



Filamentspulen-Positionierung: Fallstricke vermeiden für zuverlässigen 3D-Druck
Oft unbeachtet, aber Fehlerquelle, ist die Position der Spule und ihr Weg zum Extruder. Um die Extruderarbeit zu erleichtern, sollte der minimale Zugwiderstand des Filaments angestrebt werden. Je höher der Widerstand, desto härter muss der Extrudermotor arbeiten → mehr Wärme, höhere Schrittverlustgefahr. Zudem steigt Reibung der Rollen am Filament → mehr Verschleiß und Schmutz, höhere Grinding-Gefahr.
Optimale Spulenposition
Die optimale Spulenposition garantiert den kürzesten und geradesten Weg zum Extruder. Zusätzlich beachten:
- PTFE-Schläuche: Wenn Distanz Spule–Extruder hoch (meist > 15–20 cm) oder Spule bei Direct-Systemen nicht direkt am Extruder platzierbar: PTFE-Schlauch zur Filamentführung nutzen.
- PTFE-Schlauch von Spule zum Extruder: Innendurchmesser leicht größer als Filamentdurchmesser wählen. Zu enge Schläuche → mehr Reibung, höhere Motorlast.
- PTFE-Schlauch vom Extruder zum Hotend (Bowden): Innendurchmesser für möglichst homogenen Druck einstellen. Hochwertige PTFE-Schläuche mit minimalem Reibungskoeffizienten empfohlen.
In beiden Fällen: Weg so kurz wie möglich (max. 80 cm bei Bowden) und größtmöglicher Biegeradius. Ein Schlauchende direkt in Extruder, anderes tangential zur Spule, ca. 10 cm vom Abwickelbereich entfernt.
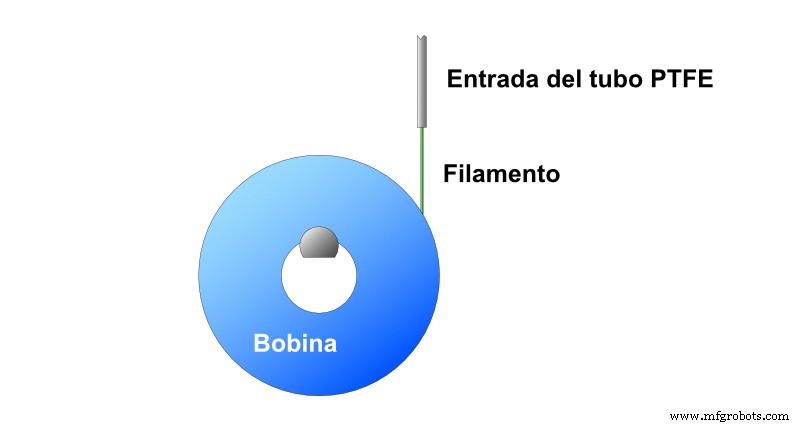
Bild 1: Korrekte Position des PTFE-Schlaucheingangs. Quelle: Filament2print
- Spulenhalter: Zwar scheint geringer Reibung ideal, aber: Halter sollte nicht übermäßige Reibung ausüben, aber Spule auch nicht frei drehen lassen. Dreht Spule zu frei → Spannungsverlust in den letzten Windungen → Überlappungsrisiko beim Wiedererlangen der Spannung.
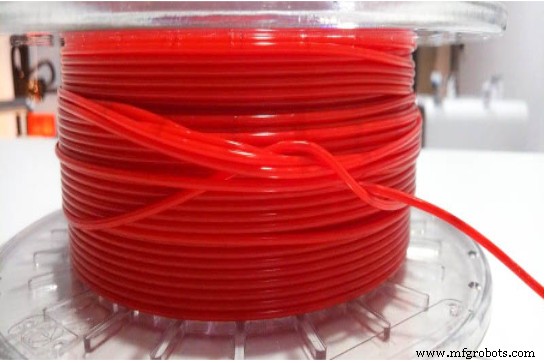
Bild 2: Filamentüberlappung in einer Spule. Quelle: Filament2print.com
Flexible Filamente
Bei flexiblen Filamenten ist Distanz- und Reibungsreduktion besonders wichtig. Bei erheblicher Reibung verformt sich Filament proportional zur Spulendistanz, Querschnitt verringert sich durch Striction-Phänomen. Praktisch: realer Querschnitt ≠ Nennquerschnitt → Flow-Nachjustierung nötig gegen Unterextrusion. Deshalb manchmal Flow > 115 % bei bestimmten Drucker-Flexfilament-Kombinationen nötig.
Filamente mit Metall- oder Keramikfüllung
Ein Merkmal hoch metallisch/keramisch gefüllter Filamente für Sintern: hohe Biegesprödigkeit. Daher ist Zuführweise entscheidend, um Bruch während des Drucks zu vermeiden.
Bei solchen Filamenten: Direct-Extrusionssystem nutzen und Filament so zuführen, dass Weg Spule–Extruder vollständig gerade ist.
Bei Bowden-Druckern: größtmöglichen Biegeradius suchen, auch wenn längere PTFE-Schläuche nötig. Evtl. Vorwärmvorrichtungen für Filament vor Extruder, um Duktilität zu erhöhen.
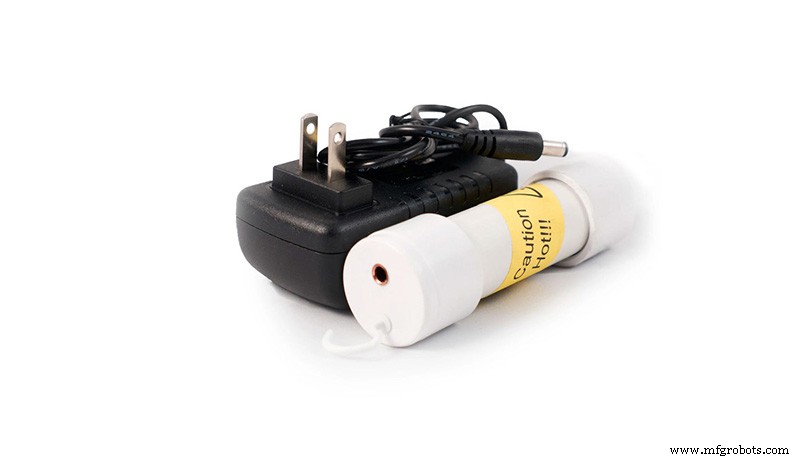
Bild 3: Filawarmer-Gerät zum Vorwärmen von Metallfilamenten. Quelle: The Virtual Foundry
Hinweis: Allgemeine Konzepte, keine spezifische Marke/Modell. Verfahren können abweichen – Herstellerhandbuch konsultieren.
3d Drucken
- Fused Filament Fabrication (FFF): Der komplette Einsteiger-Guide
- Die Triode: Ein Eckpfeiler der Elektronenröhren‑Technologie
- Häufige Kühlsystemprobleme & Diagnose
- Wi-Fi Indoor Positioning Systems: Vorteile, Herausforderungen, Alternativen
- Unerwartete Eindringlinge: Wie Mäuse, Fledermäuse und Lagerfehler die industrielle Zuverlässigkeit bedrohen
- Top-Herausforderungen in der Industrieschmierung und wie man sie meistert
- Tony Nutiles Nylon-Spule & Carbon-Faser-Werkzeughalter für Mark One Drucker
- Industrielle Leitsysteme: Erhöhtes Cyber-Risiko durch US-Iran-Spannungen
- Industriestromerzeuger-Probleme: Häufigste Fehler erkennen & beheben
- Glas-Metall-Dicht-Herausforderungen in der Elektronik: Prävention & Detektion