



Faserlaser legen zu: Revolutionierung der Schneidleistung
Nicht nur dominieren Faserlaser für Schneidanwendungen den Markt, ihre Qualität verbessert sich stetig. Erhöhte Laserleistung, Geschwindigkeit und Fähigkeiten ermöglichen neue Anwendungen.
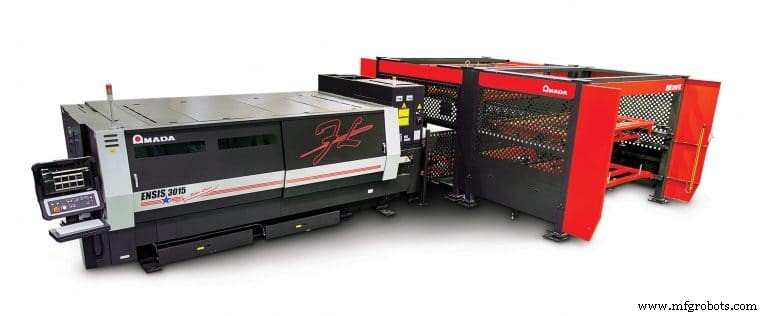
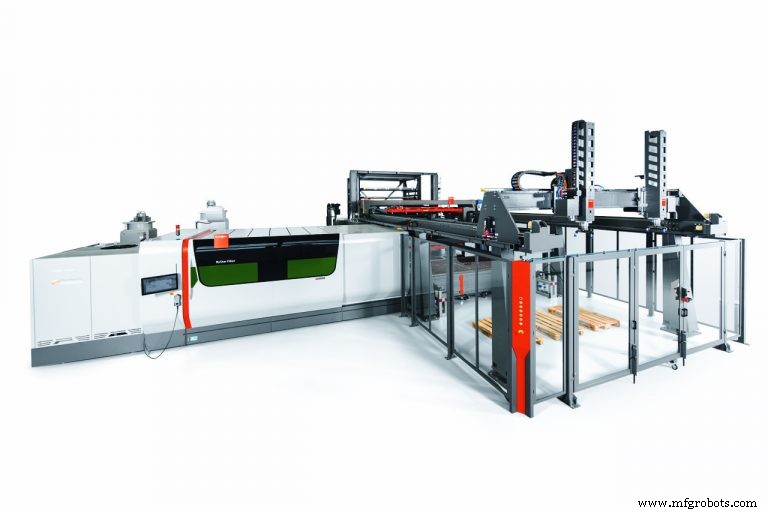
Die Implementierung eines umfassenden Laserschneidsystems ist keine Aufgabe für schwache Nerven. Neben dem finanziellen Aufwand gehören dazu die Planung eines kompletten Systems, nicht nur des Lasers, so Dustin Diehl, Laser Division Product Manager bei Amada America Inc., Buena Park, Calif. Dazu gehören auch die Standortwahl der Installation und der Erwerb der Lasereinheit und -ausrüstung, einschließlich Belade-/Entladesysteme, Kühler und Steuerungen. Schließlich muss das System in die gesamte Berichterstattung und Rückkopplungsschleifen integriert werden. Das Ergebnis ist ein System, das in überraschend kurzer Zeit einen erheblichen ROI generieren kann.
Obwohl CO2-Laser, die die formative Phase des Laserschneidens darstellten, von den neueren Faserlasern abgelöst wurden, haben sie immer noch ihren Platz am Markt. Jeff Tyl, North American Sales Manager Fabrication bei Murata Machinery USA Inc., Charlotte, N.C., erklärte: "Moderne CO2-Laser werden typischerweise für das Schneiden von Material über 1 Zoll Dicke eingesetzt und können einen sauberen Schnitt liefern. Auch sind sie nicht durch die Tischgröße begrenzt. Sie sind immer noch ein wichtiger Faktor in kritischen Branchen wie Schiffbau und Verteidigung, aber der Faserlaser ist eindeutig die beliebteste Wahl für konventionelle Blechanwendungen."
Während die meisten heute verkauften Faserlaser im 1- bis 6-kW-Bereich liegen, machen leistungsstärkere Konfigurationen in ausgewählten Anwendungen Fortschritte und werden ihre Marktpräsenz weiter ausbauen. Brendon DiVincenzo, Product Manager für Laser und Automation bei Bystronic Inc., Elgin, Illinois, kommentierte: "Stahlservice-Center haben das Aufkommen leistungsstärkerer Einheiten begrüßt, die derzeit eine Betriebskapazität im 10- bis 12-kW-Bereich haben. Mit steigenden Geschwindigkeiten werden wir größere Nachfrage sehen."
Heutige Faserlaser sind typischerweise Teil eines kompletten Verarbeitungssystems, wie von Amadas Diehl angemerkt. "Der Laser kann nicht als eigenständige Einheit betrachtet werden. Er muss Teil eines Systems sein", sagte er. "Wir arbeiten mit unseren Kunden daran, 'die Hausaufgaben zu machen', um ein Paket zu liefern, in dem alle Module – Be- und Entladung sowie die Einheit selbst – zusammen konstruiert sind. Leistung ist ein Teil der Gleichung, aber je nach Anwendung muss das gesamte System berücksichtigt werden."
Faserlaser müssen auch vielseitig sein und verschiedene Materialtypen verarbeiten können. Zum Beispiel nutzt Amadas ENSIS-Serie proprietäre Faserlasertechnologie, um sowohl dünne als auch dicke Materialien ohne Schneidoptikwechsel oder manuelle Einrichtung zu bearbeiten. Der 3-kW-Fasermotor integriert Amadas ENSIS-Technologie, die den Lasermodus und das Strahlparameterprodukt (BPP) basierend auf der bearbeiteten Materialdicke optimiert. Die ENSIS-Serie ist fähig zu Hochgeschwindigkeitsschneiden in dünnem Material, einer Schlüsselfähigkeit der Fasertechnologie, und kann dicke Platten effizient bearbeiten, so Amada America.
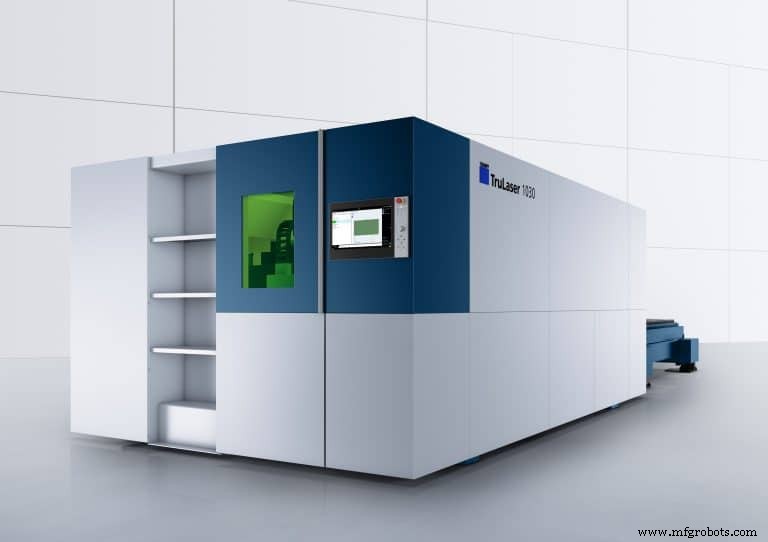
Verbesserungen in der Schneidtechnologie sind ein signifikanter Faktor für die wachsende Beliebtheit von Faserlasern. "Die frühen Fasergeräte hatten Probleme mit rauen Kanten", sagte Mark Bronski, Head of Sales für Laser bei Trumpf Inc. in Farmington, Conn. "Die zusätzliche Leistung und Verfeinerungen haben die Fähigkeit ergeben, eine Oberfläche vergleichbar mit CO2 in 5/8 bis 3/4 Zoll [15,9-19,05 mm] Platte zu erreichen."
Hank White, Software Systems Manager bei MC Machinery Systems Inc. in Elk Grove Village, Illinois, merkte an, dass Kunden bei der Laserleistung wählerisch sind. "Obwohl wir Wachstum im Markt für 8-kW-Systeme sehen, sind Kunden außerordentlich sorgfältig bei der Bestimmung der Leistungsanforderungen für ihre individuelle Anwendung. Wenn leistungsschwächere Geräte den Job erledigen können, bleiben sie in dieser Kategorie, weil größere Geräte mehr in Anschaffung und Betrieb kosten und in vielen Fällen nicht schneller schneiden können."
Spezialschneiden
Hochleistungs-Laserschneiden macht signifikante Fortschritte in spezialisierteren Bereichen. Dazu gehören 3D-Anwendungen, Lochbohren und Spulen- und Rohrbearbeitung. Mark Barry, Vice President of Sales and Marketing bei Prima Power Laserdyne LLC, Champlin, Minn., kommentierte: "Im zweidimensionalen Schneiden sieht die Branche erhöhte Nachfrage nach 6 kW, aber wenn es um hohe Präzision in Anwendungen wie dem Bohren von Kühllöchern in Turbinentriebwerken geht, liefern leistungsstärkere QCW (Quasi Continuous Wave) Laser die erforderliche Präzision."
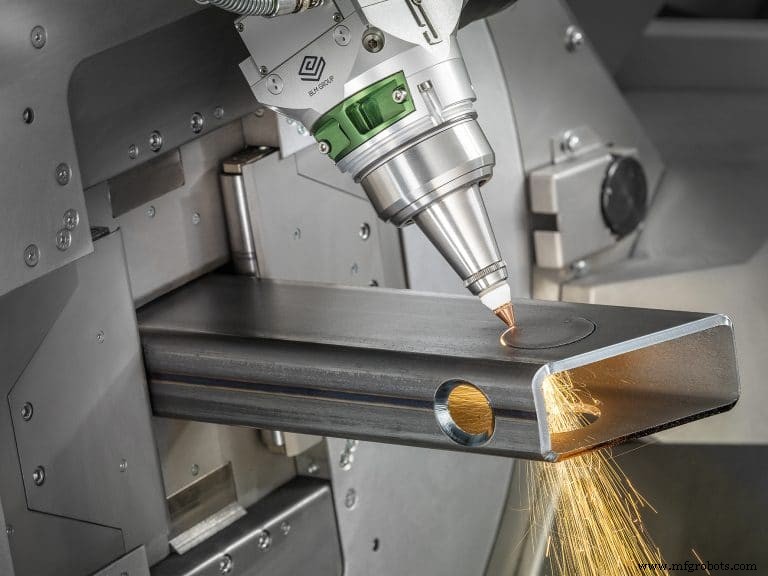
Robert Adelman, North American Laser Product Manager bei BLM Group USA, Novi, Mich., merkte an, dass bei Rohrschneidanwendungen die Leistungsanforderungen von 3 kW auf 5 kW gestiegen sind. "Faserlaser durchdringen und schneiden alle schneller, obwohl wir nicht die Ausgangsleistungen verwenden, die in der Flachblechwelt typisch sind, da immer die andere Seite des Rohrs zu berücksichtigen ist", sagte er. "Das gilt sowohl für konventionelle 2D-Maschinen als auch 3D-Einheiten bis 45°. Je nach Maschine reichen Durchmesser von 1/2 bis 24 Zoll [12,7-610 mm] AD, und größere Maschinen können auch bohren und gewinden."
LaserCoil Technologies LLC aus Napoleon, Ohio, kauft Laser zur Integration in Spulenblanking-Operationen. Jay Finn, GM und CTO, erklärte: "Wir steigen in der Leistung, wenn wir uns mit der Optik wohlfühlen. Wir nutzen derzeit einen 8-kW-Laser für Systeme, die Material von 0,5 bis 35 mm verarbeiten und den gewünschten Kantenrand produzieren. Die meisten unserer Systeme verfügen über mehrere Köpfe und beinhalten komplette Materialhandhabungssysteme."
Automation kombiniert mit Lasern
Bei Faserlasern ist Automation eine Tatsache. Ein kleiner Betrieb kann mit einem einfachen Beladesystem beginnen. Bald jedoch trifft die Erkenntnis, dass mehr Komponenten nötig sind, um das volle Potenzial auszuschöpfen. Dann wird offensichtlich, dass eine gute Portion Planung und Engagement erforderlich ist.
Eine der Hauptüberlegungen betrifft den Platz. Laser benötigen einen dedizierten Bereich, der vernünftigerweise frei von Verunreinigungen und groß genug für weitere Automationsausrüstung ist. Amadas Diehl merkte an, dass es klug ist, "Dollar pro Quadratfuß zu schätzen. Vor dem Einstieg sollten Sie sich mit den verschiedenen modularen Systemen vertraut machen, um zu verstehen, wie die Installation fortschreiten wird. Wir verkaufen selten eigenständige Laser. Die Systeme, die wir liefern, sind auf Expansion und Flexibilität ausgelegt. Angesichts der Produktionsgeschwindigkeiten ist die Hauptaufgabe das Management des Teilestroms, der von der Maschine kommt."
DiVincenzo von Bystronic stimmte zu. "Automation ist ein signifikanter Faktor für sowohl große OEMs als auch kleine Betriebe, auch wenn sie in den Prozessanforderungen differieren", sagte er. "Zum Beispiel ist ein Stahlservice-Center primär an Quantität interessiert, in Form von 'Tonnen über das Laserbet', während ein Lohnfertiger nach Geschwindigkeit und effizientem Materialfluss sucht." Die Vielfalt der Komponenten hat es Anwendern ermöglicht, individuelle Automationsstrategien zu entwickeln, die zu ihnen passen.
Tyl von Murata Machinery merkte an: "Wir verkaufen grob gesprochen drei Systemvarianten. Den Palettenlader, einen Turm mit vier oder acht Schubladen, und ein Teilesortersystem. Der Turm liefert das Rohmaterial, und das Teilesortersystem befördert geschnittene Teile zur nächsten Station. In die Zukunft blickend sehen wir Hybridlaser mit mehreren Funktionen an Popularität gewinnen." Kleine Betriebe könnten durch Kosten begrenzt sein. "Betriebe, die verschiedene Materialien nutzen, können mit der Programmierung eines einzelnen Palettenladers einsteigen", sagte Tyl. "Wenn ihr Geschäft wächst, wird Automation dank des schnellen ROI unwiderstehlich."
Da Schneidautomation die Produktion erhöht, wird weitere Automation notwendig. "Downstream-Verarbeitung ist die nächste Grenze, einschließlich Kantenreinigen und Umformen", sagte White von MC Machinery Systems. "Schlüssel zum Erfolg ist die Entwicklung von Software, die Module verschiedener Hersteller durch ein einheitliches Programm zusammenführen kann."
Die vielen verschiedenen Formen und Konfigurationen von Rohren benötigen einen spezialisierteren Ansatz. "Konventionell waren Maschinen nicht in der Lage, benutzerdefinierte Formen in Rohrlasern bündelweise zu laden", erklärte Adelman von BLM Group USA. "Heute können Rohrlaser eine spezielle Form wie 'Erdnuss' automatisch bündelweise laden. Mit spezialisierten Kameras kann die Maschine die Orientierung des Rohrs erkennen, um korrektes Spannen sowie korrekte Teileorientierung zu gewährleisten."
"Flexibilität ist der Schlüssel in der Spulenverarbeitung", erklärte Laser-Coils Finn. "Jedes System, das wir verkaufen, arbeitet in kontinuierlichen und Index-Modi und kann mit jedem Stapelungstyp interagieren. Auch haben wir unsere Module so gestaltet, dass sie den gleichen Footprint wie ältere mechanische Blankinganlagen haben, um den Aktualisierungsprozess zu erleichtern."
Barry von Prima Power Laserdyne fasste es zusammen: "Wenn Sie Laserschneiden haben wollen, werden Sie Automation haben. Der Laser ist kein diskretes Item, er ist eine Komponente."
Steuerungen, Automation und Bediener
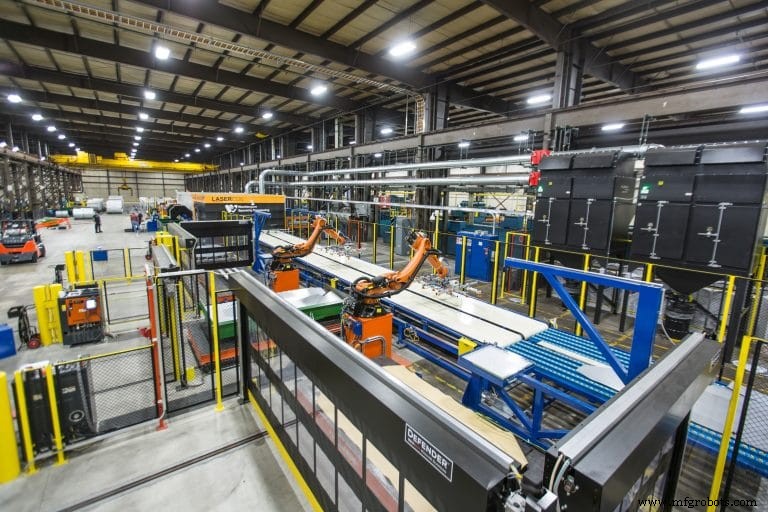
Die Entwicklung hin zu automatisierten Laserschneidsystemen wird von einer Vielzahl fortschrittlicher Steuerungen unterstützt, die integriert werden müssen. "Das ideale Steuerungsparadigma beinhaltet eine nahtlose Integration in ERP-Systeme, wodurch Verschwendung in Verwaltungsprozessen eliminiert wird. Entscheidend für den Erfolg ist ständige Totalüberwachung sowie Wartungsalarme. Das Ziel ist null ungeplante Ausfallzeiten", sagte Trumpfs Bronski.
Moderne Automationssysteme haben den Status des Bedieners stark aufgewertet. Dies ist besonders in der Entwicklung der Steuerungen in integrierten Systemen sichtbar. Diehl von Amada America kommentierte: "Vor zwanzig Jahren war eine Lasersystemsteuerung so komplex wie ein Flugzeugcockpit. Jetzt ist es eher wie ein iPad, mit Touchscreen-Oberfläche und besserer Grafik. Die Systeme haben eine bessere Editierfunktion und enorm verbessertes Feedback. Der Bediener kann Serviceprobleme, Servicehistorie und Alarmstatus für vergangene oder aktuelle Alarme remote überwachen."
Bystronics DiVincenzo stellte erhöhte Kundennachfrage nach standardisierten Steuerungen fest. "Kunden fordern kompatible Steuerungen, die nicht nur mit dem Laserschneidsystem, sondern auch mit anderen Maschinen und ERP-Systemen interagieren können, Arbeitsaufträge verarbeiten und Daten und Teile zum nächsten Vorgang weiterleiten." White stimmte zu und merkte an: "Wenn es um den Prozessor geht, haben alle Hersteller ihre eigene 'geheime Soße'. Dennoch kommt Standardisierung, aber mit ihr ist Sicherheit kritisch."
Steuerungen und Software haben enorme Unterschiede in der Spulenverarbeitung gemacht. Softwaresysteme können ein Nest basierend auf dem optimalen Schneidmuster für eine bestimmte Spulenbreite berechnen sowie die Spulenbreite bestimmen, die den besten Ausbeute bietet. Finn erklärte: "Das finale Nest hängt vom Spulenzufuhrprozess ab. Die Vorderkante muss der Endkante entsprechen. Um die Einführung zu erleichtern, haben wir Software entwickelt, um Nesting und Schneidpfadoptimierung zu automatisieren. Das macht es weniger einschüchternd, Laser in Ihren Betrieb zu bringen."
Steuerungs- und Softwaresysteme haben auch umfangreiche Fortschritte in der Manipulation des Lasers geschaffen. "Es gab eine riesige Verbesserung der Rüstzeit für sowohl konventionelle als auch komplexe Teile. Wir können jetzt die Leistung auf Puls-zu-Puls-Basis ändern mit einer Reaktionszeit buchstäblich jenseits von Millisekunden", sagte Barry von Prima Power Laserdyne. "Dies hat es uns ermöglicht, immense Flexibilität in Mehrzweckoperationen zu erlangen. Zum Beispiel können wir nicht nur jede Lochform in jedem Winkel produzieren, sondern vom Bohren zum Schweißen wechseln. Durch Anpassen von Leistung und Pulsierung können wir auch neue Materialien einschließlich Kohlenstoffmatrixverbundwerkstoffe (CMC) bearbeiten."
Steuerungen haben ebenfalls die Flexibilität in der Bearbeitung tubularer Materialien vorangetrieben. "Die neuesten integrierten Systeme nehmen die Arbeit von der Maschine und verlagern sie in die Produktionsplanungsphase", sagte Adelman von BLM Group USA. "Jetzt kann Nesting-Software nicht nur Teile in Aufträge nesten, sondern auch auswählen, welche Optionen notwendig sind (wie Nahtorientierung an Rohren), um einen gesamten Produktionslauf zu erstellen, während ein Novizenbediener sich auf das Management von Materialbeladung und Teileverpackung konzentrieren kann. Die Steuerungsfunktionen können Produktionspläne erstellen und genaue Auftragszeiten und -kosten berechnen. Um sicherzustellen, dass unsere Kunden von den vielen Steuerungsfähigkeiten profitieren können, bieten wir Schulungen sowohl in unserer Einrichtung als auch bei unseren Kunden vor Ort an."
Qualitätsverbesserungen bei Faserlasern
Dank der Kombination aus Leistung und Steuerungsfunktionen haben sich heutige Faserlaser qualitativ weiterentwickelt. In gewissem Maße ist dies auf Benutzererfahrung und Steuerungsfähigkeit bei der Definition der korrekten Parameter für spezifische Materialtypen zurückzuführen. "Strömungstechnologie, Verbesserungen in der Nutzung von Dioden und Optiken und größere Sorgfalt bei der Definition des Gasmischungsverhältnisses haben alle beigetragen", so MC Machinery Systems' White. "Selbst mit den Verbesserungen am Laserkopf ist die Kostenrechnung noch präsent, und einige Anwender empfinden es als wirtschaftlicher, einen nachgelagerten Veredelungsprozess einzusetzen, als den Aufwand in die Regulierung des Lasers zu stecken."
Zwei der wichtigsten Faktoren in der Qualitätskontrolle sind vorbeugende Wartung und Materialmanagement, so Bronski von Trumpf. "Die Komplexität von Lasersystemen erfordert einen hohen Grad an vorbeugender Wartung, und Schulung ist absolut essenziell. Ein weiterer Schlüsselfaktor betrifft das in den Prozess involvierte Material. Anwender müssen prüfen, was sie erhalten, um hohe Qualität zu gewährleisten, sonst werden sie bei der Leistung verlieren."
Amada Americas Diehl verwies auf die Wichtigkeit der Gasmischung. "Die Verwendung der richtigen Gasmischung kann die Kantenqualität so weit verbessern, dass nachgelagerte Operationen eliminiert werden. Wir sehen die zunehmende Beliebtheit der hausinternen Stickstofferzeugung mittels Filtration, Boosterpumpen und Speichertanks. Es gibt auch einen Trend zur Teileinspektion durch 3D-Bildgebung und Vision-Systeme."
Das Gleichgewicht von Geschwindigkeit gegen Qualität bleibt eine primäre Überlegung. Da Systeme fortgeschritten sind, umfassten Bemühungen, Qualität bei hoher Geschwindigkeit beizubehalten, den Einsatz hochpräziser Linearantriebe statt Zahnstange und Ritzel sowie die Integration von Servomotoren. Echtzeitinspektion ist bei Rohr- und Spulenoperationen entscheidend. Scanning kann jetzt Verdrehungen im Rohrmaterial erkennen und kompensieren. Ebenso kann Spulenmaterial "on the fly" inspiziert werden, um ordnungsgemäße Qualitätskontrolle zu gewährleisten. DiVincenzo von Bystronic fasste die Ökonomie der Qualität zusammen: "Es geht nicht mehr um die Kosten der Arbeit, sondern um die Geschwindigkeit der Arbeit."
Da Verbesserungen in Laserschneid- und Automationstechnologie fortschreiten, werden Fertiger und andere Endanwender mit einer Vielzahl von Entscheidungen konfrontiert, die nicht nur den Schneidvorgang, sondern im Fall von OEMs den gesamten Fertigungsprozess beeinflussen. Die Geschwindigkeit des Lasers und das Aufkommen umfangreicherer Automation könnten für die Fertigung das tun, was der Fließband für die Automobilproduktion tat.
Die Endanwendererfahrung: Hatco Corp.
Hauptsitz in Milwaukee mit Fertigungsstandorten in Sturgeon Bay, Wis., ist Hatco Corp. ein Hersteller von gewerblichen Foodservice-Geräten. Es produziert Speisewärmer, Speisepräsentationsgeräte, Toaster und andere Produkte. Produktionslose reichen von Hunderten Einheiten für Convenience- oder Fast-Food-Restaurants bis zu einem einzelnen speziell ausgestatteten Wärmer für eine bestimmte Einrichtung. Das Mantra des Unternehmens lautet "Eine wirtschaftliche Losgröße von eins."
In Verfolgung dieses Ziels hat das Unternehmen seine Fertigungsanlage kontinuierlich erweitert und mit neuester Ausrüstung und Techniken aktualisiert.
Laut Steve Christoferson, Hatco Vice President of Manufacturing, "neigen viele Hersteller und Betriebe dazu, 'teilezentrisch' zu sein und das einzelne Teil als Selbstzweck zu sehen. Bei Hatco sind unsere Prozesse produktgetrieben, und weil unsere Leute den gesamten Prozess unter einem Dach sehen können, gibt es ein ständiges Bewusstsein für enge Bestandsführung und effizienten Fertigungsfluss."
Hatcos Erfahrung mit Lasern reicht weit genug zurück, dass Christoferson sich an "die langsame Geschwindigkeit der frühen Laser erinnert, die schmerzhaft anzusehen war. Jetzt, dank Geschwindigkeit und Qualität, ist Faser die Zukunft."
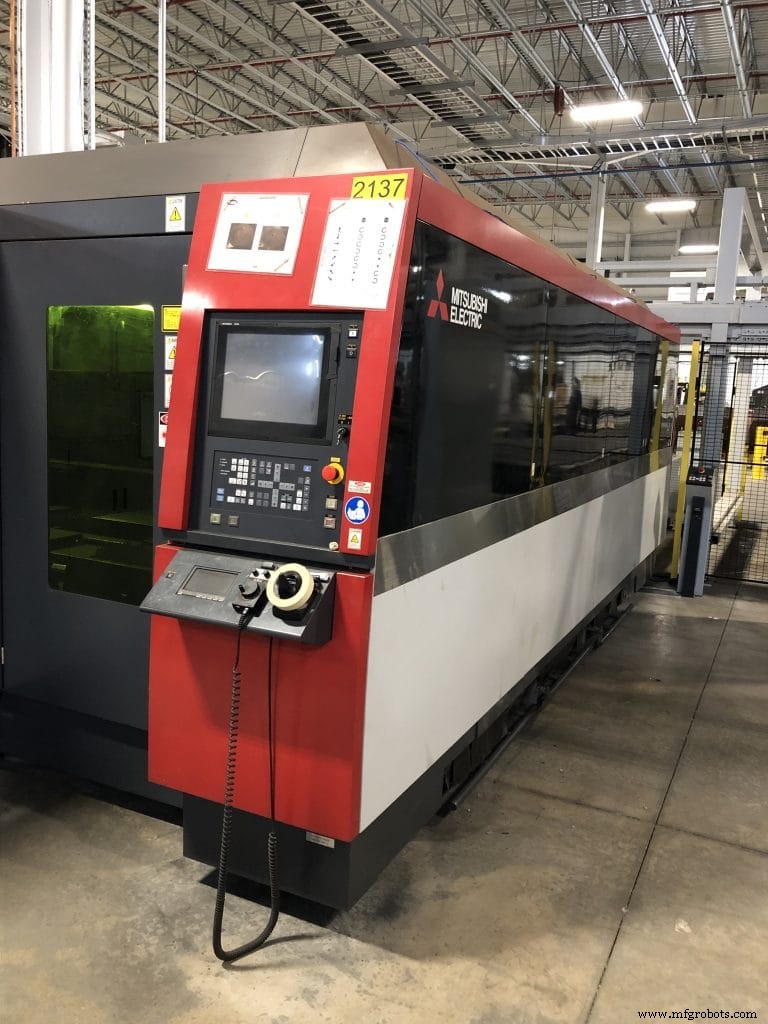
Derzeit nutzt Hatco vier Mitsubishi-Laser, drei davon CO2 und der neueste ein 4-kW-Faserlaser. Das bearbeitete Metall umfasst über 100 verschiedene Größen und Stärken, von Platten bis 24 und 28 Gauge und beinhaltet Edelstahl und Baustahl sowie Aluminium. Toleranzen können so eng wie 0,0001" (2,54 µm) sein. "Weil so viele der von uns hergestellten Teile dreidimensional sind, müssen wir das Teil buchstäblich 'entfalten', um das korrekte Schneidmuster zu erreichen. Wir nutzen dynamisches Nesting, um Ausbeuten aus dem Rohmaterial zu optimieren", kommentierte Christoferson.
Die Laser befinden sich in einem dedizierten Bereich der Anlage. Ein Mitsubishi "River" FMS bewegt Material rein und raus. "Es brauchte ein volles Jahr Arbeit, um zum automatisierten System zu gelangen, das wir wollten", sagte Christoferson. "Wir entschieden uns für ein 4-kW-Fasersystem als das ökonomischste für unsere Zwecke. Arbeit wird jedem der vier Laser basierend auf Art und Dicke des Materials und der erreichbaren Schnittqualität zugewiesen." Der Laserbereich wurde für zukünftige Erweiterung ausgelegt und liegt angrenzend an nachgelagerte Prozesse für Entgraten (falls nötig) und Biegen.
Was Qualität betrifft, merkte Christoferson an, dass "jeder Bediener ein Prüfer ist." Hatco-Mitarbeiter sind in mehreren Fertigungsdisziplinen geschult, um die Komplexität des Prozesses zu verstehen und eingreifen zu können, falls Probleme entdeckt werden. Vor einigen Jahren wurde das Unternehmen von den Mitarbeitern gekauft, und es gibt ein "eigenes Interesse" seitens aller.
Dave Rolston, Hatco-Präsident, war früher Leiter Engineering und ist häufig auf dem Fertigungsboden zu sehen. "Wir sind außerordentlich stolz auf die Qualität unserer Geräte und den Umfang der Automation, die wir in unserem Laserbereich erreicht haben", kommentierte Rolston. "Aber am Ende sind es das Können und der Stolz unserer Leute, die uns 'best in class' halten."
Automatisierungssteuerung System
- 5 Hauptvorteile des Laserschneidens für die moderne Fertigung
- Der definitive Leitfaden zur Wahl einer Faserlaserschneidmaschine
- Faserlaser-Schneidemaschinen: Lebensdauer, Leistung und Wartung
- Warum Faserlaser-Schneidemaschinen CO₂-Laser in Präzision und Effizienz überlegen sind
- Faserlaser-Schneidemaschinen: Präzision und Effizienz in der Blechfertigung
- Robotergestütztes Faserlaserschneiden vs. Plasmaschneiden: Unterschiede & richtige Wahl
- Lasertechnologie verstehen: Umfassender Leitfaden zu Schneiden und Gravieren
- 5 Hauptvorteile des Laserröhrchenschneidens für die Präzisionsfertigung
- Vom Wasserstrahl zum Faserlaser: Neue Produktionspotenziale erschließen
- Faserlaser-Wartung: Best Practices & Tipps für maximale Verfügbarkeit