



VMC-Technologie erweitert Anwendungen & steigert Produktivität
Fortgeschrittene Modelle erweitern VMC-Reichweite auf dem Shopfloor.
Vertikale Bearbeitungszentren (VMCs) mit fortschrittlichen Features und Funktionen erweisen sich als produktivere Mitglieder im CNC-Equipment-Arsenal von Werkzeugmaschinenbetrieben. Heutige VMCs stellen die Vorstellung in Frage, sie müssten in eine selten besuchte dunkle Ecke des Shops verbannt sein oder auf sekundäre Bearbeitung beschränkt bleiben. VMCs waren traditionell günstiger als horizontale Bearbeitungszentren, aber ohne deren Produktionskapazität.
In gewissem Maße haben die neuesten Ergänzungen fortschrittlicher Technologie VMCs ermöglicht, die Produktivitätslücke zu schließen und einen Wettbewerbsvorteil in High-Speed-, High-Precision-Anwendungen zu sichern, so vielfältig wie Luftfahrt, Medizintechnik, Energie und ähnlich anspruchsvolle Branchen. Die Funktionalität von VMCs wurde durch Hinzufügen von vierten und fünften Achsen (Tisch-auf-Tisch und Trunnion-Konfigurationen), Mehrfach-Palettenwechslern, mehr Werkzeugen und Hochgeschwindigkeitsspindeln signifikant erhöht. VMCs sind in der Lage, die komplexesten Werkstücke zu bearbeiten, wie geschaufelte Rotoren für Strahltriebwerke, Turbinenschaufeln für die Stromerzeugung, große Luftfahrtkomponenten und Präzisionswerkzeug- und Formenbau.
Fallstudie: Werkzeug- und Formenbau VMC
Werkzeugbau Leiss GmbH gilt als einer der weltweit führenden und erfolgreichsten Hersteller von Extrusionsblasformen und Streckblasformen. In enger Zusammenarbeit mit seinen Kunden entwickelt das Unternehmen aus Ludwigsstadt, Oberfranken, Deutschland, neue Verpackungsdesigns für die Lebensmittel-, Pharma-, Chemie-, Automobil- und Kosmetikindustrie, sowie Werkzeuge und Formen, die von rund 65 qualifizierten Leiss-Mitarbeitern entworfen und gefertigt werden.
„Als Dienstleister im Werkzeugdesign und -bau sehen wir uns als Partner für unsere Kunden“, sagte Daniel Leiss, der die Unternehmensstrategie erklärt. Er führt das Unternehmen zusammen mit seinem Vater Fritz Leiss. Die engen Partnerschaften mit Kunden beginnen oft mit der Entwicklung neuer Verpackungsdesigns. „Je früher wir den Prozess mit unserer Erfahrung unterstützen, desto ökonomischer ist die Fertigung der Werkzeuge für alle Beteiligten.“
Dies ermöglicht es Werkzeugbau Leiss, 250 neue Werkzeuge pro Jahr mit insgesamt rund 1.000 Kavitäten sowie Peripheriekomponenten wie Blasstifte, Masken/Stanzungen oder Werkzeuge/Stifte zu fertigen.
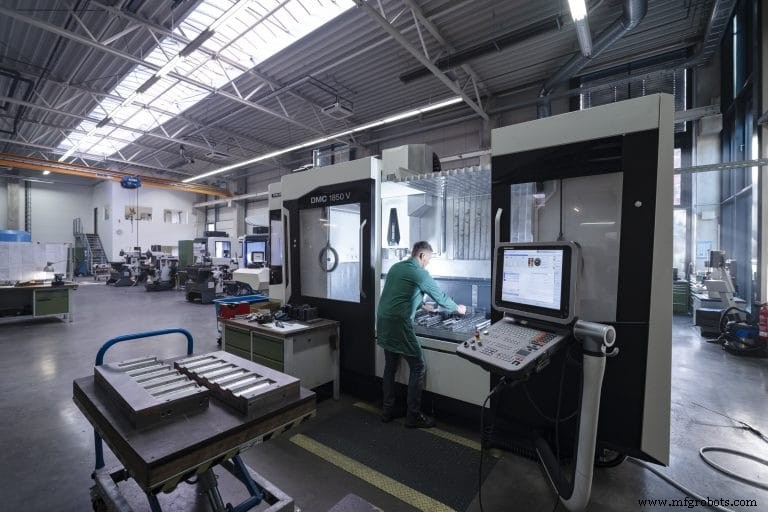
Werkzeugbau Leiss managt seine Hochvolumenproduktion in großen, modernen Anlagen. Präzisionsbearbeitung wird von einem leistungsstarken Maschinenpark durchgeführt, darunter zehn CNC-Maschinen von DMG Mori. Neben zwei CTX-Drehmaschinen umfasst der Maschinenpark fünf Vertikalbearbeitungszentren der DMG Mori DMC V-Serie. Darunter der DMC 1150 V, der DMC 1450 V und der neue DMC 1850 V.
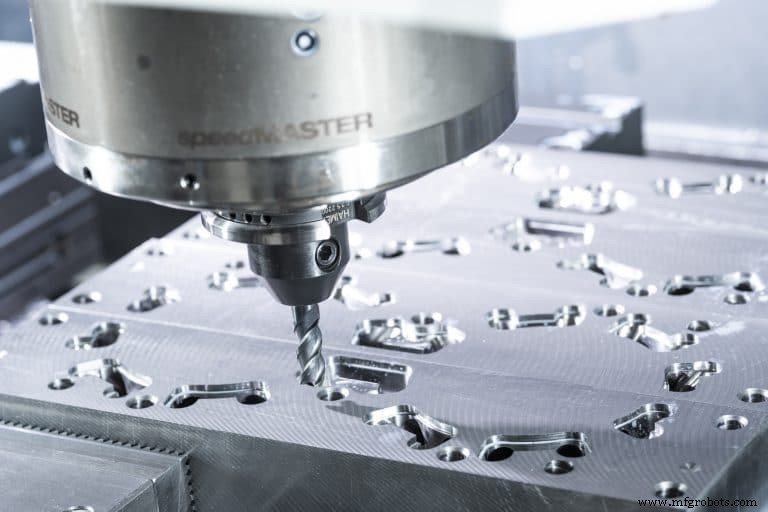
Die Maschinen arbeiten voll ausgelastet und bearbeiten die hochpräzisen Extrusionsblasformen, die 80 % von Leiss' Produktion ausmachen. Ihre Fertigungsprozesse reichen von Bohren und Fräsen der Kühlsysteme bis hin zu Schruppen und Schlichten. „Wir profitieren von der hohen Stabilität und Genauigkeit der Maschinen, was uns ermöglicht, die Nacharbeit auf ein Minimum zu reduzieren, besonders im Bereich großer Formen für Langhubmaschinen“, sagte Daniel Leiss, in Bezug auf das anschließende Polieren der Formen.
Das größte Modell der DMC V-Serie wurde im Juli 2018 als Testmaschine installiert, was Daniel Leiss als perfekte Ergänzung betrachtet: „Mit dem DMC 1850 V hat DMG Mori ein bewährtes Maschinenkonzept an die steigenden Qualitätsanforderungen bei der Bearbeitung größerer und schwererer Komponenten angepasst.“ Das Vertikalbearbeitungszentrum erweitert sich auf 1.850 mm Verfahrweg in X-Achse und 700 mm bzw. 550 mm in Y- und Z-Achse. Die maximale Belastbarkeit beträgt 3.000 kg.
Laut Daniel Leiss passt der DMC 1850 V ideal zu den Anforderungen des Werkzeug- und Formenbauers. „Maschinenstabilität gilt sowohl für 2,5D-Bearbeitung und Bohren als auch für 3D-Schruppen. Mit seiner Genauigkeit und Dynamik beeindruckt die Maschine auch beim 3D-Feinsschlichten und ist daher für alle Phasen der Werkzeugproduktion geeignet.“ Nach nur wenigen Monaten Feldtest lief der DMC 1850 V im Zweischichtbetrieb und performt seither zuverlässig.
VMC mit Schwenktisch
Mazak Corp., Florence, Ky., erweitert seine in Kentucky entwickelten und gebauten VMC-Linie mit dem VC-500A/5X Vertikalbearbeitungszentrum, das einen Trunnion-Stil-Schwenktisch aufweist. Die VMC ist für präzise, kosteneffektive Bearbeitung kleiner, komplexer Teile via vollwertiger Fünf-Achs-Bearbeitung konzipiert. Der VC-500A/5X ergänzt Mazak VMCs, die drei-, vier- und fünfachsige Bearbeitungsfähigkeiten mit Onboard-Probing für Teilesuche und Merkmalsinspektion beinhalten. Der VC-500A/5X verfügt über die Mazatrol SmoothX CNC, die die Programmgenerierung für komplexe Teileproduktion erleichtert.
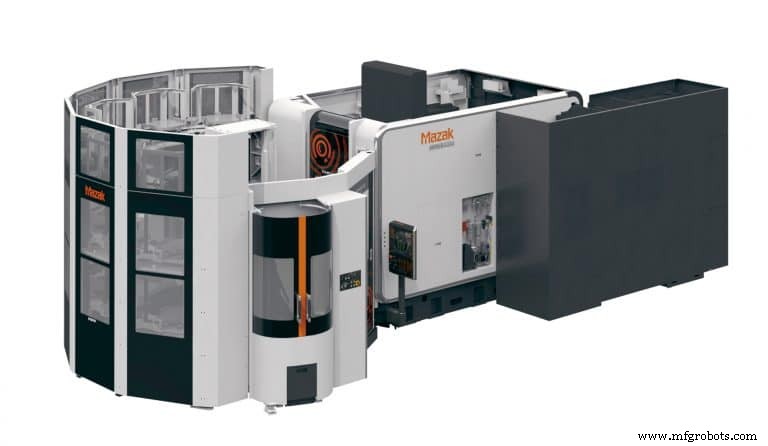
Fortgeschrittene Funktionen des VC-500A/5X ermöglichen es, kürzestmögliche Bearbeitungszykluszeiten sicherzustellen, besonders bei feinkörnigen Programmen für simultane Fünf-Achs-Operationen und Freiform-Werkzeug- und Formenbearbeitung, so das Unternehmen. Diese Funktionen umfassen High-Gain-Vorsteuerung, schnelle Drehachsgeschwindigkeiten, variable Beschleunigungssteuerung und intelligentes Taschenfräsen. Spezielle Zahnrad-Design-Software und eine Metrologie-Einheit können in einen Closed-Loop-Zahnradbearbeitungsprozess integriert werden.
Achsverfahrwege des VC-500A/5X erlauben Teilegrößen bis zu 19,88 Zoll (505 mm) Durchmesser und 12 Zoll (305 mm) Höhe. Eilganggeschwindigkeiten für diese drei Linearachsen betragen 1.181 ipm (30 m/min). Der VC-500Z/5X ist mit einer hochleistungsfähigen 12.000 rpm CAT-40 Spindel für die Bearbeitung aller gängigen Materialien einschließlich Stahl, Aluminium und Gusseisen ausgestattet. Optionale Spindelgeschwindigkeiten von 15.000 rpm und 20.000 rpm sind verfügbar.
Ein 60-fach-Werkzeugwechsler (ATC) reduziert Rüstzeit, ermöglicht redundante Werkzeugbestückung und bietet erhöhten unbemannten, unterbrechungsfreien Betrieb. Dieser Prozess gibt Job-Shops eine hochpräzise und kosteneffektive Option, kleine bis mittlere Losgrößen von Zahnrädern mit Standardwerkzeug zu bearbeiten.
Einzelmaschinen-Automatisierung
Bei knappem Shopfloor-Platz sind kleine Footprint-Maschinen hochgeschätzt, ebenso Automatisierung, die verfügbaren Platz optimiert. Einzelmaschinen-Automatisierungssysteme für Vertikalbearbeitungszentren bieten eine produktive Lösung für kleine Shops mit der Fähigkeit, sich ändernden Produktionsanforderungen mit erweiterbaren, kosteneffektiven Systemen zu begegnen. Sie benötigen minimalen Platz und ermöglichen Lights-out-Betrieb, wobei Maschinenspindeln im Schnitt bleiben, während Bediener frei sind, neue Teile zu laden, Qualitätskontrollen durchzuführen oder sich anderen Shop-Aufgaben zu widmen.
Bei Automatisierung erkennen Werkzeugmaschinen-OEMs wie Mazak, dass One-Size-Fits-All nicht passt und entwickeln weiter skalierbare Automatisierungssysteme. Solche Systeme sind in Größe, Kosten und Fähigkeit skalierbar, bieten aber die typischen Vorteile jeder Automatisierungsform – erhöhte Ausgabe von Maschinen und Arbeit – im Wesentlichen mehr mit weniger erreichen.
So bewertet Mazak die Vorteile der Einzelmaschinen-Automatisierung. Im Vergleich zu expansiveren Automatisierungssystemen haben Einzelmaschinen-Automatisierungssysteme drastisch kleinere Footprints, und in vielen Job-Shop-Fällen ist das alles, was benötigt wird.
Heutige Einzelmaschinen-Automatisierungssysteme sind typischerweise standardisierte Lösungen, doch flexibel und erweiterbar. Zum Beispiel gibt Mazaks Multi Pallet Pool (MPP) Automatisierungssystem Shops die Option von drei verschiedenen Konfigurationen mit 6, 12 oder 18 Paletten. Das System funktioniert über verschiedene Produktionsmethoden hinweg und der Bediener kann das MPP-System auf Low-Mix/High-Volume-Teile oder Short-Run-Teile mit häufigen Wechseln einstellen.
Initial könnte ein Shop mit einem 6-Paletten-MPP beginnen, bestehend aus zwei Reihen à drei Paletten. Dieses Zwei-Ebenen-System könnte auf sechs Paletten pro Reihe für einen Gesamtpool von 12 Paletten erweitert werden. Für ein 18-Paletten-System würde der MPP auf drei Reihen à sechs Paletten wachsen. Unabhängig von der Konfiguration bleibt die MPP-Größe in Bezug auf Footprint klein und spart wertvollen Shopfloor-Platz.
Ein 6-Paletten-MPP-Wechsler, gekoppelt mit einem Mazak Variaxis i-600 Fünf-Achs-VMC, nutzt beispielsweise 29 % weniger Hallenfläche als ein 6-Paletten-Linearsystem bei gleicher Kapazität. Verglichen mit einem 12-Paletten-System reduziert der MPP den Flächenbedarf um 44 %. Und bei Nutzung mit einem Mazak Variaxis i-700 Fünf-Achs-VMC ist ein 6-Paletten-MPP 44 % kleiner als ein linear angeordnetes 6-Paletten-System, und die 12- und 18-Paletten-MPP-Systeme benötigen weniger als die Hälfte des Platzes.
Im Gegensatz zu anderen Automatisierungssystemen verwendet der MPP echte Maschinenpaletten statt zusätzlicher Paletten auf dem bestehenden Maschinenpaletten. Der Variaxis i-600 MPP verfügt über eine 400 mm² Palette, die 300 kg maximal belastbar ist bei Abmessungen bis 600 mm Durchmesser und 425 mm Höhe.
Die Variaxis i-700 MPP Palette ist 500 mm quadratisch und hat eine Tragfähigkeit von 400 kg. Der MPP arbeitet mit demselben Palettenspannsystem wie ein typischer Zweipalettenwechsler an einer Werkzeugmaschine. Innerhalb des MPP pickt und platziert ein servogetriebener Roboter Paletten in und aus der Maschine.
Der MPP nutzt dieselbe Smooth PMC Software, die Mazaks umfangreiches Multi-Maschinen Palletech Automatisierungssystem steuert. Die Maschinensteuerung zeigt die Software, die auf einer separaten Zellensteuereinheit läuft. Smooth PMC Software macht es einfach, das automatisierte Bearbeitungssystem von fast überall per Smartphone, PC oder Tablet zu überwachen. Die Software erlaubt Shops auch, Zeitpläne on-the-fly zu ändern, Teileprogrammdateien zu verwalten, Werkzeugstandzeit/Bruch zu tracken und Anweisungen an den Shopfloor zu senden.
Schneller vom Zeichnung zum Teil
Man würde erwarten, dass Hurco Companies Inc., der Erfinder der konversationellen Programmierung, führend darin ist, den Prozess vom Zeichnung zum Teil mit CNC-Bearbeitungszentren zu straffen. Und das ist es.
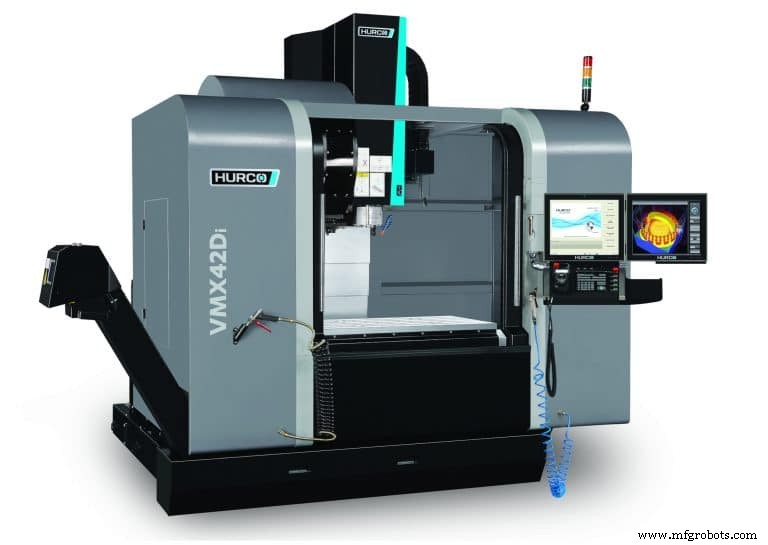
Hurco VMCs decken die Bandbreite ab, vom VM CNC VMC Kompakt-Footprint-Wertmodell bis zu VMX Fünf-Achs-Serienmaschinen und für die größten Luftfahrtteile die DCX-Serie Portalbearbeitungszentren mit 2- und 3-m X-Achsen. Hurcos VMCs werden zur Fertigung von Teilen für Automobil, Luftfahrt, Medizintechnik, Energie, Spritzgusswerkzeug- und Formenbau, Transport und Elektronik eingesetzt.
Auf seinen High-End-CNC-Bearbeitungszentren bietet Hurco Dual-Screen-Steuerung für schnelleres, einfacheres Verarbeiten. Ein Data Block Search hilft Bedienern, ein Teileprogramm zu bearbeiten, um ein Merkmal zu korrigieren. Statt durch Codezeilen zu suchen, nutzt der Programmierer den Grafikbildschirm, um das zu bearbeitende Teilmerkmal auszuwählen, und die entsprechende Codezeile erscheint auf dem anderen Bildschirm, sodass die Änderung schnell vorgenommen werden kann.
Hurcos Concurrent Programming Feature wird durch die Dual-Screen-Steuerung verbessert. Während das Bearbeitungszentrum ein Teil läuft, kann der Bediener das nächste Teil programmieren, ohne den Bearbeitungszyklus zu unterbrechen.
DXF Transfer erlaubt dem Bediener, das CAD-Bild zu importieren, die gewünschten Merkmale auszuwählen, und die WinMax CNC-Steuerung erstellt automatisch das Programm. Das Teileprogramm kann auf dem Bildschirm mit Hurcos Verifikationsgrafiksystem geprüft werden, das 3D-Soliddarstellung des Werkzeugpfads mit dynamischer Rotation und Echtzeit-Werkzeuganzeige umfasst, sodass das Teil aus jedem Winkel betrachtet werden kann, ohne es neu zeichnen zu müssen.
Jüngste Hurco Steuerungs- und Softwarefunktionen sind darauf ausgelegt, alles zu straffen, von der Optimierung der Zykluszeit bis zur Erfassung von Werkzeuginformationen. UltiMotion reduziert die Zykluszeit um bis zu 30 %, was laut Hurco die Oberflächenqualität signifikant erhöht.
UltiMonitor ermöglicht Fernüberwachung der Maschine von jedem Webbrowser aus, oder man kann den Steuerungsbildschirm oder Video von einer USB-Kamera an der Maschine sehen. Absolute Tool Length ermöglicht Werkzeugeinstellung unabhängig vom Teil und der Maschine. Ergebnis: Werkzeuginformationen müssen nur einmal erfasst werden, was die Nutzung des Werkzeugs auf anderen Bearbeitungszentren erleichtert und den Einsatz eines Offline-Werkzeugvoreinstellers ermöglicht. Zusätzlich analysiert Tool Change Optimization das Teileprogramm und reduziert automatisch die Anzahl der Werkzeugwechsel durch Umordnung des Programms für optimale Effizienz.
Vollwertige VMC-Fähigkeit
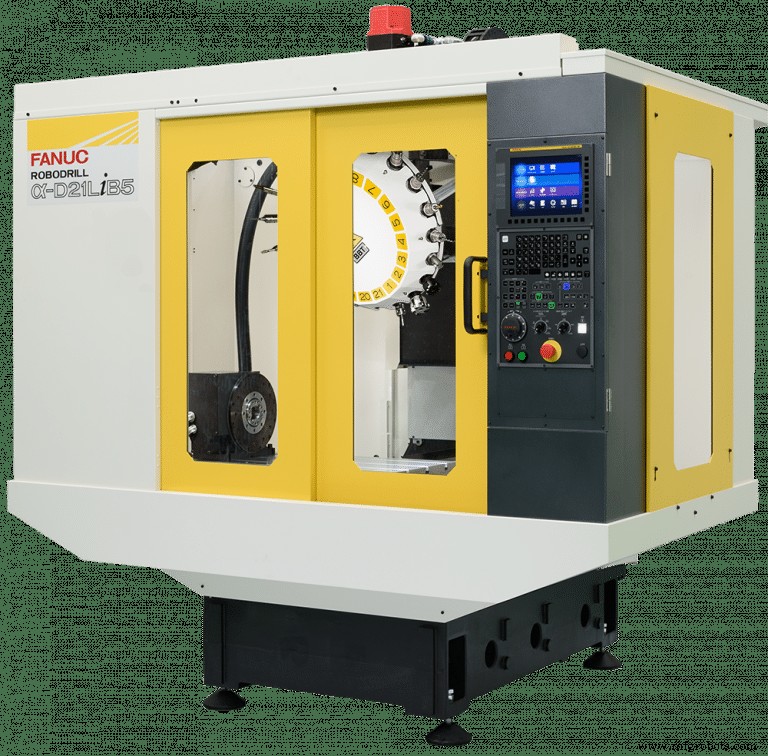
Der bekannte FANUC RoboDrill ahmt die Fähigkeit eines Vertikalbearbeitungszentrums nach, Fräsen, Bohren, Gewindeschneiden, Planen, Taschenfräsen und Nutenfräsen durchzuführen – alles, was ein VMC kann, sagte Ken Corklin, RoboDrill Product Manager, Methods Machine Tools Inc., Sudbury, Mass.
„Der RoboDrill konkurriert sehr gut mit 20 x 30 Zoll und 20 x 40 Zoll VMCs und kann die gleiche Arbeit leisten wie ein 40-Taper 20 x 30 Zoll VMC und das 15-50 % schneller. Gründe sind schneller Werkzeugwechsel, schnelles Spindel-Ein/-Ausschalten und hohe Beschleunigungsraten der Motoren. Selbst wenn ein 40-Taper schwereres Schruppen kann, schlägt der RoboDrill sie bei Nutenfräsen, Gewindeschneiden, Bohren, Taschenfräsen und Kreisinterpolation. Mit Schruppen ist der RoboDrill meist 15 % schneller; ohne Schruppen bis zu 20-40 % höher“, sagte er.
Über 7.000 RoboDrills sind in Nordamerika installiert, etwa halb in Job-Shops, halb in branchenspezifischen Shops. Anwendungen umfassen High-Speed-Bearbeitung von Aluminium für Luftfahrtteile, Titan und Kobalt-Chrom für Medizinteile und Waffenteile sowie General Engineering.
„BIG Plus Spindeltechnologie hat dem 30-Taper C-Frame RoboDrill die Flächenkontaktfläche gegeben, die es ermöglicht, schwerere, hochqualitative Schnitte zu machen und das bei Blitzgeschwindigkeiten – etwas, womit 40-Taper-Maschinen Schwierigkeiten haben“, sagte Corklin. „Zum Beispiel kann der RoboDrill typischen Werkzeug- und Formenbau oder Medizintechnik-Anwendungen mit einem Hochgeschwindigkeits-Kugelkopffräser mit Vorschubgeschwindigkeiten von 200 ipm (50 m/min) oder mehr durchführen, wegen seiner schnellen Beschleunigungs-/Verzögerungsraten.“
RoboDrill ist in drei Größen erhältlich: Short Bed, Medium Bed und Long Bed mit der neuesten FANUC 31i-B5 Nano CNC Steuerung. X/Y/Z-Verfahrwege im Short Bed Modell: 300 x 300 x 300 mm; Medium: 500 x 400 x 330 mm; Long Bed: 700 x 400 x 330 mm. Eilganggeschwindigkeiten: 2.125 ipm (54 m/min) in allen drei Modellen. BIG Plus Spindeln: 10.000 rpm und 24.000 rpm mit 21-fach ATC.
Neueste Ergänzungen zum RoboDrill umfassen einen Servomotor für den Revolver, der Zykluszeit reduziert, sowie Features wie Ai Overlap, das Bogenradiusbewegungen in der Z-Achse für reduzierte Zykluszeit statt 90°-Ecken mit Stopp erlaubt. Ein Touchscreen iHMI Control von FANUC ermöglicht wachsende Nutzung von Apps, wie Renishaws Go Probe.
RoboDrills sind so konzipiert, dass sie nahtlos mit FANUC-Robotern für Standard-Automatisierungspakete oder kundenspezifische Automatisierungslösungen zusammenpassen. Methods hat eine Reihe von Standard-„Bolt-on“-Automatisierungslösungen in der neuen Plus-Serie, einschließlich der Plus K.
Die Plus K ermöglicht dem RoboDrill, unbeaufsichtigt durch einen erweiterten automatischen Werkzeugwechsler und einen automatischen Palettenwechsler zu laufen. Kundenspezifische Automatisierungslösungen sind seit Jahren ein Fokus von Methods Automation, so das Unternehmen.
Mit der FANUC 31iB5 Steuerung ist der RoboDrill fünfachs-fähig. Optionen wie AICCII und Tausend-Block-Lookahead machen ihn fähig für High-Speed-Konturierung und Bearbeitung. Seine Größe und 1,5 g Beschleunigung machen ihn hochmanövrierbar und fähig zu Zykluszeitreduktionen von 15-50 % im Vergleich zu Standard-VMCs, laut Corklin.
Linear- und Box-Way VMCs
Viele Werkzeugmaschinenbauer neigen jetzt ausschließlich zu Linearführungs-Maschinen. Aber Doosan Machine Tools America, Pine Brook, N.J., bietet sowohl Linear- als auch Box-Way VMCs an und bietet damit eine breite Palette an Bearbeitungsoptionen.
Die DNM-Serie verfügt über Linearführungen, BIG Plus 40- und 50-Taper-Spindeln (Standard auf Doosan VMCs) und Spindelgeschwindigkeiten von 8.000-15.000 rpm. Das S-Modell ist mit 15.000 rpm und schnelleren Eilgängen ausgestattet. X-Achsen-Verfahrwege reichen von 20,5 Zoll bis 85 Zoll (520-2.160 mm) in der Modellpalette.
Für schwerere Bearbeitung in härteren Materialien bietet die Mynx-Serie Box-Way-Design, BIG Plus 40- und 50-Taper-Spindeln mit entweder Getriebekopf oder Direktantrieb, je nach Modell, und 6.000 bis 12.000 rpm Bereich.
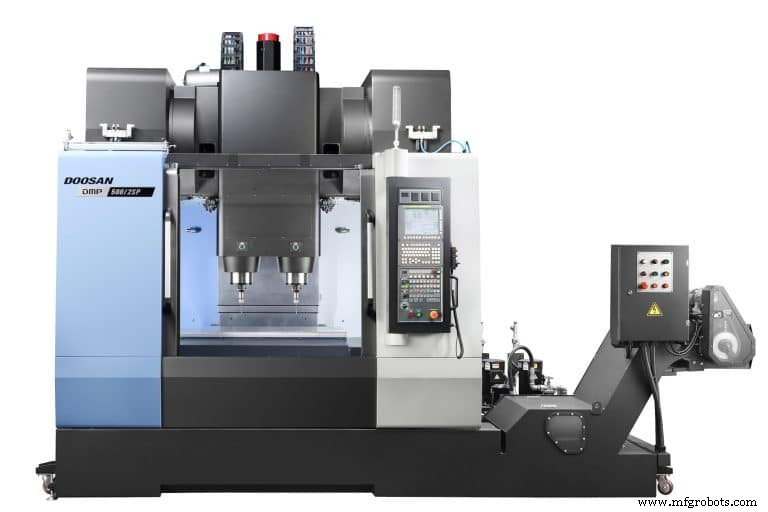
Für Produktionsshops umfassen Modelle die VC-Serie mit Drehpalettenwechslern und den DMP 500/2SP mit Zwillingsspindeln und zwei Werkzeugwechslern. Der DMP hat einen 47,2 x 20,5 Zoll (1.200 x 520 mm) Tisch und ein bis zu 40-fach Werkzeugmagazin, das von jeder Spindel in etwa demselben Footprint wie eine Einzelsprindelmaschine zugänglich ist. Jede Spindel kann mit der W-Achse leicht justiert werden, um die Notwendigkeit perfekter Ausrichtung von Spannvorrichtungen oder Vorrichtungshöhen zu vermeiden.
Doosans Fünf-Achs-Vertikale umfassen die DNM mit Zwei-Achs-Trunniontischen, integriert in die Maschinenplattform. Mit einem Drehtisch gepaart mit Direktantrieb, 40-Taper, 12.000 rpm Spindel bietet die Maschine einen Schritt über ein Standard-VMC hinaus.
Schließlich bieten DVF Fünf-Achs-Maschinen eine vollständigere integrierte Lösung, entweder mit Kantilever-Stil Fünf-Achs oder Trunnion-Stil Tisch. VCF-Serie Fünf-Achs-Festtisch VMCs bieten mehr in Teilebereich, da Maschinenverfahrwege und Tischgröße größer sind. Die zusätzlichen Achsen liegen im B-Achsen-Drehkopfspindel oder im eingebauten, über dem Tisch liegenden Drehachse.
Checkliste für die Bewertung fortschrittlicher VMCs
Die neuesten Vertikalbearbeitungszentren-Modelle, die auf den Markt kommen, haben fortschrittliche Features, Konstruktionsattribute und Komponenten, die zu Zuverlässigkeits- und Effizienzniveaus beitragen, die man auf einem VMC nie für möglich gehalten hätte. Laut Ellison Technologies, einem Anbieter von Bearbeitungslösungen für nordamerikanische Metallschneideoperationen und ihre globalen Affiliates, sind hier einige der neueren Charakteristiken und Fähigkeiten, die Sie in Ihr nächstes VMC integriert haben möchten.
Für die Diskussion günstiger VMC-Eigenschaften verweisen Sie auf „New Generation VMCs Are More Productive and Efficient Than Ever“, Manufacturing Engineering, Juni 2017, der diese Informationen enthält: „Prüfen Sie, wie die Maschine konstruiert ist, damit sie in 10, 15, vielleicht sogar 20 Jahren noch so präzise läuft wie am Installationstag. Prüfen Sie, ob der Hersteller Finite-Elemente-Analyse (FEA) nutzt, um die Gussteile für Spindelkopf, Basis, Säule und Schlitten zu designen. Die Idee ist, die natürlichen Harmonischen der Struktur außerhalb des Betriebsbereichs der Maschine zu bekommen.
„Stellen Sie auch sicher, dass das verwendete Gießverfahren von der Meehanite Worldwide Organization lizenziert ist. Dieser patentierte Prozess fordert höchste Qualität der Eisenproduktionsverfahren, was langfristige Steifigkeit, Schwerlast-Schneidfähigkeit und richtige Schwingungsdämpfung über die Lebensdauer der Maschine sicherstellt.
„Weitere Konstruktionshighlights einer Qualitätsmaschine sind ein gewölbter Pyramiden-Säule, der von Hand auf das Bett geschabt wird, sodass sich die beiden Gussteile fast wie eines verhalten, was auch enge Maschinengenauigkeit gewährleistet, die sich in Teilegenauigkeit widerspiegelt. Hochwertige Keramik-Spindellager, doppelt verankerte vorgespannte Kugelgewindetriebe und Linear-Rollenführungen sind unter weiteren Konstruktionaspekten zu beachten. Rollenführungen haben die dreifache Steifigkeit und doppelte Lebensdauer von Kugelumlaufführungen.
„Auf einer soliden Struktur prüfen Sie zusätzliche Komponenten wie Spindeln, Kühlsystem und Spänefördermechanismus. All dies trägt zur Effizienz bei. Suchen Sie nach Features wie Doppelkontakt-Spindel (Taper/Face) wie BIG Plus, Werkzeuglastüberwachung, Innenkühlung und adaptiver Vorschubsteuerung für optimale Werkzeuganwendung und Zykluszeit. Verstehen Sie weiter, wie die Maschine ausgelegt ist, um Wärme zu handhaben. Argumentativ der größte Fortschritt in den letzten Jahren ist die Anwendung vielfältiger thermischer Stabilitätsverbesserungen.“
Automatisierungssteuerung System
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Produktivität freisetzen: Wie Präzisions-CNC-Bearbeitung Effizienz vorantreibt
- Delrin-Zerspanung meistern: Expertentipps, Vorteile & Schlüsselanwendungen
- PEEK-Zerspanung: Expertentipps, Vorteile und praxisnahe Anwendungen
- Expertenleitfaden zur Zerspanung von Teflon (PTFE): Tipps, Vorteile und Anwendungen
- Das passende CNC-Bearbeitungszentrum für Ihre Anwendung wählen
- Vertikales Fräsen & CNC-VMC: Umfassende Einführung
- Finden Sie die ideale 5-Achsen-VMC für Ihre Produktionsanforderungen
- Produktivität steigern mit VMC-Maschinen: Fortschrittliche Präzision & Effizienz
- Fortschrittliche CNC-Bearbeitungszentren: Präzision für Luftfahrt & mehr