



Stangenlader-Grundlagen: Materialfluss optimieren für Hochvolumen-Drehen
Ein Stangenlader wirkt wie ein relativ simples Gerät. Das gängigste Automationszubehör in unserer Welt des Hochvolumen-Drehens, es bietet einen zuverlässigen Weg, Material über längere Zeiträume an die Werkzeugmaschine zu liefern, und erspart dem Bediener das ständige Laden von Rohlingen in ein Futter.
In Realität haben Stangenlader viele Nuancen, die sie für bestimmte Shop-Umgebungen geeigneter machen. Länge und Kapazität sind nur der Anfang. Weitere Faktoren sollten im Kaufprozess berücksichtigt werden.
Länge und Kapazität
Visuell ist der offensichtlichste Unterschied bei Stangenladern die Länge. Generell sind Vollgrößen-Stangenlader für 12-Fuß-Stangen (ca. 3,66 m) ausgelegt (manche sogar länger). Kurze Lader bewältigen bis 6 Fuß (ca. 1,83 m), während Spindellängenalader für 3- und 4-Fuß-Längen (ca. 0,9–1,2 m) designed sind. Eine Überlegung bei der Kaufentscheidung mag Hallenplatz sein, aber andere Faktoren können signifikant genug sein, um einen Shop die nötige Quadratmeterzahl finden zu lassen.
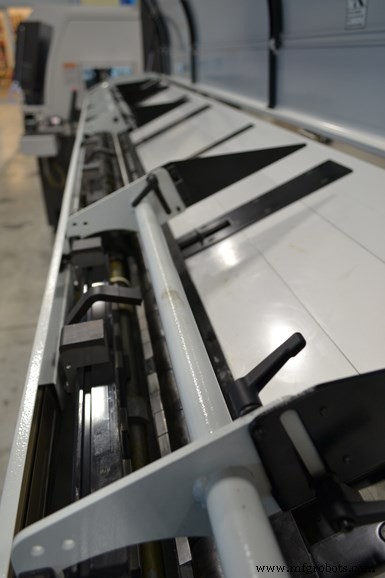
Magazin-Stangenlader halten mehrere Stangen in Reserve, um die Zeit zu verlängern, die eine Maschine unbeaufsichtigt laufen kann.
12-Fuß-Stangenlader gelten oft als Anforderung für Schwenkkopf-Swiss-Drehmaschinen. Spindellängenalader laden nur Stangen, so lang wie die Drehmaschinenspindel. Klar, die Stellfläche ist deutlich geringer, aber der Kunde muss die Stangen in 2-, 3- oder 4-Fuß-Abschnitte auf Spindellänge zuschneiden.
Ein weiterer Vorteil des 12-Fuß-Stangenladers: Er produziert weniger (und typischerweise kürzere) Reste. Mit jedem geladenen Stangenabschnitt sollte ein Shop einen einzelnen Rest erwarten. Das Zuschneiden der 12-Fuß-Stange in drei oder vier Stücke ergibt drei oder vier Reste. Da Swiss-Maschinen typischerweise kurze Zykluszeiten fahren, macht der 12-Fuß-Lader mehr Sinn, um den Produktionslauf zu verlängern.
Um den 12-Fuß-Stangenladers Kapazität für lange Läufe (oft 8 Stunden oder mehr) voll auszunutzen, sollte der Magazintyp verwendet werden, der mehrere Stangen in Reserve hält. Umgekehrt nehmen Einrohr-Stangenlader, die ausschließlich 12-Fuß-Stangen handhaben, noch mehr Platz ein. Sie sind ca. 6 m (20 Fuß) lang, weil sie keinen Doppelförderer für kurzen vs. langen Schieber haben.
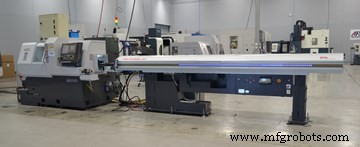
12-Fuß-Stangenlader gelten oft als Anforderung für Schwenkkopf-Swiss-Drehmaschinen.
Aber wenn Stangendurchmesser auf ca. 2 Zoll (50,8 mm) steigen, werden 12-Fuß-Magazinlader deutlich teurer, laut CNC Indexing & Feeding Technologies. Das Unternehmen bietet 12-Fuß-Lader bis 2-Zoll-Durchmesser und Kurze Lader mit Maximal-Durchmessern von 2,5 bis 4 Zoll (63,5–101,6 mm).
Während Stabgeradheit bei Kurzen Ladern nicht so kritisch ist, ist sie bei 12-Fuß-Ladern sehr wichtig. Wenn die Stange nicht gerade ist, vibriert sie im Stangenlader, wird laut und beeinträchtigt die Teileoberfläche. Stangen können mit etwas Biegung oder Auslauf laufen, aber zu viel verursacht schwere Vibrationen und beeinträchtigt die Teileoberfläche negativ. Geradheit hängt oft vom Materiallieferanten ab, aber eine Stange kann auch für Geradheit geschliffen werden. Für Swiss-Maschinen ist sie fast immer für Maß und Geradheit geschliffen, um die Führungsbuchse zu accommodieren.
Magazin-Stangenlader spielen eine signifikante Rolle in Lights-out-Drehoperationen. Laut dem Unternehmen produziert ein Kunde komplexe Unterlegscheiben mit 10-Sekunden-Zykluszeiten. Würde er einen einzelnen 12-Fuß-Stab nutzen, könnte er ihn nur 1,5 Stunden fahren. Indem er 10 Stangen in den Magazinlader legt, kann er problemlos durch die Nacht laufen. Das Aluminiumteil ist verzeihend, und Diamant- oder PCB-Werkzeuge bieten zuverlässige Standzeit. Neben ausreichend Material sind wichtige Faktoren für Lights-out: Teilegröße und -komplexität sowie Werkzeugstandzeit. Der Magazinlader erlaubt unbeaufsichtigten Betrieb, solange der Prozess es zulässt.
Stangendurchmesser beeinflusst direkt die Kapazität des Stangenladers. Typisch für die meisten Stangenlader-Hersteller halten die meisten 12-Fuß-Magazinlader von CNC Indexing ca. 23 Stangen bei 3/8-Zoll (9,5 mm) Durchmesser. In Swiss-Schwenkkopf-Operationen ist 38 mm commonly der größte Durchmesser. In dem Fall halten diese Lader ca. sieben Stangen.
Eine weitere mögliche Überlegung für die Kapazität ist das Gesamtgewicht des geladenen Materials. Das Gesamtgewicht von sieben 1,5-Zoll 4140 Edelstahlstangen ist beträchtlich. Während Stangenlader von CNC Indexing keine Gewichtsbeschränkungen haben, können andere welche haben. Wenn Gewicht limitiert ist, kann die Anzahl ladbarer Stangen limitiert sein, was auch die unbeaufsichtigte Laufzeit beeinflusst.
Stange fördern
Weitere verfügbare Features an Stangenladern können beeinflussen, wie präzise die Stange durch die Maschine gefördert wird. Bei einem servogetriebenen Stangenlader erlaubt die Steuerung dem Bediener, anzugeben, wie weit die Stange durch die Spindel gefördert werden soll, basierend auf dem Bedarf für das nächste Teil. Ein pneumatisches System hingegen nutzt Druckluft, um den Schieber anzutreiben und die Stange zu schieben, bis sie an einem Revolveranschlag anschlägt. Beide Stile haben ihre Vorteile – ob Kosten, Präzision oder Geschwindigkeit.
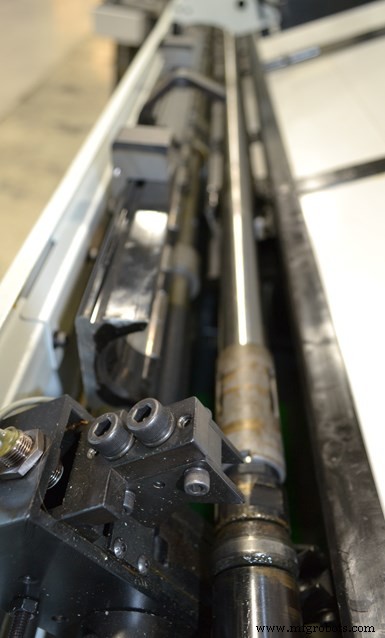
Während des Betriebs fährt der Schieber ganz ans Ende des Laders zurück, eine neue Stange fällt in den Kanal, und der Schieber fördert die Stange ein, wie sie benötigt wird. Der Kanal hält die Stange davon ab, zu vibrieren oder auf und ab zu bewegen.
Pneumatische Stangenlader sind generally günstiger, können aber mehr Restmaterial oder Verschnitt ergeben. Wenn die Stange gefördert wird, ist der Anschlag möglicherweise nicht präzise positioniert, manchmal erlaubt er der Stange, bis zu 1/4 Zoll (6,35 mm) weiter gefördert zu werden als nötig. Dieses Material wird abgedreht, sodass soviel Material bei jedem Vorschub zusätzlich zum Rest am Stangenende verloren geht. Bei servogetriebenen Ladern, die präziser fördern, wird auch oft abgedreht, aber nur minimal. (Servogetriebene Förderer sind präziser und brauchen usually keinen Anschlag, was eine Werkzeugposition spart.) Natürlich ist der Materialtyp signifikant für die Kostenvorteile, da Verluste bei Exotenmaterialien wie Titan oder Inconel schnell ins Geld gehen.
Wenn Leute nach einem Kurzen Stangenlader shoppen, nehmen sie manchmal an, sie könnten ihre 12-Fuß-Stangen halbieren und 6-Fuß-Stangen fahren. Aber mit diesen Kurzen Ladern sind sie durch die Länge des Hauptspindelstocks limitiert. Was auch immer der Unterschied zwischen Hauptspindelstocklänge und Stangenlänge ist, wird die Restlänge sein, weil der Stangenlader nicht über den Anfang des Hauptspindelstocks hinaus schieben kann und die Stange nicht handhabt, während sie in der Maschine dreht.
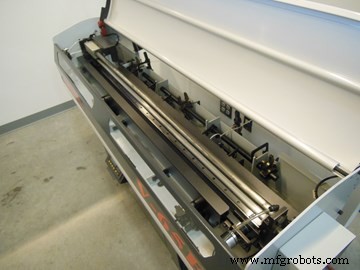
Kurze Stangenlader laden spindellanges Stangenmaterial in die Drehmaschinenspindel. Ihre kleinere Größe ist oft besser für Shops mit begrenztem Hallenplatz.
Stattdessen kaufen Leute 12-Fuß-Stangen und schneiden sie dann, basierend auf ihrer Hauptspindelstocklänge, anstatt einen 12-Fuß-Stab in der Mitte zu halbieren und zwei 6-Fuß-Stäbe zu haben, vielleicht in vier 3-Fuß-Stäbe oder drei 4-Fuß-Stäbe, was mehr Reststücke gibt, aber erlaubt, den Großteil des 12-Fuß-Stabs zu nutzen statt einen langen Rest zu haben.
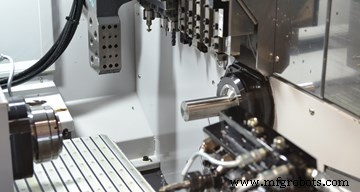
Bei einem servogetriebenen Stangenlader erlaubt die Steuerung dem Bediener, anzugeben, wie weit die Stange durch die Spindel gefördert werden soll. Ein pneumatisches System nutzt Druckluft, um den Schieber anzutreiben und die Stange zu schieben, bis sie am Revolveranschlag anschlägt.
In vielen Fällen ist der Rest nicht zwingend Abfall, da er an einer anderen Maschine in ein Futter als Rohling für ein Teil eingesetzt werden kann. Aber in Produktions-Shops, die große Läufe fahren, ist das Einspannen all dieser Reststücke in eine Futtermaschine nicht praktikabel, sodass sie zu Abfall werden. Diese Situation ist typisch im Swiss-Markt, wo gängige Restlängen zwischen 2 und 6 Zoll (50–150 mm) liegen. Diese sind fast immer Abfall wegen der kurzen Zykluszeiten.
Gute Passform
Abhängig vom Stangendurchmesser und der Spindel können Spindelhülsen verwendet werden, um erhebliche Unterschiede auszugleichen. Die Hülsen sind in verschiedenen Durchmessern für unterschiedliche Stangengrößen erhältlich. Lange Zeit waren Spindelhülsen aus Stahl, was bei aus-der-Rundheit laufendem Material laut war. Die Vibration ließ die Hülsen auch verschleißen. In den letzten 10+ Jahren sind Polyurethan-Hülsen populär geworden, die leiserer Betrieb und einfachere Modifikationen der Hülsen für andere Maschinen erlauben.
Die Hülse wird in die Spindel eingebaut und hält eine gute Passform für die Stange, um sie gerade zu halten und die Mittellinie des zugeführten Materials auf der Mittellinie des Futters zu halten. Laut CNC Indexing: Wenn 1,5-Zoll-Stange durch eine 3-Zoll-Spindel ohne Hülse gefördert wird, würde die Schwerkraft das Material auf den Spindelboden ziehen. Beim Durchlaufen des Futters wäre die Mittellinie versetzt.
Eine Faustregel für Spindelhülsendurchmesser: Er sollte nicht mehr als 100 Tausendstel (0,1 mm) größer sein als das Materialmaß. Mit Plus/Minus-Spezifikationen für Material können Stangen größer als die genannte Größe ankommen, also muss die Hülse diesen Unterschied accommodieren. Während etwas Spielraum in der Spindelhülse nötig ist, sollte sie das Material so eng wie möglich umschließen, um Peitschenhieb im rotierenden Material zu vermeiden.
Kleinere Durchmesser und mangelnde Stabgeradheit verursachen mehr Neigung zu Peitschenhieb und erhöhen damit die Wichtigkeit einer guten Passform in der Spindelhülse. Wenn eine 3-Zoll-Hülse eingebaut ist und der Shop auf 2-Zoll-Stange wechselt, ist es nicht immer nötig, auf eine kleinere Hülse zu wechseln, solange die Stange ziemlich gerade ist. Aber die Spindelhülsen sollten umso mehr der Materialgröße entsprechen, je kleiner es wird.
Effizienz steigern
Bedienerintervention zu minimieren – bis hin zu Lights-out-Operationen – ist der Hauptgrund für Stangenlader. Shops sollten aber auch die Beschäftigungskosten bedenken, da Personal und Hallenplatz die größten Ausgaben eines Shops meist sind. Wenn also überlegt wird, wie viel Platz ein Stangenlader einnimmt, sollte ein Shop-Besitzer auch darüber nachdenken, wie er den Produktionsprozess effizienter machen kann.
Man denkt oft, um einen Stangenlader maximal zu nutzen, müsse man dasselbe Teil immer wieder in einem Produktionslauf fahren. CNC Indexing and Feeding Technologies sagt, das ist schlicht falsch. Die meisten Shops fahren mostly dieselben Materialtypen und ähnliche Teilegrößen. Ein Shop kann 500 Stück mit einem Stangenlader fahren, und während dieser Job läuft, kann der Bediener zwei andere Maschinen überwachen. Wenn der erste Job fertig ist, kann der Bediener schnell das Programm für ein anderes Teil ähnlicher Größe laden und die Maschine wieder laufen lassen. Selbst wenn die Zykluszeit 3 Minuten an einer konventionellen Drehmaschine beträgt: Wollen Sie wirklich einen Bediener bezahlen, der da steht und wartet, dann Tür öffnet, Teil rausnimmt, nächsten Rohling reinlegt – für jedes Stück – wenn ein Stangenlader ihn frei macht, produktiver zu sein, indem er andere Maschinen gleichzeitig fährt? Auch in Kleinserien suchen Shops immer nach mehr Effizienz, höherem Durchsatz bei kürzeren Lieferzeiten.
Wie andere Automationformen können Stangenlader einen großen Unterschied in der Effizienz und höheren Produktionsraten eines Shops machen. Es ist wichtig, die Vorteile verschiedener Modelle abzuwägen, um zu bestimmen, was für jede Situation die beste Passform ist, aber solange Platz und Kosten es erlauben, kann der Stangenlader den richtigen Boost für Drehoperationen liefern.
Automatisierungssteuerung System
- Java Applets erklärt: Grundlagen & wichtige Unterschiede
- Kurzlauf-Drehen beschleunigen mit Stangenladern
- Romi CNC 30 G: Hochvolumen-Stangenschneidmaschine mit hydraulischem Spannfutter
- LNS GT 112-E Magazin-Stangenlader: Unbemannte & Lights-Out-Drehproduktion für kleine Stangen
- Edge Technologies Ranger 112: Präzisions-Stangenlader für Medizintechnik-Fertigung
- Kurze Stangenlader (Short Bar Feeder) für Drehmaschinen: Auswahlkriterien
- Fortschrittliche Automatisierung bei Stangenladern: Effizienzsteigerung für CNC-Drehmaschinen
- Umfassender Leitfaden zu automatischen Stangenzuführungen: Funktionen, Vorteile & Best Practices
- CNC-Stangenlader (Bar Feeder): Automatisierung für Drehmaschinen & Produktivitätssteigerung
- Pressenzuführungen (Press Feeders): Effizienz & Sicherheit im Stanzbetrieb