



Moderne Stangenlader: Vernetzung für Kosteneinsparung und Qualität
Der Druck, Kosten pro Teil zu senken, Produktivität zu steigern, Produktqualität zu sichern und Wettbewerbsvorteile zu erlangen, treibt Hersteller an, alle Aspekte ihrer Produktionsprozesse zu prüfen. Für jene, die Drehmaschinen zur Fertigung von Teilen aus Stangenmaterial einsetzen, können moderne Stangenlader einen großen Einfluss auf diese Ziele haben – besonders jetzt, da Stangenlader ins Zeitalter des Industrial Internet of Things (IIoT) eingetreten sind.
Jahrelang war das Laden von Stangenmaterial rein manuelle Praxis, die die Produktion bremste und wenig zur Qualitätssicherung beitrug. Es bestand auch erhebliche Verletzungsgefahr für Bediener, die von rotierenden, freiliegenden Stangen bei hohen Drehzahlen getroffen werden konnten. Frühe Stangenlader waren lediglich Halte- oder Führungsvorrichtungen, die Spindeldrehzahlen limitierten, starke Vibrationen erzeugten und oft Werkstücke und Maschinen beschädigten.
In den Jahren seitdem entwickelten sich Stangenlader von vorwiegend mechanischen Geräten zu raffinierten Systemen, die Servomotoren, Absolut-Encoder und diverse automatische, selbstjustierende Komponenten integrieren. Diese Fortschritte – manchmal große Sprünge, manchmal inkrementell – verbesserten stetig Ladegeschwindigkeit, Führung, Sicherheit und Zuverlässigkeit. Um beste Lösungen für vielfältige Anwendungen zu bieten, sind automatische Stangenlader nun in Versionen für 12-Fuß-, 6-Fuß- und Spindellängen-Stangen sowie für Fest- und Schwenkkopf-Drehmaschinen (Swiss-Type) erhältlich.
Die Ethernet-Verbindung
Einer der dramatischsten Fortschritte in der Stangenlader-Technologie war die Integration von Ethernet-Konnektivität, um den Stangenlader bilateral mit der CNC-Maschinensteuerung kommunizieren zu lassen. Dieser Datenaustausch bietet Herstellern diverse Vorteile, darunter Materialverschwendung reduzieren und On-the-fly-Automatikumstellungen von Teileprogrammen ermöglichen.
Die Vernetzung von Werkzeugmaschinen mit anderen Fabrikausrüstungen ist seit einigen Jahren ein heißes Thema in der Fertigung. In manchen Fällen hatten Vorstöße in die Vernetzung begrenzte praktische Anwendung. Das e-Connect Ethernet-Kommunikationssystem, entwickelt von Stangenlader-Hersteller LNS für die Vernetzung zwischen Stangenlader und Werkzeugmaschine, ist jedoch darauf ausgelegt, reale IIoT-Lösungen für Hersteller jeder Größe zu liefern – von Hochvolumenproduktion bis zu Kleinserien mit gemischten Teilen.
Material- und Personalkosten senken
Für viele Shops machen die Kosten für alles Stangenmaterial – besonders Titan und Exotenlegierungen – die Reduzierung von Verschnitt zu einer wichtigen Überlegung. Einen Rest dieser teuren Materialien wegzuwerfen, ist wie Dollarnoten auf den Schrotthaufen zu werfen. Mit e-Connect wird der Materialverbrauch kontinuierlich überwacht und an die CNC-Maschinensteuerung kommuniziert. Wenn die geteilten Daten anzeigen, dass nicht genug Material für das nächste Teil in einem gegebenen Lauf übrig ist, durchsucht das System den Master-Produktionsplan nach einem anderen Teil in der Warteschlange, das aus dem Rest gefertigt werden kann. Wird das Teil identifiziert, stellen sich Werkzeugmaschine und Stangenlader automatisch auf die Fertigung des gewählten Teils oder der Teile ein. Sobald die Stange aufgebraucht ist, lädt der Stangenlader die nächste Stange, und der Prozess wiederholt sich, bis alle geplanten Teile gefertigt sind.
Zusätzlich zur besseren Materialausnutzung gibt es erhebliche Personalkosteneinsparungen, da der Wechsel innerhalb des Durchmesserspektrums ohne Bedienerintervention erfolgt. Weniger Eingriffe des Maschinenbedieners verbessern den Durchsatz, reduzieren menschliche Fehler und ermöglichen einem Bediener, mehrere Arbeitsplätze zu betreuen. Dieses Automatisierungsniveau – zusammen mit Fernüberwachung des Stangenlader-Zustands – macht auch unbeaufsichtigte, lights-out Produktion möglich, sogar für Chargen gemischter Teile.
Zur weiteren Unterstützung der Lights-out-Produktion bietet das e-Connect-System Echtzeitüberwachung weiterer LNS-Peripheriegeräte: Späneförderer, Hochdrucksysteme, Öl/Nebel-Abscheider und andere Geräte für sorgenfreie Übernachtproduktion. Die Daten all dieser Geräte fließen durch e-Connect, sodass keine dedizierten Datenleitungen von jedem Produkt nötig sind.
Ein Fallbeispiel
Ein Beispiel für einen CNC-Shop, der diese Vernetzungsstufe nutzt, um Kosten pro Teil zu senken und Just-in-Time-Lieferanforderungen zu erfüllen, ist American Punch (Cleveland, Ohio). Das Unternehmen fertigt Präzisionsstempel und -matrizen für schwere Anwendungen wie Brücken- und LKW-Rahmenkomponenten sowie leichtere Teile für Konsumgüter wie Haushaltsgeräte und Autoteile.
Als Kunden kleinere Lose von 5, 10 oder 20 Stück statt Großserien verlangten, musste American Punch seine Produktionsprozesse neu denken. Ein Ansatz war, weiterhin lange Läufe zu fahren und Überschuss für künftige Lieferungen zu bevorraten. Obwohl das Unternehmen bereits Hochlaufteile für bestimmte Kunden bevorratete, würden zusätzliche Bestände von Niedriglaufteilen zusätzliches Working Capital und Hallenplatz binden.
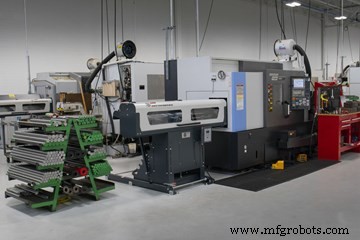
Diese Arbeitszelle nutzt das LNS e-Connect Ethernet-Kommunikationssystem, das Daten zwischen dem LNS Quick Load Servo 80 S2 automatischen Spindellängenalader und dem Masterplan der Doosan-Bearbeitungszentrale austauscht.
Eine attraktivere Lösung wäre, eine Familie ähnlicher Teile mit verschiedenen Längen zusammenzufassen und sie alle gleichzeitig mit einem einzigen Setup zu fertigen. Das e-Connect-System macht dies möglich, indem es mit dem bordeigenen Master-Produktionsplan der CNC-Maschine kommuniziert. Sobald die Werkzeugmaschine einen Teillauf abgeschlossen hat, prüft sie den Produktionsplan, wählt das nächste zu fertigende Teil und sendet diese Daten an den Stangenlader. Der Stangenlader konsultiert dann seine interne Teilebibliothek, in der Parameter für hunderte Teileprogramme gespeichert sind. Dort findet er die Daten für das Programm, das vom Masterplan der CNC-Maschine gewählt wurde, und stellt sich automatisch auf den neuen Teillauf ein.
In dieser Installation residiert das e-Connect-System im LNS Quick Load Servo 80 S2 Spindellängen-All-Elektro-Servo-gesteuerten Vollautomatik-Stangenlader, der 14 bis 63 Zoll (355–1.600 mm) lange Stangen lädt (nicht länger als Spindellänge) mit Durchmessern von 1/4 Zoll bis 3 1/8 Zoll (6,35–79,4 mm). Der Maschinenbediener lädt den Stangenlader mit 1 1/2-Zoll-Werkzeugstahl-Stangenmaterial und startet ein Makroprogramm, das CNC-Maschinensteuerung und Stangenlader in die Lage versetzt, on-the-fly von einer Teilefamilie zur anderen zu wechseln.
Ein typisches Setup würde das Laden des passenden Stangendurchmessers für verschiedene Mengen unterschiedlicher Teillängen beinhalten. Beispiel: 1 1/2-Zoll-Stangen zur Produktion von 50 Teilen à 2,500 Zoll, 10 Teilen à 3,025 Zoll, 75 Teilen à 3,500 Zoll usw. Die Teile können auch in der Form variieren. Zuvor lud der Bediener die Stangen und stand an der Maschine, während sie einen kleinen Satz Teile fertigte. Dann stellte er CNC-Maschine und Stangenlader für die nächste Teilegröße um. Jetzt richtet der Bediener den Lauf einmal ein, lädt das Stangenmaterial und startet die Maschinen. Während die Arbeitszelle den gesamten gemischten Teillauf unbeaufsichtigt abarbeitet, ist der Bediener frei, andere Arbeitszellen zu betreuen und zusätzliche Aufgaben zu erledigen.
Das Unternehmen betreibt derzeit vier Arbeitszellen mit LNS e-Connect System und Stangenladern, die monatlich über 300.000 Teile fertigen. Die neueste Zelle besteht aus einem LNS Quick Load Servo 80 S2 Stangenlader, der Stangenmaterial in ein Drehzentrum mit Fräs-, Bohr- und Gewindefähigkeiten lädt. Zusätzlich zur Schnittstelle zum LNS-Stangenlader kommuniziert die CNC-Maschine auch mit einem ChipBlaster programmierbaren Hochdrucksystem, um die präzise Kühlmittelmengen für jeden Bearbeitungsschritt applizieren.
Laut dem Produktionsingenieur des Unternehmens: „Diese Arbeitszellen haben unsere Kosten pro Teil signifikant durch unbeaufsichtigten Betrieb und eine arbeitsfreie Nachtschicht verbessert. Genauso wichtig war die Verbesserung unserer Fähigkeit, Kundenlieferterminen gerecht zu werden. Ohne e-Connect kämpften wir ständig, um Aufträge im Griff zu behalten. Jetzt haben wir nicht nur das Lieferzeitproblem gelöst, sondern unsere Kapazität erweitert, zusätzliche Arbeit anzunehmen.“
Individuelle Lösungen
Eine Schlüsselkomponente im e-Connect-System für Stangenlader ist die Teilebibliothek-Funktion, die hunderte Teileprogramme hält und für die meisten Nutzer mehr als ausreichend ist. In manchen Fällen lässt sich e-Connect jedoch einfach für ungewöhnliche Anwendungen anpassen. Beispiel: Ein CNC-Shop fertigt tausende einer Teilefamilie, die alle gleichen Durchmesser und Form haben, aber in der Länge von 2,5 Zoll bis 49 Zoll (63,5–1.245 mm) in 0,5-Zoll-Schritten (12,7 mm) variieren.
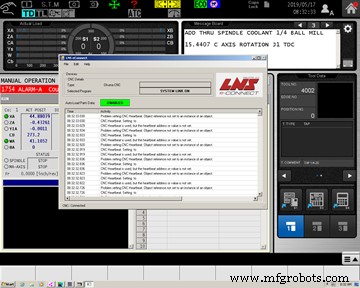
Das LNS e-Connect Display zeigt den aktuellen Status aller zwischen LNS-Stangenlader und CNC-Werkzeugmaschine ausgetauschten Daten. Daten werden kontinuierlich für alle angeschlossenen LNS-Peripheriegeräte aktualisiert.
Typischerweise würden diese Programme in die Teilebibliothek geladen, die alle Stangenlader-Parameter automatisch an das zu laufende Maschinenprogramm anpasst. In dieser Situation, da die einzige Variable die Länge jedes Teils ist, übermittelt e-Connect lediglich die entsprechende Längendaten direkt an den Stangenlader beim Wechsel von einem Teileprogramm zum anderen. Da alle anderen Parameter identisch sind, entfällt der Zugriff auf die gesamten Teileprogrammdaten – der Wechselprozess wird weiter straff. Multipliziert man diese Zeitersparnis mit tausenden Teilen, hat das einen signifikanten Produktivitätseffekt.
Heute & Morgen
Diese Vernetzungsstufe zu den vielen anderen Vorteilen von Stangenladern hinzuzufügen, kann für jede Anlagengröße, die Drehteile fertigt, einen substanziellen Unterschied machen. Sie ermöglicht profitablere Kleinserien und störungsfreie Hochvolumenproduktion. In Zukunft könnte Vernetzung dieser Art, gekoppelt mit Künstlicher Intelligenz (KI), noch mehr Möglichkeiten eröffnen, Zeit, Material und Personalkosten zu reduzieren.
American Punch | 800-243-1492 | americanpunchco.com
Automatisierungssteuerung System
- Starke Operations-Instandhaltung-Partnerschaft für nachhaltige Produktion aufbauen
- Romi CNC 30 G: Hochvolumen-Stangenschneidmaschine mit hydraulischem Spannfutter
- LNS GT 112-E Magazin-Stangenlader: Unbemannte & Lights-Out-Drehproduktion für kleine Stangen
- ABB OmniCore Robotercontroller: Vernetzung & Effizienz für vernetzten Shopfloor
- Wie COVID-19 die Fertigung neu formt: Strategien zum Future-Proofing Ihrer Produktion
- Fertigungsstraßen (Production Lines): Wie Montagelinien die Produktionseffizienz steigern
- Stoßleisten (Impact Bars): Schutz und Lastverteilung in Fahrzeugen und Förderbändern
- EN AW 6082 Rundstab – Premium Aluminiumlegierung für Engineering & Dekorative Anwendungen
- Alloy 52 Stab: Hochleistungs-Nickel-Eisen-Stahl mit kontrollierter Ausdehnung
- Fortschrittliche Automatisierung bei Stangenladern: Effizienzsteigerung für CNC-Drehmaschinen