



Rapid Prototyping erklärt: Definitionen, Prozesse, Typen & Schlüsseltechniken
In diesem Artikel besprechen wir Rapid Prototyping (RP), Techniken, beteiligte Technologien, den kompletten Prozess und Anwendungen. Beginnen wir mit der Definition.
Was ist Rapid Prototyping?
Rapid Prototyping (RP) ist der gängigste Sammelbegriff für eine Reihe verwandter Technologien, die verwendet werden, um physische Objekte direkt aus CAD-Datenquellen zu fertigen. Diese Methoden sind einzigartig, da sie Materialien schichtweise auftragen und verbinden, um Objekte zu bilden.
Solche Systeme sind auch als additive Fertigung, 3D-Druck, Solid Freeform Fabrication (SFF) und Schichtfertigung bekannt. Heutige additive Technologien bieten in vielen Anwendungen Vorteile gegenüber klassischen subtraktiven Fertigungsmethoden wie Fräsen oder Drehen.
Die Fähigkeiten von Rapid-Prototyping-Techniken lassen sich wie folgt zusammenfassen:
- Erhebliche Verkürzung der Produktentwicklungszeit durch schnelle Erstellung von 3D-Modellen.
- Verbesserte Kommunikation (Visualisierung) in multidisziplinären Entwicklungsteams.
- Adressierung von Themen wie erhöhter Flexibilität & kleiner Losgrößen bei gleichzeitiger Wettbewerbsfähigkeit (Rapid Manufacturing).
Rapid Prototyping Prozess
Der Grundprozess
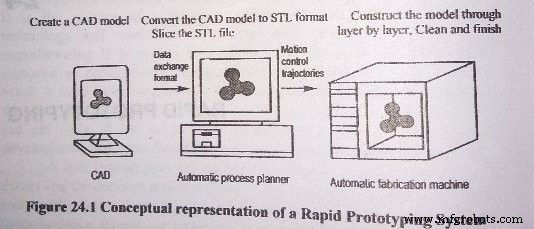
Obwohl es mehrere Rapid-Prototyping-Techniken gibt, verwenden alle den gleichen grundlegenden Fünf-Schritt-Prozess. Die Abbildung unten zeigt die konzeptionelle Darstellung einer RP-Technik. Die Schritte sind:
- Erstellen eines CAD-Modells des Designs.
- Konvertieren des CAD-Modells in STL-Format.
- Zerlegen der STL-Datei in dünne Querschnittsschichten.
- Aufbau des Modells Schicht für Schicht.
- Reinigen und Fertigstellen des Modells.
1. CAD-Modell des Designs erstellen
Zunächst wird das zu bauende Objekt mit einer CAD-Software (Computer-Aided Design) modelliert. Volumenmodellierer wie Pro/ENGINEER stellen 3D-Objekte genauer dar als Drahtgittermodellierer wie AutoCAD und liefern daher bessere Ergebnisse. Der Designer kann eine bestehende CAD-Datei verwenden oder eine explizit für Prototyping-Zwecke erstellen. Dieser Prozess ist für alle RP-Bauverfahren identisch.
2. CAD-Modell in STL-Format konvertieren
Verschiedene CAD-Pakete verwenden unterschiedliche Algorithmen zur Darstellung von Volumenkörpern. Um Konsistenz zu schaffen, wurde das STL-Format (Stereolithografie, die erste RP-Technik) als Standard der Rapid-Prototyping-Industrie etabliert. Der zweite Schritt ist daher die Konvertierung der CAD-Datei in STL-Format. Dieses Format stellt eine dreidimensionale Oberfläche als Anordnung planarer Dreiecke dar, "wie die Facetten eines geschliffenen Juwels".
Die Datei enthält die Koordinaten der Eckpunkte und die Richtung der nach außen gerichteten Normalen jedes Dreiecks. Da STL-Datei planare Elemente verwenden, können sie gekrümmte Flächen nicht exakt darstellen. Eine Erhöhung der Dreieckszahl verbessert die Approximation, aber auf Kosten größerer Dateigröße. Große, komplexe Dateien benötigen mehr Zeit für Vorverarbeitung und Bau, daher muss der Designer Genauigkeit und Handhabbarkeit abwägen, um eine nutzbare STL-Datei zu erzeugen. Da das STL-Format universell ist, ist dieser Prozess für alle RP-Bauverfahren identisch.
3. STL-Datei in Querschnittsschichten zerlegen
Im dritten Schritt verarbeitet ein Preprocessing-Programm die STL-Datei für den Bau. Mehrere Programme sind verfügbar, die meisten erlauben dem Benutzer, Größe, Lage und Orientierung des Modells anzupassen. Die Bauorientierung ist aus mehreren Gründen wichtig. Erstens variieren Eigenschaften von Rapid Prototypes von einer Koordinatenrichtung zur anderen.
Beispielsweise sind Prototypen in z-Richtung (vertikal) meist schwächer und weniger präzise als in der x-y-Ebene. Zudem bestimmt die Teileorientierung teilweise die benötigte Bauzeit. Die kürzeste Dimension in z-Richtung zu platzieren, reduziert die Anzahl der Schichten und verkürzt damit die Bauzeit. Die Preprocessing-Software schneidet das STL-Modell in eine Anzahl von Schichten von 0,01 mm bis 0,7 mm Dicke, abhängig von der Bautechnik.
4. Modell Schicht für Schicht aufbauen
Der vierte Schritt ist der eigentliche Bau des Teils. Mit einer von mehreren Techniken (im nächsten Abschnitt beschrieben) bauen RP-Maschinen Schicht für Schicht aus Polymeren, Papier oder Metallpulver. Die meisten Maschinen sind weitgehend autonom und benötigen wenig menschliches Eingreifen.
5. Modell reinigen und fertigstellen
Der letzte Schritt ist die Nachbearbeitung. Dies umfasst das Entnehmen des Prototyps aus der Maschine und das Entfernen von Stützstrukturen. Prototypen können auch geringfügige Reinigung und Oberflächenbehandlung erfordern. Schleifen, Versiegeln und/oder Lackieren verbessern Erscheinung und Haltbarkeit.
Rapid Prototyping Techniken
Verschiedene RP-Techniken wurden entwickelt. Sie lassen sich in drei Hauptkategorien einteilen, je nach Form des Ausgangsmaterials im RP-Prozess:
- Flüssigbasiert
- Feststoffbasiert
- Pulverbasiert
1. Flüssigbasierte Rapid Prototyping Technologien
In dieser Kategorie werden drei RP-Verfahren besprochen:
- Stereolithografie
- Solid Ground Curing
- Tropfenabscheidung (Droplet Deposition Manufacturing)
Stereolithografie
Stereolithografie ist eine 3D-Drucktechnologie zur schichtweisen Erstellung von Modellen, Prototypen, Mustern und Fertigungsteilen unter Verwendung photochemischer Prozesse, bei denen Licht chemische Monomere und Oligomere vernetzt, um Polymere zu bilden.
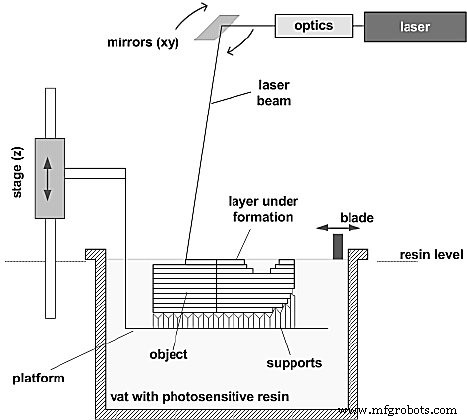
Stereolithografie (SL) wurde 1987 kommerziell von 3D Systems Inc. (Valencia, CA) eingeführt, basierend auf einem patentierten Verfahren, ursprünglich von Charles Hull entwickelt. Da dies die erste RP-Technik war, sind verschiedene Systeme kommerziell für die Industrie erhältlich.
Solid Ground Curing
Cubital Ltd. hat dieses RP-System entwickelt. Bei diesem Prozess wird eine Schicht flüssiges Polymerharz durch Ultraviolettlicht ausgehärtet. Dies geschieht durch Blitz- oder Flutbelichtung. Die Begrenzung und der Belichtungsbereich werden durch Entwicklung einer Glasmaske mittels elektrostatischer Abscheidung von schwarzem Toner und Fräsen erzeugt, um eine flache Stütze für die nächste Schicht bereitzustellen. Wenn alle Schichten fertig sind, wird das Prototypteil gewaschen, um das wasserlösliche Wachs zu entfernen. Cubital-Photopolymerharz wird während der Fertigung jeder Schicht vollständig ausgehärtet.
Tropfenabscheidung (Droplet Deposition Manufacturing)
Mit dieser Technologie können Metalltröpfchen flexibel erzeugt und präzise gesteuert werden. Die Net-Shape-Fertigung von Komponenten oder Barren basierend auf präzise gesteuerten Metalltröpfchen gewinnt industrielles Interesse aufgrund der Aussicht auf verbesserte Bauteilqualität durch rasche Erstarrung und die wirtschaftlichen Vorteile einer strukturellen Komponente in einem integrierten Vorgang.
2. Feststoffbasierte Rapid Prototyping Techniken
In dieser Kategorie werden zwei RP-Verfahren besprochen:
- Laminated Object Manufacturing (LOM)
- Fused Deposition Modeling (FDM)
Laminated Object Manufacturing
Laminated Object Manufacturing ist ein weniger bekanntes additives Fertigungsverfahren, das das successive Schichten von Baumaterialblättern, deren Verbinden durch Hitze und Druck und anschließendes Schneiden in die gewünschte Form mit einem Messer oder CO₂-Laser umfasst.
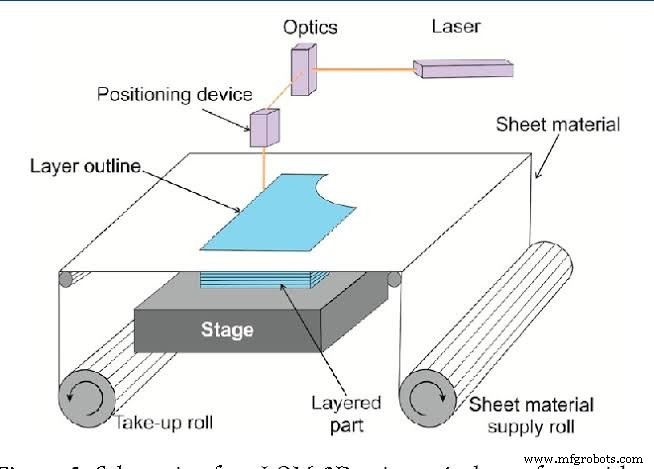
Der LOM-Prozess von Helisys Inc. (Torrance, CA) verwendet feste Blattmaterialien, meist gebleichtes "Metzger"-Papier, um Prototypenteile zu erstellen. Dabei positioniert die LOM-Maschine automatisch ein dünnes Materialblatt von einer Rolle auf eine Hubplattform.
Fused Deposition Modeling
Fused Deposition Modeling (FDM) ist eine Technologie, die das Schmelzextrusionsverfahren verwendet, um Thermoplastfilamente in einem bestimmten Muster abzulegen. FDM verfügt wie 3DP über einen Druckkopf, der sich über einer Bauplattform entlang X- und Y-Achsen bewegen kann.
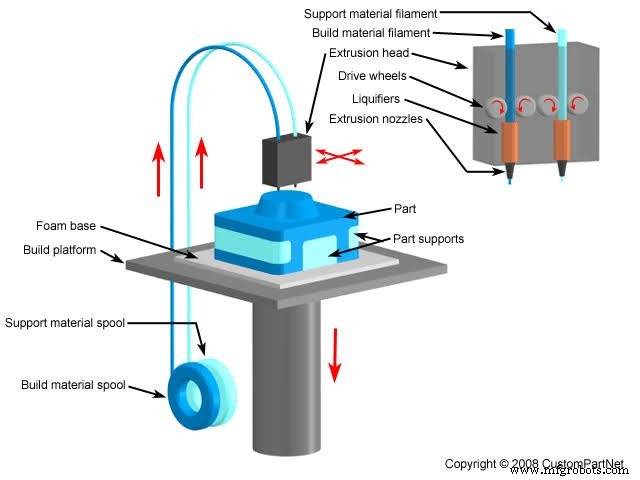
Fused Deposition Modeling (FDM) ist die Technologie der kommerziellen Rapid-Prototyping-Systeme (RP) von Stratasys Inc. (Minneapolis, MN). Die Stratasys-Systeme zielen primär auf Produktentwicklungsteams für die konzeptionelle Designphase ab. Das System nutzt einfache Bedienung. Inerte Materialien und Fehlen von Dämpfen machen den FDM-Prozess sehr bürotauglich.
3. Pulverbasierte Rapid Prototyping Technologien
In dieser Kategorie werden drei Rapid-Prototyping-Verfahren besprochen:
- Selektives Lasersintern (SLS)
- 3D-Druck (Three Dimensional Printing)
- Laser Engineered Net Shaping (LENS)
Selektives Lasersintern
Das Selektive Lasersintern (SLS) System von DTM Corporation (Austin, Texas) baut Teile Schicht für Schicht, indem ein Laser pulverförmiges Material in die gewünschte Form sintert. Dabei wird eine Schicht Thermoplastpulver aufgetragen. Dann schmilzt ein Hochleistungslaserstrahl den für das Modell benötigten Bereich, der abkühlt. Eine Walze trägt die nächste Schicht auf, und der Vorgang wiederholt sich.
Das ungesinterte Pulver dient als Stütze für überhängende Merkmale. Kürzlich wurde das Verfahren auf Keramik- und Metallteile erweitert. Der Prozess erfordert Sintern in einem Ofen für vollständige Verbindung. Der Prozess ist einfach, der Materialbereich breit. Die visuelle Einschränkung ist, dass Teile porös sind und daher nur für spezifische Anwendungen nützlich sind.
3D-Druck (Three Dimensional Printing)
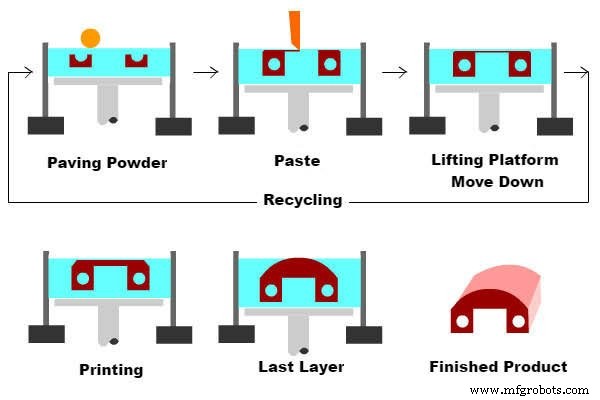
Bei diesem Prozess wird ein dreidimensionales Objekt durch selektives Auftragen von Bindemittel auf dünne Pulverschichten gefertigt, wodurch Pulverpartikel zusammenkleben. Jede Schicht wird durch Erzeugen einer dünnen Pulverbeschichtung und anschließendes Auftragen von Bindemittel mit einem tintenstrahlähnlichen Mechanismus gebildet. Schichten werden sequenziell gebildet und haften aneinander, um das 3D-Objekt zu erzeugen.
Unerwünschte Bindemitteltropfen werden vor Erreichen des Pulvers abgeschöpft, indem sie an der Düse elektrisch geladen und durch Anlegen eines Potenzials an darunter liegende Elektroden abgelenkt werden. Nach Fertigstellung aller Schichten wird das ungebundene Pulver entfernt und das Teil in einem Ofen gebrannt, um es auszuhärten und zu festigen.
Dieser Prozess kann Teile in einer Vielzahl von Materialien fertigen, darunter Keramik, Metall, Metall-Keramik-Verbundwerkstoffe und Polymere. Die Einschränkung ist unzureichende Oberflächenqualität und Porosität.
Laser Engineered Net Shaping
Die Stärke dieser Technologien liegt in der Fähigkeit, voll dichte Metallteile mit guten metallurgischen Eigenschaften bei vernünftigen Geschwindigkeiten zu fertigen. Ein Hochleistungslaser schmilzt Metallpulver, das koaxial zum Fokus des Laserstrahls durch einen Beschichtungskopf zugeführt wird. Verschiedene Materialien wie rostfreier Stahl, Kupfer, Aluminium etc. können verwendet werden. Besonders interessant sind reaktive Materialien wie Titan.
Die meisten Systeme verwenden Pulverzufuhr. Gefertigte Objekte sind nahezu netzförmig, erfordern aber meist Nachbearbeitung. Sie sind voll dicht mit gutem Gefügestruktur und Eigenschaften ähnlich oder sogar besser als das Ausgangsmaterial. Erste Anwendungen konzentrieren sich auf Fertigung und Reparatur von Spritzgusswerkzeugen sowie Fertigung großer Titan- und anderer Exoten-Metallteile für Luft- und Raumfahrt.
Einschränkungen des Rapid Prototyping
Rapid-Prototyping-Systeme können noch nicht Teile in breitem Produktspektrum und hoher Rate fertigen. Dennoch nutzen zunehmend mehr Anwendungen additive Fertigung und integrieren direkt durch RP-Prozesse gefertigte Teile. Heute sind dies typischerweise Kleinserienteile mit komplexen Geometrien in hochwertigen Anwendungen wie Medizin oder Luft- und Raumfahrt.
Mit Verbesserung von Materialien und Technologien und breiterem Verständnis der Fähigkeiten ist Direct Manufacturing ein schnell wachsender Bereich im Rapid Prototyping.
Um früher ein breiteres Anwendungsspektrum abzudecken, wird RP oft als Ausgangspunkt genutzt, um konventionelle Fertigungsprozesse schneller, günstiger und besser zu machen. Rapid Prototyping wird auf zwei Arten dafür eingesetzt: Formen können direkt durch ein RP-System gefertigt werden, oder RP-erzeugte Teile dienen als Modelle für die Formenherstellung durch sogenannte indirekte oder sekundäre Prozesse.
Rapid Prototyping Anwendungen
Rapid Prototyping wird verwendet, um neue Produkte in sehr hohem Tempo zu modellieren. Jacob hat folgende Anwendungen identifiziert:
- Visualisierung
- Verifikation
- Iteration
- Optimierung
- Fertigung
1. Visualisierung
In Blaupausen und CAD-Modellen haben Betrachter Schwierigkeiten, bestimmte Produktmerkmale korrekt zu erkennen. Dies gilt besonders bei blinden Bohrungen, komplexen inneren Kanälen und zusammengesetzten Kurvenflächen. Rapid Prototyping erkennt alle Merkmale, da der Prototyp des Endprodukts zur Inspektion und Entscheidungsfindung vorliegt.
2. Verifikation
Fertigungsingenieure und Manager können Eigenschaften wie Dehnung, Betriebstemperatur, Ermüdung etc. an voll funktionsfähigen Prototypen prüfen. So kann das Produkt verifiziert werden, bevor es in den vollen Fertigungszyklus geht.
3. Iteration
Sobald der Prototyp erstellt ist, kann der Designer Tests innerhalb der physikalischen Grenzen des Prototyps durchführen. Beispielsweise können Strömungstests an einem Prototyp aus gehärtetem Photopolymer durchgeführt werden. Wird ein Problem erkannt, kann die Geometrie im Modell geändert, ein neuer RP gebaut und derselbe Test wiederholt werden.
4. Optimierung
Design-Optimierung kann die Situation weiter verbessern. RP-Technologie erlaubt Designänderungen ohne Probleme. Nach Erreichen eines akzeptablen Designs durch RP-Iteration hat der Designer die Möglichkeit, das Design durch Variation verschiedener Produktparameter zu optimieren und zu testen, welches das beste ist.
5. Fertigung
Sobald ein optimierter Prototyp mit einer der RP-Methoden entwickelt wurde, ist es wichtig, ein funktionales Testmodell (FTM) zu fertigen. Da dieses Modell noch nicht gefertigt oder getestet wurde, ist unbekannt, ob es die funktionalen Testanforderungen besteht. RP kann für Funktionstests am FTM eingesetzt werden. Fällt das Testergebnis zufriedenstellend aus, beginnen Werkzeugbau und Vorfertigungsaktivitäten.
Ich hoffe, Ihnen hat dieser Artikel über Rapid Prototyping – der komplette Überblick inklusive Definitionen, Techniken, Technologien und Anwendungen – gefallen.
Industrietechnik
- Fräsen erklärt: Definition, Prozess & wesentliche Operationen
- Drehen in der Zerspanung: Definition, Arten & wesentliche Operationen
- Bohren erklärt: Definition, Prozess & 12 Profi-Tipps für Metall
- Pulvermetallurgie: Definition, Prozesse & Vorteile im Überblick
- Schweißen erklärt: Definition, Verfahren, Arten & Anwendungen
- Rapid Prototyping erklärt: Verfahren, Prozesse und Vorteile
- Bohrmaschinen: Aufbau, Funktion, Typen & Praxisleitfaden
- Schmieden erklärt: Prozess, Arten & Materialien
- Elektronenstrahlschweißen erklärt: Definition, Verfahren und Vorteile
- Metallbeschichtung erklärt: Arten, Vorteile und Anwendungen