



Ultraschallbearbeitung: Grundlagen, Komponenten & industrielle Anwendungen
Ultraschallbearbeitung (Ultrasonic Machining - USM) ist ein Fertigungsverfahren, das Material von der Oberfläche durch hochfrequente, niedrigamplitudige Schwingungen eines Werkzeugs gegen die Werkstückoberfläche bei Anwesenheit feiner Schleifpartikel entfernt.
In diesem Beitrag behandeln wir Definition, Aufbau/Komponenten, Funktionsprinzip, Vor-/Nachteile und Anwendungen der Ultraschallbearbeitung detailliert.
Was ist Ultraschallbearbeitung?
Ultraschallbearbeitung ist ein unkonventionelles Zerspanverfahren, bei dem Schleifpartikel auf das Werkstück treffen und Material entfernen. Das Verfahren nutzt Percussion (Hämmern) von Schleifpartikeln gegen das Werkstück mit dem Werkzeug.
Werkzeug trifft nicht direkt auf Werkstück – zwischen beiden befinden sich Schleifpartikel.
Diese Partikel sind hart, formstabil (rigide) und verursachen durch Percussion Erosionsabtrag des Werkstücks.
Das Hämmern erfolgt durch den Werkzeugkörper. Das Werkzeugmaterial muss ausreichend duktil sein, um nicht spröde zu brechen.
Aufbau / Komponenten der Ultraschallbearbeitung
Hauptkomponenten:
- Stromversorgung (Power Supply / Hochfrequenzgenerator)
- Schwingungswandler / Horn (Velocity Transformer)
- Werkzeug (Tool)
- Schleifsuspension (Abrasive Slurry)
- Elektromechanischer Wandler (Transducer)
- Schleifmitteldüse / -pistole (Abrasive Gun)
- Werkstück (Workpiece)
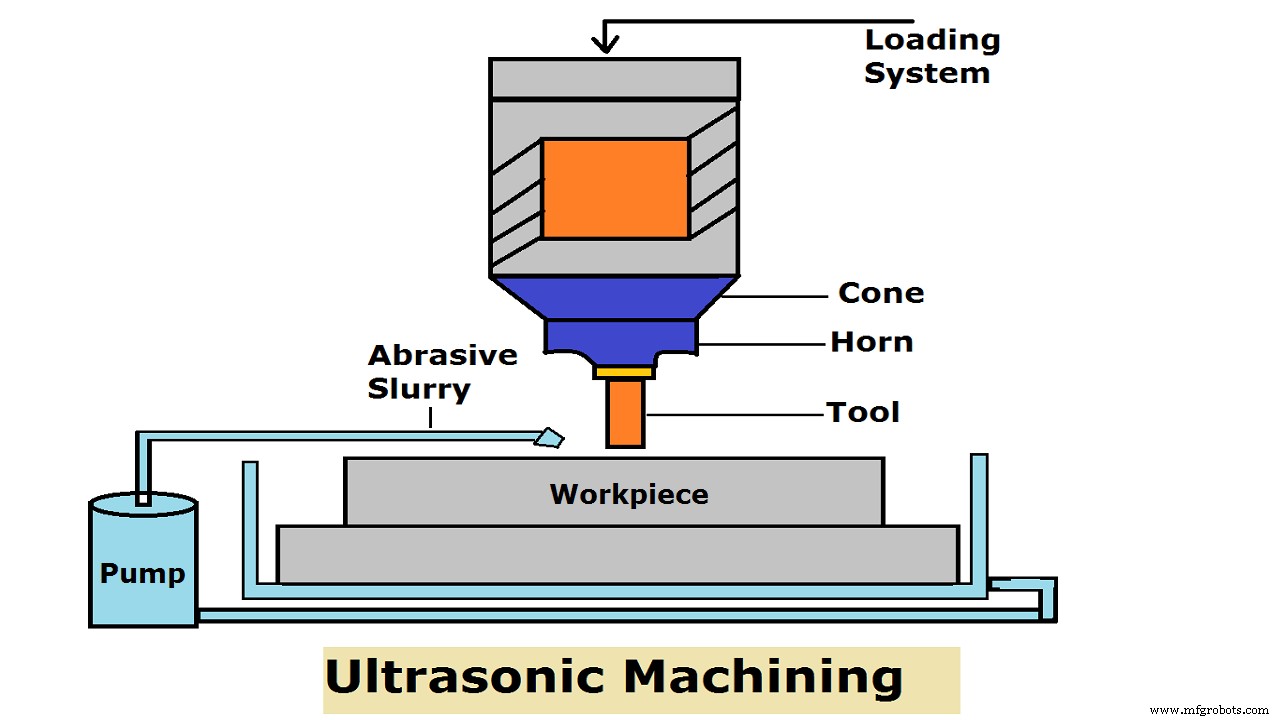
Stromversorgung (Power Supply)
Auch Hochfrequenzgenerator oder elektronischer Oszillator. Wandelt normale Netzspannung (50–60 Hz) in Hochfrequenz (20–40 kHz) bei kleiner Amplitude (Mikrometerbereich) um.
Schwingungswandler / Horn (Velocity Transformer)
Auch Horndesign genannt. Verstärkt und fokussiert die Wandler-Schwingungen auf ausreichende Intensität für Werkzeugantrieb zum Schneiden.
Material: Hart, nicht magnetisch, gut zerspanbar, hohe Ermüdungsfestigkeit (K-Monel, Metallbronze, Baustahl).
Linear oder exponentiell konische Hörner: Länge = halbe Schallwellenlänge im Hornmaterial.
Werkzeug (Tool)
Hämmert die Schleifpartikel. Werkzeugmaterial ausreichend duktil gegen spröden Bruch.
Werkzeugverschleiß unvermeidbar (parallel zum Werkstückabtrag). Muss ermüdungsfest sein – bei Erhöhung der Hämmerfrequenz auf Ultraschallbereich entsteht dynamische Belastung. Abtragsrate proportional zur Hämmerfrequenz.
Schleifsuspension (Abrasive Slurry)
Schleifmittel müssen an Bearbeitungsstelle zugeführt und mit Abrieb (Werkstück- & Werkzeugmaterial) abgeführt werden → Suspension (Trägermedium).
Werkzeug wird mit leichtem Druck gegen Werkstück gepresst – niedrig genug, um Schleifpartikel nicht zu zerdrücken, hoch genug für Werkstückbruch.
Schleifmittel haben höhere Bruchfestigkeit als Werkstoff. Zuerst Zuführung nötig.
Trägermedium meist Wasser → Schleifsuspension (Slurry).
Elektromechanischer Wandler (Transducer)
Wandelt elektrische Energie in mechanische Schwingung. Hochfrequenzsignal → hochfrequente, niedrigamplitudige Schwingung.
Zwei Wandlerarten:
- Piezoelektrischer Wandler
- Magnetostriktiver Wandler
Piezoelektrischer Wandler
Bei Druck: kleiner Strom. Bei Stromdurchgang: Ausdehnung. Stromende → Originalform. Verfügbar bis 900 Watt.
Magnetostriktiver Wandler
Formänderung im Magnetfeld. Aus Nickel/Nickellegierung. Wirkungsgrad ~20–30 %. Bis 2000 Watt, max. Längenänderung ~25 µm.
Schleifmitteldüse / -pistole (Abrasive Gun)
Schleifmittel in Wassermedium (Suspension) zur Bearbeitungsstelle. Beispiel: 20 Vol.-% Schleifmittel in 100 Vol.-% Wasser, durch Düse/Pistole als Strahl unter definiertem Druck. Frische Schleifmittel kontinuierlich zugeführt, Abrieb (gebrochene Partikel, Werkstückmaterial) durch Strahl abgeführt.
Werkstück (Workpiece)
Spröde, nicht-leitende Werkstoffe wie Engineering-Keramiken werden per USM bearbeitet.
Keine thermische Schädigung, keine Eigenspannungen. 3D-Formen mit hoher Komplexität realisierbar.
Funktionsprinzip der Ultraschallbearbeitung
Spalt Werkzeug-Werkstück ~0,25 mm. Werkzeug duktil. Dazwischen Schleifsuspension.
Schleifpartikel betten sich in Werkzeug ein. Bei Abwärtsbewegung hämmern Partikel auf Werkstück → Materialabtrag.
Abtrag wird durch Suspensionsfluss aus Bearbeitungszone gespült. Werkzeug leicht konisch für zylindrische Bohrungen.
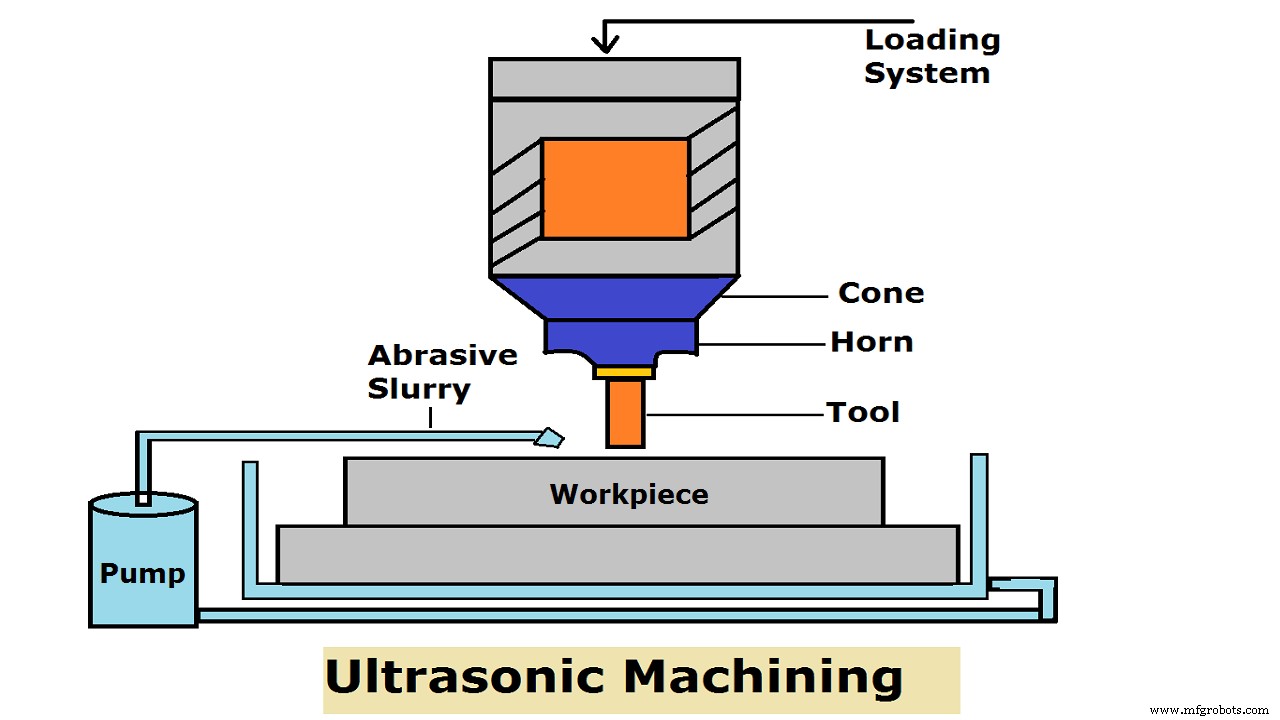
Erhöhte Viskosität des Trägermediums → geringere Abtragsrate (schlechtere Spülung). Höhere Frequenz → höhere Abtragsrate (mehr Impulse/Zeit). Höhere Amplitude → höhere Abtragsrate (größerer Impuls der Partikel).
Amplitude: 5–75 µm, Frequenz: 19–25 kHz.
Höhere Schleifmittelkonzentration → mehr Impaktstellen → höhere Abtragsrate. Über kritischem Wert: Partikelkollisionen → Impulsverlust → sinkende Abtragsrate.
Größere Partikel → größere Impaktfläche. Über kritischer Größe: Partikelimpuls sinkt.
Hinweis: Abtragsrate (MRR): ECM > EDM > USM
Ultraschallbearbeitung – Video
Vorteile der Ultraschallbearbeitung
- Bearbeitung spröder, nicht-leitender, harter, fragiler Materialien.
- Keine Wärmeerzeugung → kaum physikalische Änderungen am Werkstück.
- Nicht-Metalle (nicht per EDM/ECM bearbeitbar wegen schlechter Leitfähigkeit) sehr gut per USM bearbeitbar.
- Gratfrei, verzerrungsarm.
- Kombinierbar mit neuen Technologien (EDM, ECG, ECM).
- Lautloser Betrieb.
- Bedienung durch Fach- und Hilfskräfte möglich.
- Gute Oberflächenqualität, hohe Genauigkeit.
- Jedes Material bearbeitbar – unabhängig von Leitfähigkeit.
Nachteile der Ultraschallbearbeitung
- Niedrige Materialabtragsrate (MRR).
- Hoher Energiebedarf zum Schneiden.
- Weiche Materialien schwer bearbeitbar.
- Tiefe Bohrungen schwierig (Suspensionsfluss behindert).
- Hoher Werkzeugverschleiß durch Schleifpartikelbewegung.
Anwendungen der Ultraschallbearbeitung
- Bearbeitung nicht-leitender Keramiken.
- Hohe Ausschussrate (spröde Materialien) – sehr effektiv.
- Werkzeuge für Zieh-, Stanz- und Schneidoperationen.
- Zahnmedizin: schmerzfreies Bohren beliebiger Formen in Zähnen.
- Schleifen von Quarz, Glas, Keramik.
- Schneiden von Industries Diamanten.
- Werkzeugherstellung (Formenbau).
Industrietechnik
- Honen-Prozess: Definition, Aufbau, Funktionsweise, Vorteile und industrielle Anwendungen
- Läpp-Prozess: Prinzipien, Arten, Materialien und Anwendungen
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallbearbeitung: Prinzipien, Prozess und zentrale Vorteile
- Ultraschallbearbeitung (USM): Aufbau, Prozess, Anwendungen & Vorteile – PDF-Leitfaden