



Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
Heute lernen wir Wasserstrahl- und Abrasivwasserstrahlbearbeitung kennen: Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile mit Diagramm. Eines der bekanntesten unkonventionellen Verfahren, da umweltfreundlich. Wasserstrahl dient als Werkzeug zum Schneiden von Metall. Ähnlich abrasivstrahlbearbeitung, aber Wasser als Medium. Hochgeschwindigkeits-Wasserstrahl trifft Werkstück → Materialabtrag durch Erosion. Hauptsächlich für weiche Materialien. Für harte Materialien (Hartmetall, Keramik) werden abrasive Partikel in den Wasserstrahl gegeben → abrasive Wasserstrahlbearbeitung. Einsatz in Bergbau, Luftfahrt für Formschnitte.
Wasserstrahl- und Abrasivwasserstrahlbearbeitung:
Prinzip:
Basiert auf Wassererosion. Hochgeschwindigkeits-Wasserstrahl (ca. 600 m/s) schneidet Metall. Nutzt kinetische Energie der Wasserpartikel zur Erosion an der Kontaktfläche. Keine Umweltrisiken. Für harte Materialien: abrasive Partikel im Wasserstrahl erodieren Metall an Kontaktfläche.
Ausrüstung:
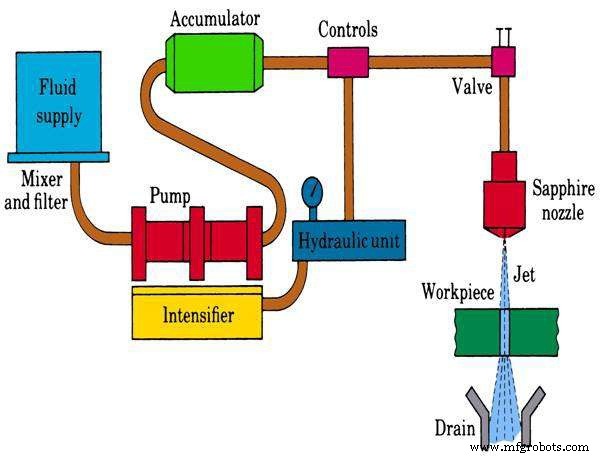 |
| Diagramm der Wasserstrahlbearbeitung |
Hydraulikpumpe:
Fördert Wasser aus Speichertank für Bearbeitungsprozess. An Elektromotor (~100 PS) gekoppelt.
Hydraulikintensivierer:
Erhöht Wasserdruck für weiteren Prozess. Nimmt Wasser bei ~4 bar auf, liefert 3000–4000 bar am Ausgang.
Hydraulikakkumulator:
Speichert Druckenergie für kurzzeitigen Hochbedarf. Eliminiert Druckschwankungen, liefert Fluid bei Bedarf unter hohem Druck.
Rohrleitungssystem:
Leitet Hochdruckwasser zur Düse. Erhöht kinetische Energie. Durchmesser ~10–14 mm. Flexible Bewegung, keine signifikanten Verluste.
Durchflussregler:
Regelt Durchfluss nach Schneidanforderung. Hohe Schneidlast → hoher Druck, hohe Rate.
Abrasivmittel:
Für abrasive Wasserstrahlbearbeitung harter Materialien. Typisch: Aluminiumoxid, Siliciumcarbid etc.
Düse:
Wandelt Druckenergie in kinetische Energie. Hochdruckwasser → Hochgeschwindigkeitsstrahl. Trifft auf Werkstück → Bearbeitung. Erosionsgefahr an Düsenöffnung durch Hochdruckstrahl → hochverschleißfestes Material. Düsengröße ~0,2–0,4 mm. Bei abrasivem Verfahren: Partikel vor Düse in Wasserstrahl gemischt.
Ablauf- und Auffangsystem:
Entfernt Späne und Bearbeitungspartikel aus Wasser. Trennt Metallpartikel vom Wasser → Wasser zurück in Reservoir. Reduziert auch Geräusche der WJM.
Funktionsweise:
Zusammenfassung des Arbeitsablaufs:
- Wasser in Reservoir füllen → Wasser für Schneidbetrieb
- Pumpe saugt Wasser an → leitet zu Intensivierer
- Intensivierer erhöht Druck 4 bar → 4000 bar → zu Akkumulator (Speicherung)
- Hochdruckwasser durch Rohrleitungssystem zur Düse → Durchflussregler regelt Flow
- Wasser tritt in Düse ein → Druckenergie → kinetische Energie
- Hochgeschwindigkeits-Hochdruckwasserstrahl an Düsenaustritt
- Strahl trifft Werkstück → Erosion an Kontaktfläche → Materialabtrag
Anwendungen:
- Luftfahrtindustrie
- Abrasivstrahlbearbeitung für harte Metalle: Edelstahl, Titan, Inconel etc.
- Bearbeitung/Schneiden von faserverstärktem Kunststoff
- Steinschneiden mit Staubreduzierung
- Bearbeitung von Leiterplatten (PCB)
Vor- und Nachteile:
Vorteile:
- Keine Veränderung mechanischer Werkstoffeigenschaften → ideal für wärmeempfindliche Materialien
- Umweltfreundlich: kein Staub, Wasser als Schneidfluid
- Gute Oberflächenqualität
- Kein physisches Werkzeug nötig
- Sowohl weiche als auch harte Materialien schneidbar (WJM für weich, AWJM für hart)
- Ideal für laserreflektierende Materialien, wo LBM versagt
- Niedrigere Bearbeitungskosten
Nachteile:
- Nicht für wasserempfindliche/degradierende Materialien
- Geringe Materialabtragsrate
- Hohe Investitionskosten
- Dicke Materialien schwer bearbeitbar
Das war der vollständige Überblick über Wasserstrahl- und Abrasivwasserstrahlbearbeitung: Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile mit Diagramm. Bei Fragen kommentieren Sie gerne. Wenn Ihnen der Artikel gefällt, teilen Sie ihn in sozialen Netzwerken. Abonnieren Sie unseren Kanal für weitere interessante Artikel. Vielen Dank fürs Lesen.
Herstellungsprozess
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Funkenerosion (EDM): Prinzipien, Prozess, Ausrüstung, Vor- und Nachteile erklärt
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Thermitschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile