



Strangpressen erklärt: Typen & Anwendungen in der Metallverarbeitung
Das Strangpressverfahren (Extrusion) ist ein Massenumformverfahren, bei dem Werkstückmetall durch eine Düsenöffnung gepresst wird, um einen gewünschten Querschnitt zu erzeugen.
Vereinfacht: Strangpressen ist ein Metallbearbeitungsverfahren, bei dem Metall unter erhöhtem Druck durch eine Düse gepresst wird, um seinen Querschnitt zu verringern.
Seit der Entwicklung ist die Welt auf Strangpressen angewiesen für Profile, Rohre und Vollprofile jeder Form – hohl oder massiv.
Da das Werkstück (Bolzen) durch die Düse gepresst/gezogen wird, sind die erforderlichen Presskräfte sehr hoch. Warmstrangpressen ist das gängigste Verfahren, da der Verformungswiderstand bei hohen Temperaturen niedrig ist, während Kaltstrangpressen meist nur für weiche Metalle angewendet wird.
Geschichte
Obwohl das Konzept aus dem Umformen stammt: 1797 patentierte Ingenieur Joseph Bramah das Strangpressverfahren.
Versuch: Metall vorwärmen, dann durch Düsenkavität pressen für Rohrherstellung. Handgetriebener Stempel.
Bramah erfand darauf den Hydraulikprozess. Thomas Burr kombinierte Hydraulikpresse und Strangpressen zur Rohrherstellung (hohl) – Patent 1820.
Technologie wurde Grundbedarf, funktionierte aber nicht bei harten Metallen. 1894 führte Burr Strangpressen mit Kupfer- und Messinglegierungen ein – Evolution der Technik.
Seit Erfindung entwickelte sich das Verfahren zu vielfältigen Techniken für komplexe Strukturen bei minimalen Kosten.
Klassifikation / Typen des Strangpressverfahrens
Verschiedene Strangpressverfahren:
- Warmstrangpressen
- Kaltstrangpressen
- Halbwarmstrangpressen (Warm Extrusion)
- Reibstrangpressen (Friction Extrusion)
- Mikrostrangpressen (Micro Extrusion)
- Direktstrangpressen (Direct Extrusion)
- Indirektstrangpressen (Indirect Extrusion)
- Hydrostatisches Strangpressen (Hydrostatic Extrusion)
- Impulsstrangpressen (Impact Extrusion)
#1. Warmstrangpressen
Beim Warmstrangpressen wird der Bolzen über seiner Rekristallisationstemperatur umgeformt. Warmumformung verhindert Verfestigung und erleichtert das Pressen durch die Düse.
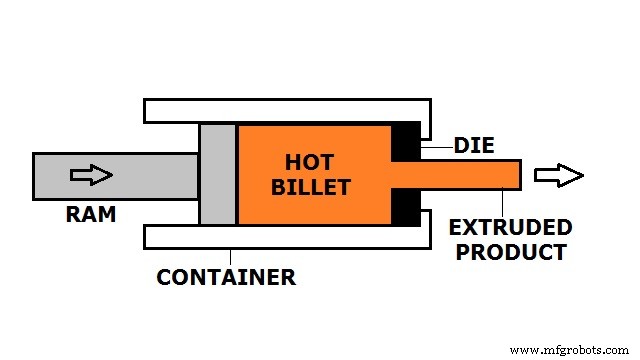
Warmstrangpressen erfolgt auf horizontalen Hydraulikpressen. Drücke: 30–700 MPa. Zur Druckhaltung Schmierung nötig. Öl/Graphit bei niedrigen Temperaturen, Glaspulver bei hohen Temperaturen.
Bolzentemperatur: 0,5 Tm bis 0,75 Tm (Tm = Schmelztemperatur) für Qualitätsbetrieb.
Typische Warmstrangpresstemperaturen:
| Material | Temperatur (°C) |
| Aluminium | 350–500 |
| Kupfer | 600–1100 |
| Magnesium | 350–450 |
| Nickel | 1000–1200 |
| Stahl | 1200–1300 |
| Titan | 700–1200 |
| PVC | 180 |
| Nylon | 290 |
Vorteile Warmstrangpressen:
- Verformung steuerbar nach Anforderungen.
- Keine Verfestigung durch Kaltverformung.
- Geringere Presskräfte.
- Material mit Vorbeschädigung (Rissen) bearbeitbar.
Nachteile Warmstrangpressen:
- Schlechte Oberflächenqualität.
- Dimensionsgenauigkeit kompromittiert.
- Geringere Werkzeugstandzeit (Container).
- Oberflächenoxidation möglich.
#2. Kaltstrangpressen
Formgebung durch Schlag auf einen Bolzen (Slug) mit Stempel in geschlossener Kavität. Der Stempel presst das Metall durch die Düse – massiver Bolzen wird in massive Form überführt.
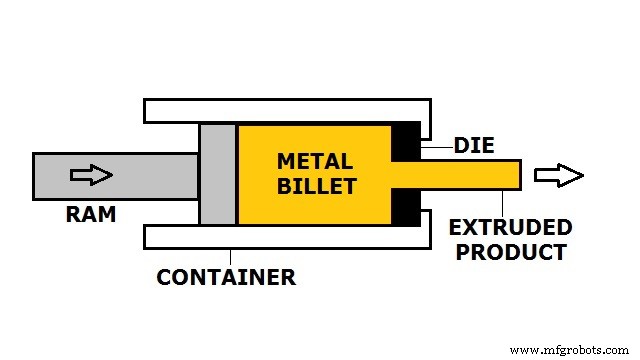
Verformung bei Raumtemperatur oder leicht darüber. Für hohe Kräfte: leistungsstarke Hydraulikpresse. Drücke bis 3000 MPa.
Vorteile:
- Keine Oxidation.
- Verbesserte Festigkeit des Produkts.
- Engere Toleranzen.
- Bessere Oberflächenqualität.
- Erhöhte Härte.
Nachteile:
- Höhere Kräfte erforderlich.
- Mehr Antriebsleistung nötig.
- Nicht duktile Materialien nicht bearbeitbar.
- Verfestigung (Strain Hardening) als Limitierung.
#3. Halbwarmstrangpressen (Warm Extrusion)
Bolzen über Raumtemperatur, aber unter Rekristallisationstemperatur umgeformt. Verhindert mikrostrukturelle Änderungen während des Pressens.
Wichtig für Balance aus erforderlichen Kräften und Duktilität. Temperaturbereich: 424–975 °C (materialabhängig).
Vorteile:
- Verbesserte Festigkeit.
- Verbesserte Härte.
- Keine Oxidation.
- Sehr enge Toleranzen erreichbar.
Nachteile:
- Nicht duktile Materialien nicht pressbar.
- Zusätzliche Heizanlage nötig.
#4. Reibstrangpressen (Friction Extrusion)
Bolzen und Container werden gegeneinander rotiert, während der Bolzen gleichzeitig durch die Düse gepresst wird.
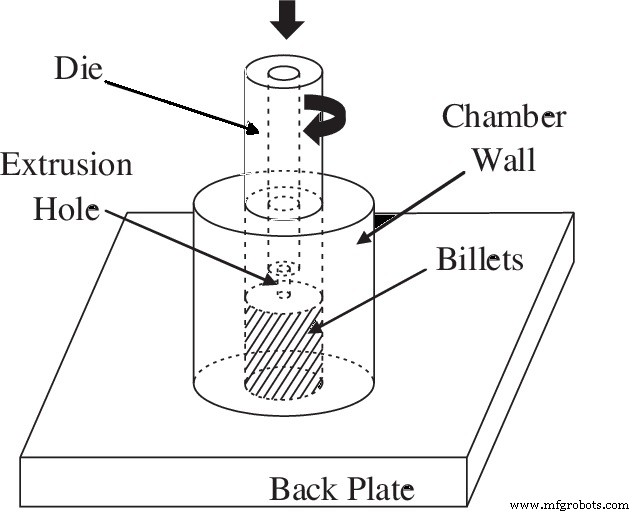
Prozess wird von relativer Drehgeschwindigkeit zwischen Bolzen und Düse beeinflusst. Relative Drehbewegung hat signifikante Auswirkungen:
- Erzeugt große Schubspannungen → plastische Verformung des Bolzens.
- Große Wärmeerzeugung durch Relativbewegung → keine Vorwärmung nötig → effizienter.
Erzeugt konsolidierte Drähte, Stäbe, Rohre, nicht-kreisförmige Geometrien direkt aus Vorprodukten: Metallpulver, Späne, Zerspanungsabfall (Chips/Swarf), massiver Bolzen.
Vorteile:
- Keine Vorwärmung nötig.
- Schubspannungen → verbesserte Ermüdungsfestigkeit.
- Jedes Material als Bolzen nutzbar → ökonomisch.
- Geringer Energieeintrag.
- Bessere Korrosionsbeständigkeit.
Nachteile:
- Oxidation zu erwarten.
- Hohe Anfangsinvestition (Setup).
- Komplexe Maschinen.
#5. Mikrostrangpressen (Micro Extrusion)
Produktion im Submillimeterbereich. Ähnlich Makro-Strangpressen: Bolzen durch Düse gepresst für gewünschte Form. Output passt durch 1 mm².
Vorwärts (Direkt) und Rückwärts (Indirekt) Mikrostrangpressen sind fundamentale Techniken.
Vorwärts: Stempel treibt Bolzen vorwärts, beide gleiche Richtung. Rückwärts: Stempel und Bolzen entgegengesetzte Richtungen.
Anwendungen: Medizinprodukte (resorbierbare Stents, kontrollierte Freisetzungssysteme), Mechanik: Mikrozahnräder, Mikrorohre.
Vorteile:
- Sehr komplexe Querschnitte möglich.
- Winzige Elemente produzierbar.
- Verbesserte geometrische Toleranzen.
Nachteile:
- Herstellung kleiner Düse und Container anspruchsvoll.
- Fachkraft erforderlich.
#6. Direktstrangpressen (Vorwärtsstrangpressen)
Bolzen in Container mit konturierter Düsenöffnung. Stempel presst Bolzen durch Düse – Profil entsteht.
Materialflussrichtung = Stempelbewegungsrichtung.
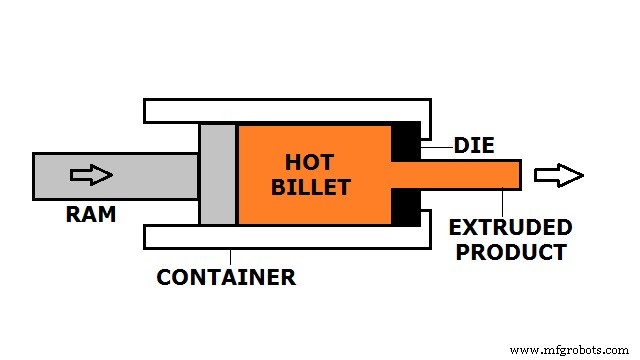
Reibung zwischen Bolzenoberfläche und Containerwand erfordert erhebliche Kraftsteigerung → höherer Leistungsbedarf.
Spröde Metalle (Wolfram, Titanlegierungen) schwer pressbar – brechen durch Zugspannungen und Mikrorissbildung.
Oxidschicht auf Bolzenoberfläche verstärkt Reibung → Fehler im Strangpressprofil.
Lösung: Dummy-Block zwischen Stempel und Bolzen zur Reibungsminderung.
Produkte: Rohre, Dosen, Becher, Kleinzahnräder, Wellen.
Am Ende jedes Pressvorgangs verbleibt Restbolzen (Butt) – wird direkt nach Düsenaustritt abgetrennt.
Vorteile:
- Längere Werkstücke pressbar.
- Verbesserte mechanische Eigenschaften.
- Gute Oberflächenqualität.
- Kalt- und Warmpressen möglich.
- Kontinuierlicher Betrieb.
Nachteile:
- Spröde Metalle nicht pressbar.
- Große Kraft, hoher Leistungsbedarf.
- Oxidationsgefahr.
#7. Indirektstrangpressen (Rückwärtsstrangpressen)
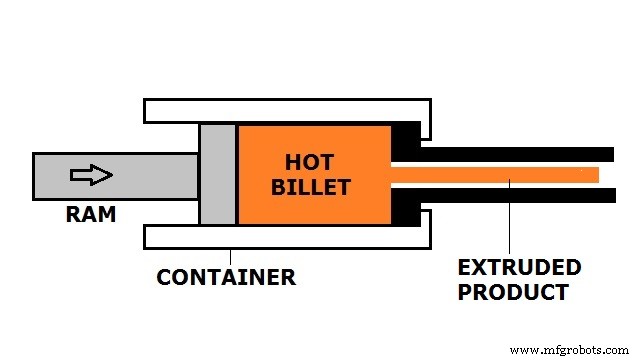
Düse stationär, Bolzen und Container bewegen sich zusammen. Düse auf Stempel montiert (nicht am Container).
Metall fließt durch Düse am Stempel in entgegengesetzter Richtung zur Stempelbewegung bei Kompression.
Bei Kompression passiert Material zwischen Dorn und Düsenöffnung.
Keine Relativbewegung Bolzen-Container → keine Reibung. Geringere Stempelkraft als Direktpressen.
Für stationäre Düse: „Stem“ (Stößel) länger als Container. Standsäulenfestigkeit begrenzt max. Presslänge.
Da Bolzen mit Container mitbewegt wird, entfallen alle Reibungskräfte.
Vorteile:
- Geringere Presskraft.
- Kleinere Querschnitte pressbar.
- Reibungsreduktion ~30 %.
- Höhere Verfahrgeschwindigkeit.
- Sehr geringer Verschleiß.
- Weniger Pressfehler / Grobkornringe durch gleichmäßigeren Materialfluss.
Nachteile:
- Pressquerschnitt durch Stem-Größe begrenzt.
- Restspannungen nach Pressen möglich.
- Verunreinigungen/Fehler beeinträchtigen Oberflächenqualität.
#8. Hydrostatisches Strangpressen
Bolzen im Container von Fluid umgeben, durch Stempelvorwärtsbewegung gegen Bolzen gedrückt. Keine Reibung im Container, minimale an Düse.
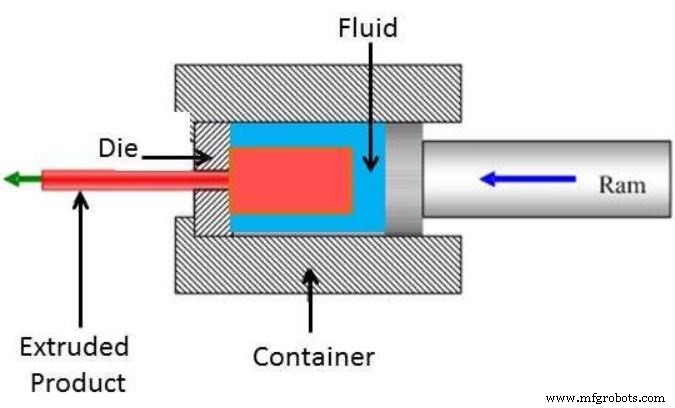
Bolzen beim Befüllen nicht gestört – gleichmäßiger hydrostatischer Druck. Ermöglicht extreme Länge-Durchmesser-Verhältnisse, sogar Drahtspulen oder unregelmäßige Querschnitte.
Hauptunterschied zu Direktpressen: Kein direkter Kontakt Bolzen-Container.
Hochtemperatur: Spezialfluide/Verfahren nötig.
Unter hydrostatischem Druck ohne Reibung steigt Duktilität → für spröde Metalle einsetzbar, die konventionell nicht pressbar sind.
Für duktile Metalle, hohe Umformgrade.
Vorteile:
- Exzellente Oberflächenqualität, dimensionsgenau.
- Keine Reibung.
- Minimierte Kraftanforderung.
- Kein Bolzenrest (Butt).
- Gleichmäßiger Materialfluss.
Nachteile:
- Hochtemperatur: Spezialfluide/Verfahren.
- Jeder Bolzen muss vorbereitet/angespitzt werden.
- Fluideindämmung schwierig.
#9. Impulsstrangpressen (Impact Extrusion)
Hauptverfahren für metallische Strangpressprofile. Im Gegensatz zu konventionellem Pressen (hohe Temperaturen zum Erweichen) oft kalte Bolzen. Hoher Druck, hohe Effizienz.
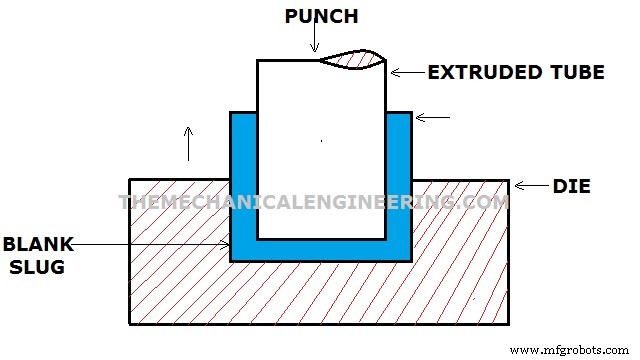
Geschmierter Slug in Düsenkavität, einhübig mit Stempel getroffen. Metall fließt zurück um Stempel durch Spalt Düse-Stempel.
Besser für weiche Materialien: Blei, Aluminium, Zinn.
Immer Kaltzustand. Rückwärtsimpuls ermöglicht sehr dünne Wände. Beispiel: Zahnpastatuben, Batteriegehäuse.
Kürzere Hübe, höhere Rate. Nicht Druck, sondern Impulskraft presst Bolzen durch Düse. Vorwärts, rückwärts oder kombiniert möglich.
Vorteile:
- Hohe Umformgrade.
- Schnell – Bearbeitungszeitreduktion bis 90 %.
- Erhöhte Produktionsrate.
- Erhöhte Toleranzintegrität.
- Bis 90 % Rohmaterialeinsparung.
Nachteile:
- Sehr hohe Druckkräfte nötig.
- Bolzengröße als Limitierung.
Faktoren, die die Presskraft beeinflussen
- Arbeitstemperatur
- Maschinenbauart (horizontal/vertikal)
- Strangpresstyp
- Pressverhältnis (Extrusion Ratio)
- Verformungsgrad
- Reibungsparameter
Anwendungen des Strangpressverfahrens
- Weit verbreitet für Rohre, Hohlprofile, Kunststoffobjekte.
- Rahmen, Türen, Fenster in Automobilindustrie.
- Aluminium im Stahlbau diverser Branchen.
Industrietechnik
- Zahnstangenstoßen (Broaching) erklärt: Prozess, Funktionsweise & Typen
- Schmieden erklärt: Prozess, Arten & Materialien
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Umfassender Leitfaden zu Rohrbiegetechniken
- Arten von Instandhaltungsmitarbeitern: Rollen, Verantwortlichkeiten und Kragenfarbe erklärt
- Schweißverfahren im Überblick: Typen, Funktionsweise und Anwendungen
- Die verschiedenen Prototyping-Arten verstehen: Leitfaden für Gründer
- Die 4 Kernarten von Fertigungsprozessen erkunden
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Wichtigste Blechumformverfahren für den modernen Maschinenbau