



Langüberhang-Bearbeitung meistern: Strategien zur Überwindung aktueller Herausforderungen
Eine Reihe aktueller Trends in der Fertigung vergrößern die Schwierigkeit, Präzisionsbohrungen zu erstellen und Drehoperationen mit überlangen Werkzeugen durchzuführen. Die Nachfrage nach engeren Toleranzen und unfehlbarer Wiederholbarkeit wächst kontinuierlich. Neue Hochleistungs-Werkstückmaterialien sind schwieriger zu bearbeiten und erhöhen die Spannung im Bearbeitungssystem. Um Zeit und Geld zu sparen, konsolidieren Hersteller mehrere Teile in einzelne monolithische Werkstücke, die die Bearbeitung tiefer Bohrungen und das Drehen komplexer Komponenten auf Mehrtasking-Maschinen erfordern.
Hersteller, die diese Herausforderungen überwinden wollen, müssen alle Elemente ihrer Bearbeitungssysteme untersuchen und Techniken und Werkzeuge anwenden, die Erfolg sicherstellen. Zu den Schlüsselelementen gehören Maschinenstabilität, Werkzeugspannung, Werkstückspannung und Schneidwerkzeuggeometrie. Im Allgemeinen bilden solide Fixierung, starre Werkzeuge und sorgfältige Werkzeuganwendung die grundlegende Basis für präzise, produktive Tiefbohr- und Langüberhang-Drehprozesse.
Hersteller von Öl- und Gas-, Energieerzeugungs- und Luftfahrtkomponenten sind Hauptkandidaten für aktualisierte Werkzeuge und Techniken, da sie regelmäßig mit großen, komplexen Teilen zu tun haben, deren Merkmale den Einsatz überlanger Werkzeuge erfordern. Viele der Teile bestehen aus zähen Legierungen, die schwer zu bearbeiten sind und dadurch hohe, vibrationserzeugende Schneidkräfte produzieren. Im Allgemeinen kann nahezu jeder Hersteller von der Verbesserung der Produktivität und Kostensenkung bei Langüberhang-Bohroperationen profitieren.
ABLENKUNG UND VIBRATION
Tiefbohren unterscheidet sich von anderen Schneidoperationen dadurch, dass die Schneide in der Bohrung auf einem erweiterten Abstand von der Verbindung zur Maschine arbeitet. Lange Überhang-Drehoperationen weisen ähnliche Bedingungen auf, und beide Bohr- und Drehoperationen können Löcher mit unterbrochenen Schnitten beinhalten, wie bei Werkstücken wie Pumpen- oder Kompressorgehäusen. Die resultierende Werkzeugüberstandlänge wird durch die Tiefe der Bohrung bestimmt und kann Ablenkung des Bohr- oder Überhang-Drehwerkzeugs verursachen.
Ablenkung verstärkt die wechselnden Kräfte in einem Schneidprozess und kann Vibrationen und Rattern verursachen, die die Teileoberflächenqualität verschlechtern, Schneidwerkzeuge schnell verschleißen oder brechen und Maschinenkomponenten wie Spindeln beschädigen, was teure Reparaturen und lange Ausfallzeiten nach sich zieht. Die wechselnden Kräfte resultieren aus Maschinenkomponenten-Unwuchten, mangelnder Systemsteifigkeit oder Sympathieschwingungen von Elementen des Bearbeitungssystems. Schneiddrücke ändern sich auch, wenn das Werkzeug periodisch belastet und entlastet wird, während Späne bilden und brechen. Negative Auswirkungen von Bearbeitungsvibrationen umfassen schlechte Oberflächenqualität, ungenaue Bohrmaße, schnellen Werkzeugverschleiß, reduzierte Materialabtragsraten, erhöhte Produktionskosten und Schäden an Werkzeughaltern und Werkzeugmaschinen.
MASCHINENSTEIFIGKEIT UND WERKSTÜCKSPANNUNG
Der grundlegende Ansatz zur Vibrationskontrolle in Bearbeitungsoperationen beinhaltet die Maximierung der Steifigkeit der Elemente des Bearbeitungssystems. Um unerwünschte Bewegung zu beschränken, sollte eine Werkzeugmaschine mit steifen, schweren Strukturelementen gebaut sein, verstärkt mit Beton oder anderen vibrationsabsorbierenden Materialien. Maschinenlager und -buchsen müssen fest und solide sein.
Werkstücke müssen in der Werkzeugmaschine präzise positioniert und sicher gehalten werden. Vorrichtungen sollten mit Einfachheit und Steifigkeit als Hauptanliegen entworfen werden, und Spannmittel sollten so nah wie möglich an den Schneidoperationen platziert werden. Aus Werkstücksicht sind dünnwandige Teile, geschweißte Teile und solche mit ungestützten Abschnitten anfällig für Vibrationen bei der Bearbeitung. Teile können neu gestaltet werden, um die Steifigkeit zu verbessern, aber solche Designänderungen können Gewicht hinzufügen und die Leistung des bearbeiteten Produkts beeinträchtigen.
WERKZEUGSPANNUNG
Um Steifigkeit zu maximieren, muss ein Bohr- oder Drehstahl so kurz wie möglich sein, aber lang genug bleiben, um die gesamte Länge der Bohrung oder Komponente zu bearbeiten. Der Bohrbardurchmesser sollte der größtmögliche sein, der in die Bohrung passt und dennoch effiziente Späneabfuhr erlaubt.
Während Späne bilden und brechen, steigen und fallen Schneidkräfte. Die Kraftvariationen werden zu einer zusätzlichen Vibrationsquelle, die in Sympathie mit der natürlichen Schwingungsmode des Werkzeughalters oder der Maschine interagieren und sich selbst erhalten oder sogar verstärken kann. Andere Quellen solcher Vibrationen sind verschlissene Werkzeuge oder solche, die keinen tief genug Schnitt machen. Diese verursachen Prozessinstabilität oder Resonanz, die sich auch mit der natürlichen Frequenz einer Maschinenspindel oder des Werkzeugs synchronisieren können, um unerwünschte Vibrationen zu erzeugen.
Ein langer Bohr- oder Drehstahlüberhang kann Vibrationen in einem Bearbeitungssystem auslösen. Der grundlegende Ansatz zur Vibrationskontrolle umfasst den Einsatz kurzer, steifer Werkzeuge. Je größer das Verhältnis von Stablänge zu -durchmesser (L/D), desto größer die Chance, dass Vibrationen auftreten.
Verschiedene Stablaterialien bieten unterschiedliches Vibrationsverhalten. Stahlstäbe sind generell vibrationsresistent bis zu einem 4:1 Längen-zu-Durchmesser-Verhältnis (L/D). Schwermetallstäbe aus Wolframlegierungen sind dichter als Stahl und können L/D-Verhältnisse im Bereich von 6:1 bewältigen. Vollhartmetallstäbe bieten höhere Steifigkeit und erlauben L/D-Verhältnisse von bis zu 8:1, mit dem möglichen Nachteil höherer Kosten, besonders wo ein großdurchmessiger Stab erforderlich ist.
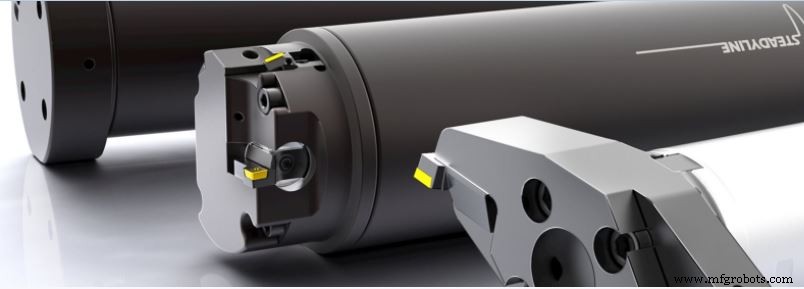
Eine alternative Methode zur Vibrationsdämpfung umfasst ein abstimmbares Werkzeug. Der Stab verfügt über einen internen Massendämpfer, der darauf ausgelegt ist, außer Phase mit der unerwünschten Vibration zu resonieren, deren Energie zu absorbieren und die schwingende Bewegung zu minimieren. Das Steadyline®-System von Seco Tools (siehe Sidebar) verfügt beispielsweise über einen vorkalibrierten Vibrationsdämpfer, bestehend aus einer Dämpfermasse aus hochdichtem Material, die über radiale Absorptionselemente im Werkzeughalterstab aufgehängt ist. Die Dämpfermasse absorbiert Vibrationen sofort, wenn sie vom Schneidwerkzeug auf den Körper des Stabs übertragen werden.
Komplexere und teurere aktive Werkzeugvibrationskontrolle kann die Form elektronisch aktivierter Geräte annehmen, die das Vorhandensein von Vibrationen erfassen und elektronische Aktuatoren nutzen, um Sekundärbewegungen im Werkzeughalter zu erzeugen, die die unerwünschte Bewegung kompensieren.
WERKSTÜCKMATERIAL
Die Schneideigenschaften des Werkstückmaterials können zur Vibrationsgenerierung beitragen. Die Härte des Materials, eine Neigung zu Aufbauschneide oder Kaltverfestigung, oder das Vorhandensein harter Einschlüsse verändern oder unterbrechen Schneidkräfte und können Vibrationen erzeugen. In gewissem Maße kann die Anpassung von Schneidparametern Vibrationen bei der Bearbeitung bestimmter Materialien minimieren.
SCHNEIDWERKZEUGGEOMETRIE
Das Schneidwerkzeug selbst unterliegt tangentialer und radialer Ablenkung. Radiale Ablenkung beeinflusst die Genauigkeit des Bohrungsdurchmessers. Bei tangentialer Ablenkung wird die Schneidplatte nach unten weg von der Teilmittellinie gedrückt. Besonders beim Bohren kleiner Durchmesser verringert der gekrümmte Innendurchmesser der Bohrung den Freiwinkel zwischen Schneidplatte und Bohrung.
Tangentiale Ablenkung schiebt das Werkzeug nach unten und weg von der Mittellinie der bearbeiteten Komponente, wodurch der Freiwinkel verringert wird. Radiale Ablenkung reduziert die Schnitttiefe, was die Bearbeitungsgenauigkeit beeinflusst und die Spandicke verändert. Die Änderungen in der Schnitttiefe verändern Schneidkräfte und können Vibrationen erzeugen.
Schneidplattengeometrie-Merkmale einschließlich Spanwinkel, Freiwinkel und Eckenradius können Vibrationen entweder verstärken oder dämpfen. Positive Spanwinkel-Schneidplatten erzeugen beispielsweise weniger tangentiale Schneidkraft. Aber die positive Spanwinkelkonfiguration kann den Freiwinkel reduzieren, was zu Reibung und Vibration führen kann. Ein großer Spanwinkel und kleiner Kantenwinkel erzeugen eine scharfe Schneidkante, die Schneidkräfte reduziert. Die scharfe Kante kann jedoch anfällig für Stoßschäden oder ungleichmäßigen Verschleiß sein, was die Bohrungsoberflächenqualität beeinträchtigt.
Ein kleiner Schneidkanten-Freiwinkel erzeugt größere axiale Schneidkräfte, während ein großer Freiwinkel Kraft in radialer Richtung erzeugt. Axiale Kräfte haben begrenzte Auswirkungen auf Bohroperationen, sodass ein kleiner Freiwinkel wünschenswert sein kann. Aber ein kleiner Freiwinkel konzentriert auch Schneidkräfte auf einen kleineren Abschnitt der Schneidkante als ein großer Freiwinkel, mit möglicher negativer Auswirkung auf die Werkzeugstandzeit. Zusätzlich beeinflusst der Freiwinkel eines Werkzeugs die Spandicke und die Richtung des Spanflusses.
Der Schneidplatten-Eckenradius sollte kleiner sein als die Schnitttiefe, um radiale Schneidkräfte zu minimieren.
SPANKONTROLLE
Das Entfernen der geschnittenen Späne aus der Bohrung ist ein Schlüsselthema bei Bohroperationen. Schneidplattengeometrie, Schnittgeschwindigkeiten und Schneideigenschaften des Werkstückmaterials beeinflussen alle die Spankontrolle. Kurze Späne sind beim Bohren wünschenswert, weil sie leichter aus der Bohrung zu evakuieren sind und Kräfte auf der Schneidkante minimieren. Aber die stark konturierten Schneidplattengeometrien, die dazu gedacht sind, Späne zu brechen, neigen dazu, mehr Leistung zu verbrauchen und können Vibrationen verursachen.
Operationen, die eine gute Oberflächenqualität erzeugen sollen, können eine leichte Schnitttiefe erfordern, die dünnere Späne produziert, die das Spankontrollproblem vergrößern. Erhöhen der Vorschubrate kann Späne brechen, aber Schneidkräfte erhöhen und Rattern erzeugen, was sich negativ auf Oberflächenqualitäten auswirken kann. Höhere Vorschubraten können auch Aufbauschneiden bei der Bearbeitung von niedriglegierten Stählen verursachen, sodass höhere Schnittvorschübe zusammen mit optimaler interner Kühlmittelzufuhr eine Spankontrolllösung beim Bohren dieser formbareren Stahllegierungen sein können.
FAZIT
Tieflochbohren und Drehen mit überlangen Werkzeugen sind gängige und essenzielle Metallschneidoperationen. Diese Prozesse effizient durchzuführen, erfordert die Bewertung des Bearbeitungssystems als Ganzes, um sicherzustellen, dass die vielfältigen Faktoren, die an der Minimierung von Vibrationen und der Sicherstellung der Produktqualität beteiligt sind, zusammenarbeiten, um maximale Produktivität und Rentabilität zu erreichen.
Zuvor auf SECOs News-Seite vorgestellt.
Industrietechnik
- 3-Achs vs. 5-Achs-Zerspanung: Was Sie wissen müssen
- Unausgewuchtete Maschinen: Das stille Problem, das jede Werkstatt lösen muss
- Hartdrehen meistern: Herausforderungen mit fortschrittlicher Werkzeugtechnik überwinden
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- Zerspaner befähigen: In-Prozess-Oberflächeninspektion für überlegene Produktqualität
- High-Performance-Zerspanung: Warum Werkzeughalter den Unterschied machen
- Warum Kühlschmierstoffe für den Bearbeitungserfolg entscheidend sind: Werkzeugstandzeit, Oberflächenqualität & Effizienz
- 5-Achsen-CNC-Bearbeitung: Präzision, Effizienz und Designfreiheit
- Werkzeugmaschinenspindeln: Das Kernbauteil für präzise Fertigung
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen