



Effektive Lösungen für Spanprobleme bei der Aluminiumbearbeitung
Aluminiumlegierungen sind für Zerspaner im Vergleich zu Metallen wie Superlegierungen leicht zu bearbeiten, aber sie haben einen großen Nachteil: potenziell kostspielige Spansteuerungsprobleme beim Drehen auf leistungsschwächeren Maschinen.
Warum Aluminium dennoch Herausforderungen birgt
Auf der Zerspanbarkeits-Skala des American Iron and Steel Institute erreichen Aluminiumlegierungen etwa 400 Punkte – ein Wert, den nur Messing und Magnesium übertreffen. Zum Vergleich: Kaltgezogener Stahl B1112 liegt bei 100, rostfreier Stahl 316 bei 45, und einige nickelbasierte Superlegierungen erreichen nur Werte im niedrigen Zehnerbereich.
Tatsächlich performt Aluminium so gut, dass viele Herausgeber von Zerspanbarkeits-Tabellen es gar nicht erst auflisten. Die Spanabnahme wird oft nur durch die verfügbare Spindelleistung und die Spannkraft des Werkstücks begrenzt. Standzeit der Werkzeuge ist selten ein Problem.
Weiterführend: Optimierung der Aluminiumbearbeitung. Zwar sind hochsiliziumhaltige Aluminiumlegierungen abrasiv, und einige weichere Sorten für Strangpressprofile neigen zum Verkleben, doch polykristalline Diamantwerkzeuge (PKD), diamantähnliche Kohlenstoffbeschichtungen (DLC) und richtig gemischte wasserlösliche Kühlschmierstoffe bewältigen diese problemlos.
„Wenn Sie eine 60-PS-Drehmaschine mit 36 Zoll Schwenkdurchmesser und 200 Zoll Spitzenweite haben, greifen Sie einfach zu fast jeder beliebigen Wendeschneidplatte und legen los“, sagt Keith Brake, Drehspezialist für die Region USA West/Mitte bei Sandvik Coromant Inc. in Mebane, North Carolina.
„Drücken Sie stark genug, erzeugen Sie typischerweise einen guten Span“, fügt er hinzu.
Zumindest mit diesem Ideal-Setup.
Die Realität sieht jedoch anders aus: Solche Maschinen sind heute selten im Einsatz. „Daher müssen Werkstätten Schneidwerkzeug-Lösungen für ihre leistungsschwächeren Maschinen finden, die Material sauber, vorhersehbar und mit hoher Werkstückqualität abtragen“, sagt Brake.
Risiko eines „Spanwirrwarrs“
Umgehungslösungen sind besonders wichtig geworden, da immer mehr Werkstätten auf Automatisierung setzen, wo konsistente Spansteuerung unerlässlich ist. Der Schlüssel liegt darin, eine Wendeschneidplatten-Geometrie zu finden, die zur Maschine und zum Setup passt, so Brake.
Ohne diese müssen Dreher lange, faserige Spanbüschel beseitigen, die sich um alles wickeln. Falsche Wendeschneidplatten, inkorrekte Vorschub- und Schnittgeschwindigkeiten oder ein zu großer bzw. zu kleiner Schnitttiefe für den Spanbrecher der Platte (sofern vorhanden) zwingen den Bediener zum Not-Aus, wenn der Spanntopfinhalt aufgesaugt und um das rotierende Spannfutter gewickelt wird – ein „Spanwirrwarr“, das die Produktion stoppt und teure Werkstücke verschrotten kann.
Auch wenn die Folgen unzureichender Spansteuerung nicht immer so dramatisch sind, bremsen sie die Produktivität, indem sie den Arbeitsablauf verlangsamen oder unterbrechen. Im schlimmsten Fall können sie gefährlich werden.
Glücklicherweise bieten Sandvik Coromant und andere Lösungen an.
Aluminium-CNC-Drehen
„Beim Drehen von Aluminium ist die erste Wahl meist eine geschliffene, unbeschichtete Wendeschneidplatte mit positiver Geometrie und scharfer Schneide, um den Span zu kontrollieren und Aufbauschneidenbildung zu verhindern“, sagt Brake. „Wäre eine Platte und eine Geometrie für alles perfekt, bräuchten wir nicht so viele verschiedene Schneidwerkzeuge. Deshalb bieten wir sowohl beschichtete als auch unbeschichtete Sorten für Aluminium an, dazu diverse Formen und Spanbrecher-Typen. Auch mit unserer Prime-Turning-Linie haben wir Erfolge gesehen, sofern die richtigen Drehparameter angewendet werden.“
Zahlreiche Sorten und „up-sharp“-Geometrien stehen zur Verbesserung schlechter Spansteuerung zur Verfügung, sagt Todd Rucker, Technischer Leiter Engineering der Indexable Tools Division bei Kyocera Precision Tools Inc. in Hendersonville, North Carolina – ein Unternehmen mit ebenfalls beeindruckendem Aluminium-Drehportfolio.
Eine Lösung könnte jeden Zerspaner überraschen, der bei Schlichtschnitten mit Spanproblemen gekämpft hat.
„Wir haben kürzlich die AP-Geometrie zu unserer Positiv-Platten-Linie hinzugefügt“, erklärt er. „Sie ist für extrem kleine Schnitttiefen konzipiert, wo gute Spansteuerung fast unmöglich ist. Die AP verfügt über einen geformten Spanbrecher mit Dimples sehr nahe an der Schneide – diese brechen den Span nicht tatsächlich, sondern kräuseln ihn zu einer engen, sauberen Spirale, die sich vom Schneidbereich löst.“
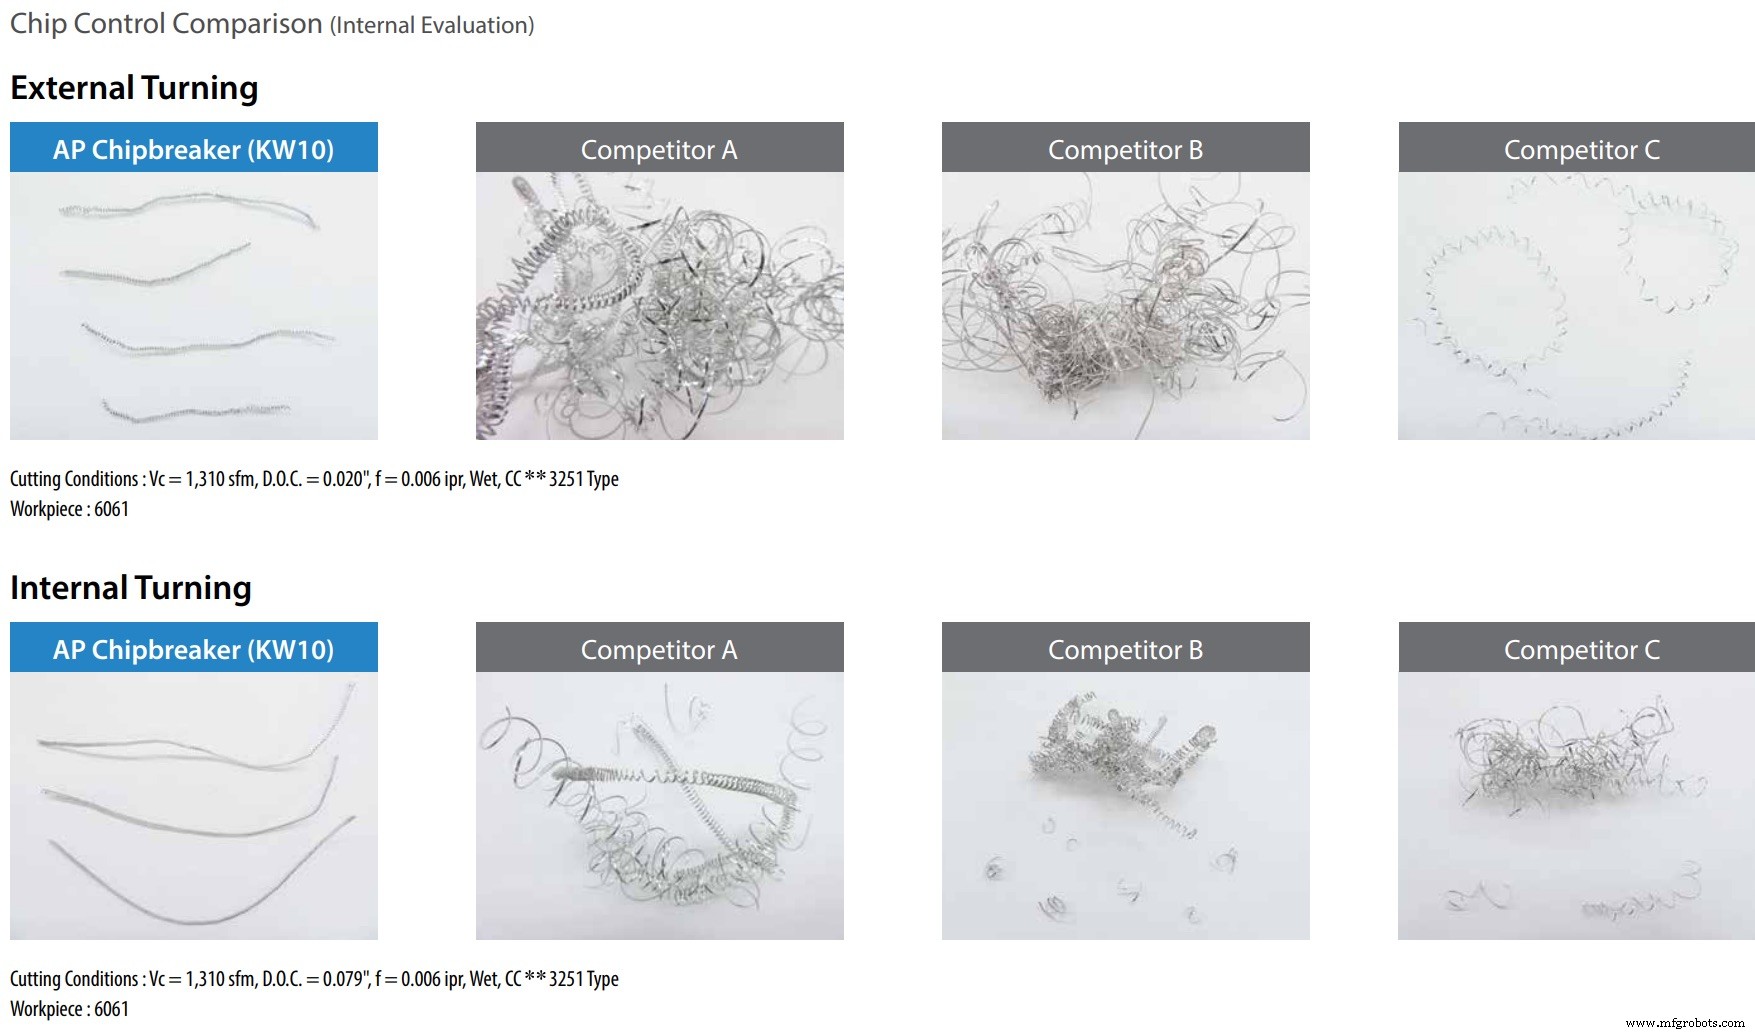
Bild mit freundlicher Genehmigung von Kyocera Precision Tools
Die richtigen Parameter einstellen
Beide Experten empfehlen, worauf Brake bereits anspielte: die korrekten Parameter zu verwenden.
„Schnittgeschwindigkeiten und Vorschübe sind beim Aluminiumdrehen nach wie vor entscheidend“, sagt Rucker. „Läuft man zu schnell, erhitzt sich das Material und wird formbarer, was das Spanbrechen erschwert. Läuft man zu langsam, entsteht Aufbauschneide, die den effizienten Schnitt stört. Deshalb sollten Werkstätten immer Platten wählen, die für die geplante Schnitttiefe ausgelegt sind, und die Herstellerempfehlungen dafür befolgen.“
Eine weitere Empfehlung hat nichts mit Marke oder Werkzeugtyp im Revolver zu tun: Hochdruckkühlung (HPC).
Diese Schneidwerkzeughersteller und andere haben Werkzeughalter mit internen Kanälen entwickelt, die Kühlschmierstoff präzise in die Arbeitszone leiten; angewendet im Bereich von 1000 psi (70 bar), haben faserige Aluminiumspäne keine Chance.
„HPC allein verlängert die Standzeit, reduziert Aufbauschneide und verbessert die Prozesssicherheit – egal was Sie zerspanen“, sagt Brake. „In Kombination mit einer für HPC ausgelegten Plattengeometrie und einem passenden Werkzeughalter hebt es Drehoperationen auf das höchste Produktivitätsniveau.“
Industrietechnik
- 5 häufige Metall-3D-Druck-Probleme – und wie man sie löst
- Lagerautomatisierung: Drei Schlüssellösungen für häufige Herausforderungen
- Personalprobleme managen: Strategien für Einstellung und Bindung von Talenten im harten Arbeitsmarkt
- Eloxiertes Aluminium polieren: Schritt-für-Schritt-Anleitung
- Aluminiumlöten meistern: Expertentechniken & praktische Anleitung
- Aluminiumhartlöten meistern: Expertentechniken & Praxisleitfaden
- Neusilber-Schweißen meistern: Techniken & Sicherheitstipps
- Vorteile von CNC-gefrästen Aluminiumgehäusen: Maßgeschneidert, Präzise, Langlebig
- Energiekosten senken durch Optimierung der Drucktaupunktswerte in Ihrem Druckluftsystem
- Hydrauliksysteme verstärken: Strategien für höhere Belastbarkeit & Lebensdauer