



Top 5 Schleiftechniken für außergewöhnliche Oberflächengüte
Die Oberflächengüte lässt sich durch Anpassung eines oder mehrerer dieser Punkte verbessern: Betriebsparameter, Abrichten, Korngröße, Kühlschmierstoffzufuhr und Maschinenzustand.
Präzisions-CNC-Produktionsschleifen glänzt, wenn Teile enge geometrische Toleranzen und hochwertige Oberflächen erfordern. Typischerweise werden Oberflächengüten von 32 µin Ra (ca. 0,8 µm Ra) bis hin zu 4,0 µin Ra (0,1 µm Ra) und besser angestrebt. Zum Vergleich: Klassisches Fräsen oder Drehen erreicht etwa 125 µin bis 32 µin Ra (3,2 bis 0,8 µm Ra).
Ziel ist es, die aktuelle Oberflächengüte von 20 µin Ra auf 17 µin Ra zu verbessern, reicht oft eine leichte Erhöhung der Scheibengeschwindigkeit und/oder leichte Vorschubreduzierung. Für feinere Oberflächen müssen jedoch diese fünf Faktoren adressiert werden.
1) Schleif-Betriebsparameter
Das Anpassen der Schleifparameter kann der einfachste und schnellste Weg sein, die Oberflächengüte eines Teils zu verbessern. Hier sind Schlüsselparameter und empfohlene Maßnahmen.
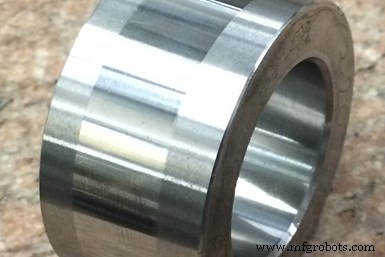
Schleifschruppen / Plandschleifen:
- Scheibengeschwindigkeit erhöhen. Guter Startpunkt. Aber prüfen: Die Scheibe muss für die neue Geschwindigkeit freigegeben sein. Die maximal zulässige Betriebsgeschwindigkeit (MOS) steht auf der Scheibenseite.
- Vorschub reduzieren.
- Schnitttiefe reduzieren.
- Anzahl der Ausfunkengänge (Spark-out) erhöhen.
Außendurchmesser (AD) / Innendurchmesser (ID) Schleifen:
- Scheibengeschwindigkeit erhöhen. Wieder: Scheibe muss für die neue Geschwindigkeit freigegeben sein. Maximale Betriebsgeschwindigkeit steht auf der Scheibenseite.
- Schnitttiefe pro Umdrehung reduzieren.
- Werkstückdrehzahl (min⁻¹) reduzieren: Zustellrate muss ggf. angepasst werden, um Schnitttiefe pro Umdrehung beizubehalten.
- Verweil-/Ausfunkzeit erhöhen.
- Oszillation nutzen (üblich beim Plandschleifen im Innenbereich).
Viele Schleifmaschinen haben heute Drehzahlregler, sodass die Scheibengeschwindigkeit durch CNC-Programmänderung oder Spindelregler angepasst werden kann. Andere erfordern manuellen Riemen- und Scheibenwechsel.
Vorschubreduzierung lässt sich ebenfalls per CNC-Programm oder Vorschubregler umsetzen. Dieser Ansatz kann jedoch die Zykluszeit erhöhen – nicht immer optimal, besonders in der Serienfertigung, wo Zykluszeit kritisch ist. Wo Zykluszeit unkritisch ist, kann Vorschubreduzierung eine gute Option zur Oberflächenverbesserung sein.
Wenn Scheibengeschwindigkeit erhöht und Schnitttiefe sowie Vorschub reduziert werden, kann die Scheibe stumpf werden. Das erhöht die Gefahr thermischer Werkstückschäden und kann die Schleifkräfte steigern. Daher ist Vorsicht geboten, um keine neuen Probleme in den Prozess einzubringen.
2) Schleifscheiben-Abdichten
Die Abrichtbedingungen für konventionelle und Superabrasive-Schleifscheiben lassen sich manipulieren, um die Oberflächengüte zu verbessern. Typischerweise durch Verlangsamung der Abrichtquergeschwindigkeit und/oder Reduzierung der Schnitttiefe pro Abrichtgang. Geringere Abrichttiefe macht den Abrichtvorgang weniger aggressiv und ergibt eine glattere Scheibenoberfläche, was typischerweise die Werkstückoberfläche verbessert. Die Verlangsamung der Abrichtquergeschwindigkeit reduziert den Abrichtvorschub (Dress Lead) – die Strecke, die die Scheibe pro Umdrehung zurücklegt. Der Dress Lead lässt sich auf jeden Abrichtprozess anwenden, bei dem das Abrichtwerkzeug über die Scheibenbreite fährt. Bei Plandschleifen (Plunge Dressing) gilt er nicht. Die Anpassung des Leads ist ein guter Weg, die Oberflächengüte bestehender Prozesse zu verbessern.
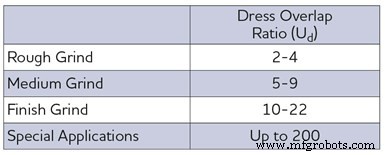
Bei der Entwicklung eines neuen Prozesses oder Wechsel des Abrichtwerkzeugtyps ist es am besten, den Abrichtüberdeckungsfaktor (Overlap Ratio) zu berechnen (der die Abrichterbreite berücksichtigt). Der Überdeckungsfaktor gibt an, wie oft ein beliebiger Punkt auf der Scheibenoberfläche den Abrichter kontaktiert, während dieser über die Scheibe fährt (Tabelle 1).
Der Überdeckungsfaktor bestimmt die Oberflächenbeschaffenheit der Scheibe, was wiederum die Rauheit des Werkstücks bestimmt. Steigt der Überdeckungsfaktor, trifft der Abrichter dieselben Körner häufiger, erzeugt eine feine Topografie auf der Scheibenoberfläche. Die Scheibe wird stumpf und „geschlossen“, was zu feinerer Werkstückoberfläche führt.
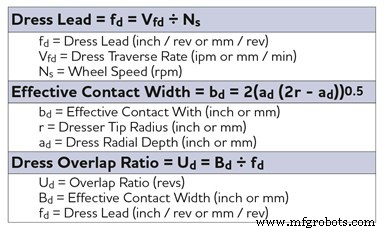
Vorsicht: Die Scheibenoberfläche darf nach sehr feinem Abrichten nicht zu „geschlossen“ sein. Eine geschlossene Scheibenoberfläche kann zu höherer Schleifleistung führen, weil die Scheibenoberfläche stumpf ist, und thermische Werkstückschäden verursachen. Tabelle 2 zeigt die Gleichungen zur Bestimmung von Lead und Überdeckungsfaktor.
3) Schleifscheibenzusammensetzung: Korngröße
Die Korngröße der Schleifscheibe hat direkten Einfluss auf die Oberflächengüte. Je größer das Korn, desto grober der Finish. Die korrekte Korngröße basierend auf den Finish-Anforderungen des Werkstücks auszuwählen, ist entscheidend. Tabelle 3 zeigt Korntypen, -größen und Empfehlungen für verschiedene Finish-Anforderungen.
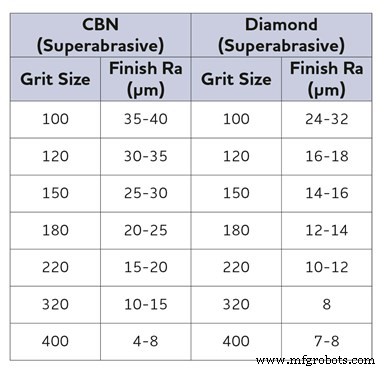
Vor einem Korngrößenwechsel wird empfohlen, die Scheibe mit weniger aggressiven Parametern abzurichten. Eine kleinere Korngröße bedeutet wahrscheinlich reduzierte Vorschübe und damit längere Zykluszeiten. Kleinere Körner können Material nicht so hohe Abtastraten entfernen wie gröbere. Auch thermische Schäden können bei kleineren Körnern am Werkstück auftreten.
Die Zusammensetzung einer konventionellen Schleifscheibe umfasst Korntyp und -größe, Scheibenstruktur (Kornabstand), Härtegrad (Bindungshärte) und Bindungstyp. Bei Superabrasiven: Korntyp und -größe, Kornkonzentration, Bindungshärte und -typ. Konventionelle Abrasive: Korund, Siliciumcarbid, Keramik; Superabrasive: Diamant und kubisches Bornitrid (cBN).
Vor Bestellung einer Scheibe mit kleinerer Korngröße wird geraten, einen Schleifscheibenhersteller/-händler zu kontaktieren, um die beste Scheibenzusammensetzung für die Anwendung zu finden.
4) Kühlschmierstoffzufuhr
Ist die Kühlschmierstoffapplikation unzureichend, können Schleifspäne in die Schleifzone zurückgeführt werden. Die Späne verursachen Kratzer am Werkstück – oft erlebt beim ID-Schleifen. Kritisch ist, dass die Kühlschmierstoffdüse präzise auf die Schleifzone gerichtet ist und ausreichend Volumen und Druck vorhanden sind, um Späne aus dem Bereich zu spülen. Die präzise Ausrichtung der gesamten Schleifzone kann der Schlüssel zu konsistenter Oberflächengüte über das Teil sein. Bei hohen Abtastratenprozessen kann es nötig sein, den Kühlschmierstoffdruck an die Scheibengeschwindigkeit anzupassen, um Anbrennen zu vermeiden. Dies hilft auch, Späne aus der Schleifzone zu entfernen.
Späne können auch an der Schleifscheibe haften – bei aggressiverem Schleifen oder beim Bearbeiten bestimmter Metalle, die an der Scheibe haften. In diesen Anwendungen können Schrubberdüsen (Scrubber Nozzles) nötig sein. Diese sind typischerweise Hochdruck (35–70 bar / 500–1.000 psi), niedrige Durchflussgeräte, die nach der Schleifzone gerichtet sind, um Späne aus der Scheibenstruktur zu entfernen.
Für ID-Schleifen sind Schrubberdüsen aufgrund des begrenzten Raums im Bohrungsinneren unwahrscheinlich die Antwort. Hier sollte Flutkühlung (Flood Coolant) eingesetzt werden. Für AD- und Plandschleifen / Schleifschruppen lassen sich Schrubberdüsen oft ohne Störung von Teil oder Vorrichtung implementieren.
Schlechte Kühlschmierstofffiltration kann ebenfalls die Oberflächengüte negativ beeinflussen und/oder Kratzer verursachen. Werden Partikel nicht herausgefiltert, werden sie mit dem Kühlschmierstoff zurück in die Schleifzone gepumpt. Wenn Filtration als Ursache für Kratzer und schlechte Oberfläche vermutet wird, kann ein feinerer Mikronfilter nötig sein. Faustregel für Hartmetallschleifen: Filter, der Partikel > 10 % der Korngröße der Scheibe zurückhält (siehe Tabelle 4).
Expand Expand
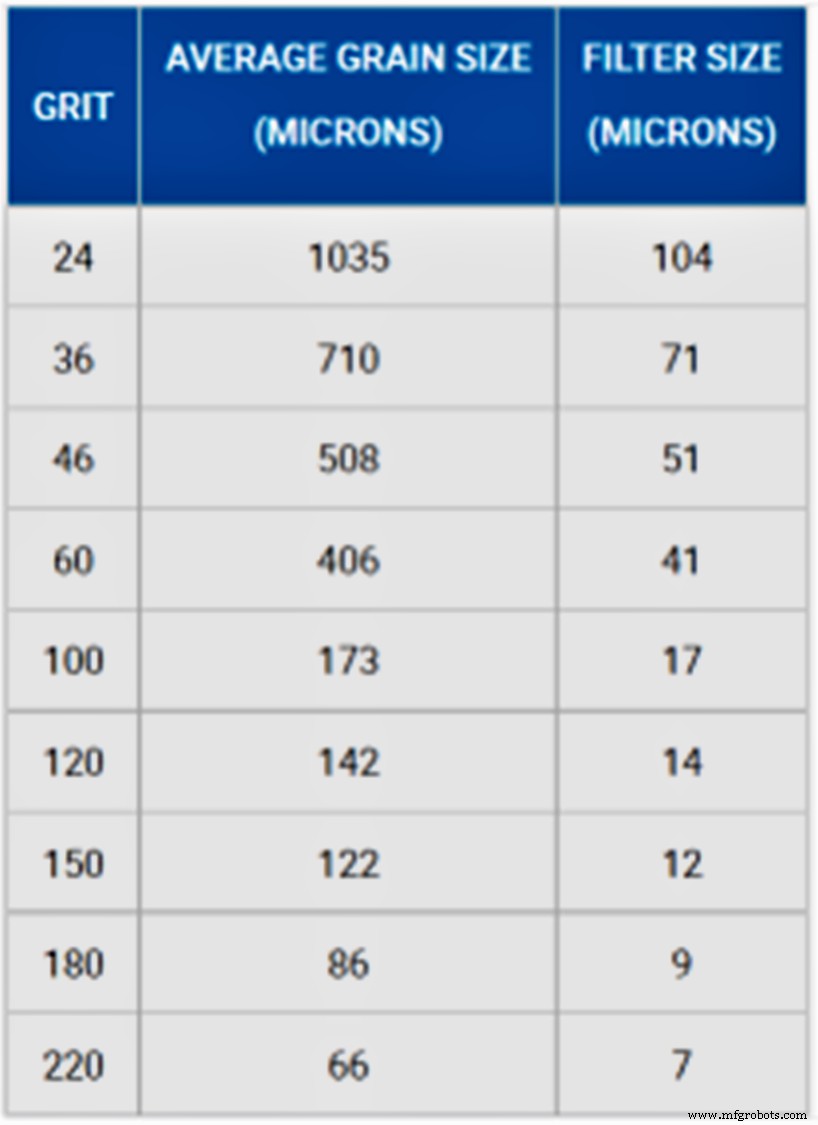 Tabelle 4. Faustregel für Hartmetallschleifen: Filter für Partikel > 10 % der Scheibenkorngröße.
Der Kühlschmierstofftyp kann die Oberflächengüte ebenfalls beeinflussen, typischerweise durch den Einfluss der Lubrizität auf den Scheibenverschleiß. Reines Öl fördert meist geringeren Scheibenverschleiß und damit konsistentere Oberflächengüte.
5. MASCHINENZUSTAND
Maschinenbedingte Faktoren können die Werkstückoberfläche beeinflussen. Dazu gehören:
Scheiben-/Nabenbaugruppe Auswuchten: Wenn die Schleifscheibenbaugruppe nicht auf ein akzeptables Niveau ausgewuchtet ist, kann dies Rattermarken und/oder schlechte Oberflächengüte verursachen. Auswuchten kann mit statischem Auswuchtgerät, dynamischem/manuellem Auswuchtgerät oder einem auf der Maschine montierten Auto-Auswuchtsystem durchgeführt werden. Die geforderte Werkstückpräzision und Oberflächengüte bestimmen den Ausrüstungstyp.
Auto-Auswuchtsysteme, die direkt auf der Schleifspindel montiert sind, sind die beste Option. Sie verschieben Gewichte im Nabeninneren automatisch, um Scheiben-/Naben-Unwucht auszugleichen. Auto-Auswuchter sind auf größere Maschinen wie Schleifschrupp- und AD-Maschinen beschränkt und daher für kleine Scheibendurchmesser nicht praktikabel.
Die nächstbeste Methode ist das dynamische/manuelle Auswuchtsystem, das an allen Maschinentypen einsetzbar ist. Es wuchtet die Scheiben-/Nabenbaugruppe direkt auf der Maschine, erfordert aber manuelles Verschieben der Auswuchtgewichte.
Schließlich hat statisches Auswuchten (außerhalb der Maschine) Einschränkungen beim erreichbaren Auswuchtniveau. Aber es ist besser als gar nicht zu wuchten und funktioniert in manchen Anwendungen gut.
Nicht alle Scheiben erfordern Auswuchten. Manche Kleinscheiben mit geringer Masse haben nicht das Gewicht für problematische Unwucht. Sofern sie nicht extrem hohe Drehzahlen laufen oder die Maschine/Spindel nicht steif ist, ist Auswuchten nicht nötig. Auch Scheiben für geringere Präzision oder Schruppanwendungen benötigen oft kein Auswuchten.
Maschinensteifigkeit: Schlechte Maschinensteifigkeit führt zu schlechter Werkstückqualität. Mit der Zeit können Spindellager verschleißen und Spiel entwickeln. Lager können auch durch Maschinenkollisionen beschädigt werden. Wo möglich, sollten Spindellager regelmäßig oder kontinuierlich mit Schwingungsanalysegeräten überwacht werden. Dies ist ein hervorragendes Werkzeug, um drohende Lagerprobleme vorherzusagen, die zu schlechter Werkstückqualität führen könnten. Schlechte Vorrichtungs- und Spannmethoden können ebenfalls Schwingungen oder Durchbiegung und letztlich schlechte Oberflächen verursachen.
Abrichtsystem: Korrektes Abrichten der Scheibe ist kritisch für gute Oberflächengüte, daher muss das Abrichtsystem in gutem Zustand sein. Stationäre Werkzeuge bei Beschädigung oder Verschleiß tauschen. Drehende Werkzeuge wie die Schleifspindel auf übermäßige Vibration, Rundlauf und Bewegung prüfen.
Werkzeugmaschinen-Wartung: Es ist entscheidend, den Wartungsanweisungen des Maschinenherstellers zu folgen: planmäßige Schmierung, Druckluftqualität überwachen, Filterwechselintervalle etc. Scheibennaben und -aufnahmen auf Schäden prüfen, ebenso Vorrichtungen, Steadreste, Reitstockspitzen etc. Diese Komponentenprüfung sollte Teil der täglichen präventiven Wartungsroutine der Werkstatt sein.
Zusätzlich zur regulären Wartung implementieren viele Unternehmen nun Programme wie Condition-Based Monitoring (CBM), bei dem die Maschine über Sensoren – Beschleunigungssensoren, Temperatursensoren, Drucksensoren etc. – überwacht wird. Diese vorausschauende Wartung nutzt Sensordaten, um Trends zu etablieren, Ausfälle vorherzusagen und zu bestimmen, wann Komponenten wie Lager getauscht werden müssen.
Zuvor auf Nortons Blog veröffentlicht.
Industrietechnik
- Schleifscheibentheorie verstehen: Wichtige Zusammenhänge für Effizienz in der Metallbearbeitung
- Die richtige Oberflächenveredelung für maßgeformte Produkte wählen
- Oberflächenbeschaffenheit meistern: Umfassender Leitfaden zu Messung und Funktion
- Tragbare Rauheitsmessgeräte für schwer zugängliche Bereiche
- Überlegene Oberflächenqualität durch Feinguss erreichen
- Flachschleifen: Traditionelle Techniken für Präzision
- PLC-Flachschleifmaschine Grundlagen: Präzisionsfinish für Metalle & Nicht-Metalle
- Standard-Bearbeitungsoberflächen verstehen: Definition, Bedeutung & Best Practices
- 9 Expertentipps zur Vermeidung von Oberflächenproblemen, bevor sie entstehen
- Präzisions-Flachschleifen meistern: Schlüsselprinzipien und Anwendungen