



Die wesentliche Rolle von Oberflächenkennwert-Tabellen in der Metal Cutting Qualität
Ein Referenzwerkzeug für Metall-Oberflächenkennwerte
Eine Metall-Oberflächenkennwert-Tabelle ist ein Referenzmaterial, das wir bei Metal Cutting manchmal intern als Teil unseres Qualitätssicherungsprozesses verwenden. (Mehr über unsere Qualitätsmaßnahmen auf der Quality Commitment-Seite unserer Website.)
Typischerweise bieten diese Tabellen Richtlinien zur Messung standardmäßiger Oberflächenkennwerte, wie:
- Die verschiedenen verwendeten Parameter
- Die typische Rauheit gemäß verschiedenen Bearbeitungsverfahren
- Die Umrechnung von einer Einheit wie Microinches (µin) in Mikrometer (µm)
Was sind Standard-Oberflächenkennwerte?
Ein Oberflächenkennwert wird allgemein als Maß für die Textur einer Oberfläche beschrieben. Er wird durch die Richtung (Richtung) des Oberflächenmusters, seine Rauheit und seine Welligkeit charakterisiert. Standard-Oberflächenkennwerte umfassen die Merkmale, die häufig in Bezug auf die Bearbeitungskennwerte verwendet werden, die mit verschiedenen Fertigungsmethoden erreicht werden.
Was genau finden Sie, wenn Sie im Web nach „Oberflächenkennwert-Tabelle“ suchen und wie hängt dies mit Standard-Oberflächenkennwerten an Metallteilen zusammen? Schauen wir genauer hin.
Ra und andere Oberflächenkennwert-Einheiten
Eine Art Metall-Oberflächenkennwert-Tabelle könnte Oberflächenkennwert-Parameter beschreiben – also die verschiedenen Maßeinheiten und arithmetischen Berechnungen, die zur Beschreibung des Oberflächenkennwerts verwendet werden. Eine solche Tabelle könnte folgende Parameter enthalten:
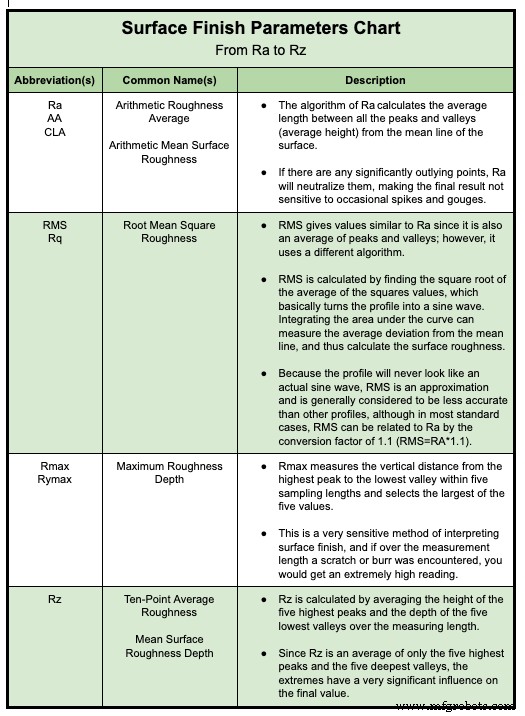
- Der am häufigsten verwendete Parameter ist Mittlere Rauheit (Ra). Dies ist eine Berechnung der durchschnittlichen Länge zwischen allen Spitzen und Tälern (oder der durchschnittlichen Höhe) von der Mittellinie der Oberfläche. Da es signifikant ausreißende Punkte neutralisiert, ist Ra nicht empfindlich gegenüber gelegentlichen Spitzen und Riefen.
- Die Quadratische Mittlere Rauheit (RMS) ist ähnlich wie Ra, wird aber allgemein als Approximation betrachtet und daher als weniger genau als Ra angesehen. RMS wird mit einem Algorithmus berechnet, der die Quadratwurzel des Durchschnitts der Quadrate der Werte findet. Im Grunde wandelt RMS das Oberflächenprofil in eine Sinuswelle um und misst die durchschnittliche Abweichung der Kurve von der Mittellinie.
- Maximale Rauhtiefe (Rmax) misst die vertikale Distanz vom höchsten Gipfel zum tiefsten Tal innerhalb der Messlängen und wählt den größten der gemessenen Werte. Als hochsensible Methode zur Schätzung des Oberflächenkennwerts ist Rmax anfällig für Grate oder Kratzer, die zu einem höheren Wert führen und eine rauhere Oberfläche bezüglich der Gesamtoberfläche anzeigen.
- Mittlere Rauhtiefe (Rz) wird berechnet, indem der Durchschnitt der Höhe der fünf höchsten Gipfel und der Tiefen der fünf tiefsten Täler gebildet wird. Da sie nur die Extreme betrachtet, erzeugt Rz tendenziell hohe Werte und spiegelt möglicherweise nicht den durchschnittlichen Oberflächenkennwert wider.
Bei Metal Cutting testen wir typischerweise auf Ra, und das ist es, worum die meisten unserer Kunden bitten. Obwohl Ra und RMS manchmal austauschbar verwendet werden, da ein approximativer Umrechnungsfaktor RMS = Ra x 1,11 ist, ermutigen wir Kunden, Ra zu verwenden. Es gilt als genauer und ist in der Industrie weit verbreitet.
Oberflächenrauheitstabellen
Eine andere Art von Metall-Oberflächenkennwert-Tabelle könnte den durchschnittlichen Bereich von Oberflächenrauheitswerten zeigen, die mit verschiedenen Fertigungsverfahren erreicht werden können. Das ist hilfreich zu wissen, weil sich Oberflächenkennwerte stark je nach verwendetem Bearbeitungsverfahren unterscheiden können.
Die Entscheidung zwischen verschiedenen Schneidverfahren ist ein wichtiger Schritt, wenn eine bestimmte Oberfläche an Ihren fertigen Metallteilen für den Erfolg Ihrer Anwendung entscheidend ist. Zudem kann das Erreichen eines bestimmten Oberflächenkennwerts erfordern, dass mehr als ein Verfahren verwendet wird.
Jedes Metallschneidverfahren hat seine eigenen Charakteristika (was Zerspaner „Zeugenmarken“ nennen). Sie können bis zu einem gewissen Grad und mit gewissen Einschränkungen variiert werden, wieder abhängig vom Verfahren.
Beispielsweise, wo es eine Untergrenze gibt, wie glatt eine bearbeitete Oberfläche sein kann, können Sie Polieren verwenden, um eine hochglatte Oberfläche zu erreichen. Oder Sie könnten Schleifen verwenden, um eine scharfe Kante oder glänzende Oberfläche zu erzeugen.
Sie können nach Oberflächenrauheitstabellen suchen, die die Standard-Oberflächenkennwerte für verschiedene Metallschneidverfahren vergleichen, wie Schleifschneiden, EDM oder Flachschleifen, sowie Fräsen, Drehen, Läppen oder Polieren. Beachten Sie: Bei der Oberflächenkennwertmessung gilt: Je niedriger die Zahl, desto glatter – oder weniger rau – die Oberfläche ist.
Umrechnungen von Oberflächenrauheitseinheiten
Eine weitere Art von Metall-Oberflächenkennwert-Tabelle könnte die Umrechnungen zwischen verschiedenen Einheiten für bestimmte Oberflächenrauheitsgrade zeigen. Beispielsweise bietet die hier gezeigte Tabelle die Umrechnungen zwischen Ra und RMS in sowohl Standard- als auch metrischen Messsystemen (also in Microinches und Mikrometern):
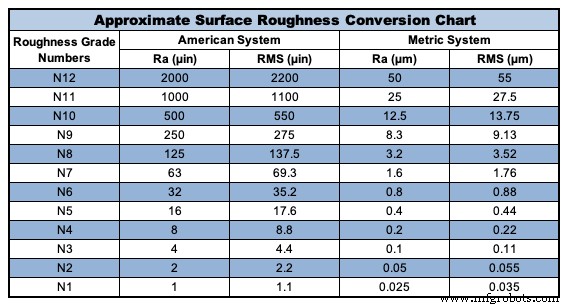
Beachten Sie, dass die Oberflächenrauheitsumrechnungen approximativ sind. Das liegt daran, dass Ra und RMS unterschiedliche Dinge messen und nur mit einem Sinuswellenprofil umrechenbar sind – oder wenn Gipfel und Täler perfekt gleich über die gesamte Oberfläche sind, was in realen Einstellungen selten der Fall ist.
Werkzeuge zum visuellen Vergleich von Oberflächenkennwerten
Jemand, der im Web nach einer Tabelle sucht, die Standard-Oberflächenkennwerte zeigt, sucht möglicherweise eigentlich nach einem Bild, das zeigt, wie eine bestimmte Oberfläche – sagen wir, eine mit einer Rauheit von 63 µin Ra – aussehen sollte.
Hier kommt ein weiteres praktisches Referenzwerkzeug ins Spiel: Oberflächenkennwert-Vergleichsplatten, auch Oberflächenrauheits-Vergleichsplatten genannt.
Oberflächenkennwert-Vergleichsplatten sind Inspektionswerkzeuge, die eine Alternative zum mechanischen Testen jedes Teils und Erhalten einer tatsächlichen Messung seines Ra bieten. Mechanisches Testen umfasst allgemein eine von zwei Methoden:
- Ein kontaktierendes Oberflächenrauheitsprofilometer, das eine Sonde entlang der Teileoberfläche fährt, um sie zu lesen – und das die Teileoberfläche kratzen oder anderweitig verändern kann
- Ein berührungsloses, nicht-destruktives Werkzeug, das Interferometrie oder andere optische 3D-Metrologie nutzt, um ohne Berührung der Teileoberfläche zu messen
Anstelle dieser mechanischen Werkzeuge können Sie auf eine Vergleichsplatte schauen, die zeigt, wie ein Ra von 63 µin (oder 32 µin, 16 µin, 8 µin usw.) im Vergleich zu dem Teil aussieht, das Sie inspizieren.
Die Verwendung von Oberflächenkennwert-Vergleichsplatten ist eine schnelle, einfache Möglichkeit, zu erkennen, ob ein Teil in Spezifikation ist, indem man es anschaut, anstatt das Oberflächenprofil physisch zu messen.
Verschiedene Arten von Vergleichsplatten
Genau wie es unterschiedliche durchschnittliche Oberflächenkennwertbereiche für verschiedene Metallschneidverfahren gibt, gibt es auch unterschiedliche Vergleichsplatten für verschiedene Verfahren.
Das liegt daran, dass beispielsweise ein EDM-geschnittenes Teil das Erscheinungsbild winziger „Gruben“ auf der Oberfläche des Endschnitts hat, während ein Schleifverfahren das Aussehen sehr feiner, leicht gebogener Linien über die Endschnittoberfläche erzeugt. Sogar der exakt gleiche Ra-Wert kann je nach verwendetem Schneidverfahren sehr unterschiedlich aussehen.
Daher ist es wichtig, sicherzustellen, dass Sie die Vergleichsplatte für das korrekte Verfahren betrachten.
Einschränkungen von Vergleichsplatten
Zudem, wenn Sie zu viel niedrigeren (glatteren) Oberflächenkennwertanforderungen gelangen, wie 2 µin oder 1 µin Ra, sind Vergleichsplatten nicht hilfreich. Das liegt daran, dass die Unterschiede zwischen 2 µin und 1 µin Ra (oder niedriger) ohne hohe Vergrößerung nicht ohne weiteres erkennbar sind.
Wenn Ihre spezifische Anwendung einen kritischen Bereich hat – beispielsweise muss jedes Teil zwischen 10 µin Ra und 25 µin Ra liegen – dann sind Vergleichsplatten möglicherweise auch nicht die beste Option. In diesen Fällen kann es notwendig sein, die Teile mechanisch zu testen, um sicherzustellen, dass ihr Oberflächenkennwert im spezifizierten Bereich liegt.
Exakte Oberflächenkennwert-Standards
Bei Metal Cutting sind die Oberflächenkennwerte, mit denen wir am häufigsten zu tun haben, der Endschnitt von kleinen, präzisen Metallteilen und die Körperoberfläche entlang des Durchmessers von Rohren und Stäben.
Es ist wichtig zu beachten, dass ein Makel, eine Delle oder ein Kratzer irgendwo an einem Teil möglicherweise nicht in die Gesamtoberflächenkennwertmessung des Teils einbezogen wird. Dennoch legen wir großen Wert darauf, diese Arten von Oberflächenfehlern zu minimieren und, soweit der Oberflächenkennwert für das Produkt kritisch ist, können wir bei Bedarf auf Fehler inspizieren.
Typische Ergebnisse für Endschnitte
Unser Schleifschneideverfahren erzeugt konservativ einen Endschnitt von 32 oder 63 µin Ra oder besser, abhängig vom verwendeten Rad. (Erinnerung: Je niedriger die Zahl, desto glatter die Oberfläche – „oder besser“ bedeutet also „oder niedriger“.) Wir sagen konservativ und starten mit einem hohen Ra-Wert, weil verschiedene Metalltypen eine entscheidende Rolle dabei spielen, was erreicht werden kann.
Bei einem geläppten Teil erreichen wir typischerweise eine Endschnittoberfläche von 16 µin Ra oder besser. Und unsere besten Ergebnisse erzielen wir, wenn wir Teile mechanisch polieren auf Endschnitte so glatt wie 1 µin Ra oder sogar glatter.
Typische Ergebnisse für Körperoberflächen
Wenn die Kundenanforderung vom „as drawn“-Oberflächenkennwert des Rohmaterials abweicht, kann Metal Cutting das Material schleifen, um gewünschte Ergebnisse für die Durchmesserflächen des Teils (oder den Körper des Teils) zu erzielen. Wir erreichen typischerweise 8 bis 16 µin Ra durch Schleifen, aber 2 bis 4 µin Ra ist unter bestimmten Umständen möglich.
Beim Trommeln zum Entgraten ist ein zusätzlicher Vorteil, dass es eine Polierwirkung erzeugen kann, die eine noch glattere Oberfläche von 8 µin Ra oder besser ergibt. Davon ausgehend können wir mechanische Poliertechniken nutzen, um den Körperoberflächenkennwert auf unter 1 µin Ra zu bringen.
Wenn eine rauere Oberfläche gefordert ist, können wir Sandstrahlen oder Schleifen verwenden, um absichtlich eine sehr raue Oberfläche zu erzeugen, die möglicherweise 100 µin Ra übersteigt.
(Mehr darüber, wie wir die Ra-Oberflächenkennwertanforderungen kleiner Metallteile erfüllen.)
Wie Sie Ihre Metall-Oberflächenkennwert-Bedürfnisse erfüllen
Wie Sie an den verschiedenen Arten von Metall-Oberflächenkennwert-Tabellen sehen können, gibt es verschiedene Oberflächenkennwertoptionen und unterschiedliche Wege, Oberflächenrauheit zu betrachten.
Glücklicherweise kann der richtige Partner mit einer Auswahl an Metallschneidverfahren und den verschiedenen Veredelungstechniken Metallteile produzieren, die Ihre Oberflächenkennwertanforderungen sowie Ihre anderen kritischen Dimensionsbedürfnisse erfüllen.
Um mehr zu erfahren, sehen Sie sich unser Video How to Avoid Last-Minute Surface Finish Issues an.
Industrietechnik
- Den richtigen Zeitpunkt für Edelstahl-Kornfinish wählen: Anwendungen und Vorteile
- Oberflächenrauheit (Rauheit): Kenngrößen, Messverfahren & Tabellen
- Oberflächenbeschaffenheit (Surface Finish): Symbole, Kenngrößen & Praxis-Tabellen
- Schützen Sie Ihre Motoren: Die entscheidenden Vorteile von Leitungsdrosseln (Line Reactors)
- Fusion 360 meistern: Flächenmodellierung für komplexe Geometrie-Bearbeitung nutzen
- Oberflächenbeschaffenheit meistern: Umfassender Leitfaden zu Messung und Funktion
- Die Vorteile von Augmented Reality in Industrie 4.0
- Effizienz maximieren mit Remote-Expert-Lösungen in Industrie 4.0
- Produktionssteigerung mit Stangenlader-Drehmaschinen (Bar Feeder Lathe)
- Standard-Bearbeitungsoberflächen verstehen: Definition, Bedeutung & Best Practices