



Predictive Machining: Wie MachineMetrics Zuverlässigkeit steigert – reale Use Cases
Ursprünglich veröffentlicht auf Towards Data Science
In den letzten Monaten haben wir stillschweigend neue Use Cases für unser Predictive-Machining-Produkt überwacht und entdeckt. Dank einer gestrafften Bedieneroberfläche, die gleichzeitig als „Behind-the-Scenes“-Labeld-Datensammelplattform dient, haben wir hunderte Werkzeugausfälle, Lagerausfälle und andere Maschinenausfall-Szenarien beobachtet.
In Zusammenarbeit mit unseren Kunden haben wir einen großen Katalog typischer Maschinenausfälle aus Motor-Daten-Perspektive erstellt, den wir heute mit Ihnen teilen. Wir prüfen sechs Szenarien, die wir an mehreren Kundensites wiederholt gesehen haben – und wie sie sowohl aus „Punkte-auf-einem-Graphen“-Perspektive als auch in ihrer physischen Manifestation auf dem Shopfloor aussehen. Dies sind:
- Schruppfräser-Ausfälle, die zu schlechter Oberflächenqualität und Ausschussteilen führen
- Kugellager-Ausfälle, die zu beschädigtem Spindelgehäuse führen
- Schruppwerkzeug-Ausfälle, die kaskadierende Ausfälle bei Schlichtwerkzeugen nach sich ziehen
- Falscher Offset, der zu Führungsbüchsen-Fehlausrichtung führt
- Werkzeugausfall, der zu unvollständigem Abtrennen führt
- Falsche Werkzeuglebensdauer-Schätzung, die zu Über- oder Unternutzung führt
Bevor wir zum Kern kommen, lassen Sie uns unsere These für unser Predictive-Machining-Angebot wiederholen:
Wir extrahieren reiche Daten von eingebetteten Sensoren an der Maschine, um kostspielige Szenarien vorherzusagen und zu verhindern.
- Reiche Daten: 1 Millisekunde Sampling-Rate → 170 Millionen Beobachtungen pro Tag pro Motor, Präzision bis 0,001 U/min für Spindeldrehzahl, 0,01 % Nennleistung für Leistung/Last
- Eingebettete Sensoren: Keine zusätzlichen Sensoren nötig, da Daten auf allen modernen CNC-Maschinen zwingend für den internen Regelkreis verfügbar sind. Alle demonstrierten Szenarien wurden während der COVID-19-Pandemie deployed, ohne dass MachineMetrics-Personal je den Shopfloor betrat
- Kostspielige Szenarien vorhersagen und verhindern: Die skizzierten Situationen kosten unsere Kunden Geld, und ihre Verhinderung spart Geld. Wir monetarisieren dies, indem wir einen Bruchteil der Einsparungen nehmen
Schruppfräser-Ausfälle (Endmill Failures)
Zur Erinnerung: An jeder MachineMetrics-Maschine haben wir ein Bediener-Tablet – im Grunde ein Samsung Galaxy Tablet oder iPad, das auf die jeweilige Maschinen-Webseite in unserem SaaS-Produkt zeigt.
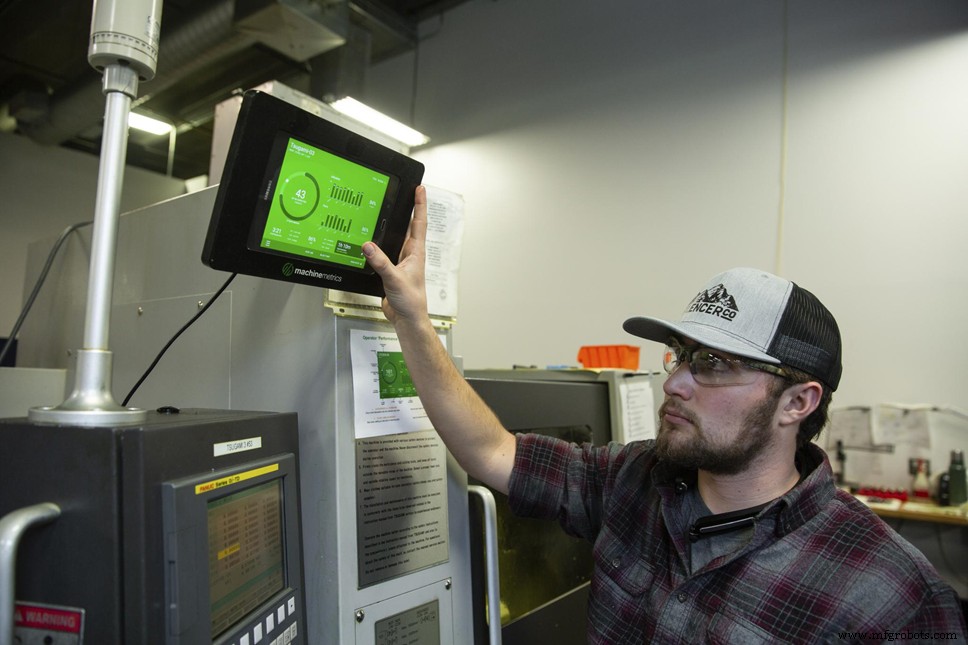
Ein Kunde nutzt unser Bediener-Tablet.
Das Bediener-Tablet ist direkt mit unserer Plattform verbunden, sodass immer dann, wenn die Maschine stoppt, ein Signal von der Maschine an unser Edge-Gerät gesendet wird, dann in die Cloud, wo es aggregiert und mit anderen Metriken in Dashboards visualisiert wird. Das Tablet spiegelt diese neue Information wider und blendet ein Popup auf der Maschinen-Webseite ein, das den Bediener auffordert, zu erklären, warum die Maschine stoppte.
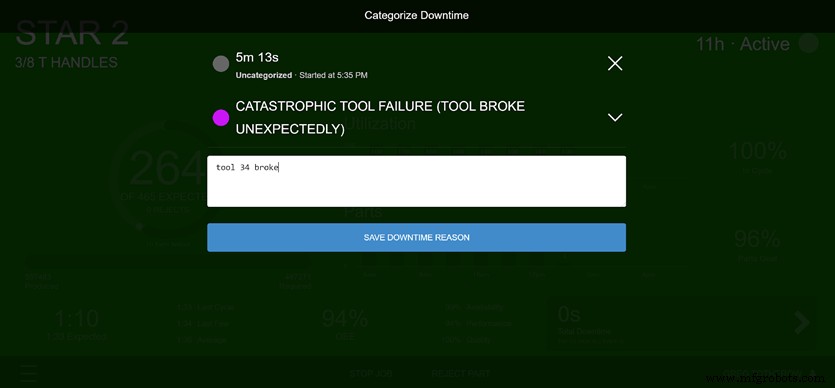
Wenn eine Maschine stoppt, erscheint ein Popup, das den Bediener auffordert, einen Grundcode hinzuzufügen.
Über die Zeit accumulieren sich diese Annotationen, was uns einen reichen, detaillierten Blick auf wann und aus welchem Grund eine Maschine ausfiel, ermöglicht.
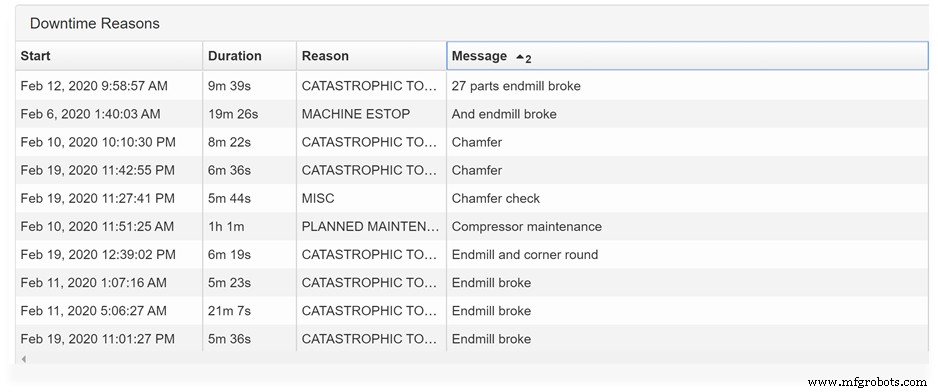
Es liegt an MachineMetrics Data Science, das Warum und Wie des Maschinenausfalls zu ermitteln, indem die extrem feinkörnigen Daten genutzt werden, die wir von den Motoren der Maschine sammeln. In einer Ausprägung können wir über Zehntausende gefertigte Teile und Dutzende Annotationen Muster identifizieren – wie im untenstehenden Beispiel, wo schwarze Linien annotierte Ausfälle und Punkte die von jedem gefertigten Teil verbrauchte Leistung darstellen.
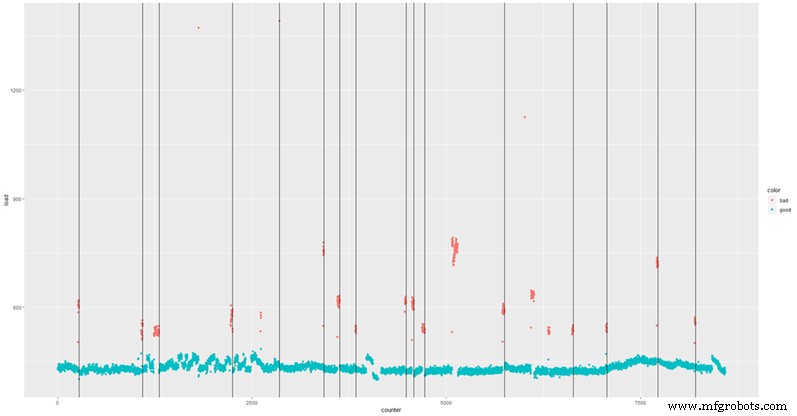
Schwarze Linien sind annotierte Ausfälle, rote Punkte anormale Last. Manche roten Punkte stimmen nicht mit schwarzen Linien überein, da Annotationen manchmal von Bedienern verpasst werden.
Über die Zeit entstehen Muster für jeden Ausfalltyp. Die schwarzen Linien im obigen Plot stellen allesamt Zeitpunkte von Schruppfräser-Ausfällen dar, wo ein bestimmter Schruppfräser bricht und die erforderliche Arbeit zum Fertigstellen des Teils nicht mehr leisten kann. Das Werkzeug, das nach dem Schruppfräser kommt, muss dann zusätzliche Energie aufwenden, um seinen Schnitt zu machen, was die erhöhte Last-Signatur in Rot erzeugt, die Sie im Plot oben sehen. Dies wiederholt sich immer wieder, was uns erlaubt, einen einfachen Schwellenwert-Algorithmus zu erstellen, der die Maschine sofort stoppt, sobald wir die erste erhöhte Last-Signatur sehen.
In der physischen Manifestation sehen Sie, dass ein gutes Teil, geschnitten von einem guten Schruppfräser, eine schöne, glänzende Oberfläche in der Nut hat. Ein schlechtes Teil, geschnitten von einem gebrochenen Schruppfräser, hat eine raue Nut, weil der Schruppfräser keine glatte Oberfläche erzeugen konnte, und das nachfolgende Werkzeug seinen Job auch nicht korrekt erledigen konnte.
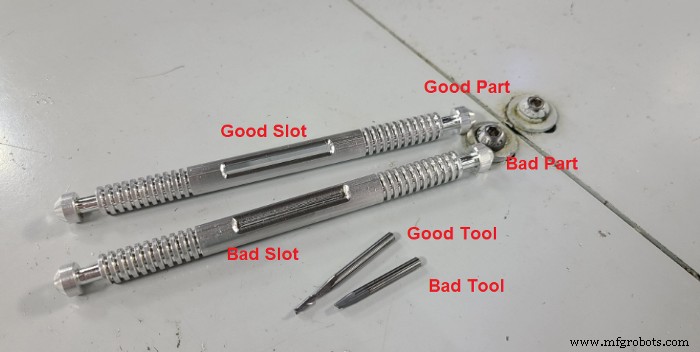
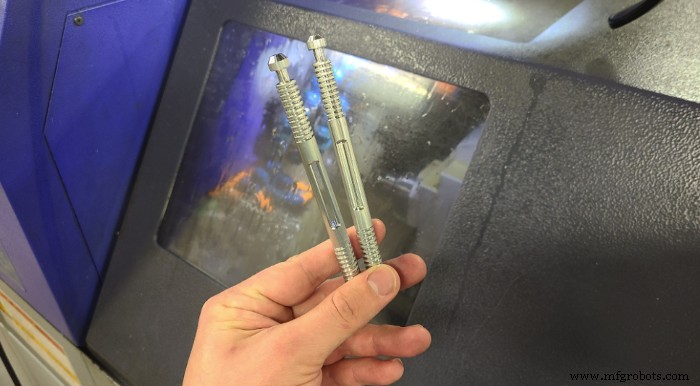
In unserem Produkt überwachen wir nun die Lasten an dieser Maschine, um einen Feed-Hold auszulösen, bevor irgendeines dieser schlechten Nut-Teile gefertigt wird. In den letzten 4 Monaten haben wir auf mehreren Maschinen 60 Feed-Holds ausgelöst, mit 3 False Positives und 2 verpassten Ausfällen (95 % Precision, 96 % Recall), wodurch über 2.000 Ausschussteile verhindert und unzählige Mannstunden Maschinen-Neukonfiguration gespart wurden. Und zur Sicherheit: Das sind kleine Teile, gefertigt mit kleinen Werkzeugen – Größe ist für uns keine große Einschränkung, wenn wir extrem sensitive Motordaten ziehen. Alle Teile, die jetzt aus diesen Maschinen kommen, sind glänzend und neu, ohne die Defekte, die sie früher trugen.
Ziemlich ordentlich, oder? Das ist nur einer von vielen Use Cases. Sie dachten doch nicht, wir seien ein One-Trick-Pony, oder?
Kugellager-Ausfälle (Ball Bearing Failures)
Ähnlich wie Schruppfräser-Ausfälle können Lagerausfälle sowohl in puncto Material als auch Manpower kostspielig sein.
Anders als Schruppfräser-Ausfälle sehen Lagerausfälle in puncto der Muster, die wir suchen müssen, komplett anders aus.
Ähnlich wie Schruppfräser-Ausfälle nutzen Lagerausfälle dieselbe Art reicher Motordaten und Sammelmethodik.
Anders als Schruppfräser-Ausfälle manifestieren sich Lagerausfälle über lange Zeiträume (Tage bis Wochen) und können lange im Voraus verhindert werden.
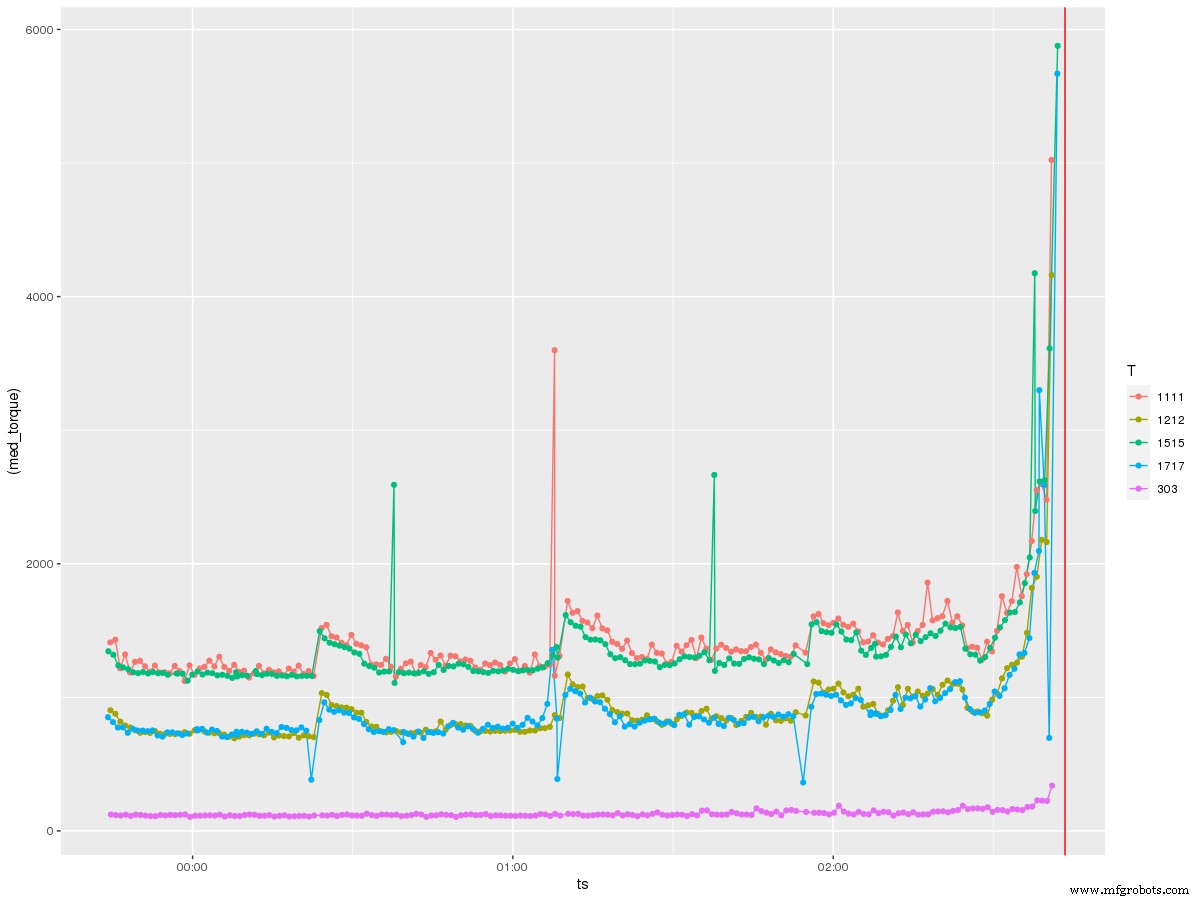
Lassen Sie uns zunächst untersuchen, was die Last auf der Maschine Momente vor einem Lagerausfall tut – in einem Datensnapshot 2 Stunden vor Ausfall.
[Vollbild anzeigen]
Jede dieser Linien ist Last auf einem bestimmten Werkzeug. Man muss kein Raketenwissenschaftler sein, um zu sehen, was hier passiert. Die Last schießt ~15 Minuten vor dem tatsächlichen Lagerausfall bei jedem einzelnen Werkzeug in die Höhe – wahrscheinlich weil die Maschine zusätzlichen Stress durch eine zunehmend kompromittierte Schlüsselkomponente erfährt.
Betrachten wir die Teil-für-Teil-Progression in den 15 Minuten vor dem Ausfall, entsteht ein weiteres interessantes Muster: Die Last scheint sich zu degenerieren über die Zeit. Man sieht, dass für jeden Schnitt die Last exponentiell weiter aus dem Spec läuft.

Verglichen mit einem anderen Lagerausfall an einer anderen Maschine, die dasselbe Teil fertigt, sind die Muster bemerkenswert ähnlich. Das liegt daran, dass dies die einzigartige Signatur für einen Lagerausfall ist. Während Schruppfräser-Ausfälle, die zu Ausschuss führen, einen Sprung in der Last am nachfolgenden Werkzeug zeigen, zeigen Lagerausfälle einen stark degenerierten Lastanstieg an allen Werkzeugen.
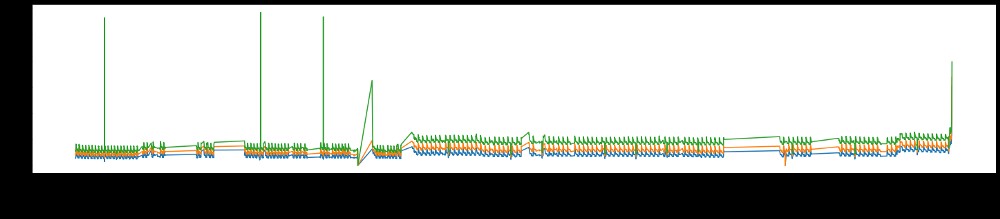
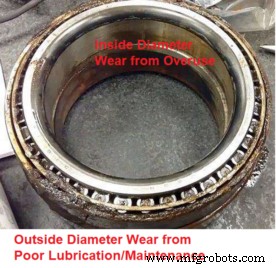
Betrachtet man dies über die Zeit, sieht man tatsächlich, dass diese Degeneration Tage vor dem eigentlichen Ausfall beginnt. Bei zwei separaten Instanzen an zwei Maschinen sieht man, dass es eine Last-Erhöhung lange vor dem finalen steilen Anstieg in den letzten 15 Minuten vor dem Bruch gibt. Das liegt daran, dass ein Lager nicht einfach so ausfällt. Wahrscheinlich gibt es eine Lockerung oder Fraktur, die Tage vor dem finalen Hari-Kari unentdeckt bleibt, verursacht durch Missbrauch oder mangelnde Wartung. In diesem Fall verursachte das defekte Lager auch Spindelgehäuse-Schaden – weitere einige tausend Dollar Reparaturkosten.
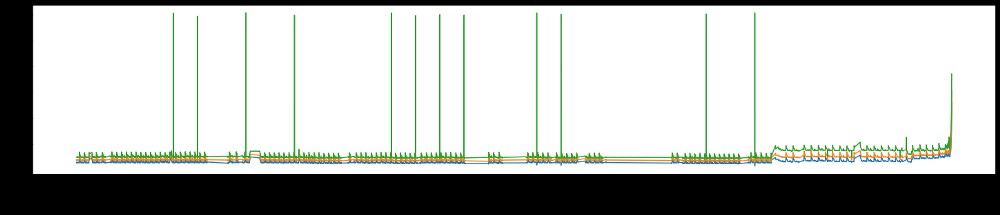
November-Lagerausfall, zeigt erhöhte Last ~2 Tage vorher. [Vollbild anzeigen]
Februar-Lagerausfall, zeigt erhöhte Last ~1 Woche vorher. [Vollbild anzeigen]
Die bemerkenswerte Konsistenz, die wir bei ähnlichen Ausfalltypen sehen, liegt daran, dass wir physikalische Phänomene betrachten, die – Überraschung – den Gesetzen der Physik gehorchen. Folglich folgen Ausfälle deterministischen Mustern, die wir aus hinreichend hochauflösenden Daten erkennen können. Der Trick liegt wirklich darin, diese Daten zu bekommen und sie nutzbar aufzubereiten – ein großer Teil unseres IP.
Wir führen diese Innovation auf den besonderen Mix an Skillsets im MachineMetrics-Team zurück – wir glauben nicht, dass es typisch ist, erfahrene Maschinenbediener mit Experten für cyber-physische Protokolle, ergänzt durch Physiker vom CERN und Data Scientists aus globalen Think Tanks, unterstützt von Investoren, die glauben, wir läuten ein neues Industriezeitalter ein.
Kaskadierende Werkzeugausfälle (Cascading Tool Failures)
Eine gesamte Werkzeugspalte brechen zu sehen, kann für jeden Zerspaner frustrierend sein. Leider ist dies in unserer Industrie allzu häufig. Was, wenn wir sehen könnten, wann das erste Werkzeug bricht, und die Maschine sofort stoppen, bevor die anderen Werkzeuge mitgerissen werden?
Geht. Nachdem das erste Werkzeug bricht, ist die Änderung der Last-Signatur an nachfolgenden Werkzeugen quasi auf dem Silbertablett serviert.
In einer Instanz sehen wir, dass das erste Werkzeug viele Teilzyklen vor dem Selbststopp der Maschine bricht, wenn sie etwas Katastrophales detektiert. Bis zum Selbststopp wurden auch andere Werkzeuge mitgerissen, was dem Betrieb hunderte Dollar unnötiger Werkzeugersetzungen kostete. Das erste Werkzeug brach wahrscheinlich, weil es abgenutzt und über End-of-Life war, also wahrscheinlich ohnehin nicht zu retten. Aber es gibt keinen Grund, warum nachfolgende Werkzeuge, einige frisch ersetzt, auch kaputtgehen müssen.
Unten sehen Sie eine Animation: Der angebliche Werkzeugausfall laut Bediener und der Maschinen-Selbststopp war bei Teil 40. Tatsächlich beginnt das Signal sich bei Teil 37 zu degenerieren – volle 3 Zyklen vor der Maschinen-Selbsterkennung. In diesen 3 Zyklen ging das Werkzeug, das dem gebrochenen folgte, kaputt.

Lassen Sie uns dies nach Werkzeugnutzungszeitraum aufschlüsseln, zusätzlich zur Teilnummer – Werkzeuge sind durch verschiedene Linientypen gekennzeichnet.

Zoomen wir in die problematische Region. Es ist etwas schwer auszumachen, aber es sieht so aus, als sei T101 das schuldige Werkzeug, das brach, und T117 das, das in den unmittelbar folgenden Zyklen höhere Last erfährt, dann flachfällt (stirbt). Nach Werkzeugwechsel geht die Last-Signatur grob zurück auf den Stand davor (mit etwas Slippage durch frische Werkzeuge).

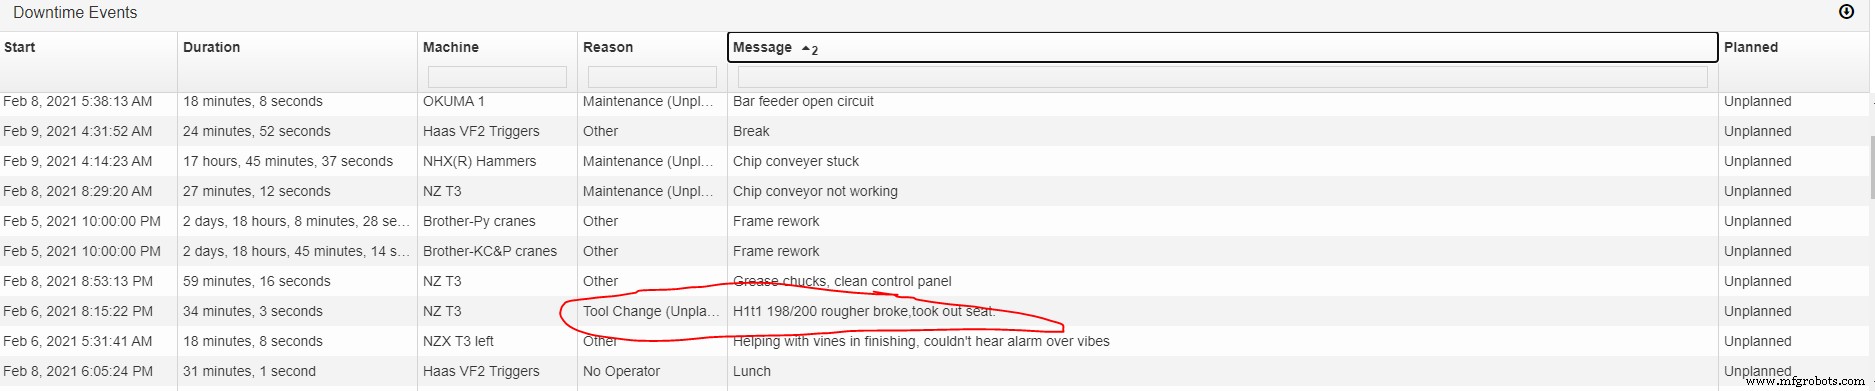
Die Annotation in diesem Fall war „H1t1 198/200 rougher broke, took out seat.“ – bedeutet: „Head 1, Tool 1, das Schruppwerkzeug brach während des Jobs, bei 198 von 200 geplanten Teilen, und riss das Sitz-(nachfolgende) Werkzeug mit.“
[Vollbild anzeigen]
Genau das ist passiert.
Bleiben Sie dran für Teil 2, wo wir Werkzeuglebensdauer-Schätzung, Folgen falscher Offsets an Ihrer Maschine und unvollständige Abtrennungen durch Werkzeugausfall prüfen.
Titelbild mit freundlicher Genehmigung von Daniel Smyth.
Industrietechnik
- 30 NASA-Erfindungen, die unseren Alltag veränderten: Von Ohrthermometern bis Satellitenkommunikation
- Maschinelles Lernen für Predictive Maintenance: Revolution der Asset-Zuverlässigkeit
- CNC-Bearbeitung: Verfahren, Maschinentypen & Anwendungen
- NC-Bearbeitung verstehen: Definition, Prozess & Hauptvorteile
- CNC-Bearbeitung: Transformation der Militär- & Verteidigungsproduktion
- Fusion 360 meistern: Flächenmodellierung für komplexe Geometrie-Bearbeitung nutzen
- Wie KI und Machine Learning die CNC-Zerspanung revolutionieren
- Predictive Analytics in der Fertigung nutzen: Bewährte Use Cases & messbare Vorteile
- Warum Kühlschmierstoffe für den Bearbeitungserfolg entscheidend sind: Werkzeugstandzeit, Oberflächenqualität & Effizienz
- Die entscheidende Rolle von Kühlschmierstoffen in der Präzisionsbearbeitung