



Schneidradius-Kompensation meistern: G41 vs. G42 für präzise CNC-Bearbeitung
Die CNC-Bearbeitung ist ein großes Geschäft. Schätzungen zufolge belief sich der Markt 2020 auf 81,95 Mrd. $ und wird bis 2028 voraussichtlich 128,4 Mrd. $ erreichen.
Dieses Wachstum wird durch die steigende Nachfrage nach Präzisionsteilen angetrieben – Resultat technologischer Fortschritte und Individualisierung. Hinzu kommen Nachhaltigkeitsanforderungen und exakteste Standards in Branchen wie Luft- und Raumfahrt, Medizintechnik und Militär.
Die Konvergenz von Technologie und Kundenforderung nach engeren Toleranzen bedeutet, dass Präzisionshersteller jedes verfügbare Werkzeug voll ausschöpfen müssen, um Erwartungen zu erfüllen. Von der Auswahl der richtigen Materialfestigkeitseigenschaften über die richtige Maschine bis hin zur richtigen Werkzeugqualität – Unternehmen stehen unter Druck, in allen Teilen höhere Präzision zu erreichen.
Eine solche Methode ist der Einsatz der Schneidradius-Kompensation (Cutter Compensation).
Was ist Schneidradius-Kompensation?
Schneidradius-Kompensation (Cutter Comp) oder Cutter Diameter Compensation (CDC) ermöglicht programmierte Pfadanpassungen an der CNC-Maschine, um höhere Präzision zu erzielen und Maschinen-, Werkzeug- oder Materialeigenschaften zu kompensieren.
Durch die Verschiebung der Mittellinie vom Werkzeugschaft zur Schneidkante kann das Programm die Geometrie nutzen, um die Offset-Richtung zu bestimmen, statt des Werkzeugmittelpunkts auf dem Schaft.
Ein Vorteil dieses Verfahrens: Dasselbe Programm kann für Werkzeuge mit unterschiedlichen Durchmessern verwendet werden. Es ermöglicht auch die Kompensation von Werkzeuggröße, Werkzeugverschleiß und Werkzeugdurchbiegung. Dies macht die Schneidradius-Kompensation unverzichtbar für Qualität, Präzision und Vielseitigkeit.
Die Schneidradius-Kompensation fungiert auch als zusätzliche Präzisionssicherung. Viele CAD-Programme berechnen Werkzeugpfade für komplexe Teile automatisch. Zwar geschieht dies präzise mit CAD-Software, doch erlaubt es dem Bediener nicht, ein anderes Werkzeug zu verwenden, um Werkzeugwechselzeit zu sparen. Es ermöglicht auch nicht unbedingt die Kompensation von Werkzeugverschleiß, um das Teil auch mit leicht abgenutztem Werkzeug präzise zu schneiden.
Die Schneidradius-Kompensation nutzt Cutter-Comp-G-Code, um den tatsächlich durchzuführenden Offset zu definieren. Dies kann Schneiddurchmesser- oder Schneidradiuskompensation sein, abhängig vom Schnitt und der Werkzeuggröße. Die Mittellinie basiert stets auf dem Werkzeugradius – jede geringere Einstellung würde das Teil unterschneiden.
Bei komplexen Teilgeometrien oder Konturen schneiden Werkzeugform und Programmierung möglicherweise nicht mit der erforderlichen Präzision. Hier kommt die Schneidradius-Kompensation ins Spiel. Ist der Schnitt gleich oder kleiner als der Werkzeugradius, wird der Werkzeugradius als Offset verwendet. Ist die Werkzeuggröße und der erforderliche Schnitt größer als der Radius, kann der Werkzeugdurchmesser-Offset die Mittellinie nutzen, um den optimalen Pfad zu bestimmen.
Wann sollten Sie Schneidradius-Kompensation einsetzen?
CNC-Maschinen führen G-Code aus, um den Werkzeugpfad für das Werkstück zu bestimmen. Oft sind jedoch geringfügige Anpassungen nötig, um Durchbiegung oder Werkzeugverschleiß zu berücksichtigen. Die Schneidradius-Kompensation ermöglicht kleinere Anpassungen ohne Werkzeugwechsel oder Neuprogrammierung des G-Codes.
Durch manuelles Eingeben des Werkzeugdurchmessers in die Maschinensteuerung kann die Werkzeugposition neu kalibriert werden. Oft entfällt der Werkzeugwechsel oder das Umräumen im Werkzeugmagazin.
Teile mit umfangreichen Konturen oder komplexen Geometrien sind oft Kandidaten für Cutter Comp. Ein Beispiel findet sich in der Diskussion der Schneidspitze. Da die Koordinaten des Spitzenmittelpunkts oft die Einstellkoordinaten bestimmen, spiegelt das Programm möglicherweise nicht die tatsächlichen Koordinaten der Schneidkante wider. Beeinflusst die Teilabmessung den Schnitt an der Spitze, kann Schneidradius-Kompensation eingesetzt werden.
Wie wird Schneidradius-Kompensation angewendet?
Schneidradius-Kompensation kann an manuell programmierten CNC-Maschinen effektiv eingesetzt werden und ist ein hervorragender Weg, Teilegenauigkeit ohne übermäßige Werkzeugwechsel und andere Anpassungen zu erreichen. Auch automatisierte CNC-Maschinen nutzen Cutter Comp für Präzision. Durch G-Codes kann die Schneidradius-Kompensation Produktionszeit reduzieren, Fehler korrigieren und manuelles Fräsen minimieren.
CNC-Maschinen lesen G-Code-Anweisungen, um die Position des Schneidwerkzeugs relativ zum Werkstück und basierend auf dem Werkzeugdurchmesser (woraus der Radius abgeleitet wird) zu bestimmen. So können Bediener den Werkzeugdurchmesser eingeben, anstatt den Schneidradius-Offset manuell aus der Offsettabelle zu berechnen – was menschliche Fehler reduziert und Zeit spart.
Hier sind einige der Anpassungscodes:
- Der G41-Code ermöglicht Links-Kompensation links des Werkzeugpfads.
- Der G42-Code ermöglicht Rechts-Kompensation rechts des Werkzeugpfads.
- Wenn den G-Codes ein D-Nummern-Code folgt, wird der Offset über den Durchmesser berechnet. Die D-Nummer teilt der Maschine mit, welches Werkzeug zu verwenden ist, und die CNC-Steuerung berechnet den Offset mittels des Werkzeugdurchmessers.
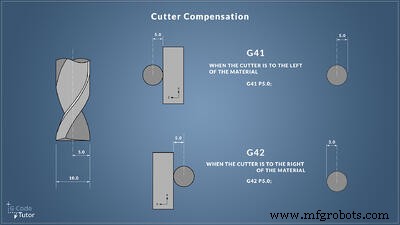 Quelle
Fehlt der Code, verwendet die Programmierung den Werkzeugradius. Diese Unterscheidung ermöglicht den Einsatz eines größeren Werkzeugs für einen erforderlichen Schnitt, da die Schneidradiuskompensation und damit der Offset mathematisch von der CNC-Maschine bestimmt werden kann.
Gleichlauffräsen (Climb Milling)
Die erforderliche Werkzeugkompensation kann davon abhängen, ob die Maschine Gleichlauf- oder Gegenlauffräsen nutzt. Beim Gleichlauffräsen erfolgt der Schnitt in gleicher Richtung wie der Werkstückvorschub, und die Schneidspitze trifft das Werkstück am oberen Schnittende. Diese Methode erfordert weniger Nachschneiden, da Späne hinter dem Schneider fallen. Sie ist auch energieeffizienter, und Werkzeuge halten bis zu 50 % länger.
Gleichlauffräsen wird oft in automatisierten CNC-Maschinen eingesetzt. Zwar ist Spiel (Backlash) immer eine Überlegung, doch lassen sich Teile leichter bearbeiten. Der Prozess erzeugt eine bessere Oberflächenqualität und erfordert weniger Kompensation.
Gegenlauffräsen (Conventional Milling)
Die meisten modernen CNC-Fräsmaschinen nutzen Gleichlauffräsen. Gegenlauffräsen kann jedoch erforderlich sein, wenn das Werkstück eine Werkzeughärtung durch die entstehende Wärme erfordert. Es verursacht auch mehr Werkzeugverschleiß, und der Schneider fängt viele der Schnittspäne auf und schneidet sie während der Bearbeitung erneut.
Manuelle CNC-Maschinen, die Gegenlauffräsen nutzen, können mit Schneidradius-Kompensation über eine Offsettabelle programmiert werden, um viele Probleme zu adressieren. Der Bediener wählt den Wert aus der Werkzeugtabelle und gibt ihn ein. Dies reduziert den manuellen Aufwand für Werkzeugwechsel oder kontinuierliches Nachfahren zur Fertigstellung des Teils auf Spezifikation.
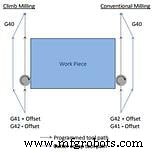 Quelle: MachMotion
Verschiedene Methoden der Anwendung von Cutter Comp
Art und Zweck der Schneidradius-Kompensation hängen von der Richtung der erforderlichen Aktion ab. Die meisten CNC-Maschinen erlauben Kompensation in zwei Achsen – X/Y oder X/Z.
Der Schneidwerkzeugradius muss senkrecht zum Schnittbereich stehen. Die Schneidradius-Kompensation kann auch verwendet werden, um den Unterschied zwischen einem programmierten Werkzeugpfad und dem tatsächlichen Werkzeugpfad relativ zum Werkzeugdurchmesser zu berücksichtigen. In diesem Fall folgt die Kompensation demselben Werkzeugpfad.
Beispiel: Wird ein nachgeschärftes Werkzeug mit 0,10 mm Durchmesserabnahme beim Schärfen verwendet, würde die Kompensation den Werkzeugpfad mit dem tatsächlichen Radius und einem positiven Offset nachfahren, um die zusätzlichen 0,10 mm zu kompensieren und abzutragen.
Die Schneidradius-Kompensation wird auch eingesetzt, um ein Werkzeug mit größerem Durchmesser zu berücksichtigen. Die CNC-Maschine liest den tatsächlichen Werkzeugdurchmesser und justiert mit einem negativen Wert, damit das größere Werkzeug denselben Schnitt mittels Durchmesseroffset ausführen kann.
Automatisierung und Überwachung erleichtern die Schneidradius-Kompensation
Schneidradius-Kompensation wird sowohl von automatisierten CNC-gesteuerten Maschinen als auch von manuell programmierten Maschinen genutzt. Bedenken Sie jedoch die involvierten Faktoren. Die Maschine muss mit G41- oder G42-Code programmiert werden, um die für die Kompensation erforderlichen An- und Abfahrbewegungen (Ramp-on/Ramp-off) auszuführen. Alternativ muss der G40-"Aus"-Befehl folgen, damit die Kompensation nicht dort auftritt, wo sie nicht benötigt wird.
Obwohl die Schneidradius-Kompensation ein mächtiges Werkzeug für Präzisionsteile ist, bleibt sie bei manueller Anwendung anfällig für menschliche Fehler. Ein Bediener könnte beispielsweise Kompensation mit P-Codes programmieren, um den Werkzeugradius manuell vorzugeben.
Dafür ist das Wissen um den Werkzeugradius, dessen einwandfreier Zustand und das Verständnis der Programmieranforderungen nötig. Mit G41- oder G42-Codes können CNC-Maschinen so programmiert werden, dass sie die Schneidradius-Kompensation basierend auf der Messung der Variablen automatisch anwenden. Dies spart Zeit und Arbeit und reduziert die Chance menschlicher Fehler bei manuellen Berechnungen mit der Werkzeugtabelle. Durch Automatisierung der Schneidradius-Kompensation können Maschinen Arbeiten präziser abschließen.
Das Maximum aus Ihrer Werkzeugausstattung herausholen
Der Einsatz einer Werkzeugüberwachungslösung kann Präzisionsherstellern helfen, die volle Lebensdauer ihrer Werkzeuge besser zu verstehen und auszuschöpfen, Stillstandzeiten durch katastrophale Ausfälle und übermäßige Werkzeugwechsel zu verhindern und Ausschussteile durch verschlissene Werkzeuge signifikant zu reduzieren.
BC Machining, ein Hersteller von gefertigten Metallteilen, produzierte so große Mengen an Ausschuss, dass sie ihre Maschinen mit 200 % Kapazität fahren mussten, nur um ihre Produktionsziele zu erreichen. Ohne Einblick in den Zeitpunkt von Werkzeugverschleiß oder -bruch häufte BC Machining erhebliche Kosten durch Ausschussproduktion und Ersatz gebrochener Werkzeuge an.
Um Ausschussproduktion zu verhindern und die Werkzeugstandzeit zu maximieren, ging BC Machining eine Partnerschaft mit MachineMetrics ein. Lesen Sie unsere Fallstudie, um zu erfahren, wie BC Machining Ausschuss durch Werkzeugverschleiß praktisch eliminierte, ihre Rüstzeiten signifikant reduzierte und 72.000 $ pro Maschine und Jahr einsparte.
Lesen Sie die vollständige Fallstudie.
Industrietechnik
- Fräsen erklärt: Definition, Prozess & wesentliche Operationen
- Revolverdrehbänke (Capstan & Turret Lathes): Merkmale, Geschichte & Anwendungen
- Plankhobelmaschinen: Aufbau, Funktion & Typen im Überblick
- NC-Bearbeitung verstehen: Definition, Prozess & Hauptvorteile
- Rührreibschweißen (FSW) erklärt: Prozess, Vorteile und Anwendungen
- Zerspanen erklärt: Definition, Verfahren & wichtige Werkzeuge
- PCB-Design für das Internet der Dinge meistern: Ein umfassender Leitfaden
- J-Hook-Stanzverformung vermeiden: Ursachen, Symptome und Lösungen
- Kleine Werkzeug- und Schneidenschleifmaschinen: Definition, Einsatz und Vorteile
- CNC-Werkzeug- und Schneidenschleifmaschinen: Funktion, Einsatz und Vorteile