



PCB-Löten meistern: Grundlagen, Techniken & Profi-Tipps für perfekte Lötverbindungen
Das Erlernen des PCB-Lötens mit korrekter Technik ist eine essenzielle Fähigkeit – nicht nur für PCB-Hersteller. Löten verbindet zwei oder mehr Oberflächen dauerhaft und leitend. Dieser Artikel vermittelt die Grundlagen, Sicherheitsaspekte und Best Practices für zuverlässige Lötstellen.
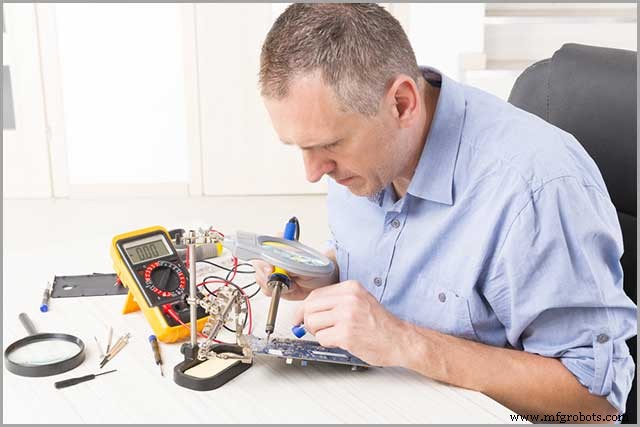
1. Einführung in die PCB-Löttechnik
2. Lötverfahren im Vergleich
Es gibt diverse Lötverfahren. Das gängigste in der Industrie ist das Reflow-Löten.
2.1 Reflow-Löten (Oberflächenmontage / SMT)
Lötpaste wird auf Pads aufgebracht, Bauteile per Pick-and-Place platziert, dann im Reflow-Ofen kontrolliert erhitzt: Vorheizen → Thermisches Einsoaken → Reflow (Lötpastenschmelze, Bildung der Lötverbindungen) → Kühlen. Richtiges Kühlen verhindert Thermoschock und übermäßige Intermetallphasen.
2.1.1 Prozessschritte im Detail
- Lötpastenauftrag & Bestückung: Schablonendruck + Pick-and-Place.
- Vorheizen (Preheat): Gleichmäßiges Erwärmen der Baugruppe (typ. 150–180 °C).
- Thermisches Einsoaken (Soak): Temperaturangleichung aller Bereiche (60–120 s).
- Reflow-Zone: Peak-Temperatur (235–250 °C bei bleifrei) – Lötpaste schmilzt, Benetzung erfolgt.
- Kühlung: Kontrolliert (ca. 1–4 °C/s) zur Vermeidung von Rissen.
2.1.2 Rezyklationszone & Prozessfenster
In der Lötanlage zirkuliert Stickstoff oder Luft. Wichtig: Filtration gegen Dämpfe/Flussmittelrückstände. Vier Phasen: Aufwärmen → Einsoaken (Oxidentfernung) → Reflow (Rückfluss) → Abkühlen (20–30 Min. Geduld für mechanische Stabilität).
2.1.3 Temperaturprofil & Kurve
Für SMD-Bauteile: Spitzen-Temperatur ca. 235–250 °C (bleifrei). 315 °C (wie im Originaltext) ist zu hoch und schädigt Bauteile. Korrekt: Profil nach IPC/JEDEC J-STD-020.
2.2 Wellenlöten (THT – Through-Hole Technology)
Großserienverfahren für bedrahtete Bauteile. PCB läuft über eine Welle aus flüssigem Lötzinn (ca. 250–260 °C). Schritte: Flussmittelauftrag → Vorheizen → Löten (Welle) → Nachreinigung.
2.2.1 Prozess & Temperatur
Typische Wellentemperatur: 250–260 °C (SnAgCu). Vorheizung: 100–130 °C. Kritisch: Kein Thermoschock, gleichmäßige Benetzung.
2.3 Handlöten (Manuelles Löten)
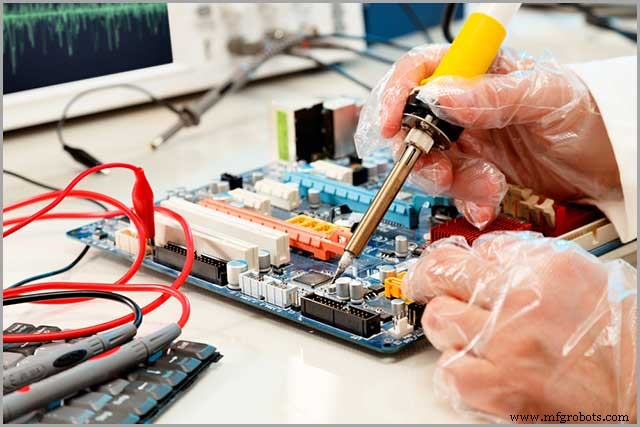
Für Prototypen, Rework, Kleinserien. Erfordert Übung. Günstiger als Automaten, aber fehleranfälliger (Kaltlötstellen, Brücken, Überhitzung).
3. Unverzichtbares Flussmittel (Flux)
3.1 Funktion
Drei Aufgaben: (1) Oxide von Kupferpads/Bauteilanschlüssen entfernen, (2) Sauerstoffabschluss während des Lötens (Verhindert Neuoxidation), (3) Benetzung verbessern (Oberflächenspannung senken).
3.2 Flussmittel-Typen
- Kolophonium (Rosin/R/RA/RMA): Klassisch, lösemittelbasiert, gut für leicht zu reinigende Oberflächen. Rückstände meist unkritisch.
- Organische Säure (Water Soluble / OA): Aktivatoren entfernen Oxide aggressiver. Rückstände müssen gereinigt werden (korrosiv, hygroskopisch).
- Anorganische Säure: Für Hartlöten/Hochtemperaturanwendungen (z. B. Edelstahl). Nicht für Elektronik-PCBs.
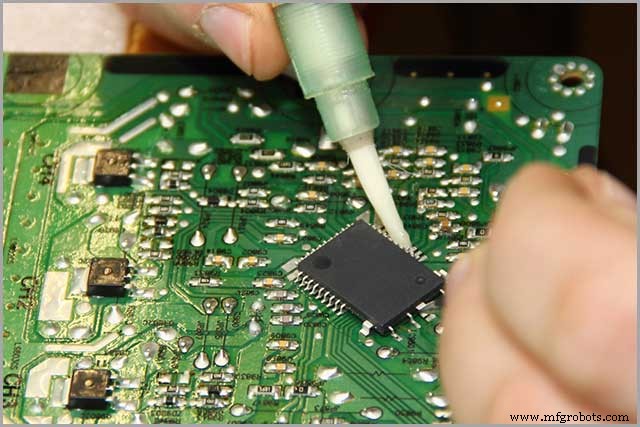
4. Die richtige Lötlegierung wählen
4.1 Was ist Lötzinn?
Legierung aus Zinn (Sn) und Blei (Pb) oder bleifreien Alternativen (SnAgCu, SnCu, SnAg). Schmelzpunkt: Sn63/Pb37 = 183 °C (eutektisch); SAC305 (Sn96,5/Ag3,0/Cu0,5) = 217–220 °C.
4.2 Legierungstypen
- Bleihaltig (Sn60/Pb40, Sn63/Pb37): „Weichlot“, niedriger Schmelzpunkt, gute Benetzung, zuverlässig. RoHS-beschränkt.
- Bleifrei (SAC305, SN100C, SnCu0.7): Höherer Schmelzpunkt, höhere Oberflächenspannung, „Graue“ Lötstellenoptik. Standard in der Serie.
- Silberhaltig (SnAg 3–5 %): Bessere Zähigkeit, thermische Ermüdungsfestigkeit. Teurer.
4.3 Auswahlkriterien
Entscheidung nach: RoHS-Anforderung, Bauteilmaximaltemperatur, Prozess (Reflow/Welle/Hand), Kosten, Zuverlässigkeitsanforderung (Thermocycling, Vibration).
4.3.1 Empfehlung für Elektronik/PCB-Prototyping
Bleifreies Kolophonium-Kern-Lot (Rosin Core, z. B. SAC305, Ø 0,5–0,8 mm). Flussmittel im Kern aktiviert beim Löten. Kein separates Flussmittel nötig.
4.3.2 Blei oder bleifrei?
Bleihaltig schmilzt niedriger (183 °C) → weniger Thermostress für empfindliche Bauteile. Bleifrei erfordert höhere Spitzentemperaturen → bessere Prozesskontrolle nötig. Für Reparaturen/Prototypen oft noch Sn63/Pb37 genutzt (Ausnahme: Medizin, Luftfahrt, Verbrauchergeräte).
4.3.3 Drahtdurchmesser
Standard Handlöten: 0,5 – 1,0 mm. Feinpitch/SMD 0402/0603: 0,4–0,5 mm. Grobe Anschlüsse/Leistung: 1,0–1,6 mm.
5. Werkzeuge für das PCB-Löten
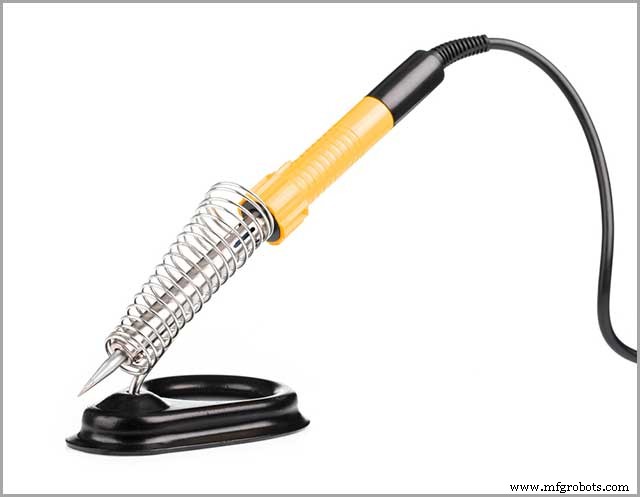
- Lötkolben / Lötstation: Temperaturregelung essenziell. Gute Einstiegsstationen ab ~60 € (z. B. TS100, Pinecil, Ersa i-CON, Weller WT).
- Lötspitzen: Kupferkern, veredelt (Fe/Ni/Cr). Formen: Meißel (Chisel) für Flächen, Kegel (Conical) für Feinarbeit. Nicht universell austauschbar.
- Reinigung: Messingwolle (trocken) oder feuchter Schwamm. Messingwolle schonender für Spitzenbeschichtung.
- Lötkolbenhalter: Sicherheitsablage, oft mit Schwamm/Messingwolle integriert.
- Lötzinn mit Flussmittelkern: Kein Säurekern (Plumber's Solder)! Zerstört Leiterbahnen/Bauteile.
- Entlötpumpe (Solder Sucker) / Entlötlitze (Desoldering Braid): Zum Entfernen von Überschuss oder Fehlern.
6. Löttemperaturen
Handlöten (Spitzentemperatur): 350 – 400 °C (660 – 750 °F). Nicht die Bauteiltemperatur! Die tatsächliche Gelenktemperatur ist niedriger.
6.1 Starrflex / Rigid PCB (FR4)
Maximale Prozesstemperatur (Reflow/Welle) ca. 250–260 °C. Handlötspitze 350–380 °C. Vermeiden Sie Delamination (Tg beachten: Standard FR4 Tg 130–140 °C, High-Tg 170 °C+).
6.2 Flexible PCB (Polyimid)
Empfindlicher. Handlötspitze max. 300–330 °C, kurze Einwirkzeit (< 3 s). Vorheizen empfohlen. Keine mechanische Belastung während des Abkühlens.
7. Schritt-für-Schritt: Handlöten einer THT-Bauteil
- Aufheizen: Station auf 350 °C (bleifrei) / 320 °C (bleihaltig) einstellen. Warten bis stabil.
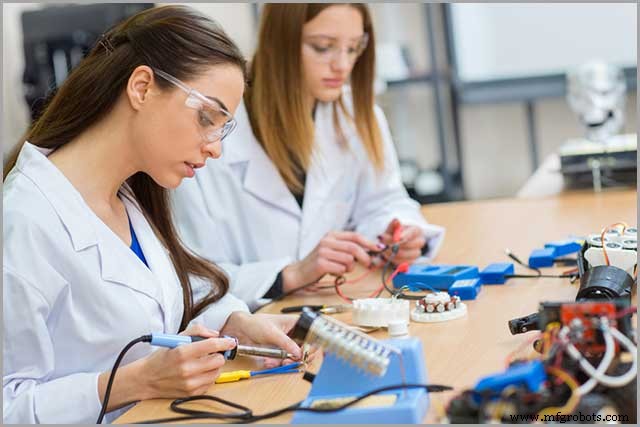
- Arbeitsplatz: Sauber, gut beleuchtet, ESD-Schutz (Matte, Armband). Nur nötige Werkzeuge bereitlegen.
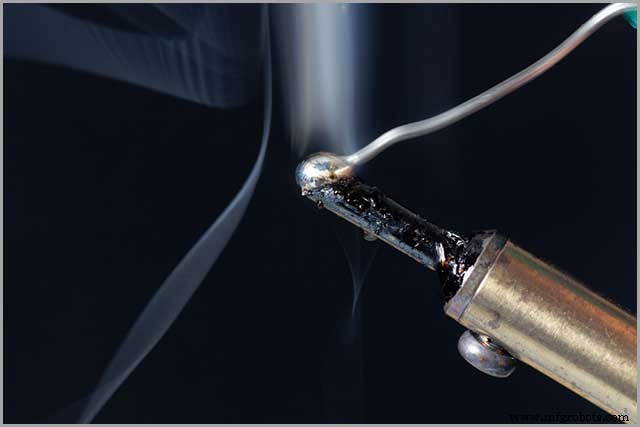
- Spitze verzinnen (Tinning): Frisches Lot auf die heiße Spitze geben → glänzende Benetzung. Überschuss abstreifen (Messingwolle).
- Spitze reinigen: Sofort nach Verzinnen in Messingwolle/feuchtem Schwamm. Flussmittelrückstände entfernen, bevor sie erhärten.
- Bauteil platzieren: Drähte durch Bohrungen, leicht biegen (45°) zum Halten. Bei ICs: Sockel verwenden.
- Erhitzen: Spitze berührt gleichzeitig Pad und Drahtanschluss. 1–2 s Wärmeübertragung.
- Lot zuführen: Lot an die Verbindung (nicht an die Spitze!) halten. Fließt durch Kapillarwirkung in das Pad. Nicht zu viel!
- Abziehen: Erst Lot, dann Spitze wegziehen. Verbindung nicht bewegen bis erstarrt (glänzend, kegelförmig).
- Prüfen & Reinigen: Sichtprüfung (keine Kaltlötstelle, Brücken, Hohlräume). Flussmittelreste mit Isopropanol (IPA 99 %) + Bürste entfernen. Drähte kappen.
8. Wichtige Fertigkeiten für PCB-Löten
- Wärmeableitung managen: Hohe Leistungsdichten erfordern Thermisches Design (Vias, Copper Pour, Heatsinks). Während Assembly: Überhitzung empfindlicher Bauteile vermeiden.
- Spitze sauber halten: Verschmutzte Spitze → schlechte Wärmeübertragung, Kaltlötstellen.
- Bestückungsreihenfolge: Niedrige/flache Bauteile zuerst (Widerstände, ICs), dann hohe (Stecker, Elektrolytkondensatoren). SMT vor THT.
- Lotrückstände/Flussmittel entfernen: Verhindert Korrosion, Dendritenwachstum, Leckströme. IPA + Bürste / Ultraschallbad.
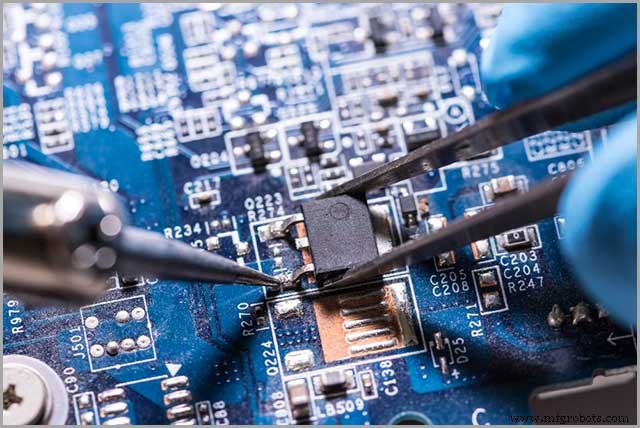
- SMD-Widerstände/Kondensatoren (0402, 0603, 0805) löten: Pinzetten, feine Spitze, wenig Lot, „Tack-Solder“ (ein Pad fixieren, dann zweites).
- Durchgang & Sensorausgang prüfen: Multimeter (Durchgang, Diode, Widerstand). Fehlersuche systematisch.
- Hartnäckige Flussmittel/Rosin-Reste: IPA 99 %, spez. Reiniger (z. B. Flux-Off), Ultraschall. Nicht mechanisch kratzen!
- Flex-PCB Verzug verhindern: Stiffener (FR4/Alu) nahe Lötstellen (Beschleunigungssensor, BGA). Während Löten fixieren.
9. Häufige Lötfehler & Lösungen
| Fehler | Ursache | Lösung |
|---|---|---|
| Unzureichendes Lochfüllen (Insufficient Hole Fill) | Zu wenig Lot, Pad/Loich-Durchmesser mismatch | Pad-Design prüfen (Aspect Ratio), Lötpastemenge/Welleneinstellungen anpassen |
| Lücken in Lötstellen (Gaps/Skips) | Falsche Wellenhöhe, variable Pad-Größen | Board-Dicke beachten, Pad-to-Gap Ratio ≤ 0,5 mm |
| Lötkugeln (Solder Balls) | Feuchtes PCB, falsches Vorheizprofil, Spritzer | PCB backen (125 °C/4 h), trocken lagern, Profil optimieren |
| Verfärbung Lötstopplack | Zu hohe Temperatur, wechselnde Chargen, geänderte Aushärtung | Einzelner Lieferant, standardisierte Cure-Cycles |
| Schlechte Durchdringung (Poor Penetration) | Zu wenig Flussmittel, ungenügendes Vorheizen | Flussmittelmenge & Vorheizung erhöhen |
| Tombstoning / Modul-Aufstellen | Ungleichmäßiges Benetzen, unterschiedliche Pad-Massen | Symmetrisches Pad-Design, gleichmäßiges Profil |
| Branding (Kennzeichnung) | Minderwertiges Material, unerfahrenes Personal | Qualitätsmaterial, geschultes Personal, Laser-Markierung |
10. Typische Handlöt-Probleme
- Bewegte Lötstelle (Disturbed Joint): Kristallin, matt, rau. Ursache: Bewegung vor Erstarren. Fix: Neu löten.
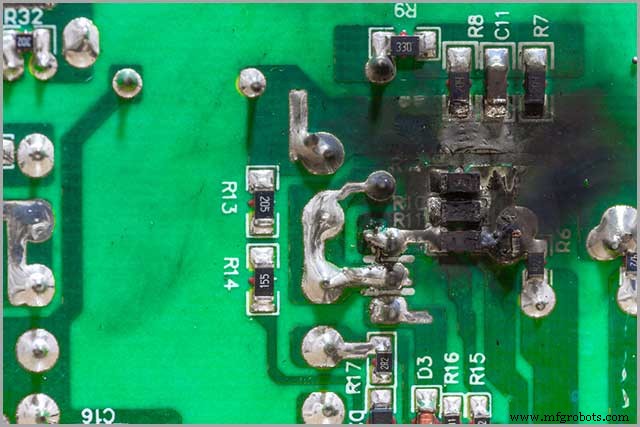
- Kaltlötstelle / Überhitzte Stelle: Matt, porös, unregelmäßig. Ursache: Zu niedrige Temp / zu kurze Zeit / zu hohe Temp (verbranntes Flussmittel). Fix: Reinigen, neu löten.
- Zuviel Lot: Kugeln, Brücken-Risiko. Fix: Entlötlitze/Pumpe, neu löten.
- Unzureichende Benetzung (Pads/Pins/SMD): Lot benetzt nicht → hoher Widerstand. Fix: Oberfläche prüfen (Oxidation), Flussmittel, Temperatur.
- Lot-Hunger (Insufficient Solder): Zu wenig Volumen → mechanisch/elektrisch schwach. Fix: Nachlöten.
- Ungekürzte Drähte: Kurzschlussgefahr. Fix: Seitenschneider, vor/nach Löten kappen.
11. Kaltlötstellen (Cold Solder Joints) – Spezial
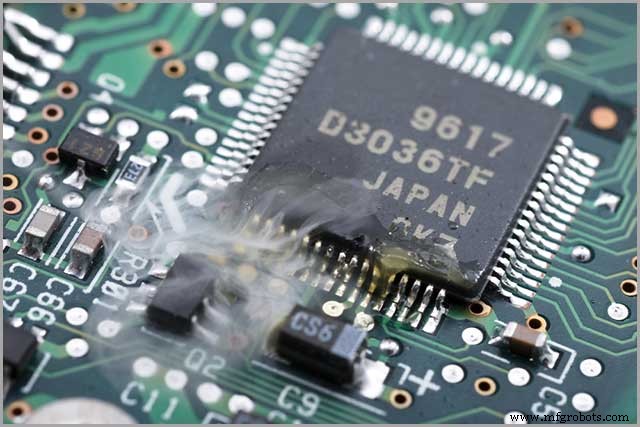
- Definition: Rau, uneben, unzuverlässig, rissanfällig.
- Ursache: Lot schmilzt nicht vollständig (zu kalt, zu kurz, oxidierte Oberfläche).
- Reparatur: Erneut erhitzen bis Lot fließt, ggf. frisches Lot + Flussmittel zugeben.
- Prävention: Spitze korrekt vorheizen, Leistung passend wählen, Spitze verzinnen, Pad/Draht gleichzeitig erhitzen.
12. Arbeitssicherheit beim Löten
- Hohe Temperaturen: Verbrennungsgefahr (Spitze 350–400 °C). Halter nutzen, Handschuhe bei Werkstückhandling.
- Ausreichend Licht: Mind. 500–1000 Lux, besser Lupenleuchte. Vermeidet Fehlplatzierungen.
- Lötrauch (Flux Fumes): Kolophoniumdämpfe → Asthma, Reizungen. Absauganlage (Fume Extractor) mit HEPA/Aktivkohle oder mind. Lüftung + Maske (FFP2/3).
- Schutzausrüstung & Ordnung: Schutzbrille (Spritzer), ESD-Schutz, Kabelmanagement, kindersichere Aufbewahrung, Blei-Hygiene (Hände waschen, nicht essen/trinken am Arbeitsplatz).
13. Zusammenfassung
Perfektes PCB-Löten erfordert Wissen, Übung und die richtigen Werkzeuge. WellPCB bietet professionelle Lötservices (SMT, THT, Rework) nach IPC-A-610 Class 3. Bei Fragen oder Bedarf an Fertigung/Assembly: Kontaktieren Sie uns – wir sind Ihr verlässlicher Partner.
Industrietechnik
- Löten erklärt: Verfahren, Lote, Schritt-für-Schritt-Anleitung & Entlöten
- Expertenrat zum Schweißen von Gusseisen: Bewährte Techniken für starke, dauerhafte Verbindungen
- Nickellegierungen Schweißen meistern: Expertentechniken & Tipps
- Aluminiumlöten meistern: Expertentechniken & praktische Anleitung
- Das richtige PCB-Material wählen: Ein umfassender Leitfaden
- Experten-Leitfaden: Wellenlöt-Probleme an PCBs beheben
- PCB-Steifverstärker (Stiffener) meistern: Kompletter Leitfaden für Flex-PCBs
- Bremssättel verstehen: Funktion, Typen & Wartungstipps
- Die Mechanik von Kupplungen: Umfassender Industrie-Leitfaden
- Die Wissenschaft der Piezoelektrizität: Funktionsweise und Bedeutung