



Bohren, Reiben, Ausdrehen im CNC-Fräsen: Wichtige Unterschiede erklärt
Im Vergleich zur Außenbearbeitung sind die Bedingungen bei CNC-Bearbeitung von Bohrungen deutlich ungünstiger, und die Bohrungsbearbeitung ist schwieriger als die Außenbearbeitung. Gründe:
- Werkzeuggröße für Bohrungsbearbeitung wird durch Bohrungsdurchmesser begrenzt → geringe Steifigkeit → Biegeverformung und Vibration.
- Bei Festmaßwerkzeug wird Bohrungsdurchmesser direkt durch Werkzeugabmessung bestimmt → Fertigungsfehler und Verschleiß wirken sich direkt auf Bohrungsgenauigkeit aus.
- Schneidzone liegt im Werkstückinneren → schlechte Spanabfuhr und Wärmeabfuhr → Bearbeitungsgenauigkeit und Oberflächenqualität schwer kontrollierbar.
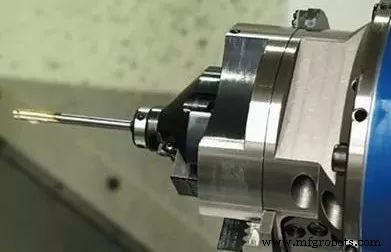
1. Bohren
Bohren ist der erste Prozess zur Herstellung von Bohrungen in Vollmaterial, Durchmesser allgemein < 80 mm. Zwei Bohrverfahren: Bohrerrotation oder Werkstückrotation. Die Fehler unterscheiden sich: Bei rotierendem Bohrer führt Asymmetrie der Schneiden und ungenügende Steifigkeit zu Achsenversatz/-verzug (Bohrungsdurchmesser unverändert). Bei rotierendem Werkstück verursacht Bohrerauslenkung Bohrungsdurchmesseränderung, Achse bleibt gerade.
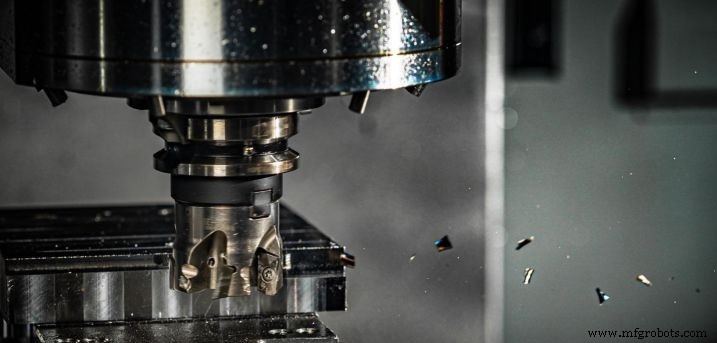
Gängige Bohrwerkzeuge: Spiralbohrer, Zentrierbohrer, Tieflochbohrer – am häufigsten Spiralbohrer (Durchmesser per Tabelle). Aufgrund konstruktiver Grenzen: geringe Biege- und Torsionssteifigkeit, schlechte Zentrierfähigkeit → Bohrgenauigkeit gering (IT13–IT11), Rauheit Ra 50–12,5 µm. Aber hoher Materialabtrag, hohe Schneideffizienz. Hauptanwendung: Bohrungen mit geringen Qualitätsanforderungen (Boltlöcher, Gewindebohrungen, Öllöcher). Für hohe Genauigkeit/Qualität: nachfolgendes Reiben, Ausdrehen, Schleifen.
2. Reiben
Reiben ist eine Feinbearbeitungsmethode für Bohrungen, weit verbreitet in der Produktion. Für kleine Bohrungen wirtschaftlicher und praktischer als Innenrundschleifen und Feinausdrehen.
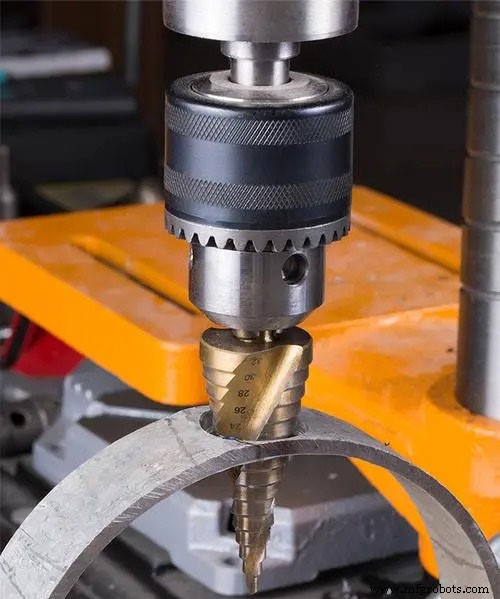
Reibahlen
Handreibahlen und Maschinenreibahlen. Handreibahle: gerader Schaft, längerer Arbeitsbereich, bessere Führungsfunktion; einteilig oder einstellbarer Außendurchmesser. Maschinenreibahlen: Schaft- und Hülsenausführung. Reibahlen bearbeiten nicht nur zylindrische, sondern auch konische Bohrungen (Konusreibahlen).
Reibtechnik und Anwendung
Reibzugabe beeinflusst Reibqualität stark. Zu groß: hohe Belastung, schnelle Schneidenabstumpfung, schlechte Oberfläche, Toleranzsicherung schwierig. Zu klein: Vorschadensspuren nicht entfernt → keine Qualitätsverbesserung. Allgemein: Vorreiben 0,35–0,15 mm, Feinreiben 0,15–0,05 mm.
Zur Vermeidung von Aufbauschneide: niedrige Schnittgeschwindigkeiten (v < 8 m/min für HSS-Reibahlen an Stahl/Guss). Vorschub abhängig von Bohrungsdurchmesser: größer Bohrung → größerer Vorschub. HSS-Reibahlen an Stahl/Guss: f = 0,3–1 mm/U.
Kühlung, Schmierung, Reinigung mit geeignetem Kühlschmierstoff zwingend: verhindert Aufbauschneide, entfernt Späne. Gegenüber Schleifen und Ausdrehen: hohe Produktivität, leichte Genauigkeitssicherung. Aber: Reiben korrigiert Lagefehler der Bohrungsachse nicht – Lagegenauigkeit muss im Vorprozess sichergestellt werden. Stufen- und Sackbohrungen ungeeignet für Reiben.
Dimensionsgenauigkeit: IT9–IT7, Rauheit Ra 3,2–0,8 µm. Für mittlere Bohrungen mit hoher Präzision (z. B. IT7) ist Bohren–Aufbohren–Reiben typischer Fertigungsgang.
3. Ausdrehen
Aussdrehen: Bearbeitungsverfahren, bei dem ein Schneidwerkzeug eine vorgefertigte Bohrung erweitert. Durchführbar auf Drehbank oder Bohrwerk.
Aussdrehverfahren
3 verschiedene Bearbeitungsmethoden:
(1) Werkstück rotiert, Werkzeug vorschiebt. Die meisten Ausdreharbeiten auf Drehbänken. Prozessmerkmale: Bohrungsachse nach Bearbeitung identisch mit Werkstückdrehachse; Rundheit hängt von Spindelrundlaufgenauigkeit ab; axiale Formgenauigkeit von Vorschubrichtung relativ zur Drehachse. Geeignet für Bohrungen mit Koaxialitätsanforderung zur Außenfläche.
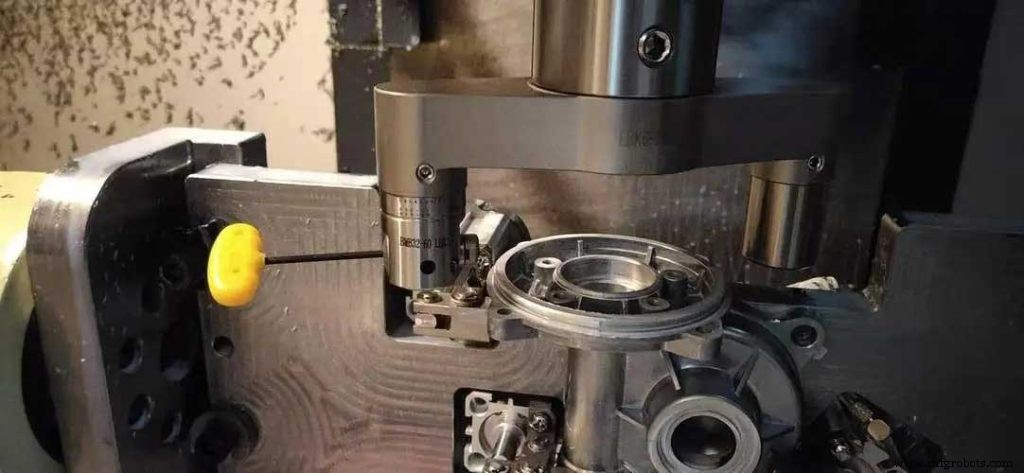
(2) Werkzeug rotiert, Werkstück vorschiebt. Bohrwerksspindel treibt Bohrwerkzeug an, Tisch bewegt Werkstück.
(3) Werkzeug rotiert und vorschiebt. Auslegerlänge des Bohrstabs ändert sich → Kraft und Verformung ändern sich. Bohrungsdurchmesser verringert sich → konische Bohrung. Zudem: längerer Ausleger → größere Biegung durch Eigengewicht → Bohrungsachse verbiegt sich. Nur für kurze Bohrungen geeignet.
Diamantausdrehen
Im Vergleich zum normalen Ausdrehen: geringer Rückschnitt, kleiner Vorschub, hohe Schnittgeschwindigkeit. Erreicht hohe Genauigkeit (IT7–IT6) und sehr glatte Oberfläche (Ra 0,4–0,05 µm). Ursprünglich mit Diamantwerkzeugen, heute meist Hartmetall, CBN, synthetischer Diamant. Hauptsächlich für NE-Metalle, auch Guss und Stahl.
Gängige Schnittdaten: Vorbohren Rückschnitt 0,2–0,6 mm, Endbearbeitung 0,1 mm; Vorschub 0,01–0,14 mm/U; Schnittgeschwindigkeit: Guss 100–250 m/min, Stahl 150–300 m/min, NE-Metalle 300–2000 m/min.
Für hohe Genauigkeit und Oberflächenqualität muss Maschine (Diamantdrehbank) hohe geometrische Genauigkeit und Steifigkeit haben. Spindel in Präzisions-Schrägkugellager oder hydrostatische Gleitlager; rotierende Teile präzise gewuchtet; Vorschubmechanismus extrem stabil für ruhige, langsame Vorschubbewegung.
Diamantausdrehen: hohe Bearbeitungsqualität, hohe Produktivität, weit verbreitet in Endbearbeitung von Präzisionsbohrungen in Serienfertigung (z. B. Motorzylinder, Kolbenbolzenbohrungen, Spindelbohrungen). Beachten: Bei Eisenwerkstoffen nur Hartmetall- und CBN-Werkzeuge, keine Diamantwerkzeuge (Kohlenstoffaffinität zu Eisengruppen → geringe Standzeit).
Aussdrehwerkzeuge
Einzelschneidige und zweischneidige Ausdrehwerkzeuge.
Technologische Merkmale und Anwendungsbereich des Ausdrehens
Im Vergleich zu Bohren–Aufbohren–Reiben: Bohrungsdurchmesser nicht werkzeuggrößenbegrenzt, starkes Fehlerkorrekturvermögen. Ausdrehung und Bezugsflächen halten hohe Lagegenauigkeit.
Verglichen mit Außenbearbeitung: schlechtere Steifigkeit, größere Verformung des Werkzeughaltersystems, ungünstige Wärmeabfuhr/Spanabfuhr, größere thermische Verformung von Werkstück und Werkzeug. Bearbeitungsqualität und Produktivität nicht so hoch wie bei Außenbearbeitung.
Fazit: Ausdrehen hat breiten Bearbeitungsbereich, verarbeitet Bohrungen diverser Größen und Genauigkeitsstufen. Für große Bohrungen mit hohen Dimensions- und Lagegenauigkeitsanforderungen fast einziges Verfahren. Genauigkeit IT9–IT7, Rauheit Ra [Wert fehlt im Original]. Ausdrehen auf Bohrwerken, Drehbänken, Fräsmaschinen – flexibel, weit verbreitet. In Serienfertigung oft Ausdrehlehren für Effizienzsteigerung.
Industrietechnik
- Cloud vs. Virtualisierung: Kernunterschiede & Business Impact
- Sensoren vs. Wandler: Klare Unterschiede & praktische Anwendungen
- FRP vs. Fiberglas: Wichtige Unterschiede und industrielle Vorteile verstehen
- Schrauben vs. Bolzen: Den richtigen Befestiger für Ihr Projekt wählen
- Unterschied zwischen Rohrstahl (TS) und Hohltragstahl (HSS) verstehen
- Python vs. PHP: Wichtige Unterschiede, Stärken und die richtige Sprache wählen
- Python 2 vs. Python 3: Wichtige Unterschiede und die richtige Versionswahl
- Schalung vs. Verschalung (Shuttering vs. Formwork): Wichtige Unterschiede erklärt
- Elektrisch vs. Elektronisch: Klärung der Begriffsunterschiede
- Bohren, Aufbohren, Reiben: Unterschiede und Einsatzgrenzen