



Bohren, Reiben, Ausbohren, Ziehen: Unterschiede der Bohrungsbearbeitung verstehen
Im Vergleich zur Außenbearbeitung sind Bohrungsbearbeitungsbedingungen deutlich schlechter und schwieriger. Gründe:
- Werkzeuggröße ist durch Bohrungsdurchmesser begrenzt → geringe Steifigkeit → Biegeverformung und Vibrationen.
- Bei feststehenden Werkzeugen (Bohrer, Reibahlen) hängt Bohrungsdurchmesser direkt vom Werkzeug ab → Fertigungsfehler und Verschleiß wirken sich direkt auf Bohrungsgenauigkeit aus.
- Schneidzone liegt im Werkstückinneren → schlechte Spanabfuhr und Wärmeableitung → Genauigkeit und Oberflächenqualität schwer kontrollierbar.
Bohren und Ausbohren
1. Bohren
Bohren ist der erste Schritt zur Herstellung von Bohrungen in Vollmaterial, meist für Durchmesser < 80 mm. Zwei Varianten: Werkzeugrotation oder Werkstückrotation. Die entstehenden Fehler unterscheiden sich:
- Werkzeugrotation: Bei Asymmetrie der Schneiden oder unzureichender Steifigkeit weicht die Bohrungsmittellinie ab oder wird krumm, der Durchmesser bleibt aber weitgehend konstant.
- Werkstückrotation: Gegenteiliges Verhalten – Werkzeugabweichung ändert den Durchmesser, die Mittellinie bleibt gerade.
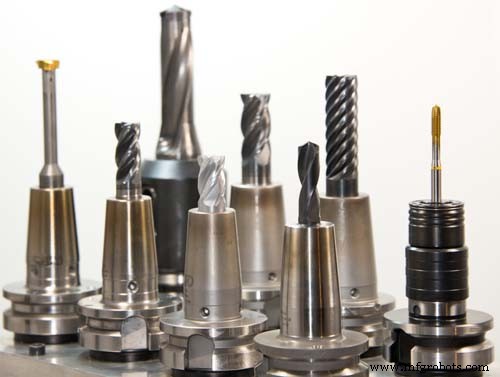
Gängige Werkzeuge: Spiralbohrer, Zentrierbohrer, Tieflochbohrer. Am häufigsten Spiralbohrer Ø 0,1–80 mm.
Durch konstruktive Einschränkungen haben Spiralbohrer geringe Biege- und Torsionssteifigkeit, schlechte Zentrierfähigkeit. Bohrgenauigkeit nur IT13–IT11, Rauheit Ra 50–12,5 µm. Aber hohe Spanabtragsrate und Schnittwirkung. Hauptanwendung: Bohrungen mit geringen Qualitätsanforderungen (Schraubenlöcher, Gewindekernlöcher, Ölleitungen). Für hohe Genauigkeit/Rauheit folgen Reiben, Ausbohren, Bohren oder Schleifen.
2. Ausbohren (Reaming / Broaching)
Ausbohren nutzt einen Ausbohrer (Reamer), um eine vorgebohrte, gegossene oder geschmiedete Bohrung zu erweitern und die Qualität zu verbessern. Kann als Vorstufe vor Feinbearbeitung oder als Endbearbeitung für weniger anspruchsvolle Bohrungen dienen. Ausbohrer ähneln Spiralbohrern, haben mehr Zähne (3–8) und keinen Meißelrand.
Vorteile gegenüber Bohren:
- Viele Zähne → gute Führung, stabiler Schnitt.
- Kein Meißelrand → günstige Schneidbedingungen.
- Kleines Aufmaß → flachere Spankammer, dickerer Kern → höhere Festigkeit/Steifigkeit.
Genauigkeit: IT11–IT10, Rauheit Ra 12,5–6,3 µm. Oft für Bohrungen < 30 mm. Bei größeren Durchmessern (D ≥ 30 mm) wird oft mit kleinem Bohrer (0,5–0,7 × D) vorgebohrt und dann passend ausgebohrt – bessere Qualität und Effizienz.
Ausbohren bearbeitet nicht nur Zylinderbohrungen, sondern mit Spezialausbohrern (Senker) auch Senkbohrungen und Aufweitungen. Der Senker führt oft einen Führungszapfen, der sich in der vorgebohrten Bohrung führt.
Reiben
Reiben ist ein weit verbreitetes Feinbearbeitungsverfahren für Bohrungen. Für kleinere Bohrungen oft wirtschaftlicher und praktischer als Innenrundschleifen oder Feinbohren.
1. Reibahlen
Unterscheidung: Handreibahle (gerader Schaft, längerer Arbeitsbereich, bessere Führung; einstückig oder einstellbar) und Maschinenreibahle (Schaft- oder Hülsenausführung). Auch Kegelreibahlen für Konusbohrungen.
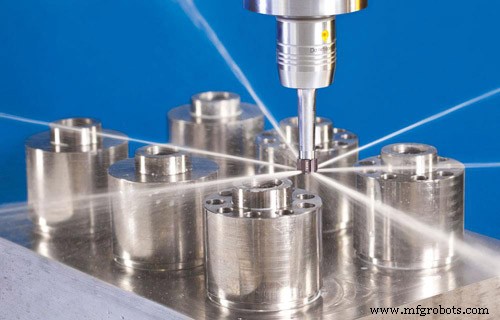
2. Reibprozess und Anwendung
Das Reibaufmaß beeinflusst die Qualität stark: Zu groß → hohe Belastung, schnelles Abstumpfen, schlechte Oberfläche, Toleranz unsicher. Zu klein → Vorschadensspuren nicht entfernt → keine Qualitätsverbesserung. Richtwerte: Vorbearbeitung 0,35–0,15 mm, Feinreiben 0,15–0,05 mm.
Zur Vermeidung von Aufbauschneiden wird bei niedriger Schnittgeschwindigkeit gearbeitet (v < 8 m/min bei HSS-Reibahlen in Stahl/Guss). Vorschub hängt vom Durchmesser ab: größer Ø → größerer Vorschub, typisch 0,3–1 mm/U bei Stahl/Guss mit HSS.
Kühlschmierstoff für Kühlung, Schmierung, Reinigung ist Pflicht – verhindert Aufbauschneiden, entfernt Späne.
Verglichen mit Schleifen/Bohren: Höhere Produktivität, leichtere Genauigkeitssicherung. Aber: Reiben kann Lagefehler der Bohrungsachse nicht korrigieren – Lagegenauigkeit muss im Vorprozess sichergestellt werden. Nicht geeignet für Stufen- und Sackbohrungen.
Maßgenauigkeit: IT9–IT7, Rauheit Ra 3,2–0,8 µm. Für mittlere Präzisionsbohrungen (z. B. IT7) ist Bohren–Ausbohren–Reiben der klassische Fertigungsplan.
Bohren (Feinbohren / Boring)
Bohren (hier: Feinbohren) erweitert vorgefertigte Bohrungen mit Schneidwerkzeugen. Ausführung auf Bohrmaschine oder Drehmaschine.
1. Bohrverfahren
Drei Varianten:
- Werkstück rotiert, Werkzeug vorschubbewegt. Meistes Bohren auf Drehmaschinen. Bohrungsachse stimmt mit Werkstückdrehachse überein → Rundheit hängt von Spindelrundlauf ab; axiale Formfehler von Vorschubrichtung relativ zur Drehachse. Geeignet für Koaxialität zur Außenzylinderoberfläche.
- Werkzeug rotiert, Werkstück vorschubbewegt. Bohrmaschinenspindel treibt Bohrwerkzeug an, Tisch vorschiebt Werkstück.
- Werkzeug rotiert und vorschubbewegt. Auslegerlänge ändert sich → Verformung ändert sich. Bohrung nahe Spindel groß, weit weg klein → Konus. Zusätzlich steigt Biegung durch Eigengewicht → Achsenkrümmung. Nur für kurze Bohrungen geeignet.
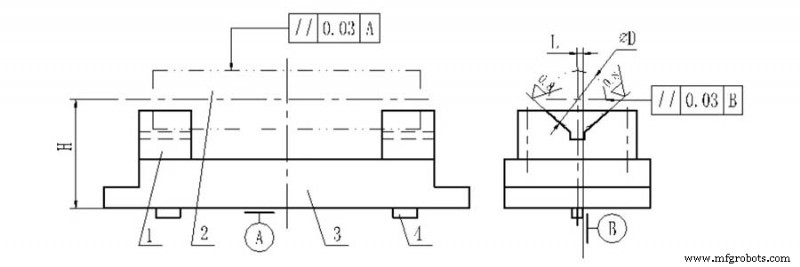
2. Diamantbohren (Diamond Boring)
Gegenüber Normalbohren: kleines Rückmaß, kleiner Vorschub, hohe Schnittgeschwindigkeit. Erreicht hohe Genauigkeit (IT7–IT6) und extrem glatte Oberflächen (Ra 0,4–0,05 µm). Ursprünglich mit Diamantwerkzeugen, heute Hartmetall, CBN, PKD. Hauptsächlich für NE-Metalle, auch Guss und Stahl.
Typische Schnittwerte: Rückmaß 0,2–0,6 mm (Vorbedienen), 0,1 mm (Fertigbohren); Vorschub 0,01–0,14 mm/U; v_c: Guss 100–250 m/min, Stahl 150–300 m/min, NE-Metalle 300–2000 m/min.
Für hohe Genauigkeit/Qualität: Maschine (Diamantbohrmaschine) muss hohe Geometriegenauigkeit und Steifigkeit haben. Spindellager: Präzisions-Schrägkugellager oder hydrostatische Gleitlager; rotierende Teile präzise gewuchtet; Vorschubbewegung extrem gleichmäßig.
Diamantbohren: hohe Qualität, hohe Effizienz. Standard für Endbearbeitung von Präzisionsbohrungen in Großserie: Zylinderbohrungen, Kolbenbolzenbohrungen, Spindelbohrungen in Werkzeugmaschinen. Wichtig: Bei Eisenwerkstoffen nur Hartmetall- oder CBN-Werkzeuge – Diamant hat hohe Affinität zu Eisengruppen → geringer Werkzeugstandzeit.
3. Bohrwerkzeuge
Ein- und zweischneidige Bohrwerkzeuge.
4. Prozesseigenschaften und Anwendungsbereich
Gegenüber Bohren–Ausbohren–Reiben: Bohrungsdurchmesser nicht werkzeuggrößenlimitiert, starke Fehlerkorrektur (Achsenabweichung durch Mehrfachbearbeitung korrigierbar), hohe Lagegenauigkeit zur Positionierfläche.
Gegenüber Außendrehen: Schlechtere Steifigkeit/Verformung des Werkzeughalters, schlechte Kühlung/Spanabfuhr, größere thermische Verformung → Qualität und Effizienz niedriger als Außendrehen.
Fazit: Breites Anwendungsspektrum, alle Bohrungsgrößen und Genauigkeitsstufen. Für große Bohrungen mit hohen Maß- und Lageanforderungen fast das einzige Verfahren. Genauigkeit IT9–IT7. Ausführbar auf Bohrmaschinen, Drehmaschinen, Fräsmaschinen – mobil, flexibel, weit verbreitet. In Großserie: Bohrlehren für Effizienz.
Honen
1. Prinzip und Honkopf
Honen glättet Bohrungen mit einem Honkopf, der Schleifsteine (Wetzsteine) radial ausdehnt. Werkstück fest, Honkopf rotiert (Maschinenspindel) und macht Hubbewegung. Schleifsteine pressen mit definiertem Druck auf die Oberfläche, tragen hauchdünne Schicht ab – Schleifbahn ist Kreuzschliff. Damit Körnerspuren sich nicht überlagern, müssen Drehzahl und Hubzahl teilerfremd sein.
Winkel der Kreuzschliffbahn hängt von Hub- und Umfangsgeschwindigkeit ab – beeinflusst Qualität und Effizienz. Ausreichend KSS für Abfuhr von Abrieb/Spänen, Kühlung, Qualitätssteigerung.
Für gleichmäßige Bearbeitung muss Hub die Bohrung an beiden Enden um einen Überhub überfahren. Für gleichmäßiges Aufmaß und Minimierung von Spindelfehlern: Honkopf und Spindel meist schwimmend gekoppelt.
Radiale Verstellung der Schleifsteine: manuell, pneumatisch, hydraulisch.
2. Prozesseigenschaften und Anwendung
- Hohe Maß- und Formgenauigkeit: IT7–IT6. Rundheits- und Zylindrizitätsfehler beherrschbar. Keine Verbesserung der Lagegenauigkeit.
- Hohe Oberflächenqualität: Ra 0,2–0,25 µm. Sehr dünne Randschicht (2,5–25 µm).
- Umfangsgeschwindigkeit moderat (v_c = 16–60 m/min), aber große Kontaktfläche und hohe Hubgeschwindigkeit (v_a = 8–20 m/min) → hohe Produktivität.
Breite Anwendung in Großserie: Motorenzylinder, Hydraulikkomponenten. Durchmesserbereich typisch > 5 mm, Tiefbohrungen mit L/D > 10 möglich. Nicht geeignet: NE-Metalle mit hoher Plastizität, Bohrungen mit Nuten, Keilnuten.
Ziehen (Broaching / Pull Broaching)
1. Ziehen und Ziehwerkzeug
Ziehen ist hochproduktives Feinbearbeitungsverfahren auf Ziehmaschine mit speziellem Ziehwerkzeug. Horizontal- und Vertikalziehmaschinen, horizontale am häufigsten.
Ziehwerkzeug macht nur langsame Linearbewegung (Hauptbewegung). Mindestens 3 Zähne gleichzeitig im Schnitt, sonst unruhiger Lauf, Ringe auf Oberfläche. Maximal 6–8 simultan arbeitende Zähne, um Bruch durch übermäßige Zugkraft zu vermeiden.
Drei Ziehverfahren:
- Schichtweises Ziehen (Layer Broaching): Werkzeug trägt Aufmaß schichtweise ab. Zum Spanbrechen sind Zahnzwischenräume mit versetzten Spanbrechern versehen. → Ordentliches Ziehwerkzeug.
- Blockweises Ziehen (Block Broaching): Jede Schicht wird von einer Zahnengruppe (meist 2–3 Zähne) gleicher Größe mit versetztem Einschliff abgetragen. Jeder Zahn schneidet nur Teil einer Schicht. → Rädchen-Ziehwerkzeug.
- Kombiniertes Ziehen: Vorteile beider Verfahren. Grobzahnteil blockweise, Feinzahnteil schichtweise. Verkürzt Werkzeug, steigert Produktivität, verbessert Oberfläche. → Kombiniertes Ziehwerkzeug.
2. Prozesseigenschaften und Anwendungsbereich
- Mehrschneidwerkzeug: Rohen, Feinen, Glätten in einem Hub → hohe Produktivität.
- Genauigkeit hängt von Werkzeugpräzision ab. Normal: IT9–IT7, Ra 6,3–1,6 µm.
- Werkstück wird über die bearbeitete Bohrung selbst positioniert (Führungszapfen = Positionierelement). Lagegenauigkeit zu anderen Flächen schwer sicherstellbar. Bei rotationssymmetrischen Teilen mit Koaxialitätsforderung: oft erst Ziehen, dann andere Flächen mit Bohrung als Referenz bearbeiten.
- Nicht nur Rundbohrungen, auch Formbohrungen und Keilnuten.
- Ziehwerkzeug = festes Maß, komplex, teuer → nicht für große Bohrungen.
Typisch in Großserie: Durchgangsbohrungen an Klein-/Mittelteilen, Ø 10–80 mm, Tiefe ≤ 5 × D.
Herstellungsprozess
- Cloud vs. Virtualisierung: Kernunterschiede & Business Impact
- Sensoren vs. Wandler: Klare Unterschiede & praktische Anwendungen
- Carbonfaser vs. Glasfaser: Technischer Vergleich für Ingenieure
- FRP vs. Fiberglas: Wichtige Unterschiede und industrielle Vorteile verstehen
- Industry 4.0 vs. Industry 5.0: Was sich ändert und warum es wichtig ist
- DC- vs. AC-Motoren: Wichtige Unterschiede & Kaufberatung
- HSS vs. Hartmetall (Wolframstahl): Wichtige Unterschiede erklärt
- Bohren, Aufbohren, Reiben: Unterschiede und Einsatzgrenzen
- Metalle vs. Nichtmetalle: Was sie unterscheidet
- Druck vs. Volumenstrom in Druckluftsystemen verstehen