



Bohren, Reiben, Ausbohren & Honen erklärt: Unterschiede & Anwendungen
Je nach Größe und Genauigkeitsanforderung erfordert die Bearbeitung von Makrobohrungen in massiven Flächen mehrere verschiedene Metallschneidoperationen. Bohren, Ausbohren, Reiben und Honen sind gängige Prozesse in Fertigungsunternehmen. Alle Prozesse beinhalten – in gewissem Umfang – das Erzeugen neuer Bohrungen in Werkstücken oder das Modifizieren bestehender Bohrungen. Bohren erstellt die Bohrung, Ausbohren vergrößert den Durchmesser einer bestehenden Bohrung. Reiben und Honen verbessern Oberflächengüte und Toleranzen bestehender Bohrungen. Die folgenden Abschnitte diskutieren Ähnlichkeiten und Unterschiede zwischen Bohren, Reiben, Ausbohren und Honen.
Bohren (Drilling)
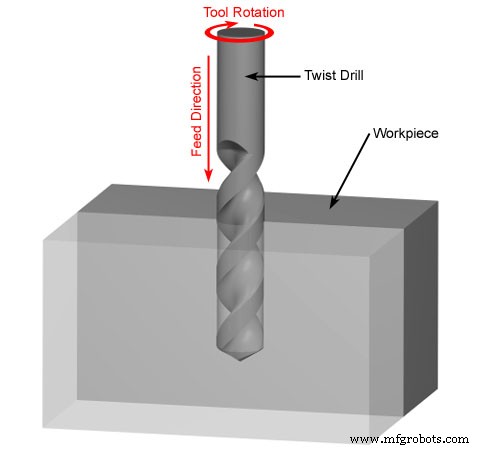
Bohrgenauigkeit ist gering, allgemein nur IT13–IT11; Oberflächenrauheit relativ groß, Ra meist 50–12,5 µm. Aber Bohr-Metallabtragsrate und Schneideffizienz sind hoch. Bohren dient hauptsächlich Bohrungen mit geringen Qualitätsanforderungen: Schraubenlöcher, Gewindebohrungen, Öllöcher. Für Bohrungen mit hohen Genauigkeits- und Oberflächenqualitätsanforderungen sollten nachfolgend Reiben, Ausbohren oder Schleifen eingesetzt werden.
Technologische Merkmale des Bohrens:
1. Bohrerablenkung.
Beim Bohren auf Bohrmaschine leicht Achsenversatz und Ungeradheit der Bohrung, Durchmesser ändert sich kaum; auf Drehmaschine leicht Durchmesseränderung, Bohrungsachse bleibt gerade. Daher: Stirnfläche vor Bohren bearbeiten, Zentrierbohrung mit Bohrer oder Zentrierbohrer vorbohren für Bohrermittigkeit. Bei kleinen und tiefen Bohrungen: Werkstückrotation zum Bohren nutzen, um Achsenabweichung und Ungeradheit zu vermeiden.
2. Bohrungsaufweitung.
Ungleiche Radialkräfte der beiden Schneiden beim Bohren weiten den Durchmesser; Schneidabweichung beim Horizontal-Drehen ebenfalls Grund; zudem Radialrundlauf des Bohrers.
3. Schlechte Oberflächenqualität der Bohrung.
Bohrspäne sind breit und werden spiralig in die Bohrung gezwungen. Beim Abfluss reiben sie an der Bohrungswand und zerkratzen die bearbeitete Fläche.
4. Große Axialkraft beim Bohren.
Hauptursache: Meißelschneide des Bohrers. Daher bei Bohrungsdurchmesser d > 30 mm meist zweistufiges Bohren: Erst (0,5–0,7)d, dann auf Enddurchmesser. Da Meißelschneide beim zweiten Mal nicht schneidet, kann größerer Vorschub für bessere Oberflächenqualität und Produktivität genutzt werden.
Reiben (Reaming)
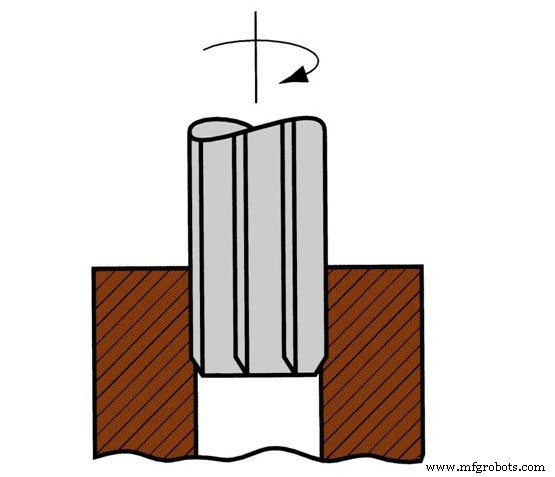
Reiben ist ein Schneidprozess, bei dem ein rotierendes Schneidwerkzeug eine glatte Innenwand in einer bestehenden Bohrung erzeugt. Reibwerkzeuge heißen Reibahlen. Wie Bohrer entfernen sie Material, aber weit weniger. Hauptzweck: glatte Wände in bestehenden Bohrungen schaffen.
Reiben ist ein Schlichtverfahren für Bohrungen auf Basis von Halbbearbeitung (Vorreiben oder Halbausbohren). Gegenüber Schleifen und Ausbohren ist Reibproduktivität hoch, Bohrungsgenauigkeit leicht sicherstellbar. Reiben kann jedoch Lagefehler der Bohrungsachse nicht korrigieren – Lagegenauigkeit muss im Vorprozess sichergestellt sein. Maßtoleranz des gereibten Lochs: IT9–IT6; Oberflächenrauheit: Ra 3,2–0,2 µm.
Ausbohren (Boring)
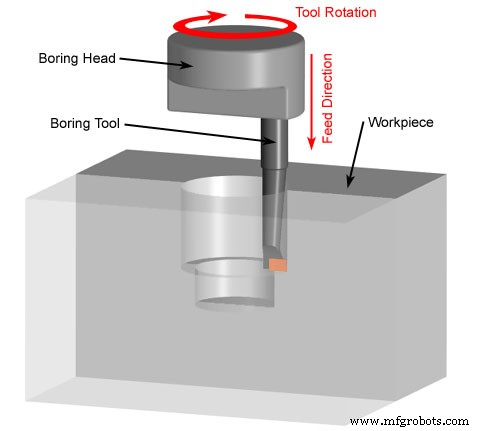
Ausbohren ist ein Schneidprozess mit Einzelschneide oder Ausbohrkopf zum Vergrößern einer bestehenden Bohrung. Im Gegensatz zum Bohren, das die initiale Bohrung erstellt.
Ausbohrdurchmesser nicht durch Werkzeuggröße begrenzt; starker Fehlerkorrekturfähigkeit. Mehrfachschnitte korrigieren Achsenabweichung der Originalbohrung; Ausbohrung konsistent mit Bezugsfläche – hohe Positioniergenauigkeit.
Bearbeitungsspektrum sehr breit; Bohrungen verschiedener Größen und Genauigkeitsstufen bearbeitbar. Für Bohrungen und Bohrsysteme mit großem Durchmesser, Maß- und Lagegenauigkeit ist Ausbohren gutes Verfahren. Ausbohrgenauigkeit: IT9–IT7; Oberflächenrauheit: Ra 3,2–0,8 µm. Ausbohren auf Bohr-, Dreh-, Fräsmaschinen möglich – hohe Flexibilität, breite Produktionsanwendung.
Prozessmerkmale des Ausbohrens
(1) Starke Anpassungsfähigkeit.
Ausbohren auf Basis von Bohr-, Guss- und Schmiedelöchern möglich. Erreichbare Maßtoleranzgrade und Rauheitswerte breit; außer kleinen und tiefen Bohrungen können fast alle Durchmesser und Strukturtypen ausgebort werden.
(2) Qualitätskontrolle schwierig.
Ausbohren korrigiert Lagefehler der Originalbohrung effektiv, aber da Bohrstangendurchmesser durch Bohrungsdurchmesser begrenzt ist, ist Steifigkeit generell gering – leicht Biegung und Vibration. Qualitätskontrolle (besonders bei langen, dünnen Bohrungen) weniger komfortabel als beim Reiben.
(3) Geringe Produktivität.
Ausbohren erfordert mehrere Schnitte mit kleinerer Schnitttiefe und Vorschub, um Biegeverformung der Bohrstange zu reduzieren; auf Bohr- und Fräsmaschinen erfordert radiale Positionierung des Ausbohrwerkzeugs am Bohrstangen – kompliziert, zeitaufwändig.
(4) Breit eingesetzt in Einzel- und Kleinserienfertigung.
In Großserie: Ausbohren von Lagerbohrungen in Konsolen und Gehäusen erfordert Ausbohrvorrichtung.

(Quelle: https://thehemloft.com/drilling-vs-boring-vs-reaming/)
Honen (Honing)
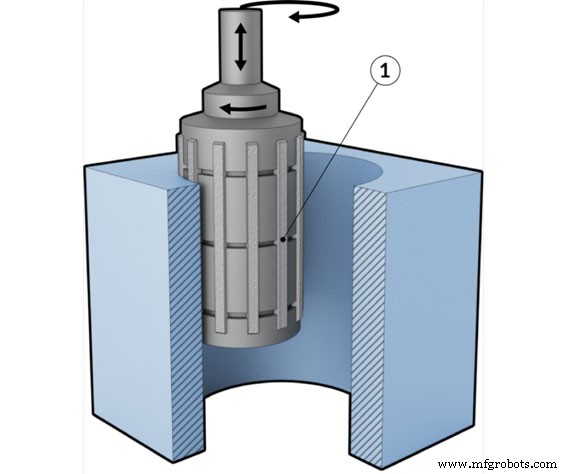
Honen nutzt einen Honkopf mit Honsteinen zum Polieren der Bohrung. Weite Anwendbarkeit: Gusseisen, gehärteter und ungehärteter Stahl, Bronze etc. – nicht geeignet für leicht ölabschneidende plastische Metalle. Hon-Durchmesser: φ5–φ500 mm; tiefe Bohrungen mit L/D > 10 bearbeitbar. Daher weit verbreitet für Motorenzylinder, Hydraulikzylinder, diverse Laufbuchsen.
Honen-Prozessmerkmale
- Honen erreicht höhere Maß- und Formgenauigkeit: IT7–IT6. Rundheits- und Zylindrizitätsfehler kontrollierbar; Lagegenauigkeit der bearbeiteten Bohrung kann Honen nicht verbessern.
- Hohe Oberflächenqualität: Ra 0,2–0,025 µm; Tiefe der oberflächennahen Metallschädigungsschicht sehr gering (2,5–25 µm).
- Im Vergleich zur Schleifgeschwindigkeit ist Umfangsgeschwindigkeit des Honkopfs nicht hoch (vc = 16–60 m/min). Durch große Kontaktfläche Honstein-Werkstück und hohe Hubgeschwindigkeit (va = 8–20 m/min) ist Hon-Effizienz dennoch relativ hoch.
Herstellungsprozess
- Thermoplaste vs. Duroplaste (Thermosets): Wesentliche Unterschiede bei Polymermaterialien
- Vorhand- vs. Rückhandschweißen: Wesentliche Unterschiede und Anwendung
- Eisen vs. Stahl: Wesentliche Unterschiede erklärt
- Nägel: Stanznägel vs. Drahtnägel – Wesentliche Unterschiede für den Bau
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- Fräsen vs. Schleifen: Wesentliche Unterschiede erklärt
- DC- vs. AC-Motoren: Wesentliche Unterschiede und die richtige Wahl für Ihre Anwendung
- Polieren vs. Glätten: Unterschiede & richtiger Einsatz
- Progressiv- vs. Transferstanzmatrizen: Wichtige Unterschiede erklärt
- Bohren, Aufbohren, Reiben: Unterschiede und Einsatzgrenzen