



Druckguss vs. Umformen: Wesentliche Unterschiede im Vergleich
Druckguss und Stanzen sind beide Umformverfahren, deren Unterschiede sich aus folgenden Aspekten ableiten lassen:
- Unterschiedliches Formverfahren: Stanzwerkzeuge gehören zum Scherschneiden: Presse presst und schert Rohmaterial. Druckgusswerkzeuge sind Formwerkzeuge: flüssiges Metall füllt Formkavität, während Abkühlung langsam Druck aufgebracht wird zur Formgebung.
- Unterschiedliche Bearbeitungsobjekte: Stanzwerkzeug: festes Metall. Druckgusswerkzeug: flüssiges Metall.
- Unterschiedliche Bauteilgrößen: Stanzteile allgemein kleiner. Druckguss ermöglicht größere Bauteile.
- Unterschiedliche Produktionskosten: Druckguss erfordert Nachbearbeitung (Polieren, Verchromen) → höhere Kosten als Stanzteile.
Detailliertere Einführung im Folgenden:
Begriffsbestimmung von Druckguss und Stanzen
Begriffsbestimmung des Druckgusses
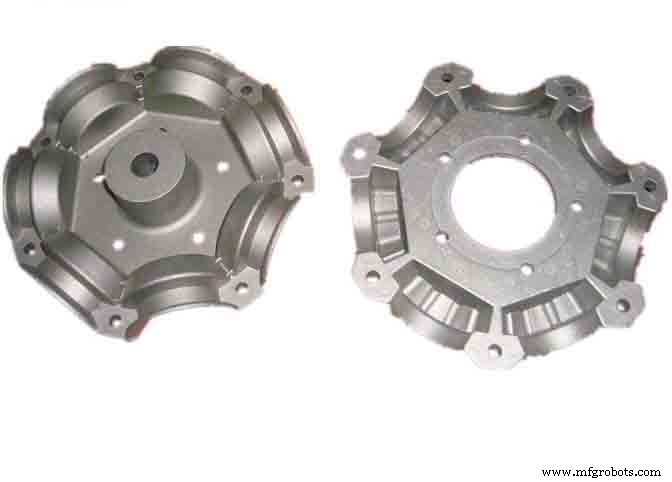
Druckguss ist ein Metallgussverfahren, das eine Formkavität nutzt, um hohen Druck auf geschmolzenes Metall auszuüben. Die Form besteht aus einer festeren Legierung – Prozess ähnlich dem Spritzgießen.
Begriffsbestimmung des Stanzens
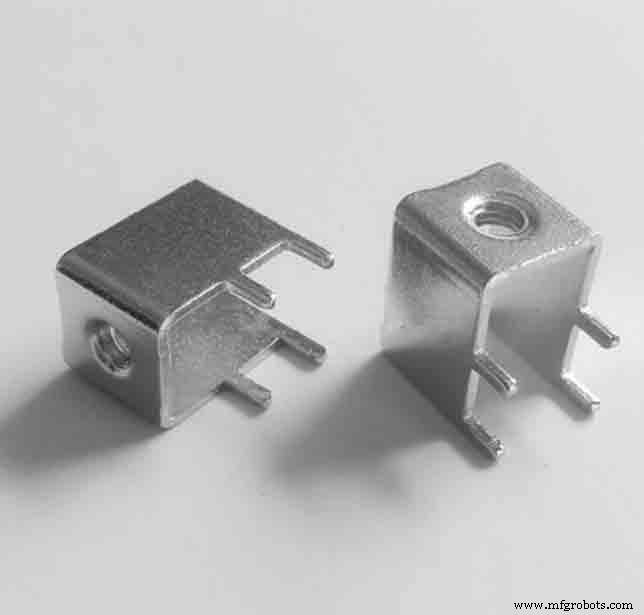
Stanzen bezeichnet die Verwendung von Pressen und Werkzeugen, um externe Kräfte auf Bänder, Bleche, Rohre und Profile auszuüben, um Materialien plastisch zu verformen oder zu trennen und schließlich Stanzteile der gewünschten Größe und Form zu erhalten. Es ist ein Umformverfahren.
Unterschiede zwischen Druckguss- und Stanzanlagen
Druckgussanlagen
Druckgussmaschinen hauptsächlich unterteilt in Kaltkammer- und Heißkammer-Druckgussmaschinen.
- Heißkammer-Druckgussmaschinen
Metallbad: flüssiges oder halbfüssiges Metall. Befüllt Form unter Druck. Zyklusbeginn: Kolben fährt zurück → flüssiges Metall füllt Gänsehals. Pneumatischer/hydraulischer Kolben presst Metall in Form.
Vorteile Heißkammer:
- Hohe Zyklusgeschwindigkeit (ca. 15 Zyklen/min), leicht automatisierbar.
- Metallschmelzen sehr bequem.
Nachteile Heißkammer:
- Metalle mit höheren Schmelzpunkten nicht druckgießbar. Heißkammer kann Aluminium nicht gießen (Aluminium trägt Eisen aus Schmelze aus). Typisch für Zink-, Blei-, Zinnlegierungen.
- Heißkammer generell nicht für große Gussteile.
- Kaltkammer-Druckgussanlagen
Kaltkammer-Druckguss bei Metallen, für die Heißkammerverfahren ungeeignet. Metall zunächst in separatem Tiegel schmelzen. Schmelze dann in unbeheizte Einspritzkammer/Düse überführen. Hydraulisch/mechanisch in Form einspritzen. Kaltkammer-Maschinen auch in vertikal/horizontal.
Vorteile Kaltkammer: Aluminium, Magnesium, Kupfer, Zinklegierungen mit höherem Al-Gehalt druckgießbar.
Nachteile Kaltkammer: Lange Zykluszeiten.
Stanzanlagen
Für dicke Bleche: Hydraulikpresse. Sonst: mechanische Pressen mit Abwickeln, Fertigteilaufnahme, Transport, Werkzeugmagazin, Schnellwechselsystem. Computerprogrammsteuerung → hocheffiziente automatische Stanzproduktionslinie.
Merkmale von Druckguss und Stanzen
Merkmale des Druckgusses
Hauptunterscheidungsmerkmale zu anderen Gussverfahren: hohe Geschwindigkeit und hoher Druck.
- Schmelze füllt Kavität mit hoher Geschwindigkeit (10–50 m/s, teils >80 m/s). Füllzeit extrem kurz: 0,01–0,2 s (größenabhängig).
- Schmelze füllt Kavität unter Druck, kristallisiert und erstarrt unter höherem Druck. Typischer Druck: 15–100 MPa.
- Dimensions Toleranzen sehr klein, Oberflächenpräzision sehr hoch. Meist kein Drehen nachbearbeitung nötig.
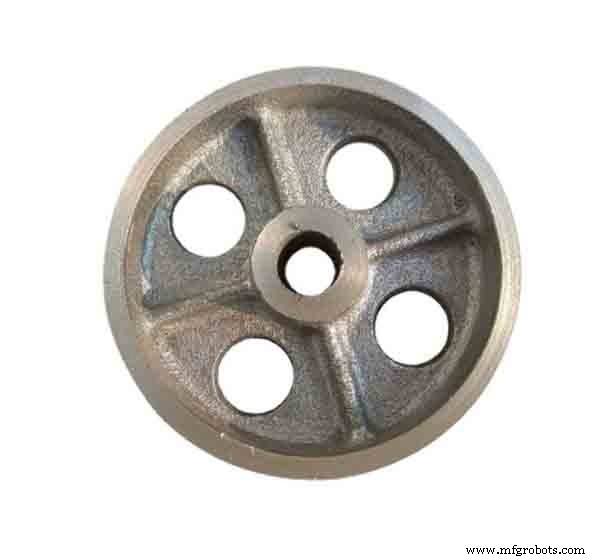
Merkmale des Stanzens
- Stanzteile: dünn, gleichmäßig, leicht, fest.
- Präzisionswerkzeuge → Werkstückgenauigkeit im Mikrometerbereich.
- Kaltstanzteile meist keine Nachbearbeitung oder minimal. Heißstanzgenauigkeit geringer als Kaltstanzen.
- Stanzbetrieb einfach, hohe Produktionseffizienz. Mechanisierung/Automatisierung leichter. Grund: Stanzwerkzeuge und -anlagen. Normale Pressen: Dutzende Hübe/min; Hochgeschwindigkeitspressen: Hunderte bis Tausende Hübe/min.
- Werkzeuglebensdauer generell lang, Stanzteilqualität stabil. Werkzeug sichert Form- und Maßgenauigkeit, beschädigt Oberflächenqualität generell nicht.
- Stanzen verarbeitet breite Größen- und Formvielfalt, hohe Festigkeit und Steifigkeit.
- Stanzen erzeugt generell keine Späne/Abfall, geringerer Materialverbrauch, keine zusätzlichen Heizanlagen. Material- und energiesparendes Verfahren → geringere Stanzteilkosten.
JTR bietet sowohl Druckguss- als auch Stanzdienstleistungen. Unsere Produkte finden breiten Einsatz in Telekommunikation, Automobil/Motorrad, Leistungselektronik, Medizintechnik, Luftfahrt etc. Nennen Sie uns Ihre Bedürfnisse – unser Profiteam erarbeitet die optimale Lösung.
Industrietechnik
- Druckguss: Vorteile, Herausforderungen und Schlüsselerkenntnisse für Hersteller
- Cloud vs. Virtualisierung: Kernunterschiede & Business Impact
- Sensoren vs. Wandler: Klare Unterschiede & praktische Anwendungen
- AC- vs. DC-Generatoren: Wichtige Unterschiede erklärt
- Kohlenstoffstahl vs. Edelstahl: Wichtige Unterschiede, die jeder Fertiger kennen sollte
- Industry 4.0 vs. Industry 5.0: Was sich ändert und warum es wichtig ist
- Schmieden, Stanzen & Gießen: Wesentliche Unterschiede verstehen
- DC- vs. AC-Motoren: Wichtige Unterschiede & Kaufberatung
- Metallfertigung vs. Metallschweißen: Was unterscheidet sie?
- Druck vs. Volumenstrom in Druckluftsystemen verstehen