



HP Multi Jet Fusion Design-Richtlinien: Expertentipps für hochwertige Nylon-Teile
Multi Jet Fusion ermöglicht die effiziente Produktion von Endverbraucher-Nylon-Teilen mittels additiver Technologien. Hier ist eine Checkliste für Designteams.
Einführung
Was ist Multi Jet Fusion?
Multi Jet Fusion (MJF) ist ein industrielles 3D-Druckverfahren, das funktionale Nylon-Prototypen bis hin zu Serienbauteilen mit außergewöhnlicher Designfreiheit und mechanischen Eigenschaften herstellen kann. Der MJF-Prozess nutzt Tintenstrahldüsen, um Fusions- und Detailierungsmittel selektiv auf ein mit Nylonpulver beschichtetes Druckbett zu verteilen. Im Gegensatz zum selektiven Lasersintern, das Laser zum Verschmelzen des Pulvers nutzt, verwendet der MJF-Drucker eine kontinuierliche Wischbewegung, um Mittel zu verteilen und Schicht für Schicht Wärme aufzubringen, bis das Teil fertig ist. MJF kann hochwertige Teile mit hoher Geschwindigkeit produzieren.
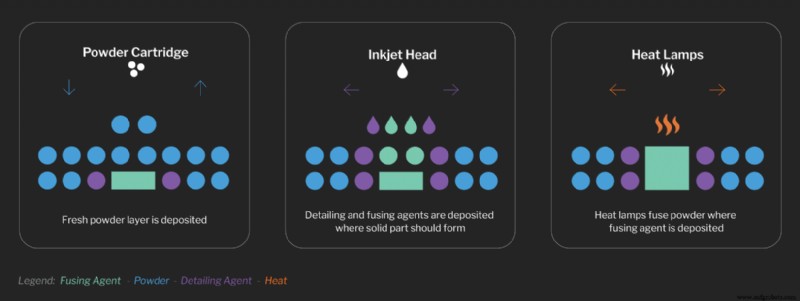
Dieser Fertigungsprozess erfordert keine Stützstrukturen, was die Erstellung komplexer Geometrien wie interner Kanäle oder ko-gedruckter Baugruppen ermöglicht. MJF-Teile weisen mechanische Eigenschaften auf, die mit spritzgegossenen vergleichbar sind – jedoch ohne teure Werkzeuge.
Design for Manufacturability (DFM) trägt maßgeblich zu optimaler Teilequalität, Ausbeute, minimiertem Nachbearbeitungsbedarf und Kostensenkung bei. Hier ist eine schnelle Checkliste, um sicherzustellen, dass Ihr Team MJF-Design-Best-Practices befolgt.
1. Ist MJF für mein Projekt geeignet?
Bevor Sie in Designänderungen eintauchen, stellen Sie sicher, dass der MJF-Prozess alle Produktanforderungen erfüllt. Fragen Sie sich:
Entsprechen die Materialangebote meinen Produktanforderungen?
Obwohl MJF viele Stärken hat, ist die Liste zugelassener Materialien begrenzt. PA12 und seine glasfasergefüllte Variante sind für starre Kunststoffanwendungen vielseitig einsetzbar. TPA, ein flexibles Polyamid, findet Anwendung, wo elastomerische Eigenschaften gefordert sind. Wenn die verfügbaren Materialien eine spezifische Anforderung nicht erfüllen, müssen Sie möglicherweise ein anderes Verfahren in Betracht ziehen.
Passt mein Teil in das Bauraumvolumen?
Ein entscheidender Limitierungsfaktor ist das Bauraumvolumen der Maschine: 380 × 380 × 284 mm für den Jet Fusion 4200. In einigen Fällen können große Teile als kleinere Unterkomponenten gedruckt und mittels Kleben oder mechanischer Fügung montiert werden. Hierbei können Designelemente wie Schwalbenschwanzverbindungen Ausrichtung und Haftung erleichtern.
Habe ich enge Toleranzen einzuhalten?
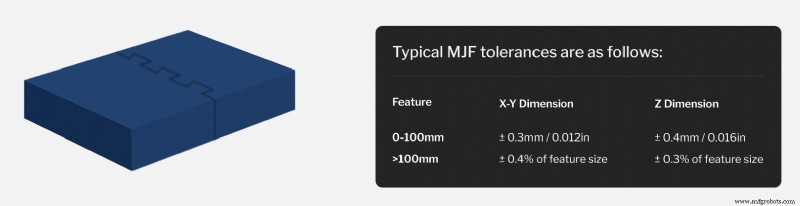
Obwohl die Lücke zwischen additiven und spritzgussbasierten Toleranzen schrumpft, ist es wichtig sicherzustellen, dass MJF-Toleranzen im Kontext Ihrer Baugruppe ausreichen.
2. Gibt es Bereiche, wo ich weniger Material einsetzen kann?
In den meisten Fällen werden MJF-Fehler durch thermische Gradienten verursacht, die sich während des Aufbaus entwickeln. Kühlt das Material ungleichmäßig ab, kann das Teil verziehen oder Senkungen entwickeln. Besonders anfällig für schrumpfbedingtes Verziehen sind lange, dünne Teile, abrupte Querschnittsänderungen oder dünne gekrümmte Flächen.
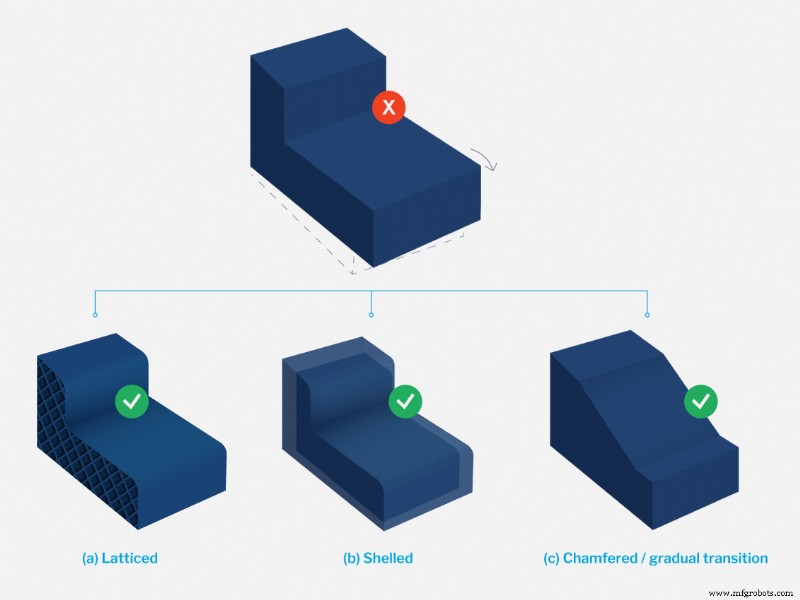
Das Entfernen von Material aus Teildesigns – durch Taschen, Ausdünnung, Gitterstrukturen und Topologieoptimierung – ist entscheidend, um diese Fehler zu mindern und zu vermeiden. Große Querschnittsänderungen zu vermeiden, ist ein weiterer Weg, Verzug zu begrenzen. Stellen Sie sicher, dass Fasen und Rundungen dort integriert sind, wo sie im Teildesign benötigt werden, um Übergänge zwischen verschiedenen Merkmalen gradueller zu gestalten.
3. Sind meine Merkmale über der Mindestgröße?
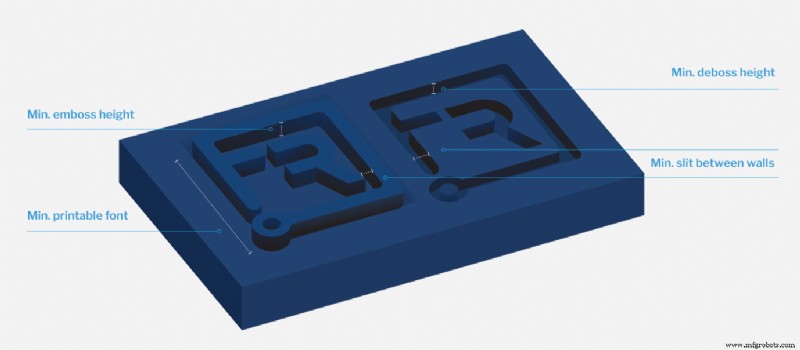
Generell sollte die Wandstärke von MJF-gedruckten Teilen mindestens 1,5 mm betragen. Kleine Designelemente sollten ebenfalls nicht kleiner als 1,5 mm sein, obwohl einige Merkmale wie Schlitze, Prägungen, Gravuren oder Durchmesser von Bohrungen und Wellen bis zu 0,5 mm klein sein können. Für geprägten oder vertieften Text sollte die Schriftgröße nicht kleiner als 6 pt (ca. 2 mm) und mindestens 0,3 mm tief sein.
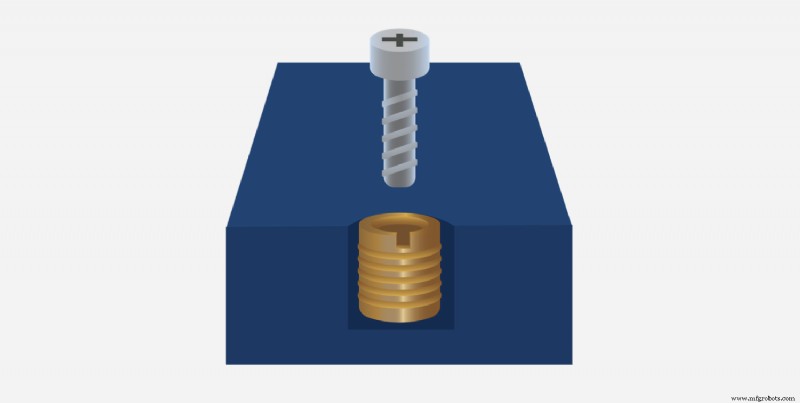
Enthält ein Teil Gewinde, sollten diese M6 oder größer sein. Wo kleinere, präzisere oder haltbarere Gewinde benötigt werden, sollten Gewindeeinsätze in Betracht gezogen werden. Neben der Merkmalauflösung sollten Sie auch bedenken, wie kleine, schlanke Merkmale in der Nachbearbeitung abbrechen könnten.
4. Habe ich Montagetoleranzen berücksichtigt?
Auch mit der größeren geometrischen Flexibilität des MJF-Prozesses erfordern einige Anwendungen, dass ein Teil aus mehreren Komponenten montiert wird. Generell sollten Passflächen 0,4–0,6 mm Spiel haben, um sicherzustellen, dass die Komponenten richtig zusammenpassen.
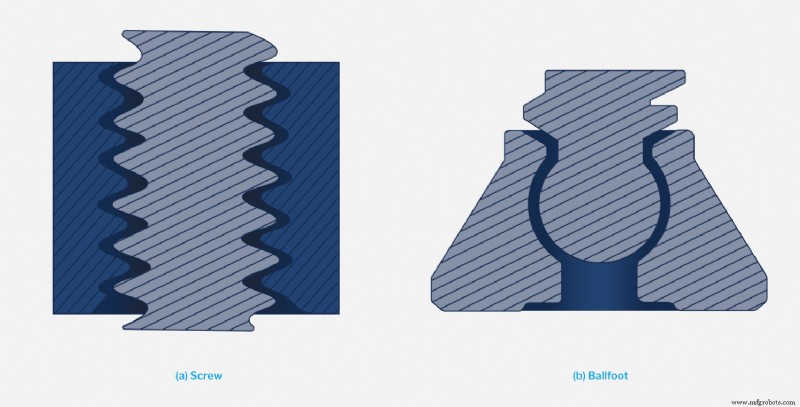
Bei ko-gedruckten Baugruppen sollten die gemeinsam gedruckten Komponenten mindestens 0,5 mm Spiel haben, möglicherweise mehr, insbesondere bei dicken Querschnitten oder signifikanter Kontaktfläche.
5. Ist mein Teildesign für die Nachbearbeitung optimiert?
Wenn Ihr Teil Nachbearbeitung erfordert, gibt es ein paar Dinge im Design zu prüfen, um Sekundäroperationen effektiver zu gestalten.
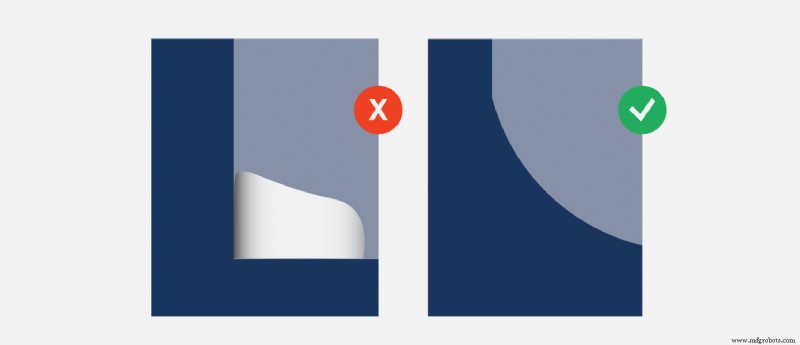
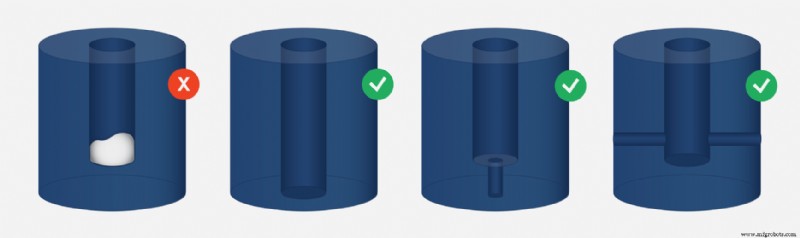
- Stellen Sie sicher, dass keine unbelüfteten oder eingeschlossenen Volumen im Design vorhanden sind.
- Vermeiden Sie Sacklöcher, wann immer möglich – diese sind schwer zu reinigen und treiben schnell die Kosten in die Höhe.
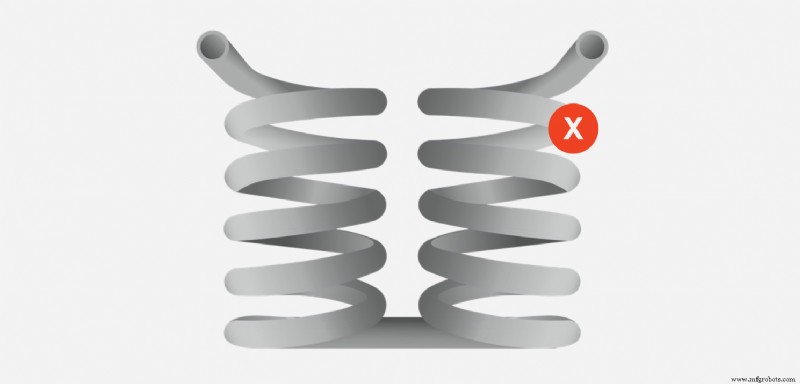
- Fügen Sie Rundungen an Ecken hinzu, wo Pulver verkleben und durch Standard-Trommeln und Strahlen schwer zu entfernen ist.
6. Habe ich jede Chance genutzt, die Teilekosten zu senken?
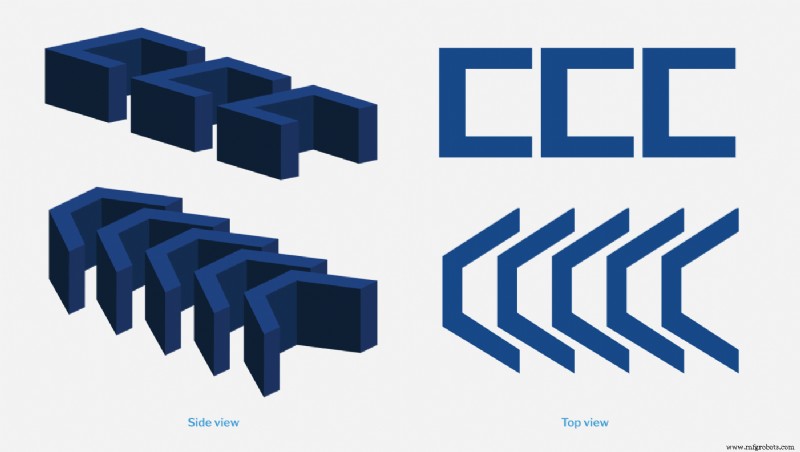
Neben der Verbesserung der Teilequalität können intelligente DFM-Änderungen Kosteneinsparungen bewirken. Leichtbau reduziert das Fehlerrisiko und senkt den Materialkosten pro Teil. Ein weiterer Hauptaspekt beim Design für MJF und Kosten ist die Optimierung der Nistbarkeit in einem Build. Das Hinzufügen von Entformungsschrägen oder das Ändern der Position gedruckter Baugruppen kann die Anzahl der Teile pro Build erhöhen und Fixkosten auf mehr Teile verteilen, was den Gesamtteilkosten senkt.
Zusätzlich zur Optimierung der Fertigbarkeit sollten Sie die Optik, Oberflächenbeschaffenheit und Lager-/Transportfähigkeit Ihres Teils berücksichtigen. MJF-Teile sind von Natur aus grau, lassen sich aber einfach schwarz färben. Wenn Lackieren, Grundieren oder andere Prozesse nicht für die Funktion des Teils essenziell sind, können sie weggelassen werden, um Kosten zu sparen. Die meisten MJF-Teile haben eine Oberflächenrauheit von 125–250 µin Ra – wenn eine glattere Oberfläche benötigt wird, kann das Teil verschiedene Nachbehandlungen durchlaufen, einschließlich Schleifen, Trommeln oder Dampfglättung. Texturierung kann eine effektive Designtechnik sein, um die Teileästhetik ohne zusätzliche Nachbearbeitung zu verbessern.
Einstieg mit einem DFM-Experten
Die Einhaltung von DFM-Prinzipien ist entscheidend für den Erfolg von Fertigungsprozessen aus mehreren Gründen: Sie hält Betriebskosten niedrig, ermöglicht frühzeitige Erkennung und Behebung von Designproblemen und verbessert die Gesamtqualität des Teils. Diese Checkliste ist eine wertvolle Ressource, um sicherzustellen, dass Ihre MJF-Teile vor Produktionsbeginn optimiert und verfeinert sind.
Der zusätzliche Vorteil einer Partnerschaft mit Fast Radius: Ihr Team erhält Zugriff auf neueste digitale Designtechnologien und Expertenrat. Unser Team steht bereit, jedes Projekt von Design und Prototyping bis zur Fertigstellung zu begleiten – für hochwertige Teile, pünktlich und zum richtigen Preis.
Kontaktieren Sie uns noch heute, um mehr zu erfahren und zu starten.
Für weitere Informationen zu MJF und unseren additiven Fertigungsfähigkeiten besuchen Sie das Fast Radius Learning Center.
Laden Sie die HP Multi Jet Fusion Design-Richtlinien herunter.
Bereit, Ihre Teile mit Fast Radius zu fertigen?
Angebot anfordern
Industrietechnik
- HP Multi Jet Fusion: 3D-Druck meistern für Geschwindigkeit, Qualität und Präzision
- HP Jet Fusion 380 Color – Vollfarbiger Hochvolumen-3D-Druck für die Industrie
- HP Jet Fusion 580 Color: Vollfarbiger 3D-Druck für schnelle Produktion
- HP Jet Fusion 4200: Fortschrittlicher Multi-Jet-Fusion-3D-Drucker für Produktion
- HP Jet Fusion 3200: Fortschrittlicher Multi-Jet-Fusion-3D-Drucker für Nylon-Teile
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Abrasivstrahlbearbeitung (AJM): Komponenten, Mechanik, Anwendungen & Grenzen
- Wesentliche RF- & Microwave-Design-Prinzipien für zuverlässige PCB-Performance
- Multi Jet Fusion (MJF) entmystifiziert: HPs Industrielles 3D-Druckverfahren für komplexe Bauteile
- HP MJF 3D-Druck Design-Richtlinien: Präzision durch optimierte Bauteilkonstruktion