



50 Jahre Prozessanalysator-Schulung: 5 zentrale Erkenntnisse
Die 5 häufigsten Aha-Erlebnisse in der Prozessanalysator-Systemschulung
Tony Waters, Experte für Probenahmesysteme, Ausbilder
Ein Prozessanalysator-Probenahmesystem ist eines der anspruchsvollsten Systeme in Ihrer Anlage. Es ist nicht nur herausfordernd in der Auslegung, sondern auch im präzisen Betrieb. Eine kleine Anpassung an einer Stelle kann eine große Anpassung an anderer Stelle nach sich ziehen. Kein Wunder also, dass Swagelok in seinen Schulungen zu Prozessanalysator-Probenahmesystemen (PASS) viele gute Fragen und aufmerksame Teilnehmer erhält. In den letzten 50 Jahren, in denen ich unterrichte, habe ich bei den Teilnehmern viele Erleuchtungsmomente beobachtet. Hier sind die fünf wichtigsten „Aha-Momente“ meiner Prozessanalysator-System-Teilnehmer über die Jahre:
„Die Zeitverzögerung ist oft länger als erwartet“
Die meisten Teilnehmer unterschätzen die Bedeutung der Zeitverzögerung in einem analytischen Instrumentiersystem und sind oft erstaunt, wie spät einige Analysatorwerte eintreffen. Der Branchenstandard liegt bei etwa einer Minute Reaktionszeit – von der Probenentnahme bis zum Messergebnis. Dieser kurze Zeitrahmen liefert nahezu Echtzeitwerte der Prozessbedingungen und ermöglicht sofortige Anpassungen, um Produktverluste zu minimieren.
In manchen Fällen kann die Zeit bis zum Messergebnis jedoch erheblich sein – selbst wenn der Analysator nur wenige Meter vom Probenahmepunkt entfernt montiert ist. Diese Verzögerungen werden zum Problem, wenn sie die Erwartungen des Probenahmesystem-Designers übersteigen. Eine ungenaue Schätzung oder falsche Annahme zur Zeitverzögerung kann zu unzureichender Prozesskontrolle führen.
Der einzige Weg, die Zeitverzögerung zu reduzieren, ist die Anpassung des Systemdesigns. In unseren Schulungen führen wir eine praktische Übung durch, bei der wir die Zeitverzögerung in einem typischen Probenahmesystem berechnen. Im Ausgangsdesign beträgt die Verzögerung über fünf Stunden. Nach schnellen Systemmodifikationen bringen wir diese Verzögerung auf den branchenüblichen Ein-Minuten-Standard herunter. Die Teilnehmer sind von diesem Prozess begeistert und setzen das Gelernte in ihren eigenen Anlagen um.
„Meine Probe ist möglicherweise nicht repräsentativ für die Prozessbedingungen“
Zeitverzögerung ist ein so kritisches Thema, weil sie die „Repräsentativität“ Ihres Probenwerts beeinflusst. Mit anderen Worten: Wie repräsentativ die Probe für das Fluid in der Prozessleitung zum Zeitpunkt der Messung ist. Beispielsweise ein Prozessanalysatorsystem mit fünfstündiger Verzögerung. Tritt ein negativer Messwert auf, korrigiert der Bediener das Qualitätsproblem und glaubt, es sei gelöst. Er weiß jedoch nicht, dass der Wert um mehr als fünf Stunden verzögert war. In dieser Zeit ist bereits viel minderwertiges Produkt durch das System gelaufen und möglicherweise bereits an einen Kunden ausgeliefert worden.
Selbst bei korrekter Probenahme und begrenzter Zeitverzögerung kann die Probe durch das Design des Probenahmesystems unrepräsentativ werden. Beispielsweise können tote Beine oder tote Räume im Prozessanalysatorsystem alte Proben einschließen, die in die neue Probe diffundieren und eine gemischte Probe erzeugen, die nicht den Echtzeit-Prozessbedingungen entspricht.
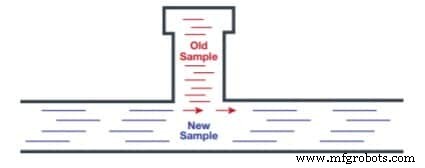
Ihre Probe kann auch durch Leckagen verunreinigt werden – nicht durch Leckagen aus dem Probenahmesystem selbst, sondern durch Leckagen von Umgebungsluft in das System. Beispielsweise kann Sauerstoff in ein System mit 100 % Stickstoff bei 100 psia eindringen, da der Partialdruck von Sauerstoff außerhalb des Systems höher ist als innerhalb. Diese Art von Leckage kann durch Erhöhung des Partialdrucks im Probenahmesystem vermieden werden, um unbeabsichtigte Umgebungsluftverunreinigungen zu verhindern.
„Ich muss meinen Koaleszern mehr Aufmerksamkeit schenken“
In der Probenkonditionierungsschulung denken die meisten Teilnehmer, ein Koalsezer sei ein Gerät zur Trennung und Entfernung von Flüssigkeiten aus einer Gasprobe. Das ist zwar teilweise richtig, aber nur für Flüssigkeiten in Aerosolform. Aerosol ist in vielen Gasproben vorhanden, da Beschleunigungsgeräte wie Zyklonen oder Schwerkraftabscheider Flüssigkeitströpfchen nicht trennen können. Ein im Probenahmesystem installierter Koalsezer ermöglicht es den kleinen Tröpfchen, sich zu größeren Tropfen zusammenzuschließen, die sich leichter durch Schwerkraft absetzen.
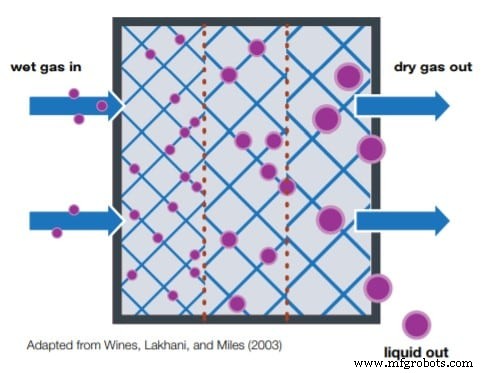
Teilnehmer sind überrascht zu erfahren, dass zwei Bedingungen einen Koalsezer typischerweise unwirksam machen. Erstens fließt freies Fluid (also nicht als Aerosol) aufgrund der massiven Tröpfchengröße praktisch ungehindert durch einen Koalsezer. Zweitens werden bei zu hoher Durchflussrate durch den Koalsezer feine Aerosoltröpfchen an den Elementen vorbeigedrückt und nicht aus dem Strömungspfad entfernt. Beide Szenarien erhöhen die Wahrscheinlichkeit, dass Aerosoltröpfchen den Analysator erreichen und die Zuverlässigkeit Ihrer Messwerte verringern – der Koalsezer wird nutzlos.
„Das Verdampfen einer Flüssigkeit kann problematisch sein“
Viele Teilnehmer glauben, das Verdampfen einer Flüssigprobe sei einfach – aber vieles kann schiefgehen. Das Ziel ist, die Flüssigkeit durch raschen Druckabfall sofort in den Dampfzustand zu überführen. Statt die gesamte Probe in Dampf umzuwandeln, könnte man unbeabsichtigt eine fraktionierte Probe durch eine Kombination aus Verdampfung und Verdunstung erzeugen. Einmal fraktioniert, ist die Probe nicht mehr für die Analyse geeignet.
In einem solchen Szenario verdampfen leichtere Gasmoleküle zuerst und gelangen stromabwärts zum Analysator, während schwerere Moleküle in der flüssigen Phase zurückbleiben. Folglich stellt die den Analysator erreichende Probe das Produkt aus der Prozessleitung nicht mehr korrekt dar. Durch Verständnis der Vorgänge beim Verdampfen und Kenntnisse zum Management der Verdampfung in einem analytischen System können Sie dies zukünftig verhindern.
„Kondensation kann herausfordernd sein – aber die Behebung ist einfach“
Kondensation ist vielleicht das häufigste Problem bei Gasproben. Teilnehmer sind überrascht, wie schnell Gase abkühlen (und wie langsam Flüssigkeiten). Sie freuen sich jedoch, zu lernen, dass es einfach ist, vorherzusagen, wann Kondensation auftritt und welche Temperatur erforderlich ist, um sie zu verhindern.
Betrachten Sie ein System, das den Druck einer Gasprobe in einer Feldstation reduziert, die so nah wie möglich am Entnahmepunkt platziert sein sollte. Fast alle Gase verlieren Wärme bei einer Druckreduzierung (Joule-Thomson-Effekt). Ist der Druckabfall minimal, kann wahrscheinlich ein einfacher Druckminderer ohne Kondensationsrisiko verwendet werden. Ein signifikanter Gasdruckabfall verursacht jedoch aufgrund des erheblichen Wärmeverlusts Kondensation. Dies ist noch wahrscheinlicher, wenn das Gas nahe an seiner Taupunkttemperatur ist.
Die Auslegung von Prozessanalysator-Probenahmesystemen ist eine lebenslange Entdeckungsreise. Es gibt immer Neues zu lernen. Nach 50 Jahren Erfahrung mit Probenahmesystemen lerne ich immer noch – und erlebe hin und wieder selbst einen „Aha-Moment“. Schulung ist der Schlüssel zur Verbesserung Ihrer Fähigkeiten und zur Entdeckung dessen, was Sie noch lernen können. Auch im Feld werden Sie wahrscheinlich eigene Erleuchtungen erleben, die zu präziseren und zuverlässigeren Messwerten führen können.
Über den Autor
Tony Waters ist Branchenexperte und Berater für Swagelok. Mit über 50 Jahren Erfahrung mit Prozessanalysatoren und ihren Probenahmesystemen hat er in Engineering- und Marketingrollen für einen Analysatorhersteller, einen Endanwender und einen Systemintegrator gearbeitet. Er hat drei Unternehmen gegründet, die spezialisierte Analysatordienstleistungen für die Prozessindustrie anbieten, und ist Experte für die Anwendung von Prozessanalysatoren in Raffinerien und Chemieanlagen.
Industrietechnik
- Mobius Institute gewinnt Plant Engineering Product of the Year Awards für iLearnReliability und iVibe
- Effizienz maximieren: Expertentipps für Ihr Lager-Scansystem
- Wesentliche Veredelungstechniken für präzisionsbearbeitete Komponenten – Teil 2
- Häufigste Ursachen für Hydrauliksystem-Ausfälle – Erkennung & Behebung
- Top PCB-Design-Fallen erklärt: Umfassende Analyse
- Schlüsselindustrielle Anwendungen der Legierung A286: Hohe Festigkeit & Korrosionsbeständigkeit
- Schlüsselmetalle für moderne Flugzeuge: Stark, leicht & zuverlässig
- Landmaschinen im Überblick: Die wichtigsten Geräte der modernen Landwirtschaft
- Top 6 Präzisions-CNC-Zerspanungstechniken, die jeder Hersteller kennen sollte
- Förderanlagen-Typen im Detail: Der große Überblick für effizienten Materialfluss