



Die 6 häufigsten Fallstricke beim Start robotischer Palettiersysteme vermeiden
„Garbage in, garbage out.“ Dieser bekannte Informatik-Spruch gilt auch für automatisiertes Materialhandling. Bei robotischen Palettiersystemen hängen Systemausgaben – besonders Palettenqualität und Durchsatzraten – direkt von der Qualität der Systemeingänge ab. Ob Neubau oder Retrofit: Wenn Ihr System einen robotischen Palettierer umfasst, gibt es viel zu planen für einen reibungslosen Start. Zwei oft übersehene Aspekte, die den Start neuer robotischer Palettierer negativ beeinflussen: schlechte Eingangsqualität und fehlende Ressourcen während des Starts. Die folgenden Punkte stärken Ihre Position, um Terminprobleme, unvorhergesehene Kosten und Timeline-Effekte schlechter Inbetriebnahmeplanung zu vermeiden.
1. Produktqualität
Dimensionsabweichung Erstes bei Systemeingängen: Produktdimensionsvarianz. Uline, einer der größten Kartonlieferhäuser Nordamerikas, gibt für Kartonmaße „akzeptable Fertigungstoleranz ± 1/8 Zoll“ an. Doch Ingenieure, die Ihr robotisches Palettiersystems End-of-Arm-Tool (EoAT) designen, basieren auf den im Functional Scope Document (FSD) vereinbarten Maßen und Toleranzen. Selbst mit innovativem, robustem EoAT-Design wird das Inbetriebnahmeteam wahrscheinlich kämpfen, wenn Ihre Kartons außerhalb vereinbarter Toleranzen liegen. Beispiel: Werden relativ viele Kartons gleichzeitig gegriffen und viele haben Out-of-Spec-Maße, greift das EoAT nicht wie designed. Resultat: Fallengelassene oder beim Platzieren zerdrückte Produkte. Zwar programmatisch korrigierbar, aber oft Hardware-Änderungen nötig – sogar Tool-Redesign. Stellen Sie sich die Verzögerungen vor, wenn Inbetriebnahme Hardware tauschen muss, weil Kartons falsch dimensioniert sind. Verifizieren Sie also, dass dem Roboterzellen zugeführte Kartons den unterschriebenen FSD-Spezifikationen entsprechen.
Kartongeometrie Ein weiterer Aspekt der Produktqualität: Kartongeometrie. Wenn das System Kartons handhabt, sollten Ihre Kartonaufrichter vor Inbetriebnahme justiert sein. Häufiges Problem: Karton sollte Quader sein, ist aber schiefer Quader – Deckel und Boden parallelogrammförmig statt rechteckig. Unregelmäßig geformte Kartons führen zu schlechter Interaktion des Materialhandlingsystems. Beispiel: Relative Länge einer Kartonreihe ändert sich stark bei vielen schiefen Kartons. Wie bei schlechten Maßen degradiert der Pick-Place-Zyklus. Ein guter Inbetriebnahme-Ingenieur kann programmiertechnisch kompensieren. Aber gebaute Paletten sehen wahrscheinlich nicht ordentlich aus, und anspruchsvolle Endkunden werten Palettenqualität als Indikator für Produktqualität. Um potenziell erhöhte Zykluszeiten und reduzierte Palettenqualität zu vermeiden: Stellen Sie sicher, dass Kartons korrekt geformt sind. Wölbungen und Ausbeulungen – an Deckel, Boden, Seiten – fordern Inbetriebnahme-Ingenieure heraus. Ausbeulen entsteht typischerweise durch Überpacken, Wölbung kann durch Kartonagen-Dicke, relative Luftfeuchtigkeit, Perforationsanzahl pro Längenheit an Falzlinien entstehen. Selbst ohne Perforationen können zu flache Pressrillen dazu führen, dass Klappen in ungefalteten Zustand zurückfedern. Bei langen Kartons fast fußballförmige Form. Gewölbte Kartons machen gebaute Lasten mit steigender Höhe instabil. Folge: reduzierte Fördergeschwindigkeiten/-beschleunigungen oder Zwischenschichten zwischen Lagen – beeinträchtigt Zykluszeiten und Projektkosten. Schlimmstenfalls: Gebaute Lasten nicht mehr förderfähig. Wie bei Out-of-Spec-Maßen: Schiefe Geometrie → Produktdrops → Durchsatzbeeinträchtigung. Auch wenn es Extrazeit mit Kartonlieferant kostet: Geometrie und Dimensionsvarianz einstellen – Investition, die sich lohnt.
2. Palettenqualität
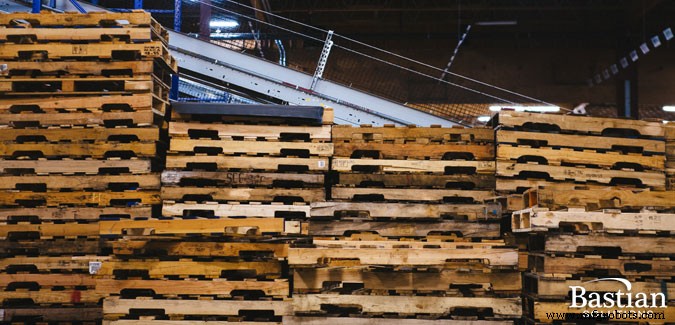
Palettenmanagement scheint niedrig auf der Liste für Systemstarts, aber bei automatisierten robotischen Palettiersystemen muss ein gewisses Maß an Sorge für den typischen Palettenspender gelten. Beispiel: Draußen gelagerte Paletten werden irgendwann nass durch Wetter. Nasse Paletten können zusammenkleben, besonders bei Temperaturen unter Gefrierpunkt.
Paletten-Spender-Probleme Typische automatische Palettenspender gehen davon aus, dass jede Palette unabhängig beweglich ist. Gefrorene Paletten kleben zusammen, aber auch solche mit stark beschädigten Brettern oder hervorstehenden Nagelköpfen. Wenn Paletten kleben, zerstört der Spender wahrscheinlich Paletten statt sie auszugeben. Indem Sie einen Platz nahe dem Spender ausweisen, wo Paletten einen Tag trocknen können bevor sie in Nutzung gehen, stellen Sie sicher, dass brauchbare Paletten für den Systemlauf verfügbar sind. Natürlich muss das Bereitstellen von Paletten nah am System zu Start-/End-of-Shift-Aufgaben des Linienbedieners hinzugefügt werden, und Gabelstaplerfahrer daran erinnern, Paletten bei Bedarf in den Spender zu laden.
Palettengrößen-Varianz Trotz fehlender globaler Palettenmaß-Toleranzen ist Abschnitt 6.2 des Uniform Standard for Wood Pallets (NWPCA) in Nordamerika gängiger Leitfaden. Wie bei Kartongrößen-Varianz ist das FSD das letzte Wort für das Systemdesign. Feuchtigkeit kann nicht nur Verkleben verursachen, sondern nasse Holzpaletten auch auf Maße außerhalb spezifizierter Toleranzen anschwellen lassen. Unabhängig von Ursache: Solche Varianz, besonders in Palettenhöhe, beeinflusst Bauqualität der Palettenlasten durch Roboter-Platzierung. Beispiel: Palette kürzer als programmiert → Produkt fällt aus größerer Höhe → Palette wirkt schlampig. Umgekehrt: Zu hohe Palette → Produkt wird hineingedrückt. Wenn Roboter-EoAT Produkt von unten unterstützt, können zu hohe Paletten EoAT-Crash verursachen. Angesichts erheblicher Kosten für Palettenhöhen-Sensing wählen die meisten Firmen darauf zu verzichten. Klug: Sicherstellen, dass Palettenlieferant Qualitätspaletten vor Inbetriebnahme liefert. Falls Lieferant das nicht hinbekommt: Bastian Solutions hat kürzlich dimensionsstabile, automationsgerechte Paletten (Rogue Pallets) herausgebracht. Diese eliminieren viele Palettenmanagement-Kopfschmerzen – ein Hindernis weniger für reibungslose Inbetriebnahme.
3. Qualität weiterer Eingänge
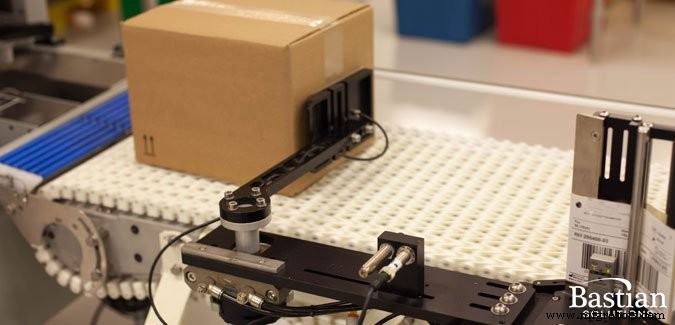
Gleit-/Zwischenschichten (Slip/Tier Sheets) Basis-System nutzt Produkt und Paletten. Aber weitere Eingänge können relevant sein. Slip/Tier Sheets sind bei vielen Palettiersystemen üblich – stellen Sie sicher, dass ausreichend korrekt dimensionierte Sheets für Start verfügbar sind. Letztes, was Sie wollen: Nach Inbetriebnahmebeginn im hinteren Lager danach suchen. Typischer Palettierer mit Slip Sheets erfordert relative Planheit der Sheets. Wenn Lagerumgebung drastische Feuchtigkeitsschwankungen sieht, verziehen sie sich fast garantiert, degradieren Systemleistung. Paletten mit Sheets in abgestellten Anhängern sind klassisches Beispiel.
Druck- und Applikationsmaschinen (Print & Apply) Angesichts Bedarf vieler Hersteller, Produkt durch Lieferkette zu tracken, sind Etikettendruck- und Applikationssysteme häufig in automatisiertem Materialhandling. Wenn Dritter, unabhängig vom Systemintegrator, Scanner und Etiketten handhabt: Stellen Sie sicher, diese Systeme sind justiert. Schlechte Klebequalität → Etiketten lösen sich versehentlich während Förderung. Verschmutzte Druckköpfe → Etikettenposition auf Kartons variiert. Beides → Produkt nicht korrekt gescannt → Inbetriebnahme und Betrieb verlangsamen. Weitere Etiketten-Punkte: Wenn Ihr Datenmanagement-System nicht alle Etikettendaten vorgeladen hat, rutscht Timeline. Stellen Sie sich vor: Etikettenänderung braucht Corporate-Autorisierung, Autorisierer im Urlaub!
Kartonversiegelung und Stretch-Wrapping Zwei weitere Punkte vor Inbetriebnahme: Kartonversiegelung und Stretch-Wrapper. Klebemaschinen und Klebebandart justieren, um Back-to-Back-Kartons, Klebefalten, korrekte Klebehaftung zu minimieren. Bei Verkleben: Genug Kleber auftragen, damit Kartonböden nicht durch Roboterbeschleunigungen aufspringen. Wenn Stretch-Wrapper downstream des Palettierers: Genug Stretch-Wrap ausreichender Festigkeit im Haus für reibungslose Tests/Produktion. Ihr Systemintegrator kann qualitativen Stretch-Wrap empfehlen, falls unklar.
4. Produktverfügbarkeit
Während Qualitäts-Eingänge wichtig sind, ist vielleicht ebenso wichtig: Notwendiges Produkt verfügbar haben. Je nach Situation kann es schwierig/unmöglich sein, Produktion ohne erheblichen Vorlauf auf andere Produkttypen umzustellen. Im besten Interesse: Alle SKUs, die Sie durchs System laufen lassen wollen, für Tests verfügbar haben. Andernfalls müssen Sie Systemintegrator phasenweise commissionieren, sobald Produkttypen verfügbar sind. Offensichtlicher Nachteil: Schwierigkeit der Neu-Terminierung. Aber: Hochkomplexe Systeme sind oft eng gekoppelt – kleine Änderungen beim Test eines Produkttyps können beeinflussen, wie System bei anderen läuft. Für zeitgerechten erfolgreichen Systemstart: Alle SKUs verfügbar = großer Pluspunkt. Ausreichend Menge diverser Produkte für Simulation tatsächlicher Produktionsraten bereithalten. Für High-Throughput-Raten brauchen Sie wahrscheinlich mehr als ein oder zwei Paletten Produkt. Schließlich: Produkt frisch verpackt – im Lagerhintergrund oder Gefrierfach gelagertes Produkt liefert andere Ergebnisse als frisch produziertes.
5. Zusätzliche Personaleinsätze
Eine Sache: genug Produkttypen für Tests. Aber was ist mit Personal? Typischer Inbetriebnahmeprozess für robotisches Palettiersystem erfordert, dass Inbetriebnahme-Ingenieur kleinere Software-/Hardware-Tweaks vornimmt. Dafür muss er Augen auf dem laufenden System haben. Schwierig bis unmöglich, wenn er Produkt manuell in System einspeisen muss – fügt unvorhergesehene Zeit zum Startplan hinzu. Stattdessen: Internen Systemexperten benennen, der als Liaison zusätzlichen Arbeitsbedarf für Tests managt. Plus: Inhouse-Experte shadowt Inbetriebnahme-Ingenieur, lernt wertvolle Troubleshooting-Techniken.
6. Odds and Ends (Verschiedenes)
Ein paar weitere Punkte, wenn Ihr Unternehmen in die Inbetriebnahmephase eines robotischen Palettiersystems geht.
Sind Verriegelungen mit Upstream/Downstream-Ausrüstung vorhanden? Falls nicht: Beeinträchtigt das die Fähigkeit des Systems, repräsentativ für Vollproduktion zu laufen? Verlangen Endkunden oder andere Logistikanforderungen Etiketten auf allen Kartons? Diese Anforderung nach FSD-Unterschrift an Inbetriebnahmeteam zu stellen, erfordert bestenfalls Change Order, und wenn System nicht dafür designed war, könnte Durchsatz massiv beeinträchtigt werden.
Könnte Mitarbeiterfluktuation den Verlust eines Schicht-Systemexperten bedeuten? Haben Sie Personal für manuelles Palettieren während finaler System-Tweaks? Diese Fragen vor Ankunft des Inbetriebnahmeteams beantworten → Go-Live bleibt auf Schedule = Geld in der Bank.
Noch einer: Hat das Inbetriebnahmeteam Zugriff auf alle nötigen Ansprechpartner Ihrer Anlage – Instandhaltung, Schichtleiter, designierte Systemexperten, Gabelstaplerfahrer etc.? Ein Inbetriebnahme-Ingenieur kann halben Tag Testzeit oder mehr verlieren, um richtige Person für Fortschritt zu finden. Wenn Sie Kapitalprojekte managen: Warum nicht SOP mit relevanten Kontaktdaten, System-, Sicherheits- und Schulungserwartungen erstellen? Dieses Dokument vor Inbetriebnahme an Systemintegrator geben → garantiert smoother Kommunikation und Starts.
Robotisches Palettieren macht eine Sache sehr gut: Jeden Zyklus präzise wiederholen. Das erfordert wiederholbare Produkteeinführung ins System, die an Konsistenz der Systemeingänge hängt und letztlich Inbetriebnahme-Erfolg oder -Misserfolg diktiert. Man könnte argumentieren, viele genannte Probleme sollten vor Feld-Einsatz aufgefangen werden. Aber: Wenn Systemeingänge, die an Testanlage des Integrators geschickt werden, nicht repräsentativ für Ihren Betrieb sind, wird Inbetriebnahmeteam wahrscheinlich zusätzliche, unvorhergesehene Zeit für Anpassungen aufwenden – verzögert Ihren Go-Live. Wenn ein Koch nur so gut ist wie seine Zutaten, dann ist ein Inbetriebnahme-Ingenieur nur so gut wie Qualität und Verfügbarkeit der Ressourcen für den Systemlauf. Durch Zusammenarbeit mit erfahrenem Systemintegrator und Sicherstellung der obigen Vorbereitungen maximieren Sie die Wahrscheinlichkeit eines reibungslosen Starts für Ihr neues robotisches Palettiersystem.
Industrieroboter
- Top 3D-Druck-Workflow-Flaschenhälse & bewährte Lösungen
- Häufige Kühlsystemprobleme & Diagnose
- VHDLs std_logic meistern: Zustände, Resolution, Wellenform-Analyse
- Wert Ihres CMMS/EAM Systems maximieren: Strategien für Integration und prädiktive Wartung
- Wie IIoT & Industrielle Robotik die Fabriktransformation vorantreiben
- Den richtigen Endeffektor wählen: Industrielle Roboterleistung steigern
- Effizienz maximieren: Expertentipps für Ihr Lager-Scansystem
- Häufigste Ursachen für Hydrauliksystem-Ausfälle – Erkennung & Behebung
- Hauptursachen für Kranunfälle & wie man sie verhindert
- Schlüsselindustrielle Anwendungen der Legierung A286: Hohe Festigkeit & Korrosionsbeständigkeit