



Haas CNC-Steuerung meistern: Bedienung, Offsets & Programmhandling
Lernziele
Nach Abschluss dieser Einheit sollten Sie in der Lage sein:
- Die Haas-Steuerung zu identifizieren
- Die Tastatur zu identifizieren
- Das Start-/Home-Verfahren zu beschreiben
- Die Door-Override-Prozedur zu beschreiben
- Das Laden von Werkzeugen zu beschreiben
- Werkzeuglängenoffset (TLO) für jedes Werkzeug zu beschreiben
- Teilnulloffset (XY) mittels MDI zu verifizieren
- Das Einstellen von Werkzeugoffsets zu beschreiben
- Werkzeuglängenoffset mittels MDI zu verifizieren
- Das Laden eines CNC-Programms zu beschreiben
- Das Speichern eines CNC-Programms zu beschreiben
- Erklären, wie ein CNC-Programm ausgeführt wird
- Die Verwendung der Werkzeugradiuskorrektur (CDC) zu beschreiben
- Das Herunterfahrverfahren zu beschreiben
Haas-Steuerung (Haas Control)
Die Haas-Steuerung ist in Abbildungen 1 und 2 dargestellt. Machen Sie sich mit der Position der Tasten und Bedienelemente vertraut. Detaillierte Anweisungen auf den folgenden Seiten zeigen, wie die Steuerung bedient wird.
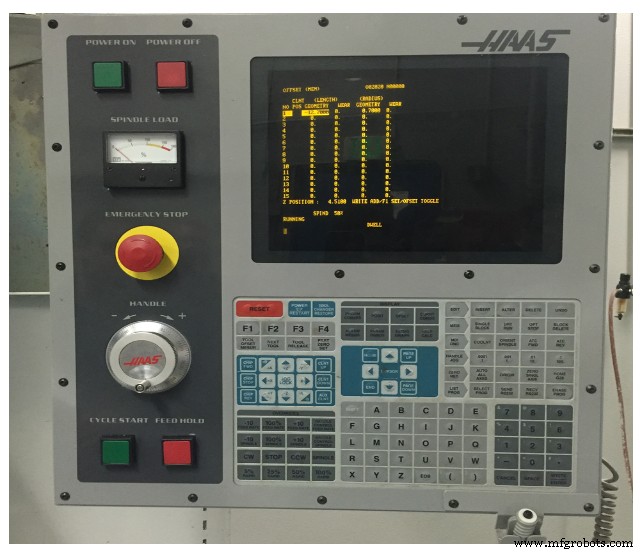
Abbildung 1. Haas CNC Frässteuerung / Haas Tastatur
Tastatur (Keyboard)
Die Tasten der Tastatur sind in folgende Funktionsbereiche gruppiert:
- Funktionstasten (Function Keys)
- Cursortasten (Cursor Keys)
- Anzeigetasten (Display Keys)
- Modustasten (Mode Keys)
- Zifferntasten (Numeric Keys)
- Alphatasten (Alpha Keys)
- Verfährtasten (Jog Keys)
- Override-Tasten (Overrides Keys)
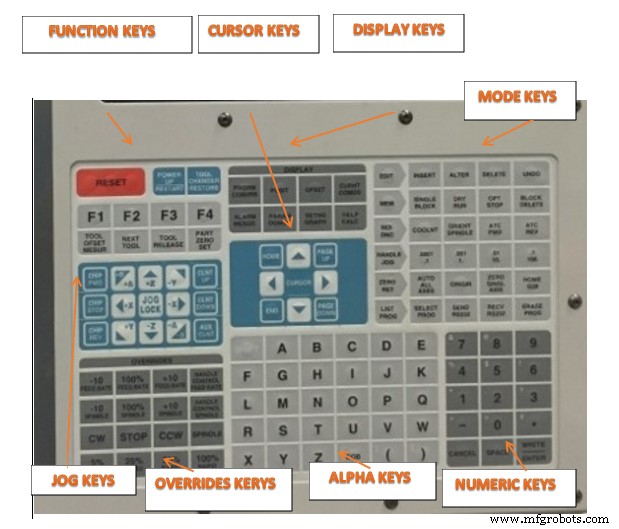
Abbildung 2. Haas CNC Steuerungstasten / Tastatur
Start / Home Machine
Checkliste:
- Arbeitsbereich: Sicherstellen, dass der Arbeitsbereich frei ist.
- Hauptschalter (Main Breaker): Einschalten.
- Druckluftversorgung (Air Supply): Einschalten, korrekter Druck (mind. 4,8 bar / 70 PSI für Werkzeugwechsler).
- POWER ON: Grüne Taste drücken.
- Sicherstellen, dass Not-Aus nicht ausgelöst ist. Falls doch, roten Knopf nach rechts drehen zum Entriegeln.
- Warten, bis Meldung „102 SERVOS OFF“ erscheint.
- RESET drücken.
- Power On Restart (Einschalt-Neustart).
- Sicherstellen, dass Türen geschlossen und Arbeitsbereich frei sind.
- Warten, bis alle Maschinenachsen referenziert (gehomed) sind, bevor fortgefahren wird.
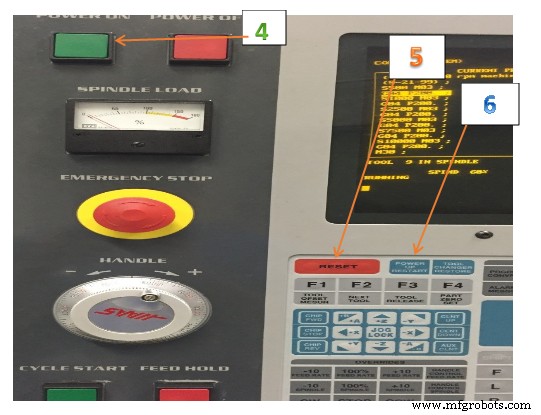
Abbildung 3. Start/Home Machine
Door Override (Tür-Überbrückung)
- MEM: MEM-Taste wählen und drücken.
- SETTING/GRAPHIC: SETTING/GRAPHIC-Taste wählen und drücken.
- 51 eingeben.
- Cursor: Pfeil-nach-unten drücken, dann Pfeil-nach-rechts, um auszuschalten (OFF).
- WRITE/ENTER: WRITE/ENTER-Taste wählen und drücken.
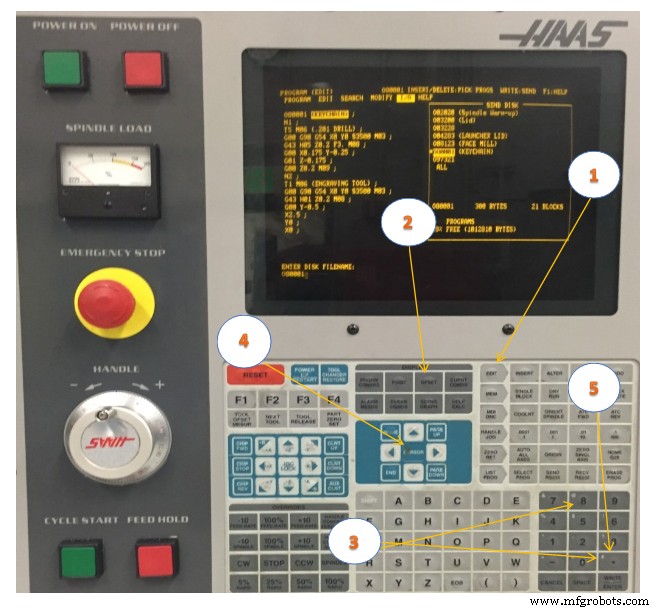
Abbildung 4. Door Override
Werkzeuge laden (Load Tools)
Checkliste:
- MDI/DNC-Taste: MDI/DNC drücken.
- Werkzeugnummer: Um z. B. den Werkzeugwechsler auf T1 zu positionieren: T drücken, dann 1.
- ATC FWD: ATC FWD drücken. Der Werkzeugwechsler indexiert auf T1-Position.
- Werkzeug in Spindel positionieren:
- Nicht an den Schneidkanten greifen!
- Sicherstellen, dass der Werkzeugkegel sauber ist.
- Werkzeughalter unterhalb der V-Flansch (V-flange) greifen, um Einklemmen zu vermeiden.
- Werkzeug in Spindel schieben.
- Sicherstellen, dass die „Mitnehmer“ (Dogs) an der Spindel mit den Nuten im Werkzeughalter fluchten.
- TOOL RELEASE: TOOL RELEASE-Taste drücken.
- Maschine bläst Luft durch Spindel, um Späne zu entfernen.
- Werkzeug leicht nach oben drücken und TOOL RELEASE loslassen.
- Sicherstellen, dass Werkzeug sicher von Spindel gegriffen wird, bevor es losgelassen wird.
- Schritte 2–5 wiederholen, bis alle Werkzeuge geladen sind.
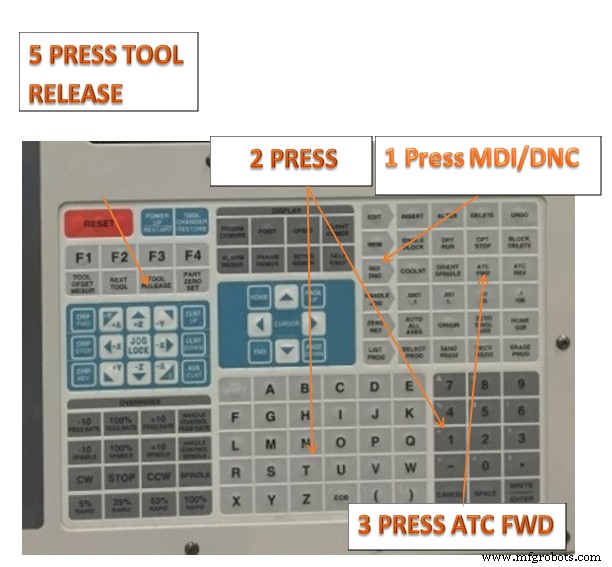
Abbildung 5. Werkzeuge laden
Offsets einstellen (Setting Offsets)
Um ein Teil präzise zu bearbeiten, muss die Fräse wissen, wo das Teil auf dem Tisch liegt und wie weit die Werkzeugspitzen von der Teileoberseite entfernt sind (Werkzeugoffset von der Home-Position).
Manuelles Eingeben von Offsets:
- Eine der Offset-Seiten wählen.
- Cursor in die gewünschte Spalte bewegen.
- Den gewünschten Offsetwert eingeben.
- ENTER oder F1 drücken. Der Wert wird in die Spalte eingetragen.
- Einen positiven oder negativen Wert eingeben und ENTER drücken, um den Betrag zum Wert in der markierten Spalte zu addieren; F1 drücken, um den Wert in der Spalte zu ersetzen.
Verfahrmodus (Jog Mode)
Der Verfahrmodus (Jog Mode) erlaubt das Verfahren der Maschinenachsen an eine gewünschte Position. Bevor eine Achse verfahren werden kann, muss die Maschine ihre Home-Position etabliert haben. Die Steuerung macht dies beim Einschalten der Maschine.
Verfahrmodus aktivieren:
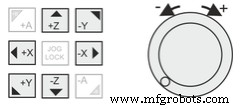
- HANDLE JOG drücken.
- Gewünschte Achse drücken (+X, -X, +Y, -Y, +Z, -Z).
- Es gibt verschiedene Inkrementgeschwindigkeiten im Verfahrmodus: 0,0001 / 0,001 / 0,01 / 0,1 (Zoll oder mm je nach Einstellung). Jeder Klick am Handrad bewegt die Achse um die aktuell eingestellte Verfahrdistanz. Optional kann ein Remote Jog Handle (RJH) verwendet werden.
- Verfährtasten gedrückt halten oder Handrad benutzen, um die Achse zu bewegen.
Werkzeuglängenoffset (TLO) einstellen
Checkliste:
- Handle Jog Modus: Handle Jog-Taste wählen. → Maschine wird über Handrad gesteuert.
- Verfahrinkrement: .01 (oder 0,1 mm) → Jeder Handradklick bewegt das Werkzeug 0,01 Zoll (0,1 mm) in Verfahrrichtung.
- Verfahrrichtung: Z-Taste drücken → Werkzeug bewegt sich in Z bei Handradbetätigung.
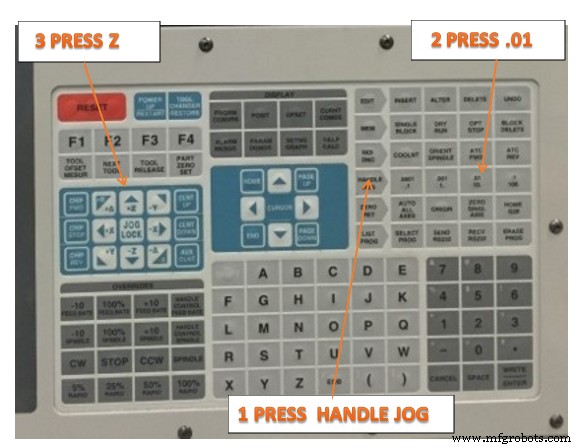
Abbildung 6. TLO
- Offsets: OFFSET-Taste wählen und drücken. → Werkzeugoffset-Seite wird angezeigt.
- Cursor-Pfeile: Für aktives Werkzeug ausrichten. → Mit Auf/Ab-Cursortasten (falls nötig) den markierten Balken auf der Grafikanzeige über die Offsetwerte des aktuell aktiven Werkzeugs bewegen.
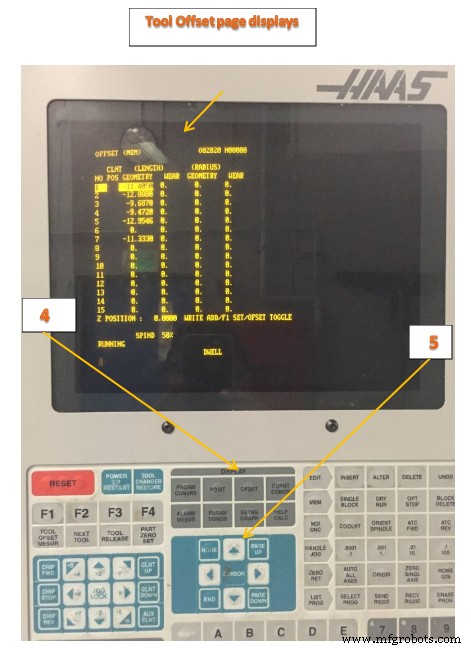
Abbildung 7. Offset
- 1-2-3-Block zum Einstellen der Werkzeuglänge verwenden:
- Werkzeug unter den oberen Block verfahren.
- Leichten Druck des Blocks gegen das Werkzeug ausüben. Handrad nutzen, um Werkzeug anzuheben, bis der Block gerade darunter durchgleitet.
- Block beiseite schieben und Werkzeug wieder 0,01 Zoll (0,25 mm) unter die Blockoberkante fahren.
Abbildung 8
- Verfahrinkrement: .001 (oder 0,01 mm) → Verfahrinkrement verringern und Handrad nutzen, um Werkzeug in 0,001-Zoll-Schritten (0,01 mm) anzuheben, bis es wieder gerade unter den Block gleitet.
- TOOL OFFSET MEASURE: TOOL OFFSET MEASURE wählen und drücken. → Steuerung trägt die aktuelle Werkzeugposition in das Längenoffset-Register ein. Sicherstellen, dass die Werkzeuglängenzahl aktualisiert wird, bevor fortgefahren wird.
- NEXT TOOL: NEXT TOOL wählen und drücken. → Aktuelles Werkzeug wird weggelegt, nächstes Werkzeug geladen. Schritte 1–9 wiederholen, bis alle Werkzeuge eingestellt sind.
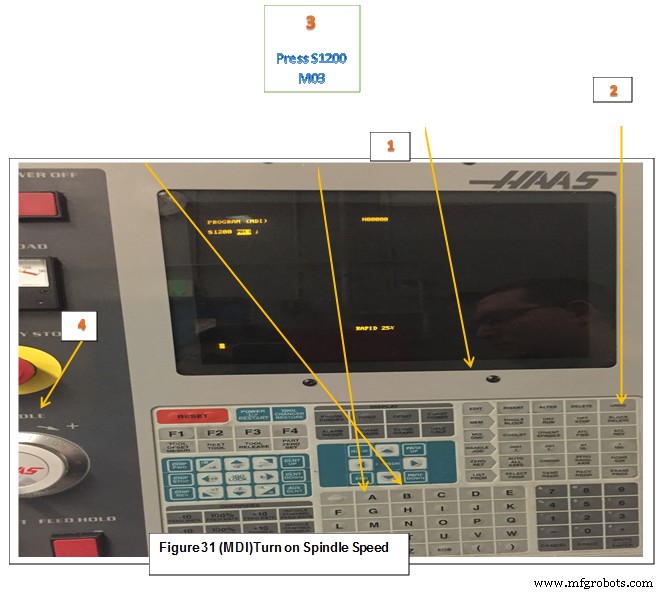
Abbildung 9. Offset-Anzeigeseite
HINWEIS:
Das Einstellen von Werkzeugen erfordert manuelles Verfahren der Maschine mit Händen im Arbeitsraum. Extrem vorsichtig sein und folgende Regeln beachten:
- Die Spindel muss AUS sein.
- Niemals die Hand zwischen Werkzeug und Werkstück platzieren.
- Sicherstellen, dass korrekte Achse und Verfahrinkrement eingestellt sind, bevor verfahren wird.
- Handrad langsam und bewusst bewegen. Augen ständig auf Hände und Werkzeugposition gerichtet halten.
- Niemals jemand anderem erlauben, die Steuerung zu bedienen, während Ihre Hand im Arbeitsbereich ist.
MDI-Zugriff (Manual Data Input)
Der Manual Data Input Mode (MDI) ist einer der Betriebsmodi Ihrer CNC-Maschine. Die Idee: G-Codes oder M-Codes in einer Zeile eingeben, die sofort von der Maschine ausgeführt werden – man muss kein ganzes G-Code-Programm schreiben, wenn ein oder zwei Zeilen genügen. MDI bietet viel Power bei minimalem Lernaufwand. Man kann sogar MDI-Befehle nutzen, um das Teil zu bearbeiten. Mit MDI kann CNC schnell und „schmutzig“ wie bei der manuellen Bearbeitung sein.
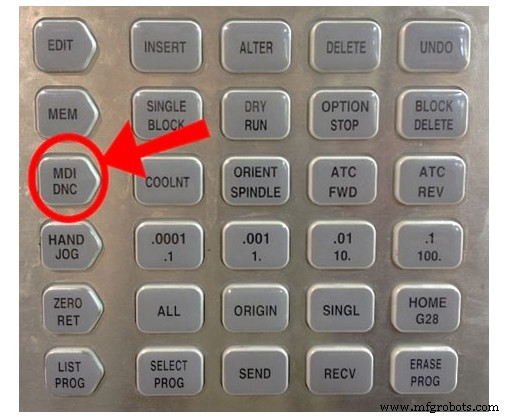
Abbildung 10. MDI
MDI-Taste an Ihrem CNC-Steuerungspanel drücken, um in den MDI-Modus zu gelangen.
Beispiel:
MDI/DNC drücken
ERASE PROG: wählen und drücken (um alle Befehle zu löschen)
S1200 M03 eingeben (Spindeldrehzahl 1200 U/min, rechtsdrehend)
Teilnulloffset XY einstellen (mit Kantenfinder / Edge Finder)
Checkliste:
- MDI/DNC: MDI/DNC wählen und drücken.
- ERASE PROG: ERASE PROG wählen und drücken, um alle Befehle zu löschen.
- Spindel einschalten: S1200 → S1200 M03 eingeben: WRITE/ENTER drücken.
- CYCLE START: CYCLE START wählen. → Spindel läuft rechtsdrehend mit 1200 U/min.
- HANDLE JOG: HANDLE JOG wählen und Verfahrinkrement .01 (0,1 mm) einstellen.
- HAND RAD (Handrad): Nach Bedarf. → Verfahrrichtung wählen und Handrad nutzen, um Kantenfindertaster neben die linke Werkstückkante zu bringen.
- Verfahrinkrement: .001 (0,01 mm) → Kantenfinder langsam bewegen, bis er gerade aus der Mitte kippt (wie unten gezeigt).
- Dies positioniert die Spindelmitte exakt 0,100 Zoll (2,54 mm) von der Werkstückkante entfernt.
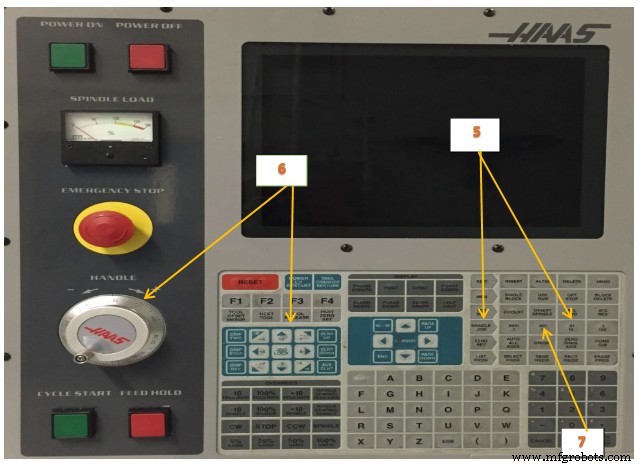
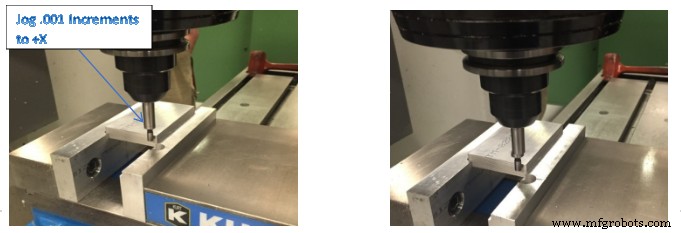
Abbildung 12. Kurz vor Auslösen Abbildung 13. Kurz nach Auslösen
- Verfahrrichtung Z: In Z zurückfahren.
 → Gerade in Z nach oben verfahren, bis Kantenfinder über dem Werkstück ist und Handrad Null auf dem Zifferblatt anzeigt.
- Verfahrrichtung +X: Verfahrrichtung auf +X setzen und Handrad genau eine volle Umdrehung im Uhrzeigersinn drehen.
Da die Steuerung im .001-Inkrement-Modus ist, positioniert eine exakte volle Handraddrehung die Spindelmitte direkt über der linken Werkstückkante.
- OFFSET-Seite: OFFSET wählen und drücken.
 → OFFSET-Taste und PgUp/PgDn drücken, bis die Work Zero Offset-Seite erscheint. Pfeiltasten nutzen, um G54 (oder den einzustellenden Vorrichtungsoffset) zu markieren.
- PART ZERO SET: PART ZERO SET drücken. → Setzt den G54 X-Wert auf die aktuelle Spindelposition.
- SPINDLE STOP: Spindel stoppen.
- Für Y-Achse: Schritte 6–11 wiederholen.
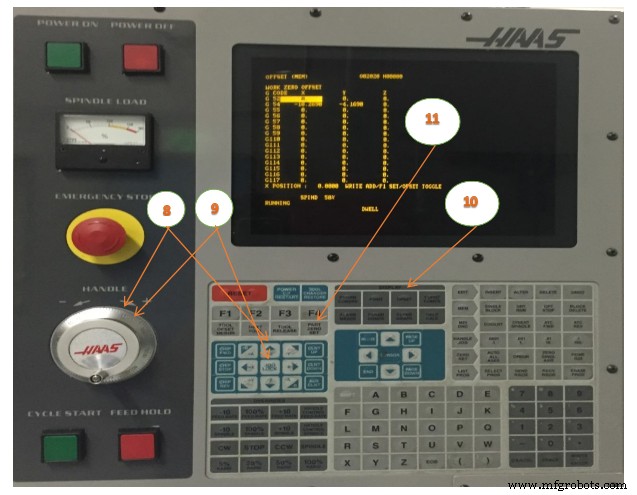
Teilnulloffset mittels MDI verifizieren
- MDI/DNC wählen und drücken.
- ERASE PROG wählen und drücken (Befehle löschen).
G00 G90 G54 X0 Y0eingeben.- INSERT wählen und drücken.
- CYCLE START wählen und drücken.
Teilnulloffset X0 Y0 (MDI)
- Um das Datum RELATIV ZUM BEDIENER NACH RECHTS zu verschieben, einen Versatzbetrag zum X-Offsetwert ADDITIONIEREN. Beispiel: Für X+0,1 → 0,1 WRITE/ENTER eingeben.
- Um das Datum DEM BEDIENER NÄHER zu bringen (in -Y), einen Versatzbetrag vom Y-Offsetwert SUBTRAHIEREN. Beispiel: Für Y-0,1 → -0,1 WRITE/ENTER eingeben.
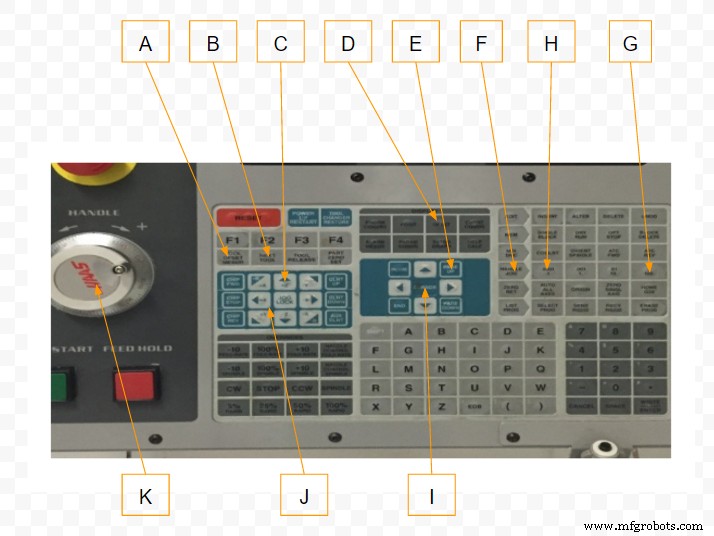
Teilnulloffset XY einstellen (mit mechanischem Taster / Mechanical Pointer)
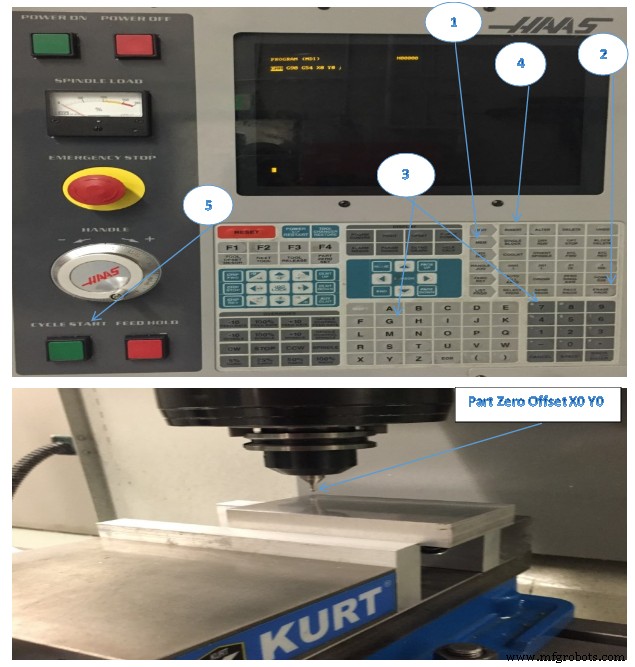
Um ein Teil zu bearbeiten, muss die Fräse wissen, wo das Teil auf dem Tisch liegt. Sie können einen Kantenfinder, einen elektronischen Taster oder viele andere Werkzeuge und Methoden verwenden, um den Teilnullpunkt zu etablieren. Mit einem mechanischen Taster:
- Material (1) in den Schraubstock legen und spannen.
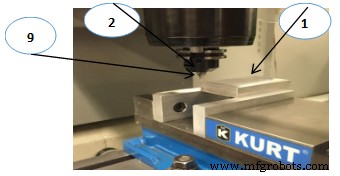
Abbildung 14. Teilnull XY einstellen (mechanischer Taster)
- Zeigerwerkzeug (2) in die Spindel laden.
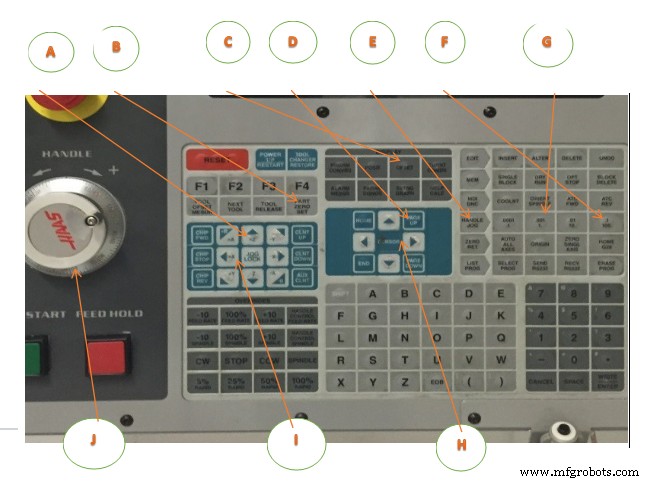
- HANDLE JOG drücken (E).
- .1/100. drücken (F) (Maschine verfährt schnell bei Handraddrehung).
- +Z drücken (A).
- Handrad (J) Z-Achse ca. 25 mm (1") über dem Teil verfahren.
- .001/1. drücken (G) (Maschine verfährt langsam bei Handraddrehung).
- Handrad (J) Z-Achse ca. 5 mm (0,2") über dem Teil verfahren.
- Zwischen X- und Y-Achse wählen (I) und Handrad (J) das Werkzeug zur oberen linken Ecke des Teils führen (siehe Abb. 14, Pos. 9).
- OFFSET (C) drücken, bis der Active Work Offset-Bereich aktiv ist.
- Cursor (H) zu G54 X-Achse Spalte.
- PART ZERO SET (B) drücken, um Wert in X-Achse-Spalte zu laden. Zweites Drücken von PART ZERO SET (B) lädt Wert in Y-Achse-Spalte.
Werkzeugoffset einstellen (Setting Tool Offset)
Der nächste Schritt ist das Absetzen (Touch-off) der Werkzeuge. Dies definiert den Abstand von der Werkzeugspitze zur Teileoberseite. Ein anderer Name dafür ist Werkzeuglängenoffset (TLO), der in einer Codezeile als H bezeichnet wird. Die Distanz für jedes Werkzeug wird in die Werkzeugoffset-Tabelle eingetragen.
Werkzeugoffset einstellen. Mit der Z-Achse in Home-Position wird der Werkzeuglängenoffset von der Werkzeugspitze (1) zur Teileoberseite (2) gemessen. Siehe Abbildung 15.
- Werkzeug in Spindel laden (1).
- HANDLE JOG drücken (F).
- .1/100. drücken (G) (Maschine verfährt schnell bei Handraddrehung).
- Zwischen X- und Y-Achse wählen (J) und Handrad (K) Werkzeug nahe Teilmitte führen.
- +Z drücken (C).
- Handrad (K) Z-Achse ca. 25 mm (1") über dem Teil verfahren.
- .0001/.1 drücken (H) (Maschine verfährt sehr langsam bei Handraddrehung).
- Ein Blatt Papier zwischen Werkzeug und Werkstück legen. Werkzeug vorsichtig zur Teileoberseite bewegen, so nah wie möglich, wobei das Papier noch beweglich bleibt.
- OFFSET (D) drücken.
- PAGE UP (E) drücken, bis Program Tool Offsets Fenster angezeigt wird. Zu Werkzeug #1 scrollen.
- Cursor (I) zu Geometry Position #1.
- TOOL OFFSET MEASURE (A) drücken. → Der nächste Schritt bewirkt schnelles Verfahren der Spindel in Z.
- NEXT TOOL (B) drücken.
- Offset-Prozess für jedes Werkzeug wiederholen.
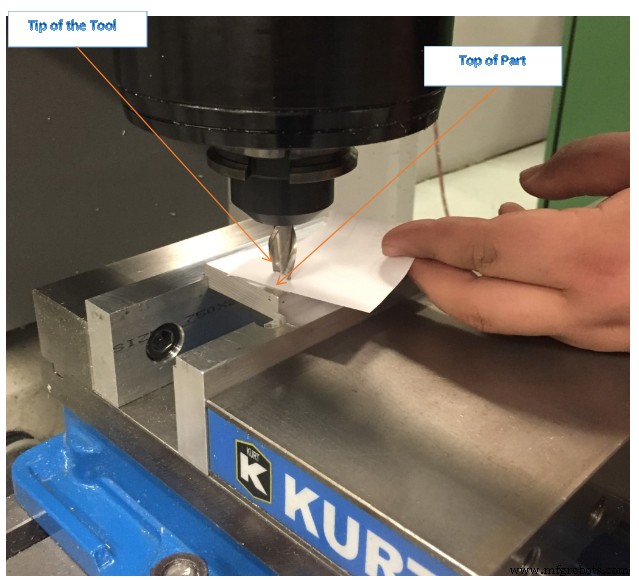
Abbildung 15. Werkzeugoffset einstellen (Papiermethode)
Werkzeuglängenoffset mittels MDI verifizieren
- MDI/DNC wählen und drücken.
- ERASE PROG wählen und drücken (Befehle löschen).
G00 G90 G43 H01 Z2.00eingeben.- INSERT wählen und drücken.
- CYCLE START wählen und drücken.
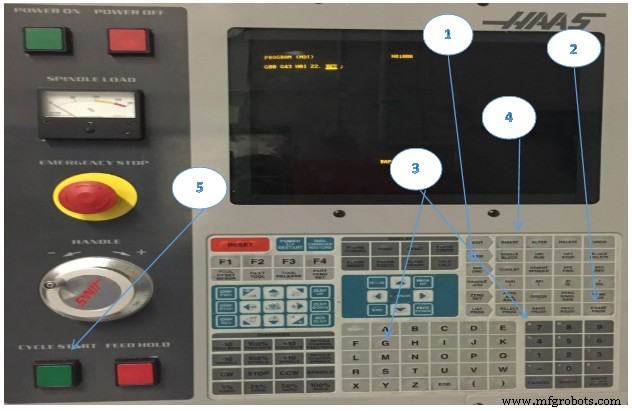
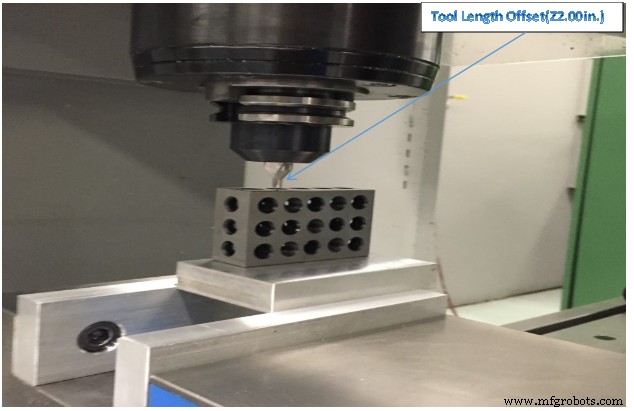
Abbildung 16. Werkzeuglängenoffset (2,00 Zoll über Teil mit 1-2-3-Block verifiziert)
CNC-Programm laden (Load CNC Program)
- EDIT wählen und drücken.
- F1 wählen und drücken.
- Cursor: Pfeil-nach-links zu I/O, dann Pfeil-nach-unten, um Highlight auf Disk Directory zu bewegen.
- WRITE/ENTER wählen und drücken.
- Cursor (Disk Directory): Pfeil-nach-unten zum zu ladenden Programm.
- WRITE/ENTER wählen und drücken.
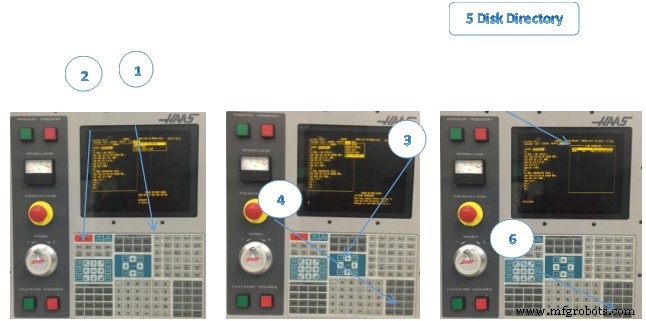
Abbildung 17. CNC-Programm laden
CNC-Programm speichern (Save CNC Program)
- EDIT wählen und drücken.
- F1 wählen und drücken.
- Cursor: Pfeil-nach-links zu I/O, dann Pfeil-nach-unten, um Highlight auf Send Disk zu bewegen.
- WRITE/ENTER wählen und drücken.
- Disk Dateiname eingeben: O80001
- WRITE/ENTER drücken.
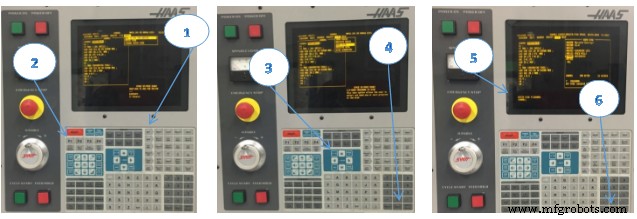
Abbildung 18. CNC-Programm speichern
CNC-Programm ausführen (Run CNC Program)
Dies ist der bevorzugte Prozess für das Ausführen eines neuen Programms. Einmal bewährt, können alle Vorschübe auf 100 % gesetzt und Single Block Mode deaktiviert werden.
Trockenlauf (Dry Run Operation)
Die Maschine führt alle Bewegungen exakt wie programmiert aus. Kein Werkstück in der Maschine während des Trockenlaufs verwenden. Die Dry-Run-Funktion dient der schnellen Programmprüfung ohne tatsächliche Bearbeitung.
Dry Run aktivieren:
- In MEM- oder MDI-Modus DRY RUN drücken.
- Im Dry Run laufen alle Rapid- und Feed-Bewegungen mit der über die Jog-Speed-Tasten gewählten Geschwindigkeit.
- Dry Run kann nur ein- oder ausgeschaltet werden, wenn ein Programm beendet ist oder RESET gedrückt wurde. Dry Run führt alle befohlenen X Y Z Bewegungen und angeforderte Werkzeugwechsel aus. Override-Tasten können zur Spindeldrehzahlanpassung genutzt werden.
Checkliste für Programmstart
- Pre-Start:
- Sicherstellen, dass Schraubstock oder Vorrichtung sicher ist und sicheres Setup vorliegt.
- Keine Möglichkeit, dass die Werkstückspannung versagt.
- Schraubstockhebel entfernen.
- Arbeitsbereich von Werkzeugen oder anderen Gegenständen freiräumen.
- Maschinenschutztüren schließen.
- Start:
- Single Block Mode EINSCHALTEN.
- Rapid Feedrate -10 Taste achtmal drücken, um Rapid Feed Rate Override auf 20 % Maximum zu setzen.
- Eine Hand auf FEED HOLD Taste legen und bereit sein, sie bei Problemen zu drücken.
- CYCLE START Taste drücken.
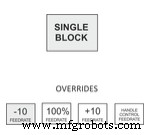
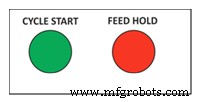
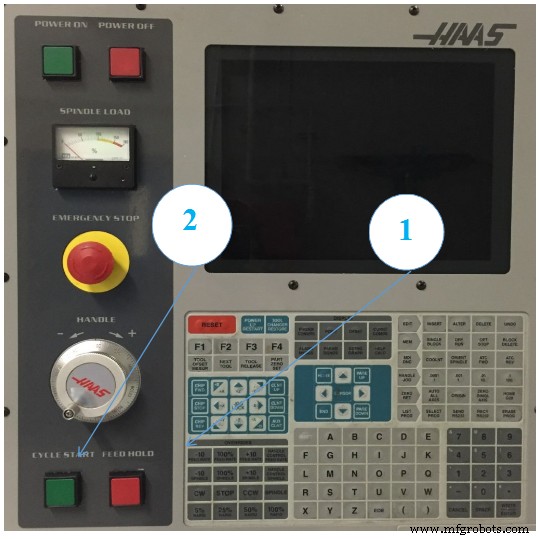
Abbildung 19. CNC-Programm ausführen
Ein häufiger Fehler ist falsches Einstellen von Vorrichtungs- oder Werkzeuglängenoffset. Beim ersten Programmablauf: Single Block Mode aktivieren, Rapid Feed Rate auf 25 % reduzieren, vorsichtig vorgehen. Sobald das Werkzeug schneidet, Single Block Mode ausschalten und Programm laufen lassen. Maschine nicht unbeaufsichtigt lassen, eine Hand auf Feed Hold behalten. Zuhören, Spänebildung beobachten, bereit sein, Schnittvorschübe an Schneidbedingungen anzupassen.
CDC-Offsets anpassen (Adjusting CDC Offsets)
Bearbeitungsoperationen, die Werkzeugradiuskorrektur (CDC: G41/G42) nutzen, können angepasst werden, um Werkzeugverschleiß und -ablenkung zu kompensieren. Ein fertiges Teilmerkmal vermessen und mit Sollwert vergleichen. Actual von Target subtrahieren und Differenz in das CDC-Register der Steuerung für dieses Werkzeug eintragen. Beispiel:
(Soll-Maß: 2,5000) – (Ist-Maß: 2,5150) = Verschleißwert: -0,0150
Der Werkzeugpfad wird nun für die Maßdifferenz kompensiert. Ein erneuter Lauf derselben Operation sollte das Merkmal exakt auf Sollmaß bringen.
Verschleißkompensation wird nur bei Konturfahrten verwendet. Nicht bei Plandrehen, 3D-Fräsen oder Bohrzyklen. In Ihrer CAD/CAM-Software die Option „Wear Compensation“ wählen und falls nötig einen Tool Diameter Wear-Wert wie oben einstellen. Der Wear-Wert ist immer negativ. Tool Diameter Geometry für alle Werkzeuge immer auf Null setzen, da CAD/CAM-Software den Werkzeugdurchmesser bereits durch Programmierung des Werkzeugmittelpunkts berücksichtigt.
Checkliste:
- OFFSET-Seite: OFFSET wählen und drücken.
- Durchmesseroffset anpassen: Wert eingeben.
- PgUp/PgDn zum Markieren des anzupassenden Werkzeugs.
- Wert über Ziffernblock eingeben.
- Beispiel Tool Diameter Wear: -0,0150
- WRITE/ENTER wählen und drücken.
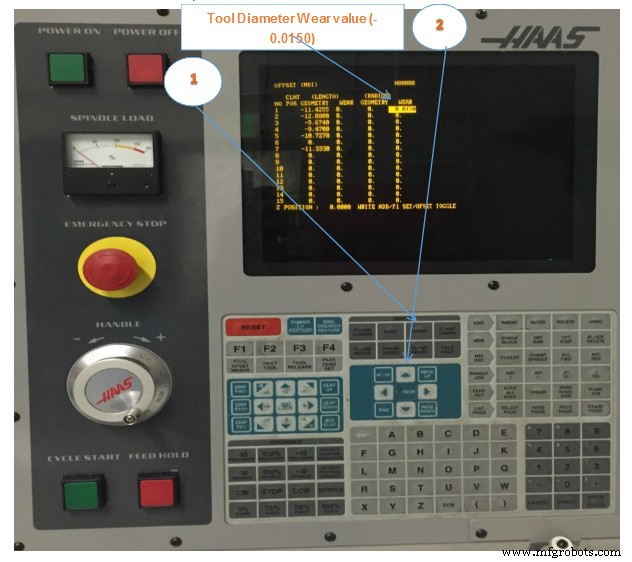
Abbildung 20. CDC Offsets anpassen
CNC-Maschine herunterfahren (Shut Down CNC Machine)
Checkliste:
- Werkzeug aus Spindel entfernen:
- Nummer eines leeren Werkzeugwechslerplatzes eingeben.
- ATC FWD wählen.
- Maschine in sicheren Bereich verfahren:
- JOG wählen.
- POWER OFF: POWER OFF-Taste drücken.
Nach-Abschalt-Checkliste (Post Power-Down Checklist):
- Spindel mit weichem, sauberem Lappen abwischen, um Kühlmittel zu entfernen und Rost zu vermeiden.
- Werkzeuge wegbringen.
- Arbeitsbereich reinigen.
- Maschine, Werkzeuge und Ausrüstung immer in gleichem oder besserem Zustand hinterlassen, als Sie sie vorgefunden haben.
Es ist wichtig, die Maschine nach jedem Gebrauch zu reinigen, um Korrosion zu vermeiden, eine sichere Arbeitsumgebung zu fördern und als professionelle Höflichkeit gegenüber anderen. Mindestens 15–30 Minuten am Ende jeder Schicht für die Reinigung einplanen. Mindestens: alle ungenutzten Werkzeuge und Werkzeugeinrichtungen wegbringen, Maschine mit Kühlmittel abwaschen, stehendes Kühlmittel vom Tisch entfernen, Späneförderer laufen lassen.
Einheitstest
- Nennen Sie die acht Funktionsbereiche der Haas-Tastatur.
- Beschreiben Sie, wie man Door Override durchführt.
- Erklären Sie, wie man Werkzeuge lädt.
- Beschreiben Sie MDI und geben Sie ein Beispiel.
- Erklären Sie, wie man Teilnulloffset einstellt.
- Beschreiben Sie die Verifizierung des Teilnulloffsets mittels MDI.
- Erklären Sie, wie man Werkzeuglängenoffset einstellt.
- Beschreiben Sie die Verifizierung des Werkzeuglängenoffsets mittels MDI.
- Beschreiben Sie, wie man ein CNC-Programm speichert.
- Erklären Sie das Herunterfahrverfahren.
Industrietechnik
- Steuerschaltungen: Grundlagen, Anwendungen und Best Practices
- Steuerwerk (Control Unit) erklärt: Komponenten & Design in CPUs
- MicroMax M-Max 400 RC: Robustes Relay Interface für Bahn-Interlocking Systeme
- Siemens 808D CNC-Steuerung: Ebenenwahl (G17–G19) verstehen
- DATRON next© Steuerung: CNC-Effizienz und Präzision revolutioniert
- Das ideale Produktionskontrollwerkzeug definieren: Schlüsselfunktionen & Best Practices
- Die Säulenbohrmaschine meistern: Sicherheit, Techniken und Gewindeschneiden
- Haas CNC-Drehzentrum: Effizientes automatisches Werkzeugvoreinstellen erklärt
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung
- Alle Versätze auf Haas CNC-Maschinen per G10 G-Code zurücksetzen