



12 Design-Fallen, die Sie für zuverlässigen Spritzguss-Erfolg vermeiden sollten
Normalerweise schreiben wir gerne über bewährte Designpraktiken, die Sie beachten sollten, um sicherzustellen, dass Ihre Teile perfekt sind. Im Geiste aller Dinge unheimlich und Halloween-mäßig, decken wir einige service-spezifische Tipps ab, was man „nicht tun“ sollte, um geradezu gruselig schlechte Teile zu vermeiden. Da wir jedes Jahr Hunderttausende von Teilen herstellen, haben wir einige gesehen, die uns einen Schauer über den Rücken gejagt haben! Hier ist, was Sie vermeiden sollten.
Spritzguss-Pannen
Zu dicke Wände
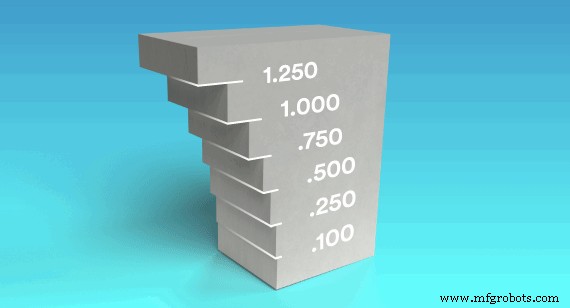
Wanddicke ist eine Schlüsselüberlegung für Spritzgussteile. Wände, die zu dick sind, neigen zu Sinkstellen, Verzug und inneren Lunkern (Lufteinschlüssen). Keine Sorge, wir haben Sie abgedeckt. Die Einhaltung unserer Wanddickenrichtlinien hilft, diese Probleme zu vermeiden. Hinweis: Beachten Sie, dies ist nur eine allgemeine Regel, da nicht alle Teile Wanddicken an den hohen und niedrigen Enden der Tabelle haben können.
| HARZ | ZOLL |
|---|---|
| ABS | 0.045 - 0.140 |
| Acetal | 0.030 - 0.120 |
| Acryl | 0.025 - 0.500 |
| Flüssigkristallines Polymer | 0.030 - 0.120 |
| Langfaserverstärkte Kunststoffe | 0.075 - 1.000 |
| Nylon | 0.030 - 0.115 |
| Polycarbonat | 0.040 - 0.150 |
| Polyester | 0.025 - 0.125 |
| Polyethylen | 0.030 - 0.200 |
| Polypropylensulfid | 0.020 - 0.180 |
| Polypropylen | 0.025 - 0.150 |
| Polystyrol | 0.035 - 0.150 |
| Polyurethan | 0.080 - 0.750 |
Keine Entformungsschräge und Radien einplanen
Entformungsschräge und Radien sind entscheidend für ein ordnungsgemäß entworfenes Spritzgussteil. Entformungsschräge helfen, ein Teil mit weniger Reibung an der Teileoberfläche aus der Form zu lösen, da das Material auf den Formkern schrumpft. Begrenztes Entformungsschrägen erfordert übermäßigen Druck auf das Auswurfsystem. Das kann Teile und möglicherweise die Form beschädigen. Eine gute Faustregel ist, 1 Grad Entformungsschräge pro 1 Zoll (25,4 mm) Kavitätstiefe anzuwenden, aber das reicht möglicherweise je nach gewähltem Material und den Fähigkeiten der Form nicht aus. Prüfen Sie immer mit unserem Designteam, ob die für Ihr Teil geplante Entformungsschräge ausreichend ist.
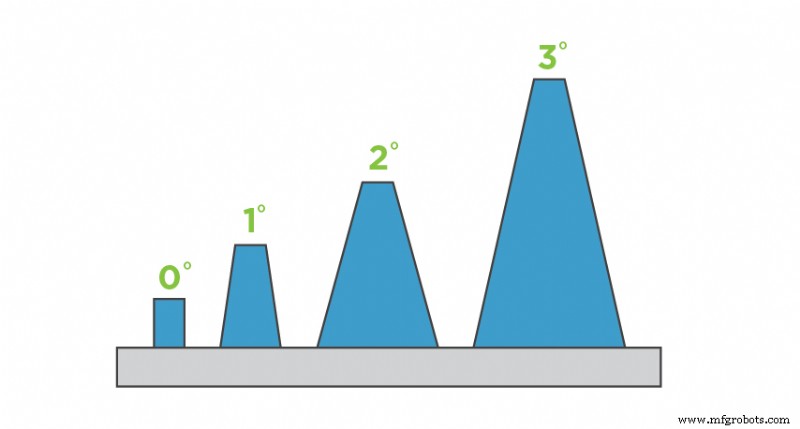
Entformungsschräge helfen, ein Teil aus der Form zu lösen. Verschiedene Grade der Entformungsschräge sind hier dargestellt.
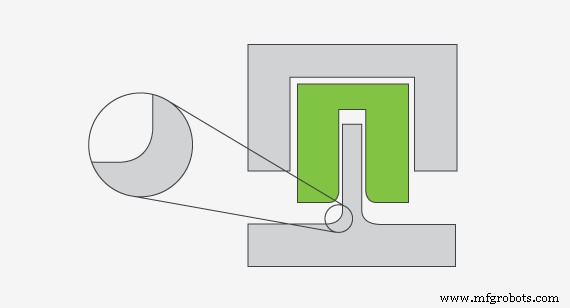
Scharfe Ecken haben hohe Spannungskonzentration und der Kunststofffluss wird behindert. Im Gegensatz dazu haben gerundete Ecken reduzierte Spannungskonzentration und der Kunststofffluss wird verbessert.
Radien hingegen sind für den Spritzguss keine Notwendigkeit, sollten aber auf Ihrem Teil angewendet werden – das Eliminieren scharfer Ecken verbessert den Materialfluss sowie die Teileintegrität. Der das Formfüllende Harz fließt besser um gerundete Ecken. Kunststoffharz möchte den Pfad des geringsten Widerstands nehmen, um Spannungen auf Material und Form zu minimieren. Eingebaute Radien helfen auch beim Auswerfen des Teils und verringern die Wahrscheinlichkeit, dass das Teil beim Entfernen aus der Form verzieht oder bricht.
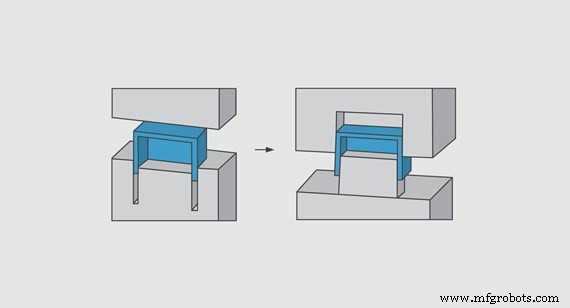
Deep-Rib-Ansatz: Box mit Wänden als Rippen gestaltet. Höhere Kosten für Bearbeitung und Polieren der Kavität. Core-Cavity-Ansatz: Box durch Core-Cavity-Methode gestaltet. Erreichbarkeit von Merkmalen mit größeren, schnelleren Fräsern. Einfacher und schneller zu polieren.
Nicht auskernen oder rippen
Kern und Kavität werden oft als A- und B-Seite (obere und untere Hälfte) einer Form bezeichnet. Ein Core-Cavity-Ansatz beim Teiledesign kann Fertigungszeit und -kosten sparen und die Gesamtoptik des Teils verbessern. Diese Designtechnik erfordert, dass die Außen- und Innenwände so entworfen sind, dass sie parallel zueinander verlaufen. Diese Methode erhält eine gleichmäßige Wanddicke, bewahrt die Teileintegrität, verbessert Festigkeit und Formbarkeit und senkt die Gesamtfertigungskosten.
3D-Druck-Gefahren
Viele 3D-Druckfehler sind herstellungsprozessspezifisch. Unsere additiven Prozesse unterscheiden sich voneinander und haben einzigartige Überlegungen. Hier sind drei Druckprobleme, die Sie zu vermeiden versuchen sollten.
Keine hochauflösende STL-Datei hochladen
In einigen Fällen erhalten wir STL-Dateien mit niedriger Auflösung, was zu grober Facettierung (Oberflächen wie Edelsteine) führen kann. Eine niedrig aufgelöste Datei verhindert zwar nicht die Fertigung des Teils, kann aber dessen Ästhetik beeinträchtigen. Die meisten CAD-Modellierungssoftwares erlauben die Anpassung der Auflösung in den Exporteinstellungen. Wir empfehlen, sicherzustellen, dass Ihre STLs hochauflösend sind, aber nicht so groß, dass sie nicht hochgeladen oder bearbeitet werden können, etwa 100 MB oder weniger. Eine Alternative ist die Einreichung einer STP/STEP-Datei, die wir auf unserer Seite in STL konvertieren können.
Neben STL-Dateien akzeptieren wir native SolidWorks-Dateien (.sldprt) oder ProE-Dateien (.prt) sowie solide 3D-CAD-Modelle aus anderen CAD-Systemen, ausgegeben in IGES (.igs), STEP (.stp), ACIS (.sat) oder Parasolid (.x_t oder .x_b) Format.
Schwinden bei SLS und MJF nicht umgehen
Differenzielles Schwinden kann auftreten, wenn ein Teil eine ungleiche Materialverteilung aufweist. Wenn eine Seite eines Teils im Vergleich zum Rest viel dicker ist, kühlt sie mit unterschiedlichen Raten ab. Die dickeren Bereiche kühlen langsamer als dünne Stellen, was zu Schwinden führen kann. Wenn ein dickes Merkmal am Teil erforderlich ist, empfehlen wir, das Merkmal auf eine Wandstärke von ca. 0,100 Zoll (2,54 mm) bis 0,125 Zoll (3,175 mm) auszuhöhlen. Wenn möglich, passen Sie die Gesamtdicke Ihres Teils an die Wandstärke des großen Merkmals an.
Beim Design für DMLS vorsichtig bei Überhängen – abrupten Änderungen in der Teilegeometrie. Wie in diesem Beispiel zu sehen, wenn die nächste Schicht größer ist als die vorherige, entsteht ein Überhang.
Große Überhänge bei Metall-3D-gedruckten Teilen nicht vermeiden
Anders als selbsttragende Winkel, die einen sanften Übergang im Teiledesign bieten, sind Überhänge abrupte Änderungen in der Teilegeometrie. DMLS/Metall-3D-Druck ist in seiner Unterstützung von Überhängen im Vergleich zu anderen 3D-Drucktechnologien wie Stereolithografie und Selektives Lasersintern ziemlich begrenzt. Beim Design von Überhängen ist es ratsam, die Grenzen nicht auszureizen, da große Überhänge zu einer Reduzierung der Teiledetails und schlimmer noch zum Absturz des gesamten Builds führen können. Sehen Sie sich diesen Designtipp für metall-3D-gedruckte Teile an, der weitere Hinweise dazu bietet, wie DMLS komplexe, langlebige, leichte Metallteile erstellen kann.
CNC-Bearbeitungsfehler
Merkmale vermeiden, die unnötige Bearbeitung erfordern
Ein häufiger Fehler ist das Design eines Teils mit Bereichen, die keine Maschinenbearbeitung benötigen. Solche unnötigen Bearbeitungen erhöhen die Laufzeit Ihres Teils – Laufzeit, die ein Haupttreiber Ihrer endgültigen Produktionskosten ist. Betrachten Sie dieses Beispiel, bei dem das Design eine kritische Kreisgeometrie für die Anwendung des Teils vorgibt (siehe linke Illustration im Bild rechts). Es verlangt die Bearbeitung der quadratischen Löcher/Merkmale in der Mitte und dann das Entfernen des umgebenden Materials, um das fertige Teil freizulegen. Dieser Ansatz fügt jedoch erhebliche Laufzeit für das Entfernen des verbleibenden Materials hinzu.
In einem einfacheren Design (siehe rechte Illustration rechts) schneidet die Maschine das Teil einfach aus dem Block, wodurch die Notwendigkeit zusätzlicher, verschwenderischer Bearbeitung von Überschussmaterial vollständig entfällt. Die Designänderung in diesem Beispiel halbiert die Maschinenlaufzeit nahezu. Halten Sie Ihr Design einfach, um zusätzliche Laufzeit, sinnlose Bearbeitung – und zusätzliche Kosten – zu vermeiden.
Hohe, dünne Wände in Ihr Design einbauen
Schneidwerkzeuge in CNC-Maschinen biegen sich unter Bearbeitungskräften leicht durch, genauso wie das zu bearbeitende Material. Dies kann zu Problemen wie einer unerwünschten geriffelten Oberfläche und Schwierigkeiten bei der Einhaltung von Teiltoleranzen führen. Auch könnte die Wand splittern, sich verbiegen oder brechen. Je höher Ihre Wand – unser Maximum beträgt 2 Zoll (51 mm) – desto dicker muss sie möglicherweise sein, um die Steifigkeit des Materials zu erhöhen. Eine gute Faustregel für Wände ist ein Breiten-Höhen-Verhältnis von 3:1. Etwas Entformungsschräge an einer Wand hinzuzufügen, damit sie sich verjüngt statt senkrecht zu stehen, könnte die Bearbeitung erleichtern und weniger Restmaterial hinterlassen.
Kleinen oder erhabenen Text hinzufügen
Ihre Komponenten erfordern möglicherweise eine gefräste Teilenummer, Beschreibungen oder ein Firmenlogo. Das Hinzufügen von Text erhöht auch die Kosten. Und je kleiner der Text, desto höher die Kosten. Das liegt daran, dass die sehr kleinen Fräser, die den Text schneiden, mit relativ geringerer Geschwindigkeit arbeiten, was die Laufzeit Ihres Teils und damit Ihre endgültigen Kosten erhöht. Andererseits geht das Schneiden größerer Texte deutlich schneller, wenn Ihr Teil es aufnehmen kann, was Ihre Kosten reduziert. Profi-Tipp: Wenn möglich, wählen Sie eingravierten statt erhabenen Text.
Blechbearbeitungs-Probleme
Merkmale zu nah an Biegelinien platzieren
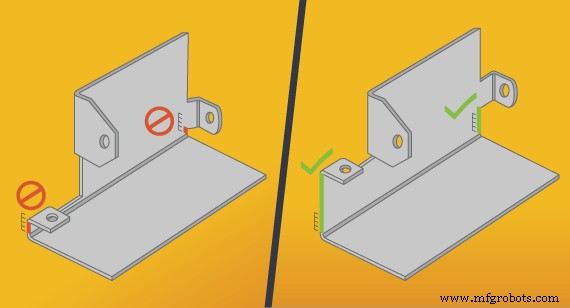
Achten Sie darauf, wo Sie Löcher, Laschen und andere Merkmale platzieren, und stellen Sie sicher, dass sie nicht zu nah an einer Biegung platziert sind, wie in diesem Beispiel gezeigt.
Ein schneller Weg, Schwierigkeiten während der Fertigung zu erzeugen, ist, Löcher, Laschen oder andere Merkmale zu nah an einer Biegung zu platzieren. Wie nah können Sie kommen? Folgen Sie einfach der 4T-Regel. Halten Sie alle Merkmale mindestens 4x Materialdicke von Biegelinien entfernt. Wenn Ihr Design uns vorgibt, 0,050 Zoll (1,27 mm) Kupfer zu verwenden, geben Sie Ihrem Merkmal mindestens 0,200 Zoll (5,08 mm) Freiraum. Wenn Sie das nicht tun, wird sich das Teil in der Abkantpresse ungeschickt verformen, und das will niemand.
Senkrechte Blechecken entwerfen
Wenn Sie Blech in einer Abkantpresse biegen, bildet es keinen perfekten 90-Grad-Winkel. Stattdessen fügt das Werkzeug wegen seiner abgerundeten Spitze einen Radius an der Biegung hinzu. Wenn Sie die Länge dieses gebogenen Bereichs messen und durch zwei teilen, erhalten Sie den Biegeradius, eine Größe, die durch das Werkzeug definiert wird, das sie erzeugt hat.
Der häufigste innere Biegeradius (und unser Standard) beträgt 0,030 Zoll (0,762 mm). Eine wichtige Überlegung: Der äußere Biegeradius – der auf der Matrizenseite des Abkantpressen-Werkzeugsatzes entsteht – entspricht der Materialdicke plus dem inneren Biegeradius. Manche Designer werden gerne kreativ und erstellen unterschiedliche Radien für jede Biegung in einem Teil, aber wenn Kostensenkung oberste Priorität hat, wählen Sie den gleichen Radius für alle Biegungen.
Hardware-Spezifikationen nicht einbeziehen
Denken Sie immer daran, Ihrem Hersteller mitzuteilen, welche Art von Hardware Sie verwenden möchten, indem Sie die Details in Ihre Top-Level-Assembly-Informationen aufnehmen. Wenn Sie beispielsweise eine Selbstsicherungsmutter einbauen möchten, geben Sie dies in Ihrer Designdatei an, um sicherzustellen, dass Sie bekommen, was Sie wollen, an der Stelle des Teils, wo Sie es erwarten. Diese 12 „Was-nicht-tun“-Tipps zu beachten, ist ein großartiger Startpunkt, aber wenn Sie den Fertigungsprozess beginnen, arbeiten Sie mit unseren talentierten Anwendungstechnikern zusammen, die Sie bei der Teiledesign-Beratung unterstützen. Sie sind bei jedem Schritt dabei, um sicherzustellen, dass Ihre Teile fehlerfrei werden, egal für welchen Fertigungsprozess Sie sich entscheiden.
Industrietechnik
- 5 Fertigungspraktiken, die bis 2025 verschwinden werden
- Der permanente Aufstieg von PSA: Vorteile für Sicherheit und Wirtschaft
- Chassis-Räder-Mangel: Wie fehlende Mobilität globale Lieferketten lahmlegt
- Wann ist eine Reparatur keine echte Reparatur? Echte Reparaturen erkennen
- 5 Expertentipps zur Vermeidung von Rohrspannung und teuren Schäden
- Fortschrittliche PCB-Lösungen für Luft- & Raumfahrt und Militär
- Schnelle Werkzeughalter-Notlösungen eliminieren: Workflows für zuverlässige Zerspanung optimieren
- KI ist mehr als eine App – es ist eine leistungsstarke Methodik für Geschäftserfolg
- Drei Schlüsselstrategien für mehr Arbeitssicherheit in der Industrie
- Wenn Ihr Maschinenkühlschmierstoff schlecht wird: Sichere Entfernung & Entsorgung