



Oberflächenveredelung meistern: Techniken für höhere Qualität zerspanter Teile
Zerspanung von Metall oder Kunststoff spielt große Rolle in Teileproduktion. Oft sind zerspante Oberflächen für Endanwendung mehr als ausreichend, aber da Teiloberflächen geschnitten (nicht gegossen/gespritzt) werden, muss der Standard (as-machined) manchmal für ästhetische oder funktionale Zwecke modifiziert werden. Erfordert entweder präzisere Zerspanung oder Sekundärprozesse.
Oberflächenrauheit messen
Gängigstes Maß: Ra (arithmetisches Mittelrauheit) – durchschnittliche Abweichung von der Mittellinie in Mikrozoll. Beispiel: Grobe Gusseisenpfanne ~2.000 Ra. Ultra-glatter Hubble-Weltraumteleskop-Spiegel ~0 (obwohl Fehler < 1/50 Menschenhaar gefunden, Reparatur nötig). Zerspante Teile liegen dazwischen.
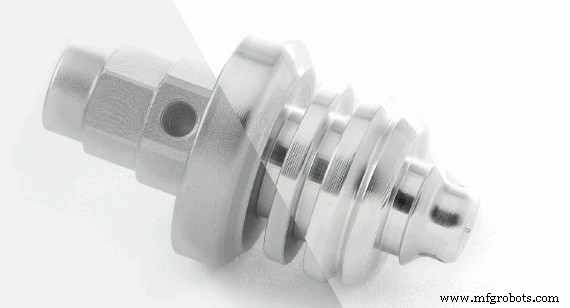
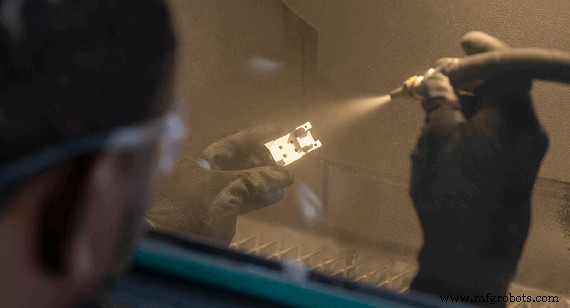
Manchmal ist Rauheit auf zerspanter Oberfläche okay. Typisch ästhetisch: Rauere-als-zerspante Oberfläche bevorzugt. Mattfinish eliminiert Reflexionen, zeigt weniger Spuren. Aber Mattfinish nicht durch Zerspanung allein erreichbar – Sekundärprozesse nötig: Perlenstrahlen (Bead Blasting) oder Trommeln mit Keramiksubstrat.
Glattere Oberflächen
Verschiedene Wege zu glatterer Oberfläche bei zerspanten Teilen. Erster Faktor: Zerspanungsprozess selbst – Balance zwischen Geschwindigkeit und Glätte. Schnelleres Teil: Ra 60–65. Längere Bearbeitungszeit: potenzielles Ra 32.
Was erwarten Sie? Wir brechen (entgraten) Kanten aller zerspanter Teile. Alle zerspannten Kunststoffteile bleiben as-machined – sichtbare Werkzeugspuren möglich. Bei Metallteilen mehr Wahlmöglichkeiten. Wichtig: Präzisionszerspante Teile haben oft scharfe Kanten – vorsichtige Handhabung.
Für detaillierte Designspecs: CNC-Fräsrrichtlinien mit allen Infos.
Ra 60 ist nicht das, was wir normal „rau“ nennen. Bei Ra 60: sichtbare Werkzeugwirbel, aber nicht rau anzufassen. Mikroskop nötig für Oberflächenvariationen. Gelegentlich kann diese Rauheit inkrementellen Verschleiß an beweglichen Teilen verursachen, Schwachstellen bei Belastung, Korrosionsansatz. Da kommen Sekundärprozesse ins Spiel.
Nachbearbeitung / Finishing
Sekundäre Finishing-Prozesse sind enorm wichtig – wir haben diverse Optionen für höhere Finish-Level. Zerspante Oberflächen typisch geglättet durch Ziehen (Graining) oder Läppen (Lapping). Ähnlich, aber unterschiedliche Equipment. In beiden Fällen: Teil wiederholt über immer feinere Abrasive gezogen bis gewünschte Glätte. Je nach Schritten: Ziehen erreicht Ra 4–32. Läppen: Ra 2–16. Keine Überraschung: Läppen für präzise astronomische Teleskopspiegel. Überlappung in erreichbarer Glätte, aber diverse Faktoren (Preis etc.) machen eines zum Prozess der Wahl.
Wie bei Metallteilen: Zerspante Kunststoffteile können diverse Prozesse für Oberflächenanpassung nutzen. Achtung: Kunststoffteile können durch Perlenstrahlen beschädigt werden – wenn Risiko akzeptabel, machbar. Typischer: Mattfinish auf Kunststoff per Spritzguss, damit Metallwerkzeug perlen-gestrahlt wird, um rauhere Oberfläche auf Teile zu übertragen.
Für glänzenderes Finish: Zerspante Kunststoffteile per Nassschleifen polieren. Wie bei Metall-Ziehen: progressiv feinere Körnung bis gewünschtes Finish. Eine weitere Behandlung für glatte zerspante Kunststoffoberflächen – besonders klare Kunststoffe in Optik: Zerspanung, auch mit feinen Werkzeugen, trübt klare Kunststoffoberfläche meist – inakzeptabel bei Linsen. Flammpolieren (Flame Polishing) wendet gerade genug Hitze an, um lichtstreuende „Hügel und Täler“ auf Teileoberfläche abzuflachen. Licht durchläuft Teil wie vorgesehen, statt von mikroskopischer „Geographie“ gestreut zu werden. Fürs Auge: Aussehen ändert sich von trüb zu klar.
Was auch immer gewünschtes Finish – matter oder glänzender als „as-machined“ – es gibt oft mehrere Wege. Wahl: Zerspanungsprozess selbst oder Sekundärprozesse. Bester Ansatz hängt ab von Anwendung, Zeitrahmen, Stückzahl, Budget, exaktem Finish. Da Änderungen an zerspanten Teilen schnell machbar, können Sie oft mehrere Optionen testen. Interaktive Angebote mit Fertigbarkeitsfeedback liefern nützliche Infos für Entscheidungen, manchmal brauchen Sie Support-Ingenieure zur Eingrenzung. Wir helfen gerne.
Für detaillierten Blick auf Finishing-Optionen: Laden Sie unseren GRATIS Surface Finish Guide für CNC-Zerspanung herunter.
Industrietechnik
- Instandhaltung aufwerten: Strategie ausrichten, Vertrauen aufbauen, Geschäftswert schaffen
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Präzise Oberflächenveredelung bei CNC-Schweizer Drehteilen erreichen
- Bauteile optimieren mit 3D-gedruckten Gitterstrukturen
- Produktion steigern: Maschinenbediener-Effizienz messen & verbessern
- Fertigungseffizienz steigern: Bewährte Strategien für Spitzenleistung
- Maschinengenauigkeit verbessern für präzise Fertigung
- Fortschrittliche Oberflächenbehandlungen für präzisionsgefertigte Luftfahrtbauteile
- Überlegene Oberflächenqualität durch Feinguss erreichen
- Wichtige Do's & Don'ts für eine optimale Oberflächenbearbeitung von CNC-gefrästen Teilen