



0,05 mm Toleranz bei Ti-6Al-4V in der Luftfahrt-CNC-Bearbeitung: Closed-Loop-Präzisionsansatz
In der Luftfahrtfertigung erfordert die Bearbeitung von Ti-6Al-4V-Strukturbauteilen Fachwissen, das herkömmliche CNC-Praktiken übersteigt. Wenn Konstruktionszeichnungen eine Maßtoleranz von ±0,005 mm (±5 µm) vorgeben, reicht der typische Bearbeitungsworkflow nicht mehr aus. Titans niedriger Elastizitätsmodul, schlechte Wärmeleitfähigkeit, hohe chemische Reaktivität bei erhöhten Temperaturen und ausgeprägtes Verfestigungsverhalten führen zu übermäßigen Schneidkräften, lokaler Erwärmung und Bauteilverformung.
Luftfahrt-CNC-Bearbeitung nutzt ein integriertes Closed-Loop-System, das Umgebungssteuerung, Maschinenkinematik, fortschrittliche Werkzeuggeometrie, spezialisierte Spannmittel und In-Prozess-Messtechnik vereint, um wiederholbare Mikrometer-Präzision zu liefern.
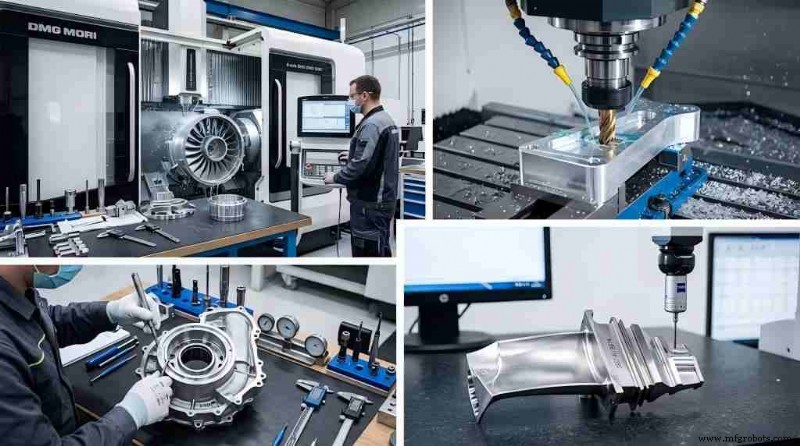
Physische Variablen eliminieren: Umweltkontrolle & Maschinensteifigkeit
Bei ±5 µm Toleranz sind Umgebungs-Temperaturschwankungen die Hauptquelle volumetrischer Fehler. Wärmeausdehnungskoeffizienten bedeuten, dass selbst geringfügige Temperaturänderungen sowohl Werkstück als auch Maschinenbett verschieben können.
1. Mikroklima & Kühlmittelstabilisierung
Präzisionszellen müssen in einer dedizierten, klimatisierten Werkshalle mit HVAC-Systemen residieren, die eine Umgebungstemperatur von 20 °C ± 0,5 °C (68 °F ± 0,9 °F) halten. Das Kühlmittelführsystem sollte an einen Industriekühler gekoppelt sein, der die Flüssigkeit innerhalb von ±0,1 °C der Maschinenbetttemperatur hält, um lokale Ausdehnung oder Kontraktion des Titans während der Materialabtragung zu verhindern.
2. Maschinenkinematik & Volumetrische Genauigkeit
Ultra-hochpräzise 5-Achs-Bearbeitungszentren, die für hohe statische und dynamische Steifigkeit ausgelegt sind, sind essenziell. Schlüsselfunktionen umfassen:
- Thermische Symmetrie: Symmetrische Gusskörper gewährleisten gleichmäßiges thermisches Wachstum, fern vom Werkzeug-Werkstück-Kontakt.
- Direktantriebsmotoren & Linearführe: Eliminieren Spiel für fehlerfreie Achsbewegung.
- Closed-Loop-Rückführung: Absolute lineare optische Skalen mit nanometrischer Auflösung (z. B. Heidenhain-Encoder) ermöglichen Echtzeit-Positionsverfolgung, frei von Kugelgewindetriebsfehlern.
Fortschrittliche Werkzeuge & Schneidstrategien für Luftfahrtbauteile
Titans schlechte Wärmeleitfähigkeit bedeutet, dass rund 90 % der Schneidewärme an der Schneide verbleibt, was Werkzeugverschleiß beschleunigt und Oberflächenfehler verursacht.
1. Spannungsarmglühzyklen & Aufmaßmanagement
Restspannungen vom Rohmaterial oder aggressivem Schruppen können das Werkstück beim Lösen der Spannung verziehen. Unser Prozess trennt Schruppen und Finishen:
Schruppen → Vakuum-Spannungsarmglühen → Vorschlichten → Feinfinish
Beim finalen Finish wird die Schnitttiefe (ap) auf 0,02 mm–0,05 mm begrenzt, um Schneidkräfte zu reduzieren und elastische Durchbiegung zu eliminieren.
2. Werkzeugauswahl & Geometrie
Wir verwenden ultrafeinkörnige Vollhartmetallsubstrate mit hoher Heißhärte und Zähigkeit.
- Beschichtungen: Ti-haltige Beschichtungen (TiN, TiAlN) vermeiden, um adhäsiven Verschleiß und BUE zu verhindern. Stattdessen polierte unbeschichtete Werkzeuge oder CrN/DLC-Beschichtungen einsetzen.
- Geometrie: Scharfe, positive Spanwinkel (10°–15°) und hohe Drallwinkel scheren sauber, reduzieren die Last.
- Dynamik: Variabel-teilende und variabel-drallende Schaftfräser stören harmonische Frequenzen, unterdrücken Rattern, das Finish und Dimensionskonstanz verschlechtert.
3. Hochdruck-Kühlmittelmanagement
Standardmäßige Flutkühlung kann Späne nicht evakuieren oder Temperatur in Hochtoleranzzonen kontrollieren. Wir setzen ein Durch-Spindel-Kühlsystem (TSC) mit mindestens 70 bar (1.015 psi) ein, um die Schneide instantan abzuschrecken, duktile Titanspäne zu brechen und sie aus der Schneidzone zu evakuieren.
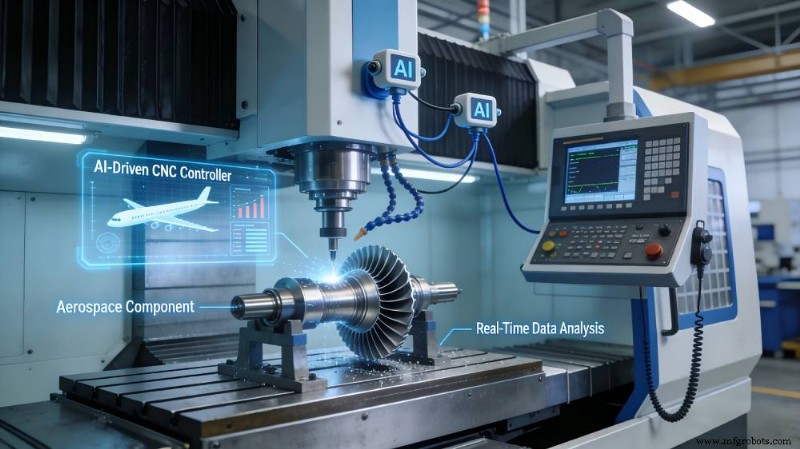
Elastische Verformung managen: Intelligente Spannlösungen
Titans Elastizitätsmodul (~110 GPa) beträgt etwa die Hälfte von Baustahl, was bei identischen Spannkräften die doppelte Durchbiegung zur Folge hat. Konventionelle Maschinenschraubstöcke oder harte Backen verformen dünnwandige Geometrien, was Rückfederung verursacht, die das ±0,005-mm-Fenster verletzt.
1. Fortschrittliche Spannmethoden
Wir verteilen Lasten gleichmäßig mit kundenspezifischen Vakuumspannplatten oder verzerrungsarmen Hydraulikspannvorrichtungen, die auf jedes Teil abgestimmt sind. Für komplexe oder dünnwandige Merkmale umhüllt Phasenwechsel-Spannen – kryogenes oder Gefrierspannen – das Bauteil in Eis, bietet gleichmäßige Unterstützung ohne lokalen Druck.
2. Datums-Konsistenz
Nullpunkt-Spannsysteme mit eingebetteten Zugbolzen-Aufnahmen erreichen mechanische Wiederholgenauigkeit von <2 µm, isolieren das Setup von menschlichen Fehlern beim Teiletransfer.
In-Prozess-Messtechnik & Closed-Loop-Rückführung
Vorhersagende Programmierung allein kann Mikro-Werkzeugverschleiß oder lokale Maschinenbewegungen über lange Zyklen nicht kompensieren. Hochwertige Luftfahrt-CNC-Bearbeitung verlangt Echtzeit-Validierung in situ.
1. On-Machine-Tastzyklen
Vor dem finalen Finish-Pass pausiert das CNC-Programm für einen On-Machine-Tastzyklus mit einem Dehnungsmessstreifen-Tastkopf (z. B. Renishaw OMP-Serie). Der Taster erfasst kritische Datums und vorgeschlichtete Flächen innerhalb des Maschinenarbeitsraums.
2. Adaptive Kompensationsschleifen
Gemessene Koordinaten fließen über Makrovariablen an die CNC-Steuerung zurück. Der Controller vergleicht Ist-Maße mit dem Soll und aktualisiert automatisch Werkzeugverschleißkorrekturen (D-/H-Werte), um das Mikro-Verschleißprofil des Werkzeugs auszugleichen – manuelle Eingriffe entfallen.
Verifikation: Das KMG-Protokoll in der Luftfahrt-CNC-Bearbeitung
Nachzuweisen, dass eine Dimension ±0,005 mm erfüllt, ist so komplex wie die Bearbeitung selbst. Messtechnische Prinzipien fordern, dass die Messunsicherheit des Instruments ein Fünftel bis ein Zehntel des Toleranzbands betragen muss.
1. Bauteil-Konditionierungsprotokolle
Teile können nicht unmittelbar nach der Bearbeitung vermessen werden. Sie durchlaufen ein Stabilisierungsprotokoll in einem dedizierten Messlabor bei 20 °C ± 0,1 °C für 12–24 Stunden (masseabhängig), um thermisches Gleichgewicht zu erreichen und Restspannungen abzubauen.
2. Hochpräzise Messtechnik
Die finale Dimensionsprüfung nutzt hochgenaue Koordinatenmessgeräte (KMG) mit analog tastenden Sensoren. Der maximal zulässige Fehler (MPEE) muss erfüllen:
MPEE ≤ 0,5 µm + L/1000
Diese Auflösung sichert statistisch valide Daten und Rückführbarkeit für Luftfahrt-Compliance.
Operative Konfigurationsmatrix
Die technischen Unterschiede zwischen Standard-Fertigungsfräsen und optimierter Luftfahrt-Präzisionsbearbeitung sind unten aufgeführt:
| Operative Variable | Standard-Gewerbliches Fräsen | Optimierte Luftfahrt-Präzisionsbearbeitung |
|---|---|---|
| Umgebungs-Temperaturregelung | ±2,0 °C Abweichung erlaubt | Geregelt auf ±0,5 °C (Labor: ±0,1 °C) |
| Kühlmitteltemperatur-Kontrolle | Ungeregelte Flutkühlung | Kühler-stabilisiertes TSC bei ≥70 bar |
| Positionier-Rückführung | Drehgeber am Servomotor | Direktpfad-lineare optische Skalen (Nanometer-Skala) |
| Spannmechanismus | Manuelle/hydraulische Hartbacken-Spannung | Vakuum, kryogen oder Nullpunkt-Systeme |
| Dimensionskompensation | Offline manuelle mikrometrische Updates | Automatisierte In-Prozess-Tastkopf-Rückführschleifen |
| Prüfung | Standard Handmessgeräte / Standard-KMG | Erweitertes thermisches Einlagern + Submikron-KMG-Verifikation |
Durch Standardisierung dieser Kontrollen kann eine Luftfahrtfertigung Ti-6Al-4V-Komponenten zuverlässig innerhalb eines ±0,005-mm-Designfensters produzieren und thermodynamische sowie mechanische Variablen im gesamten Prozess neutralisieren.
Verwandte Leitfäden
Industrietechnik
- Raspberry Pi 3B vs. 3B+: Welches Modell für Ihr Projekt?
- High-Performance-Polyurethan-Rollen für extreme Bedingungen – Langlebig, Zuverlässig, Vielseitig
- Die kritische Rolle der Schichthöhe für 3D-Druckqualität
- Rapid Sheet Metal Fabrication: Die vertrauenswürdige Fertigungslösung der Lebensmittelindustrie
- Arithmetische Eigenschaften: Assoziativ, Kommutativ & Distributiv erklärt
- Haptik erklärt: Definition, Vorteile und reale Anwendungen
- Wie Globalisierung und Industrie 4.0 das internationale Geschäft transformieren
- MachineMetrics tritt WEF Global Innovators Community bei für nachhaltige Fertigung
- Werkzeuglebensdauer mit Maschinendaten optimieren: Ein moderner Leitfaden
- Wie 3D-Druckkosten berechnet werden – Schlüsselfaktoren & Spartipps