



4 entscheidende Kriterien für die Wahl eines Radiusfräsers
Ein Radiusfräser (Corner Rounding End Mill) dient dazu, einen definierten Radius am Werkstück zu erzeugen oder in einer Schlichtoperation scharfe Kanten/Grate zu entfernen. Vor der Werkzeugwahl sollten folgende Punkte bedacht werden. Das richtige Werkzeug liefert hohe Festigkeit, lange Standzeit und die gewünschten Maßhaltigkeiten. Die falsche Wahl führt zu Ungenauigkeiten und mangelhafter Erfahrung.
Den richtigen Piloten-Durchmesser wählen
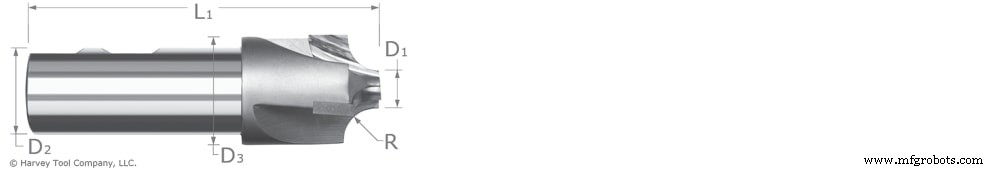
Der Piloten-Durchmesser (D1 im Bild) bestimmt die Werkzeuggrenzen. Größere Piloten erlauben niedrigere Drehzahlen, kleinere Piloten höhere Drehzahlen wegen des größeren effektiven Schneiddurchmessers. Der effektive Schneiddurchmesser berechnet sich je nach Radius-zu-Pilot-Verhältnis:
Bei Radius/Pilot < 2,5: Effektiver Schneiddurchmesser = Piloten-Durchmesser + Radius
Bei Radius/Pilot ≥ 2,5: Effektiver Schneiddurchmesser = Piloten-Durchmesser + 0,7 × Radius
Größere Piloten sind durch mehr Material hinter dem Radius stabiler. Kleinere Piloten sind nötig für engen Raum in schmalen Nuten oder Bohrungen und ermöglichen engere Radien bei Innenradien.
Gefast oder ungefast?
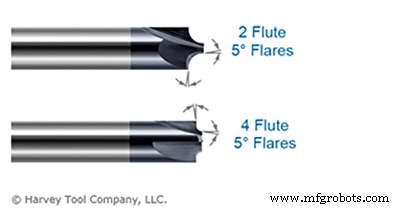
Das Anbringen eines Vollradius kann Stufen oder Übermaße hinterlassen, wenn das Werkzeug nicht perfekt eingestellt ist oder Rundlauf/Vibrationen auftreten. Eine leichte 5°-Fase an Pilot und Schulter blendet den Radius sanft aus und vermeidet Übermaße.
Ein gefaster Radiusfräser hinterlässt einen unvollständigen Radius, bietet aber mehr Toleranz. Er liefert saubere Oberflächen und erfordert keine zweite Schlichtoperation. Ein ungefasster Radiusfräser erzeugt einen vollständigen Radius, erfordert aber mehr Einrichtzeit, um Stufen zu vermeiden.
Front- oder Rückseite?
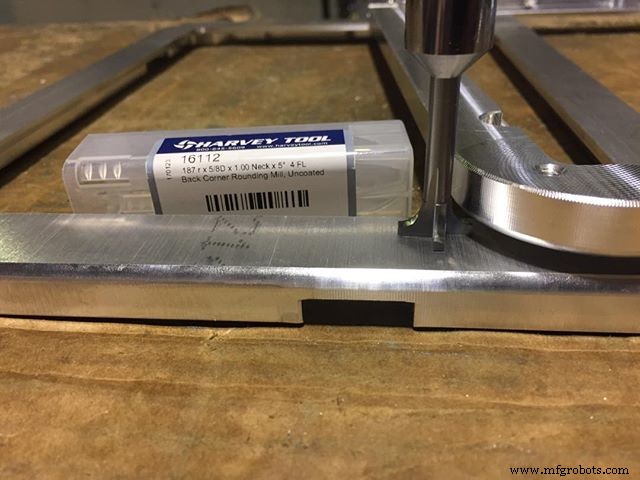
Die Wahl zwischen Front- und Rückseiten-Radiusfräser hängt von der Bearbeitungsstelle ab. Ein Rückseiten-Radiusfräser wird genutzt, um einen Radius an einer dem Spindel entgegengesetzten Fläche zu erzeugen. Das Werkstück könnte gedreht und ein Frontfräser verwendet werden, doch das erhöht Rüst- und Zykluszeiten. Bei Rückseitenfräsern muss ausreichend Freiraum für den Fräserkopf und die richtige Ausladung gewährleistet sein. Andernfalls muss das Werkstück umgespannt werden.
Schneidenanzahl
Diese Werkzeuge gibt es typischerweise mit 2, 3 und 4 Schneiden. 2 Schneiden für Aluminium und NE-Metalle, wobei 3 Schneiden für diese weicheren Werkstoffe zunehmend beliebter werden – größere Spandicke ohne Standzeitverlust. 4 Schneiden für Stähle, um Verschleiß auf mehrere Zähne zu verteilen und Standzeit zu verlängern. 4-Schneiden-Versionen erlauben auch höhere Vorschübe als 2- oder 3-Schneiden-Werkzeuge.
Zusammenfassung: Radiusfräser-Auswahl
Der optimale Radiusfräser variiert je nach Job. Generell: größtmöglicher Piloten-Durchmesser für maximale Festigkeit und geringere Leistung wegen größerem effektiven Schneiddurchmesser. Gefaster Radiusfräser bevorzugt zum Verblenden, wenn unvollständiger Radius toleriert wird – mehr Toleranz, weniger Rüstzeit. Andernfalls ungefast. Schneidenanzahl hängt weitgehend von Vorliebe und Werkstoffhärte ab: weichere Werkstoffe → weniger Schneiden, härtere → mehr Schneiden.
CNC-Maschine
- C-Rahmen VMC vs. Portalfräse (Bridge Mill): Warum Portalfräsen C-Rahmen überlegen sind
- Expertenleitfaden: Schaftfräser-Fehlerbehebung – Verschleiß & Bruch vermeiden
- 8 häufige Fehler, die die Schaftfräser-Standzeit verkürzen
- Schaftfräser-Lebensdauer verlängern: Bewährte Strategien zur Reduzierung von Bruch & Kostensenkung
- Bohrer oder Fräser wählen: Wichtige Entscheidungshilfen
- Vorschubgeschwindigkeiten für Einzelschneiden-Fräser meistern: Wann langsamer, wann schneller?
- Effizienz maximieren mit bewährter Einzelschneiden-Fräser-Strategie
- Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
- Wendeplattenfräser: Umfassender Leitfaden zu Effizienz und Leistung
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung