



Laserschneid-Qualität optimieren, um Nachbearbeitungskosten zu senken
Laserschneid-Qualität optimieren, um Nachbearbeitungskosten zu senken
Laserschneiden bleibt die bevorzugte Methode der Industrie für hochpräzise Blecharbeiten. Die wahre Effizienz hängt jedoch davon ab, konsistente Kantenqualität zu liefern. Schlechte Kanten erzwingen kostspieliges Entgraten, Schleifen und Nacharbeiten, die die Zeit- und Materialersparnisse des Prozesses zunichtemachen.
Bei den meisten Blechjobs resultieren Kantenfehler aus Prozesseinstellungen, nicht aus der Maschine selbst. Dieser Leitfaden beleuchtet die häufigsten Laserschneid-Probleme, ihre Ursachen und praktische Lösungen, die den Nachbearbeitungsaufwand reduzieren.
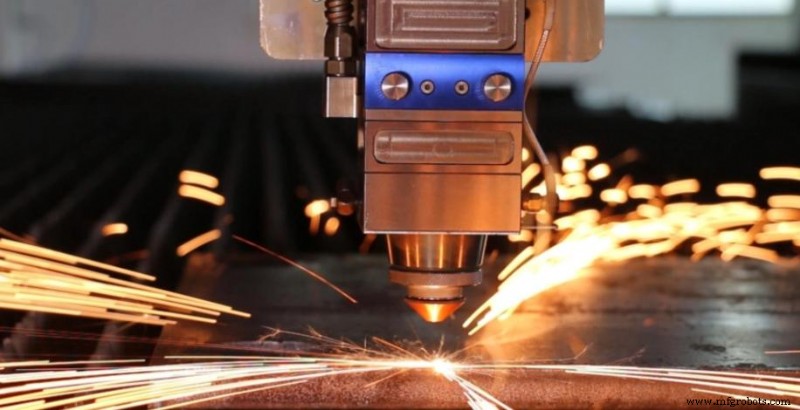
Die verdeckten Kosten schlechter Laserschneid-Kantenqualität
- Arbeitsintensives Entgraten: Manuelles Entfernen von Laserrändern ist langsam und personalintensiv. Wird es zum Workflow-Schritt, zahlen Sie doppelt: einmal fürs Schneiden, einmal für die Nachbearbeitung. Der Overhead summiert sich schnell über einen Produktionslauf.
- Materialverschleiß & Ausschuss: Rauhe Kanten-Geometrie kann Dimensionsgenauigkeit beeinträchtigen und Passprobleme bei der Montage verursachen, was zu Ausschuss und Produktionsverzögerungen führt.
- Beeinträchtigte Ästhetik & Passung: Oxidierte oder ungleichmäßige Kanten behindern Schweißen und Pulverbeschichtung. Saubere, konsistente Oberflächen sind essenziell für starke Schweißnähte und makellose Oberflächen.
Häufige Laserschneid-Fehler und ihre Ursachen
Die meisten Fehler lassen sich auf wenige aus dem Gleichgewicht geratene Prozessfaktoren zurückführen. Die Ursache zu identifizieren, ist der schnellste Weg zur Lösung.
Schlacke und Grate bekämpfen
Schlacke und Grate entstehen, wenn geschmolzenes Material nicht vollständig aus der Schneidzone entfernt wird und am Rand wieder erstarrt.
- Thermisches Ungleichgewicht: Bei dickerem Material baut sich Wärme am Schnittboden auf und verhindert, dass geschmolzenes Metall glatt entweicht. Zuerst Fokuslage und Leistungseinstellungen prüfen und anpassen.
- Gasdruck-Mismatch: Schneidgas stößt geschmolzenes Material aus. Zu geringer Druck lässt Schmelze zurück, was Grate erzeugt, die abgeschliffen werden müssen.
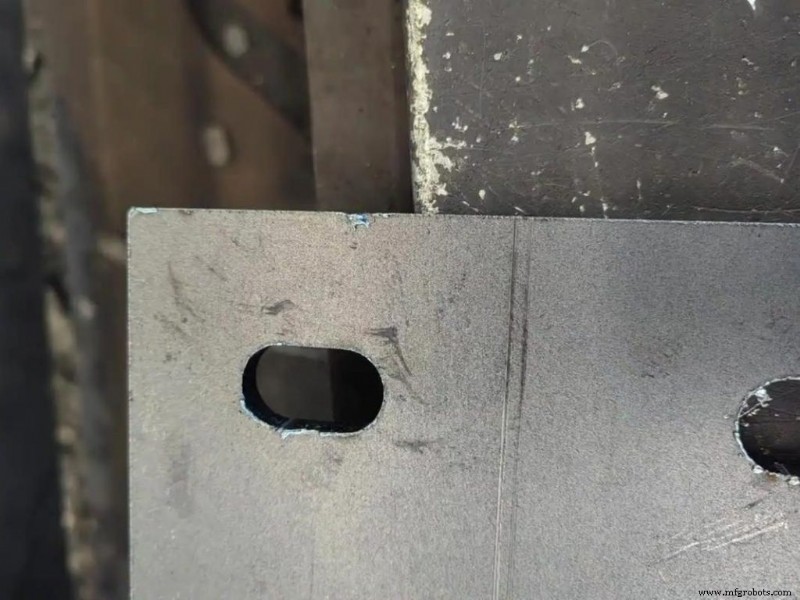
Riefen und raue Oberflächen
Vertikale Riefen an der Schnittkante deuten oft darauf hin, dass ein oder mehrere Schneidparameter angepasst werden müssen.
- Strahlqualität & Fokusstabilität: Eine verschmutzte Linse oder leicht versetzter Fokuspunkt kann den Strahl ungleichmäßig verteilen und unregelmäßige Riefen erzeugen. Regelmäßige Linseninspektion und korrekte Fokuskonfiguration machen messbaren Unterschied.
- Vorschubfehler: Zu schnelles Schneiden erzeugt Schleppspuren; zu langsames Überhitzen das Material, verbreitert den Schnittspalt und raut die Oberfläche. Die optimale Geschwindigkeit variiert mit Materialtyp und -dicke.
Diese Tabelle fasst die häufigsten Fehler, ihre primären Ursachen und empfohlenen Korrekturen zusammen:
| Fehler | Primäre Ursache | Korrektur |
|---|---|---|
| Harte Grate (Schlacke) | Schneidgasdruck zu niedrig / Fokus zu hoch | Gasdruck erhöhen; Fokuspunkt senken |
| Raue Riefen | Schneidgeschwindigkeit zu hoch | Vorschub reduzieren; Düsenzustand prüfen |
| Große wärmebeeinflusste Zone | Übermäßige Wärmeeinbringung | Leistung und Schneidgeschwindigkeit optimieren |
| Übermäßige Oxidation | Sauerstoffreaktion zu aggressiv | Sauerstoffdruck reduzieren oder auf Stickstoff umstellen |
4 Tipps zur Laserschneid-Optimierung
Fehler an der Quelle zu stoppen, ist weit effizienter als spätere Korrektur. Konzentrieren Sie sich auf diese vier Bereiche für beste Ergebnisse.
- Fokusposition optimieren
Bei dickeren Materialien den Fokus knapp unter die Oberflächenlage statt direkt darauf legen. Diese kleine Anpassung lässt geschmolzenes Material leichter abfließen, reduziert Schlacke und verbessert Kantengeradheit. - Schneidgasauswahl beherrschen
Die Gaswahl hat größeren Einfluss auf Kantenqualität, als die meisten Bediener ahnen. Stickstoff liefert saubere, oxidfreie Kanten bei Edelstahl und Aluminium – ideal für Optik oder Beschichtungshaftung. Sauerstoff ist zwar exotherm und effizient für dicken Baustahl, hinterlässt aber leicht oxidierte Oberfläche. - Ideale Schneidgeschwindigkeit finden
Der schnellste Vorschub ist nicht immer der beste. Geschwindigkeitstests an Probeschnitten durchführen, um die Rate zu ermitteln, die die sauberste Kante produziert – nicht nur die kürzeste Zykluszeit. - Düsen sauber und zentriert halten
Verschlissene oder dezentrierte Düsen stören den Schneidgasstrom, verursachen Turbulenzen, ungleichmäßige Kanten und unregelmäßige Schnittspaltbreiten. Regelmäßige Inspektion und Austausch bieten hohen Ertrag bei minimalem Aufwand.
Teile designen für fehlerfreies Laserschneiden
Prozesseinstellungen zählen, aber auch das Teiledesign. Ein paar kleine CAD-Anpassungen können später überraschend viel Nacharbeit verhindern.
- Scharfe Innenecken vermeiden: Kleine Radien an Innenecken hinzufügen, um zu verhindern, dass der Laser verweilt und Material überhitzt.
- Loch-zu-Dicke-Verhältnis beachten: Als Faustregel sollte der Lochdurchmesser mindestens der Materialdicke entsprechen. Dickeres Material mit kleineren Löchern neigt zu Ausbrüchen und schlechter Kanten-Geometrie.
- Ausreichenden Stegabstand wahren: Zu nah beieinander liegende Schneidmerkmale können Wärme aufbauen und umliegendes Blech verformen. Genügend Material zwischen Schnitten lassen, um Ebenheit und Dimensionsgenauigkeit zu bewahren.
Kosteneffizienten Laserschneid-Workflow aufbauen
Nachbearbeitung zu reduzieren, ist oft der schnellste Weg, die wahren Kosten lasergeschnittener Teile zu senken. Durch Feintuning der Schneidparameter, Wahl des richtigen Schneidgases und durchdachtes Teiledesign erreichen Hersteller sauberere Kanten, höheren Durchsatz und vorhersehbarere Produktionskosten.
JTRs Laserschneid-Service beginnt mit einem Prozess, der Teile liefert, die bereit für den nächsten Schritt sind – keine Entgratbank nötig. Wenn Sie mit Kantenqualität kämpfen oder Ihren Blech-Workflow straffen wollen, kontaktieren Sie uns, um Ihr Projekt zu besprechen.
Verwandte Leitfäden
Industrietechnik
- Die wichtigsten Merkmale eines Top-Fertigungsbetriebs: Erkenntnisse aus der Umfrage 2017
- Industriewerbung erklärt: Strategien, Beispiele & ROI
- Die richtige einfache CMMS-Software für nahtloses Wartungsmanagement wählen
- Umfassender Leitfaden zum Leiterplatten-Fertigungsprozess
- Konflikte vermeiden: Wie mehrere Toleranzen Kosten und Qualität beeinflussen
- Materialauswahl für Spritzguss: Der vollständige Leitfaden für Thermoplaste
- Präzise EDM-Drahtschneiddienste optimieren Medizinimplantat-Design in Australien
- Flughafen-GSE-Wartung: 3 bewährte Praktiken zur Reduzierung von Ausfallzeiten & Verlängerung der Gerätelebensdauer
- Cloud Monitoring: Fernsteuerungssystem für Echtzeit-Asset-Management
- Erfolg kultivieren: Praktischer Leitfaden für nachhaltiges Wachstum