



Warum Luftfahrt-CNC-Bearbeitung so teuer ist – Eine technische Aufschlüsselung
Als CNC-Bediener auf dem Shopfloor sehe ich oft Engineering-Zeichnungen, die am Bildschirm makellos aussehen, aber beim Import in unseren CAD/CAM-Workflow ernste Fertigungsherausforderungen darstellen. Wenn Einkaufsteams Angebote für Luftfahrt-Präzisionsbearbeitung erhalten, ist die erste Reaktion meist Preisschock.
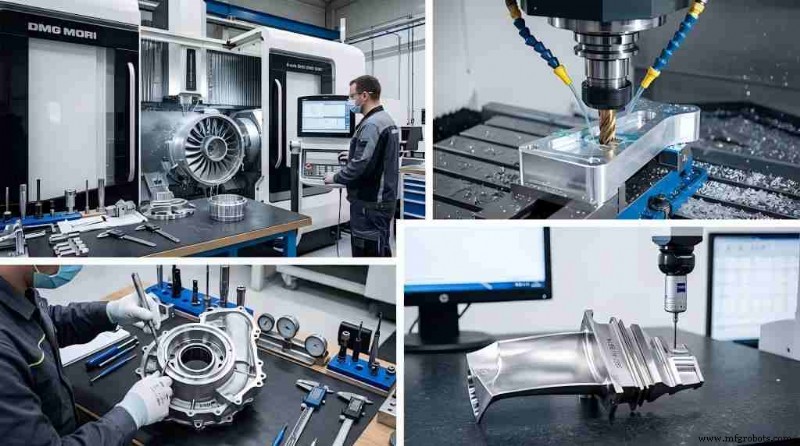
Das Bedienpanel einer 5-Achs-CNC-Maschine offenbart die wahren Treiber hinter diesen hohen Preisen. Kosten werden getrieben von den physikalischen Realitäten beim Zerspanen hochfester Legierungen, Managen struktureller Durchbiegung, Verhindern extremen Werkzeugverschleißes und Ausführen der strengen Qualitätskontrollen, die von AS9100 gefordert werden. Unten folgt eine technische Analyse, warum diese Teile Premiumpreise verlangen, unterstützt durch spezifische Bearbeitungsdaten und operative Einblicke.
Schwere Metalle & harte Exoten: Warum Luftfahrtmaterialien Werkzeuge aussaugen
In konventioneller gewerblicher CNC-Bearbeitung erlaubt die Arbeit mit Aluminium 6061 oder Baustahl hohe Spindeldrehzahlen, aggressive Vorschübe und lange Werkzeugstandzeiten. In der Luftfahrt-Präzisionsbearbeitung verarbeiten wir exotische Legierungen, die entwickelt wurden, um extreme thermische und mechanische Lasten zu überleben. Diese Materialeigenschaften erodieren direkt die Schneidwerkzeugeffizienz.
1. Titan (Ti-6Al-4V) vs. Standard-Aluminium
Titan Ti-6Al-4V wird für sein Festigkeits-Gewichts-Verhältnis und Korrosionsbeständigkeit geschätzt, aber seine Wärmeleitfähigkeit beträgt nur ~6,7 W/m·K. Wenn ein Vollhartmetall-Schaftfräser ein Titanwerkstück bearbeitet, kann die reibungsgenerierte Wärme nicht durch Material oder Span dissipiert werden. Stattdessen konzentriert sich Hitze an der Schneide, oft über 800 °C, was schnellen thermischen Riss und adhäsiven Verschleiß verursacht. Um dies zu mildern, müssen Schnittgeschwindigkeiten drastisch reduziert werden, was wiederum Zykluszeiten verlängert.
2. Superlegierungen bearbeiten (Inconel 718)
Superlegierungen wie Inconel 718 widerstehen hohen Temperaturen, weil ihre Streckgrenze auch unter Hitze stabil bleibt. Allerdings durchlaufen sie beim Schneiden starke Verfestigung, was zu Ausbrüchen führt, wenn der Vorschub zu langsam ist, und zu schnellem Kerbverschleiß bei hoher Schnitttiefe.
| Materialbezeichnung | Schnittgeschwindigkeit (Vc, m/min) | Typische Standzeit (min pro Schneide) | Primärer Verschleißmechanismus |
|---|---|---|---|
| Aluminium 6061-T6 | 800 | 120–240 | Aufgeschweißte Kante (BUE), geringer abrasiver Verschleiß |
| Titan Ti-6Al-4V | 30–45 | 20–30 | Thermische Degradation, Ausbrüche, Kerbverschleiß |
| Inconel 718 | 15–30 | 20–40 | Schnelle Verfestigung, Schnitttiefe-Kerbverschleiß |
Das „Buy-to-Fly“-Verhältnis: 90 % Premium-Material zu Spänen machen
Ein Hauptkostentreiber bei Luftfahrt-Strukturbauteilen ist der Trend zu monolithischen Designs, die Nieten, Schrauben und Schweißnähte – potenzielle Ermüdungsausfallpunkte – eliminieren. Ingenieure bearbeiten komplexe Teile nun aus einem einzelnen Schmiedeblock Rohmaterial.
Diese Praxis schafft ein hohes Buy-to-Fly-Verhältnis – das Verhältnis von gekauftem Rohmaterial zum fertigen, flugtauglichen Teil. In der Luftfahrt liegt dieser Wert typischerweise zwischen 10:1 und 20:1.
Beispiel: Ein Flugzeug-Rumpfspant oder Tragflächensparren aus einem 200 kg Aluminium 7075-T6 Schmiedestück zu fräsen, lässt nur 15 kg fertiges Teil übrig. Die verbleibenden 185 kg zertifiziertes Material werden zu Spänen und tragen über Materialeinkauf und Maschinenstunden substantiell zum finalen Teilepreis bei.
Dünnwand-Verformung & interne Spannungen kontrollieren
Luftfahrtteile enthalten oft tiefe Kavitäten, getrennt durch dünnwandige Rippen oder Taschen von 1,5 mm oder weniger. Das Bearbeiten dieser Merkmale führt zu struktureller Instabilität und Teile-Durchbiegung.
Wenn die äußere Haut eines geschmiedeten Platten entfernt wird, werden interne Restspannungen gestört, was Verzug, Verkrümmung oder Verdrehung während oder nach der Bearbeitung verursacht. Dünne Wände haben auch mangelnde Steifigkeit und neigen zu Rattern – hochfrequenter Vibration, die Oberflächenqualität (typisch 0,8–1,6 µm Ra) verschlechtert und Wände brechen kann.
Um Dünnwand-Verformung zu mildern, ist ein hochsequenzierter, mehrstufiger Prozess essenziell:
- Schruppen: Gleichmäßig Grobmaterial von beiden Seiten abtragen, um Restspannungsfreisetzung auszugleichen.
- Spannungsarmglühen / Aushärten: Teil aus Vorrichtungen nehmen und thermischen Spannungsarmglühzyklus durchführen.
- Vorschlicht-Pässe: Teil mit spezialisierten Spannmitteln neu spannen und auf 0,25 mm an Endmaße bearbeiten.
- Finaler Präzisionspass: Hochgeschwindige, niedrige Schnitttiefe-Finishes ausführen, um Geometrietoleranzen ohne übermäßige Schneidkräfte zu treffen.
Diese Mehrstufen-Sequenz erhöht Einrichtzeiten, Handlingkosten und gesamtmaschinelle Auslastung.
Verdeckte Kosten: 5-Achs-Maschinen, Spezialvorrichtungen & Strenge AS9100-QC
1. Steife 5-Achs-Kinematik
Luftfahrtkomponenten weisen kontinuierliche gekrümmte Geometrien auf, die nicht auf Standard-3-Achs-Fräsen produziert werden können. Sie erfordern High-End 5-Achs-Simultanbearbeitungszentren mit steifen Spindeln für Titan-Herausforderungen bei Positioniergenauigkeiten von ±0,002 mm oder besser. Anschaffung, Wartung und thermische Kompensationskalibrierung dieser Maschinen addieren sich zum Stundensatz.
2. Individuelle Vorrichtungen & Werkstückspannung
Standard-Schraubstöcke und Klemmen können dünnwandige Luftfahrtteile nicht ohne Verformung halten. Wir designen und CNC-bearbeiten dedizierte modulare Vakuumvorrichtungen oder Profilbacken, die das Teil gleichmäßig über seine Geometrie unterstützen.
3. 100 % Rückverfolgbarkeit & ZfP
Jedes Luftfahrtteil erfordert vollständige Fertigungsdokumentation. Unter AS9100 müssen CNC-Dienstleister vollständige Materialrückverfolgbarkeit führen, inklusive Mill Test Reports (MTR), die den Rohmaterial-Heatlots verifizieren. Nach Bearbeitung durchlaufen Teile KMG-Dimensionsvalidierung und ZfP-Verfahren wie Farbinduktionsprüfung (LPI) oder Ultraschallprüfung, um submikroskopische Risse vor finalen Oberflächenbehandlungen zu detektieren.
Wie Designer Luftfahrt-CNC-Bearbeitungskosten senken können
Während Luftfahrtkomponenten strenge Performance-Kriterien erfüllen müssen, können Design-Ingenieure Geometrie modifizieren, um Zerspanungseffizienz zu steigern und Werkzeugverschleiß zu reduzieren.
1. Scharfe Innenecken vermeiden
Scharfe 90°-Innenecken mit Radius 1 mm oder weniger zwingen zu kleinen Schaftfräsern, die fragil sind und langsame Vorschübe erfordern, um Bruch zu verhindern. Größere Eckenradien erlauben größere, steife Wendeschneidplattenfräser, was Materialabtragsraten maximiert.
2. Toleranzen lockern, wo erlaubt
Enge Toleranzen (z. B. ±0,005 mm) auf nicht-kritischen Flächen erhöhen Kosten exponentiell. Der Zerspaner muss viele Pässe fahren, häufig Maschine anhalten zum Messen und Verschleißkorrekturen manuell anpassen. Enge Toleranzen für kritische Passflächen oder Lagerbohrungen reservieren.
3. Wandstärke standardisieren
Variable Wanddicken innerhalb einer Tasche erfordern komplexe Werkzeugpfade und multiple Werkzeugwechsel. Wandprofile standardisieren ermöglicht einheitliche Schrupp- und Finishroutinen, reduziert Programmieraufwand und Zykluszeit.
Zusammenfassend spiegeln Luftfahrt-Präzisionsbearbeitungskosten das rigorose physikalische und regulatorische Umfeld der Luft- und Verteidigungssektoren wider. Schlechte Zerspanbarkeit exotischer Materialien, hoher Materialverlust, Dünnwand-Verformungskontrolle und exhaustive Rückverfolgbarkeitsanforderungen konvergieren zu einer hochkostigen Fertigungslandschaft.
FAQ
F1: Welche Aluminiumlegierung ist bestens für leichte Luftfahrtstrukturen?
A1: Aluminium 7075-T6 ist die Primärwahl für Strukturkomponenten wegen hoher Streckgrenze, vergleichbar mit manchen Stählen, bietet aber geringere Korrosionsbeständigkeit als 6000er-Serien. Für überlegene Schweißbarkeit und Meerwasserkorrosionsbeständigkeit werden 5er-Serien (z. B. 5083) und 6er-Serien (z. B. 6061) bevorzugt.
F2: Wie beeinflusst Werkzeugverschleiß CNC-Bearbeitungskosten?
A2: Titan oder Inconel zu schneiden erfordert fortschrittliche Vollhartmetall-Schaftfräser mit PVD-Beschichtungen, die nach nur 20–30 Minuten Dauerzerspanen stumpf werden können. Verbrauchsmaterialaustausch, Werkzeugwechsel und Rekalibrierung addieren signifikante Arbeits- und Materialkosten.
F3: Wie lange dauert die Produktion komplexer Luftfahrt-CNC-Teile?
A3: Lieferzeiten reichen typischerweise 6 bis 12 Wochen, abhängig von zertifiziertem Materialbezug, Vorrichtungsdesign, multiplen Spannungsarmglühzyklen und AS9100-Prüfung.
Verwandte Leitfäden
Industrietechnik
- Overall Equipment Effectiveness (OEE) meistern: Praktischer Leitfaden für Fertiger
- Schleifmaschinen: Definition, Typen & Anwendungen im Überblick
- 9 bewährte Tipps zur Vereinfachung von Custom-PCB-Design und -Fertigung
- 9 häufige Gründe für langsames WLAN – und wie Sie sie beheben
- Wie Industrial IoT Kosten senkt: 5 bewährte Strategien für Hersteller
- Wie man resiliente Lieferketten in turbulenten Zeiten aufbaut
- 4 große Gesundheitsrisiken durch langes Stehen am Arbeitsplatz
- Top 5 Vorteile digitaler Checklisten in der Fertigung
- 26 unverzichtbare Digital-Marketing-Apps & Tools (inkl. kostenlose)
- 7 Schlüsseltrends, die die Letzte-Meile-Logistik 2025 prägen