



5-Achsen-Bearbeitung entmystifiziert: Warum sie nicht so einschüchternd ist, wie es scheint
Aus irgendeinem Grund schreckt 5-Achsen-Bearbeitung Menschen ab. Auf Messen oder beim Gespräch über Potenzial von Kundenteilen für 5-Seiten-Bearbeitung sieht man Unbehagen aufsteigen, Angst in den Augen. Der bloße Gedanke an all diese gleichzeitig bewegten Achsen lässt sie flüchten. Aber schaut man logisch drauf und bricht es herunter auf das, was WIRKLICH passiert – ist es NICHT schrecklich!
Über die Jahre waren meine besten 5-Achsen-Schüler unglaublich „grüne“ Maschinenbediener, die vor wenigen Monaten nicht mal CNC buchstabieren konnten. Sie hatten so wenig Branchenerfahrung, dass sie nicht wussten, dass sie Angst haben SOLLTEN – was ihnen erlaubte, wirklich zu glänzen. Überraschenderweise scheuen die ERFAHRENEN Zerspaner… genau die, die diese Technologie zu einem Kunstwerk aus Finesse und Schönheit machen könnten!
Typisches 3-Achsen-Setup: Teil in Spannvorrichtung auf Tisch, bestimmter Punkt als Teile-Nullpunkt für Programm. Nach Bearbeitung aller Features auf dieser Operation: Teil umdrehen, Prozedur von vorne. Wiederholen, bis Werkstück komplett, alle Seiten bearbeitet.
Dasselbe Szenario mit 5-Achsen-Maschine: Teil in Spannvorrichtung, bestimmter Punkt als Nullpunkt… bekannt??? Einziger ECHTER Unterschied zur 3-Achsen-Aufspannung: KEIN manuelles Umdrehen des Teils und mehrfache Aufspannungen. Maschine wird programmiert, Teil in Position zu drehen, Befehl im Programm verlegt Ursprungspunkt für nächste Teilseite, Programmierung geht weiter… genau wie bei traditioneller 3-Achsen-Methode.
Nach Analyse erkannte ich: Nicht das KONZEPT von 5-Achsen/5-Seiten schreckt ab – das ist sehr einfach zu begreifen. Es scheint das „WIE“, das Angst macht. Leute verstehen: Einmal-Aufspannung vs. mehrfach, Wegfall manuellen Umdrehens, Konzept der Ursprungsverlegung für bestimmte Teilseite. Was sie NICHT verstehen: WIE wir das alles machen… weil es in ihren Köpfen schwierig sein MUSS… oder? FALSCH! Es ist wirklich ziemlich einfach. Obwohl die meisten Maschinenbauer diese Schritte ähnlich handhaben, fokussiere ich auf Hurcos Weg.
Egal ob NC oder dialogorientiert programmiert: Konzept und Prozedur für Mehrseiten-Bearbeitung gleich… wir definieren einen RELATIVEN Ursprungspunkt für die neue Werkstückseite, erstellen eine gedrehte/transformierte Arbeitsplane, zu der die Werkzeugachse senkrecht steht, und programmieren dann einfache 3-Achsen-Geometrie für die nötige Bearbeitung dieser Seite. Nach Fertigstellung: Aktuellen „Transform Plane“ beenden → alles kehrt zum ursprünglichen Teileinstellungs-Ort zurück → Schritte wiederholen, bis alle Seiten bearbeitet.
Schritt 1: Ursprungspunkt verlegen. Mit dialogorientiertem Block „Transform Plane“ geben wir der Steuerung eine Wegbeschreibung vom ursprünglichen Werkstück-Nullpunkt zum neu gewünschten Ursprung für die neue Arbeitsplane.
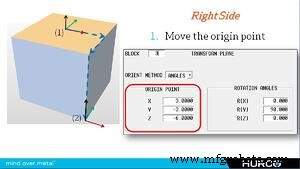
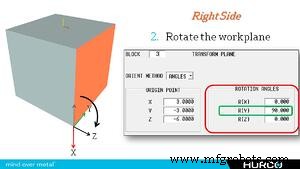
Schritt 2: Arbeitsplane kippen, um Werkzeugachse senkrecht zur gewünschten Teilfläche zu stellen. Bei Programmierung: Werkzeugbewegung um Teil programmieren, tatsächliche Maschinenkonfiguration egal. Beispiel: 90° um Y-Achse drehen (B-Achsen-Move)… obwohl Maschine vielleicht KEINE B-Achse hat, berechnet Steuerung, wie sie verfügbare Achsen positioniert, um die programmierte Werkzeugorientierung zu erreichen.
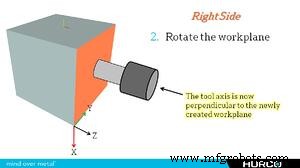
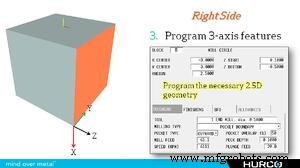
Mit erfolgreich verlegtem Ursprung und gekippter Arbeitsplane: Einfache 2.5D/3D Features programmieren, wie Teilzeichnung vorgibt.
Schließlich: Aktuellen „Transform Plane“ ABBRECHEN, um alles auf ursprünglichen Teileinstellungs-Ort zurückzusetzen. Schritte wiederholen, bis alle Seiten erfolgreich programmiert.
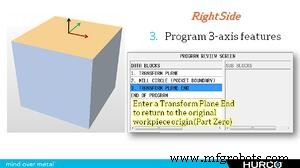
Prozedur ist im Grunde identisch, egal ob dialogorientiert oder NC. Für obige dialogorientierte Beispiel-Orienterung in NC: G68.2 für Ursprungsverlegung & Werkzeugorientierung, G69 zum Abbrechen des NC Transform Plane. Code ähnlich: G68.2 X3.0 Y-3.0 Z-6.0 A0 B90.
Hoffentlich nimmt dies etwas vom schrecklichen Mysterium um den Horror der 5-Achsen-Programmierung. Einmal in Oz gewesen, hinterm Vorhang geschaut → erkennt man: Alles nur Spaß und Spiel!
CNC-Maschine
- Mehr als Tickets: Wie Fiix' Work-Request-Portal Total Productive Maintenance vorantreibt
- Lux Research enthüllt wahren Wert von Sensor-Patenten branchenübergreifend
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Verständnis elektrischer Oberschwingungen: Teil 1 – Grundlagen & Auswirkungen
- Nachhaltigkeit in der Fertigung: Finale Episode – Einblicke von Senseye-Führung
- CNC-Drehmaschinen erweitern: Vom Drehen zum Fräsen & Bohren
- CNC-Bearbeitungs-Größenbeschränkungen: Was Designer wissen müssen
- Präzisions-Kleinteilebearbeitungsdienstleistungen für industrielle Exzellenz
- 12 Trends der Auftragsfertigung, die die Zukunft formen: Teil 3
- 12 Schlüsseltrends, die die Auftragsfertigung transformieren – Teil 2