



Stahlrohr: Typen, Geschichte und moderne Fertigung
Stahlrohre sind lange, hohle Röhren, die das Rückgrat unzähliger Infrastruktursysteme bilden. Sie werden via zwei distincte Verfahren hergestellt – geschweißt oder nahtlos – jeweils beginnend mit Rohstahl, der in eine bearbeitbare Form gegossen wird. Der Stahl wird dann entweder zu einem nahtlosen Rohr gestreckt oder seine Kanten werden verbunden und mit einer Schweißnaht versiegelt. Seit den frühen 1800ern haben sich diese Methoden zu den heute hochgradig effizienten, kontinuierlichen Prozessen entwickelt, die jährlich Millionen Tonnen Stahlrohr produzieren und es zum meistverwendeten Produkt der Stahlindustrie machen.
Dank ihrer Festigkeit und Leichtigkeit sind Stahlrohre in vielfältigen Bereichen unverzichtbar: unterirdische Wasser- und Gasverteilung, Schutz elektrischer Kabel, Fahrradrahmen, Automobilkomponenten, Kühl- und Heizsysteme, Sanitärinstallationen, Fahnenmasten, Straßenlaternen und sogar medizinische Geräte. Ihre Vielseitigkeit treibt die Nachfrage über Sektoren hinweg an.
Geschichte
Menschlicher Einfallsreichtum nutzt röhrenförmige Strukturen seit Jahrtausenden. Antike Landwirte leiteten Wasser mit Rohr- und Tonröhren; chinesische Ingenieure nutzten Schilfrohre bereits 2000 v. Chr., während europäische Bleirohre im 1. Jh. n. Chr. auftauchten. Tropische Gesellschaften verwendeten Bambus, Kolonialamerikaner Holz. Bostons erstes Wasserwerk 1652 nutzte ausgehöhlte Baumstämme.
Das moderne geschweißte Stahlrohr wurzelt 1815, als William Murdock ein Kohlebrenner-Lampensystem schuf, das lange Metallröhren benötigte. 1824 patentierte James Russell eine Methode, erhitzte Eisenstreifen zu verbinden, aber Comelius Whitehouses 1825er Stumpfschweißprozess legte den Grundstein für heutige Produktion. Das erste US-Werk mit dieser Technik eröffnete 1832 in Philadelphia.
Kontinuierliche Produktion wurde 1911 von John Moon eingeführt, was Werken ermöglichte, Rohr in einem endlosen Strom herzustellen – ein signifikanter Effizienzsprung. Gleichzeitig entstanden nahtlose Rohre Ende des 19. Jahrhunderts, erstmals durch Bohren eines Lochs durch einen massiven Zylinder. Das 1895er Werk, das die ersten nahtlosen Rohre produzierte, deckte die wachsenden Bedürfnisse der Fahrrad- und später Automobilindustrie, die dünnwandige, hochfeste Rohre für Benzin- und Ölleitungen benötigten.
Frühe nahtlose Produktion 1840 involvierte Bohren eines Zentrumlochs in einem Bolzen – ein ineffizienter Prozess mit ungleichmäßigen Wänden. Ein 1888er Patent verbesserte dies, indem ein Bolzen um einen feuerfesten Ziegelkern gegossen wurde, dessen Entfernung ein sauberes Loch hinterließ. Moderne Walztechniken haben diese frühen Methoden ersetzt.
Design
Stahlrohre gibt es in zwei Hauptvarianten: nahtlos und geschweißt. Nahtlose Rohre sind leichter mit dünneren Wänden, ideal für Fahrräder und Flüssigkeitstransport. Geschweißte Rohre, mit einer einzelnen Naht entlang ihrer Länge, sind schwerer und steifer, bieten konsistente Geradheit und werden häufig für Gasleitungen, Elektroleitungen und Sanitär verwendet, wo keine hohe Beanspruchung erwartet wird.
Schlüsseleigenschaften – Durchmesser, Wanddicke, Stahlgüte, Länge, Beschichtung und Endbearbeitung – werden während der Produktion sorgfältig kontrolliert, um spezifische Anwendungsanforderungen zu erfüllen. Durchmesser reichen von mikroskopischen Hypodermiknadeln bis zu großen kommunalen Gashauptleitungen.
Rohstoffe
Stahl, primär Eisen legiert mit Elementen wie Aluminium, Mangan, Titan, Wolfram, Vanadium und Zirkonium, ist der Kernrohstoff. Zusätzliche Veredelungsmittel können angewendet werden, einschließlich leichtem Öl zum Schutz oder Schwefelsäure bei der Reinigung. Farb- oder Zinkbeschichtungen werden üblicherweise zum Korrosionsschutz verwendet.
Der Herstellungsprozess
Stahlrohrproduktion folgt einem Drei-Stufen-Rahmen: Umwandlung von Rohstahl in bearbeitbare Form, Formen des Rohrs auf kontinuierlicher oder halbkontinuierlicher Linie, und finales Schneiden und Anpassen.
Blockerzeugung
- Flüssiger Stahl wird durch Schmelzen von Eisenerz und Koks in einem Ofen erzeugt, dann überschüssiger Kohlenstoff mit Sauerstoff entfernt. Der flüssige Stahl wird in dickwandige Formen gegossen, um zu Blöcken abzukühlen.
- Blockformen – durch massive Walzen – erzeugen Flachprodukte (Platten, Bleche) oder Langprodukte (Stäbe, Stangen).
Erzeugen von Blöcken und Brammen
- Blöcke werden durch Durchführen von Blöcken durch genutete „Zwei-Hoch“- oder „Drei-Walzen“-Gerüste geformt, die den Stahl quetschen und strecken. Bediener kehren die Walzen um, um das Material weiter zu verdünnen, während Manipulatoren gleichmäßige Verarbeitung sicherstellen.
- Brammen werden ähnlich gewalzt, mit Seitenwalzen zur Breitenkontrolle. Nach dem Formen werden ungleiche Enden getrimmt und die Stücke auf Maß geschnitten.
Weiterverarbeitung
- Blöcke werden via zusätzlichem Walzen zu Strangpresslingen. Strangpresslinge werden dann von synchronen Fliegenscheren geschnitten, wodurch lange, schmale Stücke entstehen, die später nahtlose Rohre formen.
- Brammen werden auf 1.204 °C erhitzt, um eine Oxidschicht zu bilden, die durch Schuppenbrecher und Hochdruckwasserspray entfernt wird. Sie werden dann in einem Warmwalzwerk – oft einen halben Meile lang – zu dünnen Bändern, sogenannten Skelp, gestreckt, wobei ein 15,2 cm dicker Block in ein Viertelmeilen-langem Band in ca. drei Minuten umgewandelt wird.
- Nach dem Strecken wird Stahl in Schwefelsäurebädern gebeizt, gespült, getrocknet und auf große Spulen gewickelt für Transport zu Rohrfertigungsanlagen.
Rohrherstellung
- Skelp wird abgewickelt und erhitzt, bevor es durch genutete Walzen läuft, die seine Kanten krümmen, ein ungeschweißtes Rohr formend. Schweißelektroden versiegeln dann die Enden, und eine Hochdruckwalze gewährleistet eine dichte Naht. Je nach Größe können geschweißte Rohre bis zu 335 m pro Minute produziert werden.
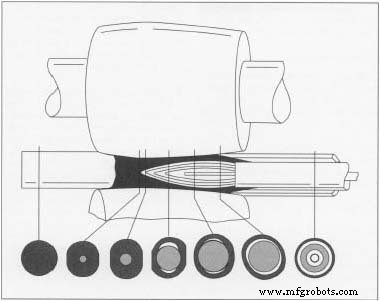
- Für nahtlose Rohre werden quadratische Strangpresslinge erhitzt und in einen Zylinder geformt, dann mit extremem Druck gewalzt, um den Bolzen zu strecken und ein zentrales Loch zu schaffen. Ein kegelförmiger Piercer sorgt für glatte, regelmäßige Öffnung. Nachfolgendes Walzen richtet Wanddicke und Form aus.
Endverarbeitung
- Nach dem Formen können Rohre Geraderichten, Verbindungsmontage (Gewindeschneiden für kleine Durchmesser) und Dimensionsmessung durchlaufen. Qualitätsdaten werden auf jedes Rohr gestempelt. Schutzöl wird aufgetragen, und viele Rohre erhalten Feuerverzinkung oder Zinkbeschichtungen gegen Rost. Spezialfarben können je nach Anwendungsbedarf hinzugefügt werden.
Qualitätskontrolle
Fortgeschrittene Röntgenmessgeräte überwachen kontinuierlich Wanddicke, indem sie das Testrohr gegen eine Referenz vergleichen. Abweichungen justieren automatisch Walzdrücke. Am Linienende füllen Drucktests das Rohr mit Wasser und wenden Druck an, um Integrität zu bestätigen; fehlerhafte Einheiten werden verschrottet.
Herstellungsprozess
- Bernstein: Vom antiken Harz zum wissenschaftlichen Schatz – Geschichte, Eigenschaften und moderne Nutzung
- Die Guillotine: Geschichte, Design und Vermächtnis
- Silizium: Eigenschaften, Produktion und Marktausblick
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Ukulele: Von portugiesischen Wurzeln zur modernen Handwerkskunst
- Der komplette Leitfaden zur US-Hühnerindustrie: Geschichte, Produktion und Qualitätskontrolle
- Kompost: Die ultimative Lösung zur Bodenverbesserung
- Wodka: Von antiker Destillation zur modernen Produktion
- Eisen: Eigenschaften, Geschichte und alltägliche Anwendungen
- Verzinkte Stahlrohre: Vorteile, Einsatzgebiete und Geschichte