



Strichcodescanner: Technologie, Design und Zukunftstrends
Hintergrund
Strichcodescanner haben sich von einfachen Handlesegeräten zu hochentwickelten, laser- und holographiegestützten Systemen entwickelt. Im Kern wandeln alle Scanner das Muster aus schwarzen und weißen Strichen in ein digitales Signal um, das ein Computer interpretieren kann. Der Prozess basiert auf der unterschiedlichen Reflexion: Schwarz reflektiert minimales Licht, Weiß starkes Licht. Durch Beleuchtung des Codes und Erkennung des reflektierten Lichts konvertiert der Scanner das Muster in ein elektrisches Signal für das Hostsystem.
Mitte der 1970er Jahre eingeführt, beschleunigten Strichcodes die Dateneingabe in Lagern, Einzelhandel, Fluggesellschaften, Bibliotheken und Supermärkten. Die Technologie eliminierte manuelles Tippen, reduzierte Fehler und ermöglichte Echtzeit-Bestandsführung und Abrechnung. Supermarkt-Kassenscanner stellen die anspruchsvollste Anwendung dar: Sie müssen unregelmäßige, verschmutzte oder fragile Artikel in Sekunden erfassen.
Frühe Geräte wie der Stift-Scanner erforderten physischen Kontakt mit dem Code und nutzten einen schmalen Lichtstrahl. Diese Bauweise war günstig, aber bei unebenen oder verunreinigten Codes limitiert. Der Durchbruch kam mit Laserbeleuchtung, die einen fokussierten, hellen Strahl erzeugte, der berührungslos über eine Oberfläche geführt werden konnte. Mitte der 1970er Jahre ermöglichten motorisierte Spiegelsysteme das automatische Abscannen des Lasers, was Geschwindigkeit und Zuverlässigkeit steigerte.
1980 ersetzte Holographietechnologie die rotierenden Spiegel. Durch Einbetten von Hologrammen auf einer rotierenden Scheibe konnten Scanner Licht in mehrere Richtungen von einer einzigen Quelle reflektieren. IBM und NEC führten unabhängig voneinander holographische Kassenscanner ein, die Codes aus verschiedenen Winkeln lesen konnten, was Benutzererfahrung und Durchsatz drastisch verbesserte.
Rohmaterialien
Ein typischer holographischer Scanner umfasst einen Helium-Neon-Laser (HeNe), hochwertige Linsen, Spiegel und einen Photodioden-Detektor. HeNe-Laser emittieren einen stabilen roten Strahl, der leicht zu detektieren und kosteneffizient ist. Photodioden – meist Silizium oder Germanium – wandeln reflektiertes Licht in elektrische Impulse um.
Das Gehäuse besteht meist aus Edelstahl mit einem optischen Fenster aus Glas oder robustem Kunststoff. Das Fenster muss transparent und staubfrei bleiben; jeder Defekt kann Licht streuen und die Genauigkeit beeinträchtigen.
Holographische Scheiben werden aus dichromatisiertem Gelatine (DCG) gefertigt, versiegelt zwischen zwei Kunststoffschichten. DCG, ein lichtempfindliches Material, wurde gemeinsam von Dow Chemical und Polaroid entwickelt. Die Scheibe enthält 7–16 Keile, die jeweils so konstruiert sind, dass sie Licht in einem spezifischen Winkel reflektieren, sodass der Scanner Codes aus verschiedenen Ausrichtungen lesen kann.
Der Antriebsmotor ist ein kompakter Elektrozylinder, der die Scheibe dreht. Er ist an einer zentralen Welle befestigt und für lange Lebensdauer und präzise Drehzahlregelung ausgelegt.
Design
Die Designphase involviert Laser-Ingenieure, Optikdesigner, Elektroingenieure und Softwareentwickler. Wichtige Aspekte sind:
- Hologrammeffizienz: Maximierung des reflektierten Lichts bei Erhalt eines schmalen Strahls.
- Scanmuster: Sicherstellung hoher Lesbarkeit über einen weiten Orientierungsbereich.
- Laserleistung: Ausgewogenheit zwischen Lebensdauer, Effizienz und Anwendersicherheit.
- Optischer Arbeitsabstand: Bestimmung der maximalen Distanz, in der ein Code zuverlässig gelesen werden kann.
- Mechanisches Layout: Positionierung der rotierenden Scheibe und optischer Komponenten in einem kompakten, ergonomischen Gehäuse.
- Signalverarbeitung: Umwandlung von EIN/AUS-Lichtimpulsen in Binärdaten, die das Hostsystem dekodieren kann.
Der Fertigungsprozess
Nach dem Design werden Komponenten gefertigt und montiert. Die holographische Scheibe wird im Haus produziert; Linsen, Spiegel und Laser stammen von spezialisierten Herstellern und werden streng geprüft.
Hologramm-Scheibe
- Masterscheiben werden durch Aufzeichnen jedes Keils auf einem DCG-Sandwich erstellt. Jeder Keil reflektiert einen eindeutigen Winkel.
- Nach der Aufzeichnung werden die Keile auf eine einzige transparente Platte geklebt. Glycerinbasierte Klebstoffe bewahren die optische Güte.
- Die Replikation nutzt optisches Kopieren: Ein Laser projiziert das Master auf eine leere DCG-Scheibe und überträgt das Muster.
Linsen, Spiegel, Laser
- Diese Teile werden bei Wareneingang gegen Spezifikationen geprüft. Lebensdauertests sichern die Zuverlässigkeit.
Gehäuse
- Das Gehäuse wird entweder von einer Metallwerkstatt gefertigt oder im Haus gebaut und dann auf exakte Toleranzen bearbeitet.
- Festigkeit und Haltbarkeit werden durch Belastungstests validiert.
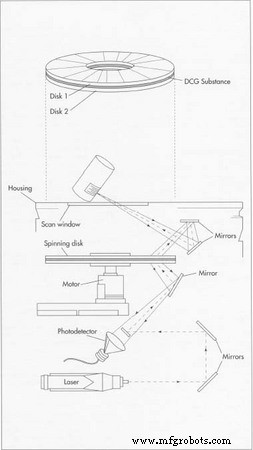
Ein Laserstrahl beleuchtet den Code, das reflektierte Licht wird von einer rotierenden holographischen Scheibe erfasst, und ein Photodetektor wandelt das Muster in ein elektrisches Signal für den Computer um. Jede Scheibe enthält 7–12 Keile, die jeweils Licht in einem distincten Winkel reflektieren. Die Produktion beginnt mit einer Masterscheibe; ein einzelner Laser überträgt das Muster dann auf eine benachbarte leere DCG-Scheibe.
Endmontage
- Scheibe und Motor werden integriert und auf Scangeschwindigkeit, Muster und Richtung getestet.
- Das optische System – Laser und Spiegel – wird montiert, wobei eine optimale Strahlausrichtung sichergestellt wird.
- Nachdem das Gerät alle Prüfungen bestanden hat, wird es im Gehäuse versiegelt und mit dem Lesefenster ausgestattet.
Qualitätskontrolle
Hersteller orientieren sich an Industriestandards wie First Pass Read Rate (FPRR), Ablehnrate und Lesegeschwindigkeit. Typische Kennzahlen:
- FPRR: Prozentsatz der Codes, die beim ersten Durchgang korrekt gelesen werden.
- Ablehnrate: Anzahl der Scans pro Million, die nicht wiederherstellbar sind.
- Lesegeschwindigkeit: Der Geschwindigkeitsbereich, in dem Codes zuverlässig gescannt werden können.
Mechanische Tests laufen Geräte tagelang, manchmal jahrelang, um konstante Motordrehzahl und Drehmoment zu bestätigen. Optische Tests verifizieren die Lesekonstanz; ein gut gebauter Scanner sollte 85 % Genauigkeit überschreiten, wobei 75–85 % üblich sind.
Elektrische Tests bewerten die Ablehnrate. Scanner sampeln typischerweise 100–200 Scans pro Sekunde und kreuzprüfen die Messwerte, um unvollkommene Drucke zu tolerieren. Fällt ein Scanner diese Prüfungen nicht, wird er zur optischen oder elektronischen Inspektion geschickt.
Zukunftsaussichten
Aufkommende Trends umfassen:
- Miniaturisierte Halbleiterlaser, die Stift-Scanner günstiger und vielseitiger machen.
- Interaktive Strichcode-Spielzeuge und Lerntools, die Tasten durch Scannen ersetzen.
- Heim-Shopping-Plattformen, die Verbrauchern erlauben, Katalogartikel per Smartphone oder Handscanner mit Modem zu scannen.
- Fortgeschrittene Laserscanner für komplexe Fertigungsabläufe, Chargenverfolgung und Produktionsüberwachung.
- Neue optische Baugruppen, die mehr Flexibilität in Größe und Anwendung bieten.
Herstellungsprozess
- C++-Kommentare: Best Practices für lesbaren, wartbaren Code
- Norman Joseph Woodland, Mit-Erfinder des Barcodes, verstorben mit 91
- EN AW 6082 Rundstab – Premium Aluminiumlegierung für Engineering & Dekorative Anwendungen
- EN AW 2007 Rundstab – Hochwertiges AlCu4PbMgMn für Präzisionsbearbeitung
- Reines Nickel 201 Stab – Hohe Reinheit, unlegiert für industrielle Anwendungen
- Reines Nickel – 205 GPa Elastizitätsmodul, 449 MPa Zugfestigkeit, diverse Breiten
- Alloy 52 Stab: Hochleistungs-Nickel-Eisen-Stahl mit kontrollierter Ausdehnung
- Nickel 200 Rundstab – Reines, unlegiertes Hochleistungsmaterial
- Pneumatische Stangenlader: Kosteneffiziente CNC-Drehautomation
- CNC G-Codes erklärt: Essentieller Leitfaden für CNC-Programmierer