



TMT-Bewehrungsstäbe – Vergütet für höchste Festigkeit und Haltbarkeit
Vergütete Bewehrungsstäbe
Bewehrungsstahlstäbe (Betonstahl) werden heute mittels Vergütungstechnologie – also Abschrecken und Anlassen – direkt im Walzwerk hergestellt. Die so erzeugten Stäbe sind als TMT-Stäbe (thermomechanisch behandelt) bekannt.
Grundlagen und Werkstoff
TMT-Stäbe bestehen im Wesentlichen aus unlegierten, kohlenstoffarmen Stählen und werden nach Streckgrenze, Duktilität, Kohlenstoff- bzw. Kohlenstoffäquivalent sowie dem Verhältnis von Streckgrenze zu Zugfestigkeit spezifiziert. Der festgelegte Kohlenstoffgehalt (typischerweise 0,13 % bis 0,24 %) und ein Kohlenstoffäquivalent (CE) unter 0,48 % gewährleisten optimale Schweißbarkeit und Härtbarkeit. Zu niedriger Kohlenstoffgehalt würde die Härtbarkeit verschlechtern und erfordern intensivere Kühlung, was Walzwerksdesign, Walzgeschwindigkeit sowie Länge und Effizienz der Kühlkammer beeinflusst.
Eignung für den Betonbau
TMT-Stähle eignen sich hervorragend als Bewehrung, da ihr thermischer Ausdehnungskoeffizient dem von Beton entspricht und sie eine ausgezeichnete Verbundhaftung aufweisen. Sie tragen die maximal auftretenden Zugspannungen und erfüllen höchste Ansprüche an mechanische Eigenschaften. Neben dem Bauwesen finden sie auch in der allgemeinen Fertigung Verwendung, wo Biegen, Zerspanen und Schweißen gefordert sind.
Wirtschaftlichkeit des Verfahrens
Die TMT-Produktion ist ein ökonomisches Verfahren zur Herstellung hochfester Stäbe. Im Vergleich zu kaltverdrillten Stäben (CTD) entfällt der kostenintensive mechanische Verdrillvorgang – besonders vorteilhaft bei kleinen Durchmessern. Weitere Kostenvorteile ergeben sich aus geringerem Legierungsbedarf, weniger Ausschuss, geringeren Lagerkosten und weiteren stahlwerksseitigen Faktoren. Einziger Kostentreiber ist der Walzvorgang im Zusammenhang mit der Abschreckeinrichtung.
Hauptverfahren: Tempcore und Thermex
Zwei Verfahren haben sich etabliert:
- Tempcore-Verfahren: Entwickelt in den 1970ern vom Centre de Recherches Métallurgiques (CRM), Belgien, zur Herstellung hochfester, schweißbarer Bewehrungsstäbe aus Mildstahlblöcken.
- Thermex-Verfahren: Ebenfalls in den 1970ern entwickelt und markenrechtlich geschützt von der deutschen Hennigsdorfer Stahl Engineering (HSE).
Prinzip der thermomechanischen Behandlung
Das Verfahren kombiniert plastische Verformung mit thermischen Prozessen (Wärmebehandlung, Wasserabschrecken, Erwärmen, Abkühlen) in einem einzigen Durchgang. Im Gegensatz zum mechanischen Kaltverdrillen (Torsteel) wird die Festigkeit durch einen temperierten Martensitrand erzeugt, während die Duktilität durch einen Ferrit-Perlit-Kern gewährleistet wird.
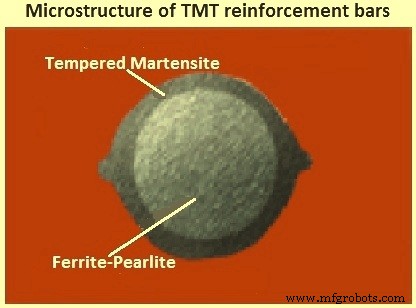
Die schnelle Abkühlung wandelt die Staboberfläche in Martensit um; die Restwärme des Kerns lässt diesen Martensitrand anschließend selbst anlassen (Selbstanlassen). Es entsteht eine einzigartige Verbundmikrostruktur: temperierter Martensit am Rand, Übergangszone aus Perlit und Bainit sowie feinkörniger Ferrit-Perlit im Kern. Daher werden diese Stäbe auch als Quenched and Self-Tempered (QST) bezeichnet.
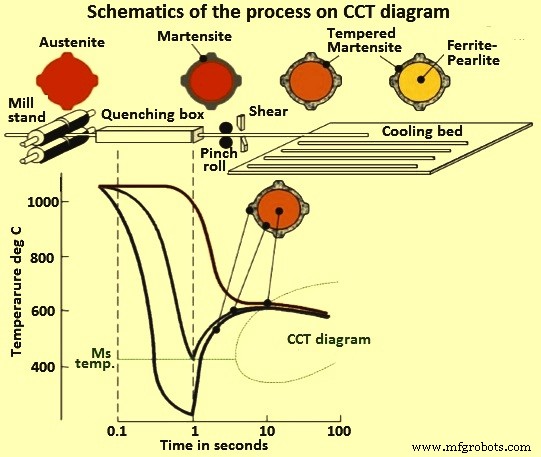
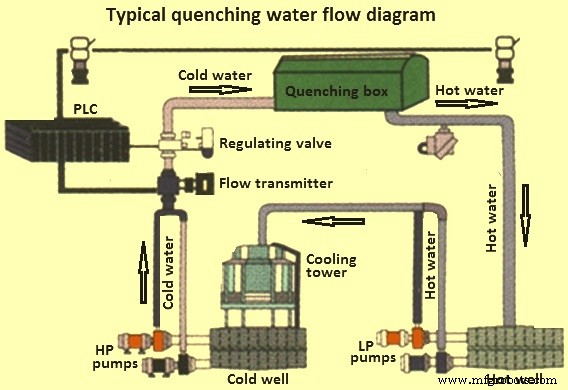
Beide Verfahren basieren auf diesem Prinzip. Beim Tempcore-Verfahren fließt Wasser durch einen Kühlkasten; beim Thermex-Verfahren wird Wasser auf den heißen Stab im Kühlkasten gesprüht. Der Prozessverlauf im Zeit-Temperatur-Umwandlungs-Schaubild (CCT) ist in Abbildung 2 dargestellt.
Prozessablauf in drei Stufen
Die thermomechanische Behandlung erfolgt nach dem Walzen der erhitzten Blöcke auf Endmaß. Entscheidende Parameter sind Auswalztemperatur, Abkühlrate, Abkühldauer und Stahlzusammensetzung.
Stufe 1: Schnelles Wasserabschrecken
Unmittelbar nach dem letzten Walzgerüst wird der Stab intensiv mit Wasser gekühlt. Die Abkühlrate an der Oberfläche muss die kritische Martensitbildungsgeschwindigkeit übersteigen. Ergebnis: eine martensitisch-austenitische Randschicht um einen austenitischen Kern. Ziel ist ein Martensitrand der erforderlichen Dicke.
Stufe 2: Selbstanlassen durch Kernwärme
Nach Verlassen der Kühlzone fließt Wärme vom heißen Kern zum kühleren Rand und lässt den Martensit anlassen. Der Kern bleibt noch austenitisch. Dieser Schritt (Tempcore = Tempered by core) sichert Duktilität bei Erhalt hoher Streckgrenze.
Stufe 3: Freie Abkühlung auf dem Kühlbett
Der austenitische Kern wandelt sich in duktilen Ferrit und Perlit um. Der fertige TMT-Stab ist somit ein Verbundwerkstoff mit gehärtetem Rand, intermediärer Zone und weichem Kern.
Eigenschaften von TMT-Stäben
TMT-Stäbe überlegen kaltverdrillten Stäben in wesentlichen Punkten:
- Hohe Festigkeit durch temperierten Martensitrand; einstellbar über Randschichtdicke.
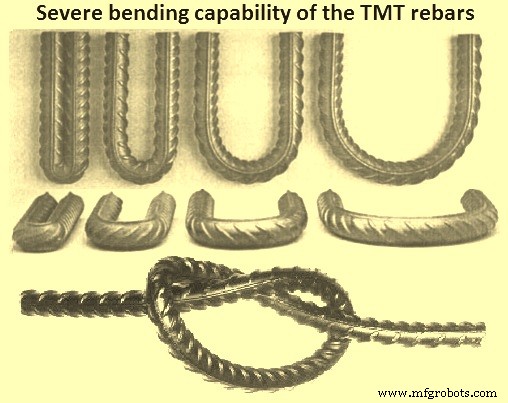
- Hohe Duktilität durch Ferrit-Perlit-Kern; leicht biegbar auf der Baustelle, wiederholtes Biegen, Verzinken und Richten ohne Rissbildung oder Festigkeitsverlust (siehe Abb. 4).
- Gute Verbundhaftung – ideal für Betonbau.
- Zähigkeit bei Tieftemperaturen auch nach mechanischer Beschädigung oder Lichtbogenschweißung.
- Keine nennenswerte Dehnungsalterungsversprödung nach Biegen und Verzinken.
- Voll schweißbar dank niedrigem Kohlenstoffäquivalent.
- Kompatibel mit allen gängigen mechanischen Stoßverbindungen für Druck- und Zugbeanspruchung.
- Hochtemperaturbeständigkeit: Bei 415 N/mm² Streckgrenze bleiben >70 % der Streckgrenze erhalten, bei 500 N/mm² noch 40 % – entscheidend im Brandfall.
- Ermüdungsfestigkeit gemäß europäischen Normen.
- Hohe Scherfestigkeit (oberer Bereich von 60–80 % der Zugfestigkeit).
- Keine Torsionsspannungen (im Gegensatz zu CTD) → bessere Korrosionsbeständigkeit; die blaue Sekundärzunder bleibt erhalten und schützt vor atmosphärischer Korrosion.
- Überlegene Erdbebensicherheit: Gleichmäßige Energieabgabe und Duktilität bei zyklischer Belastung bis zum Versagen.
- Gute Tieftemperaturzähigkeit, geringe Empfindlichkeit gegen Oberflächenschäden.
Ein typischer geätzter Querschnitt zeigt drei Zonen: temperierter Martensit (dünne Plättchenpakete) am Rand, Bainit/Ferrit-Mischung in der Übergangs zone, Ferrit-Perlit im Kern. Die Mikrostruktur ist durch die rasche Abkühlung und thermomechanische Behandlung feinkörnig.
Dickere Martensitränder (längere Abschreckzeit, niedrigere Auswalztemperatur, intensivere Kühlung, höherer C-/Mn-Gehalt) führen zu höherer Streckgrenze und geringerer Dehnung. Typische Streckgrenzen liegen zwischen 415 und 550 N/mm², Dehnung (5d) zwischen 30 % und 25 %, Verhältnis Streckgrenze/Zugfestigkeit ≈ 0,85.
Vorteile im Überblick
- Konsistente Qualität durch Inline-Prozess.
- Kombination aus hoher Festigkeit und Duktilität erhöht die Sicherheit von Bauwerken.
- Einfache und leichte Verarbeitung (Biegen, Schweißen, Schneiden).
- Hohe Festigkeit ermöglicht Stahleinsparung.
Herstellungsprozess
- EN 10137-2 Güte S890QL – Hochfester Vergütungsstahl für Schwerlastanwendungen
- EN 10137-3 Güte S500A: Vergüteter Feinkornstahl für Konstruktionsanwendungen
- DIN 1.5217 Vergüteter Stahl: Wichtige Eigenschaften und Leistungsdaten
- JIS G4311 SUH600: Martensitischer Edelstahl, vergütet – Eigenschaften & Leistung
- JIS G4311 SUH616: Vergüteter martensitischer Premium-Edelstahl
- JIS G4311 Güte SUH1 – Vergüteter martensitischer Rostfreier Stahl: Spezifikationen
- JIS G4303 SUS 431 Vergütet – Hochwertiger martensitischer Rostfreistahl
- JIS G4303 SUS403: Vergüteter martensitischer Edelstahl – Eigenschaften
- ASTM A541 Grade 1A Vergüteter Edelstahl – Hohe Festigkeit, Schlagzähigkeit & Korrosionsbeständigkeit
- ASTM A288 Klasse 4 Vergüteter Stahl – Spezifikationen & Eigenschaften