



Eisenerzpellets & Pelletierung: Umfassender Überblick & Prozessleitfaden
Einführung in Eisenerzpellets und Pelletierverfahren
Pelletieren ist ein Agglomerationsverfahren, bei dem fein gemahlene Eisenerzfeinstteile (< 200 Mesh, 0,074 mm) mit Zusätzen (z. B. Bentonit) gemischt und in einem Pelletierer zu nahezu ovalen/kugelförmigen Pellets (8–16 mm Durchmesser) geformt und durch Brennen gehärtet werden. Das Ergebnis sind gleichmäßig dimensionierte Eisenerzpellets, die direkt in Hochofen (BF), Schachtöfen oder Drehrohröfen zur Direktreduktion (DRI) eingesetzt werden können.
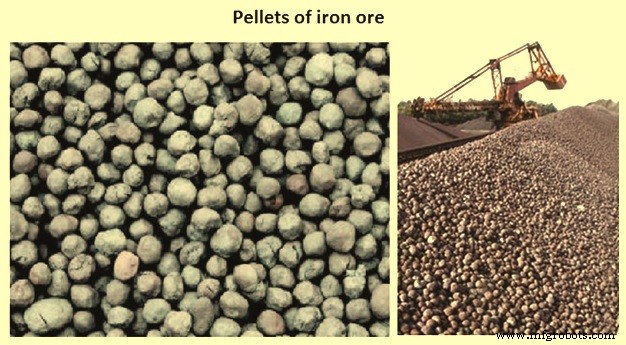
Typische Pellet-Eigenschaften
| Tab. 1: Typische Eigenschaften von Eisenerzpellets | |||
|---|---|---|---|
| Analyse (trocken) | Einheit | Wert | Toleranz |
| Fe | % | 65 | Minimum |
| FeO | % | 0,3 | Maximum |
| SiO₂ + Al₂O₃ | % | 5 | Maximum |
| CaO | % | 0,03 | ± 0,01 |
| MgO | % | 0,06 | ± 0,01 |
| Basizität | % | 65 | Maximum |
| Phosphor | % | 0,05 | Maximum |
| Physikalische Eigenschaften | Einheit | Wert | Toleranz |
|---|---|---|---|
| Schüttdichte | t/m³ | 2,2 | ± 0,2 |
| Tumbler-Index | % | 93 | Minimum |
| Abrasionsindex | % | 3 | Min ± 0,5 % |
| Kaltdruckfestigkeit (Ø) | kg/Pellet | 250 | Minimum |
| Korngrößenverteilung | Einheit | Wert | Toleranz |
|---|---|---|---|
| 8–16 mm | % | 94 | Minimum |
| <5 mm | % | 2 | Maximum |
| >16 mm | % | 4 | Maximum |
| Metallurgische Eigenschaften | Einheit | Wert | Toleranz |
|---|---|---|---|
| Porosität | % | 18 | Minimum |
| Reduzierbarkeit | % | 62 | Minimum |
Prozesstechnologie: Vier Stufen
- Rohstoffvorbereitung – Eisenerzkonzentrat wird getrocknet (ca. 120 °C), im Kugelmahlwerk auf 80 % < 45 µm gemahlen (Feuchte ca. 9 %). Binder (Bentonit) wird im Hochintensivmischer eingearbeitet.
- Grünpelletbildung – In Scheibenpelletierern (Ø 5–7,5 m, Neigung ~45°, 6–8 min⁻¹) werden durch Rollbewegung Keime gebildet, die durch weitere Zufuhr und Kollisionen zu Pellets (8–16 mm) wachsen. Wasserzugabe und Drehzahl steuern das Wachstum. Nach Siebung gelangen die Grünpellets auf den Wanderrost.
- Induration (Härtung) – Drei Schritte:
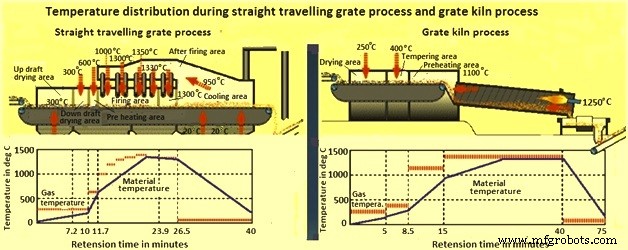
- Trocknung (180–350 °C): Verdunstung von Oberflächen-, Interstitial- und chemisch gebundenem Wasser.
- Vorheizen (500–1100 °C): Zersetzung von Carbonaten/Hydraten, Vergasung fester Brennstoffe, Umwandlung von Goethit/Siderit/Magnetit zu Hämatit, Beginn der Festoxidbindung und Kornwachstum.
- Brennen (1250–1340 °C): Bildung von Oxid- und Schlackenbindungen; entscheidend für Festigkeit.
- Kühlung, Lagerung, Transport – Pellets werden gekühlt, gesiebt; Über-/Unterkorn wird zerkleinert und recycelt. Kühle Pellets gehen in Lager und Weitertransport.
Bindungsmechanismen bei der Induration
- Festoxidbindung: Oxidation von zwei- zu dreiwertigem Eisen → begrenzte Bindung.
- Rekristallisation: Physikalische Konsolidierung feiner zu gröberen Körnern mit Oberflächenenergieverlust; Hämatitkornwachstum ab ~1100 °C.
- Schlackenbindung: Gangart bildet Schmelze als Transportmedium für Eisenoxide, fördert Kornwachstum und Kristallisation bei niedrigeren Temperaturen.
Für Hochofenqualität werden fluxierte Pellets (Kalkstein, Dolomit, Quarz) hergestellt, die mit der Gangart reagieren und die nachgelagerte Leistung verbessern.
Pelletierverfahren im Vergleich
Heute dominieren zwei Verfahren:
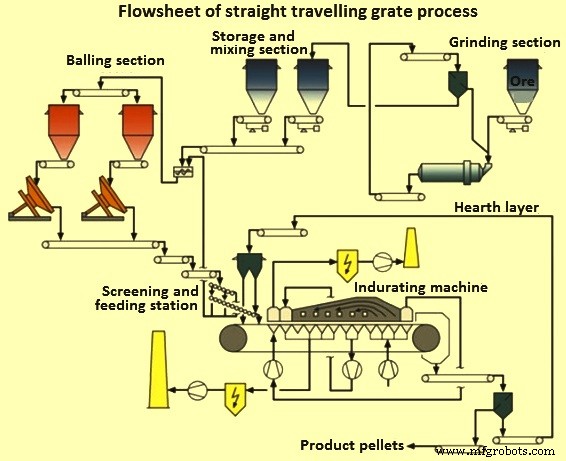
Gerader Wanderrost (Straight Travelling Grate – STG)
Entwickelt von Lurgi Metallurgie; größter installierter Kapazitätsanteil weltweit. Ein Doppelstock-Rollensieb verteilt Grünpellets (8–16 mm) gleichmäßig auf dem Wanderrost (Betthöhe 300–550 mm). Der Rost durchläuft Zonen: Aufwärts-/Abwärts-Trocknung, Vorheizen, Brennen, Nachbrennen, Heizen.
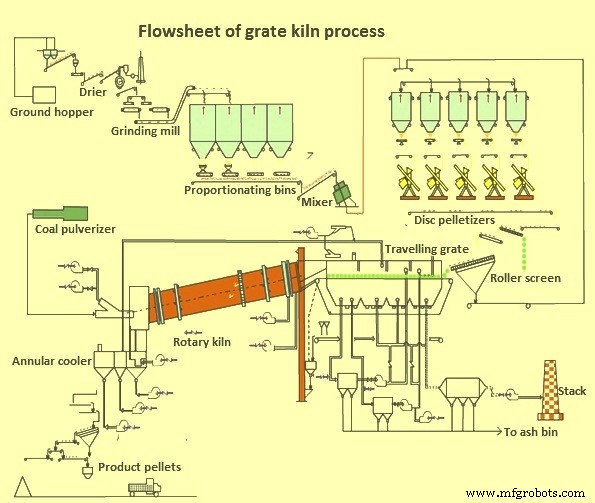
Rost-Drehrohr-Verfahren (Grate Kiln – GK)
Entwickelt von Allis Chalmers (erste Anlage 1960). Der Wanderrost trocknet und vorheizt bis 800–1000 °C. Dann Überführung in einen feuerfest ausgekleideten Drehrohrhof zur Induration (1250–1300 °C). Bei 800 °C wandelt sich FeO (Magnetit) exotherm zu Fe₂O₃ – die freiwerdende Wärme härtet die Grünpellets für den Drehrohrbetrieb. Kühlung im Ringkühler.
Vergleich STG vs. GK
| Nr. | Gerader Wanderrost (STG) | Rost-Drehrohr (GK) |
|---|---|---|
| 1 | Trocknung, Vorheizen, Induration, Kühlung in einer Einheit | In getrennten Einheiten |
| 2 | Grünpellets bleiben ungestört | Materialtransfer zwischen drei Geräten |
| 3 | Gleiche Rostgeschwindigkeit in allen Zonen; Störung wirkt sich auf alle aus | Unabhängige Zonensteuerung → bessere Flexibilität |
| 4 | Verlustfeinanteil vernachlässigbar (kein Transfer) | Höherer Feinanteil durch mehrfaches Umladen |
| 5 | Keine Festigkeitsanforderung an Zwischenprodukt | Grünpellets vor Drehrohr ausreichend gehärtet sein müssen |
| 6 | Höhere Anlagenverfügbarkeit | Geringere Verfügbarkeit |
| 7 | Höherer spezifischer Energieverbrauch | Niedrigerer spezifischer Energieverbrauch |
| 8 | Geringerer Wartungsaufwand | Höherer Wartungsaufwand |
| 9 | Geringere Staubentwicklung | Höhere Staubentwicklung |
| 10 | Höhere Investitionskosten | Niedrigere Investitionskosten |
| 11 | Für Hämatit und Magnetit geeignet | Besonders für Magnetit geeignet |
Vorteile von Eisenerzpellets
- Bessere Tumble-Index als Roherz; Ersatz für Erzkorn im Hochofen und DRI.
- Hohe Reduzierbarkeit durch hohe Porosität (25–30 %); schneller als Sinter und Erzkorn; bessere Metallisierung bei DRI.
- Gleichmäßige Größe (8–16 mm), kugelförmig, offene Poren → gute Bettpermeabilität.
- Niedriger Ruhewinkel (Nachteil: ungleichmäßige Binderverteilung).
- Einheitliche Chemie (kontrolliert in Aufbereitung); Fe-Gehalt 63–68 %; kein LOI (Loss on Ignition).
- Hohe, gleichmäßige mechanische Festigkeit; langstreckentransport ohne Feinbildung; beständig gegen Zersetzung auch unter thermischer Belastung in reduzierender Atmosphäre.
Herstellungsprozess
- Metallverarbeitung Grundlagen: Prozesse, Techniken und Anwendungen
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Eisenerzbergbau: Prozess, Typen und Abbauverfahren
- Optimierung des Hochofenbetriebs mit Eisenerzpellets
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Gusseisen-Gussteile: Grundlagen und industrielle Bedeutung
- Roheisen: Wichtige Eigenschaften, Zusammensetzung und industrielle Nutzung
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion