



Hochfeste Bewehrungsstäbe: Herstellungsverfahren & Wesentliche Eigenschaften
Produktion und Eigenschaften von hochfesten Bewehrungsstäben
In den letzten Jahrzehnten wurde im Stahlbetonbau überwiegend Bewehrungsstahl mit einer Streckgrenze von 415 MPa (415 N/mm²) für Träger, Gurtungen und Stützen eingesetzt, seltener 500 MPa für Stützen, die nicht Teil eines speziellen momententragenden Rahmens sind. Heute ersetzen hochfeste Bewehrungsstäbe die früher verwendeten 415-MPa-Stähle zunehmend beim Bau von Hochhäusern und Tragwerken, insbesondere in erdbebengefährdeten Gebieten, um Erdbebenkräfte aufzunehmen. Hochfester Bewehrungsstahl wird üblicherweise als Stahl mit einer Streckgrenze von mindestens 500 MPa definiert. In Japan werden bereits Stähle mit Streckgrenzen bis 690 MPa in Bauteilen zur Erdbebenbeanspruchung eingesetzt.
Zahlreiche Studien untersuchten den Einsatz höherfester Bewehrungsstäbe für Träger, Gurtungen und Stützen unter Verkehrs- und Dauerlasten. Sie zeigen einen wachsenden Bedarf an höherfesten Stählen sowohl für seismische als auch für nicht-seismische Anwendungen. Die Vorteile hochfester Bewehrungsstäbe im Betonbau sind vielfältig: Kosteneinsparungen, verkürzte Bauzeiten und weniger Bewehrungsüberlagerungen.
Internationale Normen im Vergleich
In den USA entwickeln Stahlhersteller derzeit Bewehrungsstäbe mit Streckgrenzen bis 830 MPa und variierenden mechanischen und chemischen Eigenschaften. Diese neuen hochfesten Stähle werden mit unterschiedlichen Verfahren hergestellt. Keiner der hochfesten Varianten erreicht jedoch die mechanischen Referenzeigenschaften von 415-MPa-Stahl. Jede Variante weicht in anderer Weise vom Referenzverhalten ab. Es besteht die Sorge, dass weniger duktiler hochfester Bewehrungsstahl an Biegestellen brechen und größere Biegedurchmesser erfordern kann.
In Japan lief ein fünfjähriges „New RC“-Projekt, das 1993 endete. Eine Aufgabe war die Festlegung von Standards für hochfeste Bewehrungsstäbe für den Hochbau in seismischen Regionen. Tabelle 1 vergleicht diesen Standard mit anderen internationalen Normen.
| Tabelle 1: Vergleich internationaler Normen für hochfeste Bewehrungsstäbe | ||||
|---|---|---|---|---|
| Nr. | Land | Norm | Streckgrenze (MPa) | Bemerkungen |
| 1 | Japan | New RC Projekt 1993 | 980 | Umfasst auch 1275 MPa, jedoch nur für Querbewehrung |
| 2 | USA | ASTM A1035-14 | 830 | Hohe Streckgrenze durch Mikrostrukturkontrolle |
| 3 | Indien | IS 1786 – 2008 | 650 | Mikrolegierter Stahl mit max. CE 0,53 |
| 4 | Russland | GOST 10884-94 | 1200 | Hohe Streckgrenze durch Siliziumzugabe bis 2,3 % |
| 5 | Korea | KS D3504-11 | 700 | CE-Erhöhung bis 0,63 erlaubt |
| 6 | Ukraine | DSTU 3760-06 | 1000 | – |
| 7 | UK | BS 6744-01 + A2:09 | 650 | Edelstahl-Bewehrung |
| 8 | China | GB 1499.2 -07 | 500 | CE max. 0,55 |
Hinweis: Kohlenstoffäquivalent CE = C + Mn/6 + (Cu + Ni)/15 + (Cr + Mo + V)/15
Herstellungsverfahren für hochfeste Bewehrungsstäbe
Es gibt drei gängige Herstellungsverfahren: (i) Kaltverformung, (ii) Legierungszugaben und (iii) Vergüten (Abschrecken und Anlassen) während des Walzens. Vergütete Stähle weisen typischerweise niedrigere Zugfestigkeits-/Streckgrenzen-Verhältnisse und höhere Bruchdehnungen auf. Mikrolegierte Stähle haben höhere Zugfestigkeits-/Streckgrenzen-Verhältnisse und ebenfalls hohe Bruchdehnungen. Abbildung 1 zeigt die Verfahren schematisch.
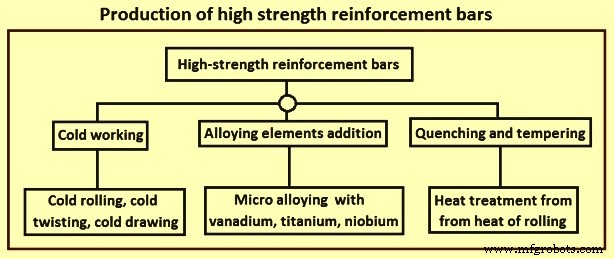
Kaltverformung
Die Kaltverformung ist ein langjähriges Verfahren. Durch Kaltwalzen, Kaltverdrehen oder Kaltziehen wird der Stahl unterhalb der Rekristallisationstemperatur verformt. Dies ermöglicht die Herstellung hochfester, schweißbarer Stäbe aus niedriglegierten Stählen. Die Streckgrenze steigt mit dem Verformungsgrad. Der Prozess erzeugt Versetzungen im Kristallgitter, was den Stahl härtet, aber Duktilität und das Verhältnis von Zugfestigkeit zur Streckspannung verringert. Daher eignet sich Kaltverformung meist nicht für erdbebensichere Bauteile.
Legierungszugaben (Mikrolegierung)
Hier wird die Streckgrenze durch gezielte Legierungszugaben erhöht, während Kohlenstoff- und Mangangehalt niedrig bleiben, um die Schweißbarkeit zu erhalten. Üblicherweise werden kleine Mengen Titan, Niob oder Vanadium zugesetzt (Mikrolegierung). Mikrolegierung kann einen ausgeprägten Streckpunkt und ein Zugfestigkeits-/Streckspannungs-Verhältnis von ca. 1,25 (bei 690 MPa) erzeugen.
Mikrolegierung bildet intermetallische Karbide, die Feinkornverfestigung und Ausscheidungshärtung bewirken. Feinkornverfestigung entsteht durch das „Pinnen“ von Korngrenzen während der thermomechanischen Verarbeitung (Walzen), was sehr feine Korngrößen erzeugt. Nach der Hall-Petch-Beziehung steigt die Streckspannung mit abnehmender Korngröße. Ausscheidungshärtung tritt auf, wenn Karbide in Ferritkörnern Versetzungen blockieren.
Titan neigt stark zur Bindung mit Sauerstoff, Schwefel und Stickstoff, was die Kontrolle der Verstärkungseffekte erschwert. Niob ist in der Blechproduktion verbreitet, aber für Bewehrungsstäbe mit hohen Walztemperaturen und geringerer Verformung weniger wirksam. Vanadium ist das am häufigsten verwendete Element zur Festigkeitserhöhung. Vanadium oder Vanadium-Stickstoff-Mikrolegierung erzeugt schweißbare hochfeste Stäbe. Vanadium erhöht Streckspannung und Bruchzähigkeit durch Hemmung des Kornwachstums und Ausscheidung von Karbiden/Nitriden. Bei reiner Vanadiumlegierung bilden nur 35,5 % Karbide/Nitride; mit Stickstoffzusatz steigt dieser Anteil auf bis zu 70 %. Ein weiterer Vorteil: Vanadium-Stickstoff bindet löslichen Stickstoff und verhindert so negative Spannungsalterungseffekte. Vanadium erlaubt zudem eine Reduktion des Kohlenstoffgehalts für höhere Festigkeiten, was die Schweißbarkeit verbessert.
Vergüten (Quenching and Tempering)
Beim Vergüten wird der Stahl nach dem Walzen sofort (meist mit Wasser) abgeschreckt und anschließend durch die Restwärme des Kerns selbstangelassen. Dies erzeugt ein Kompositgefüge: außen gehärteter Martensit, im Übergangszonen Perlit/Bainit, im Kern feinkörniger Ferrit-Perlit. Abbildung 2 zeigt die Mikrostruktur.
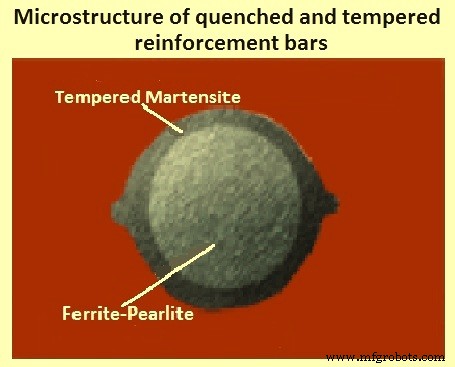
Vergütete Stäbe behalten ihr Streckplateau, da sie nicht kaltverfestigt wurden und die Chemie unverändert bleibt. Sie sind schweißbar, wenn die Chemie dies zulässt. Typischerweise zeigen sie niedrige Zugfestigkeits-/Streckspannungs-Verhältnisse (ca. 1,15 bei 690 MPa).
Der thermomechanische Prozess kombiniert plastische Verformung mit thermischen Prozessen (Wärmebehandlung, Wasserabschrecken, Erwärmen, Abkühlen) in einem Schritt. Die Festigkeit kommt vom angelassenen Martensit am Rand, die Duktilität vom Ferrit-Perlit-Kern. Durch Abschrecken und Selbstanlassen werden diese Stäbe auch als „Quenched and Self-Tempered (QST)“-Stäbe bezeichnet.
MMFX-Verfahren (Microstructure Manipulation)
Ein weiteres Verfahren ist in ASTM A1035 (2011) beschrieben. Das patentierte MMFX-Verfahren manipuliert die Mikrostruktur für gewünschte mechanische Eigenschaften. Die Stäbe haben kein ausgeprägtes Streckplateau, hohe Zugfestigkeits-/Streckspannungs-Verhältnisse, aber geringe Bruchdehnungen. Sie erfüllen ASTM A1035.
Weitere Produktionsaspekte
Hochfeste Stäbe werden meist in geraden Längen gewalzt. Das Coilen kleinerer Durchmesser wird jedoch üblich. Gecoilte Stäbe kühlen langsamer, was zu niedrigeren Streckgrenzen und abgerundeteren Spannungs-Dehnungs-Kurven führt. Um dies auszugleichen, benötigen gecoilte Stäbe höhere Mikrolegierungsgehalte.
Kennzeichnungen werden während des Walzens aufgebracht, mechanische Eigenschaften danach geprüft. Werden die Eigenschaften nicht erreicht, entsprechen die Stäbe nicht der Kennzeichnung.
Verarbeitungsfragen
Verarbeitungsprobleme lassen sich in zwei Kategorien gliedern: (i) Handhabung mehrerer Stahlsorten (Planung, Wareneingang, Lagerung) und (ii) Anpassung der Verarbeitungsprozesse an die Eigenschaften hochfester Stäbe.
Schneiden und Biegen erfordern bei gleicher Stabsgröße höhere Kräfte. Der elastische Rückfeder-Effekt ist stärker. Dies führt zu: (i) stärkerem Maschinenverschleiß und Bedarf an leistungsfähigeren Maschinen, (ii) Sicherheitsrisiken bei Bruch von Stab oder Maschine, (iii) Einhaltung von Fertigungstoleranzen. Häufigere Maschinenausfälle sind die Folge. Sicherheitsbedenken steigen, wenn Materialfehler beim Biegen zu Brüchen führen. Zusätzliche Vorsichtsmaßnahmen können die Effizienz beeinträchtigen.
Werkstoffeigenschaften
Festigkeit und Duktilität hochfester Stäbe werden durch verschiedene Parameter definiert: (i) untere/obere Streckgrenze, (ii) Länge des Streckplateaus, (iii) Zugfestigkeit, (iv) Gleichmaßdehnung und Gesamtdehnung, (v) Verhältnis Zugfestigkeit/Streckspannung (Streckgrenzverhältnis), (vi) Biege- und Biege-Rückbiegeversuch. Abbildung 3 zeigt eine ideale Spannungs-Dehnungs-Kurve.
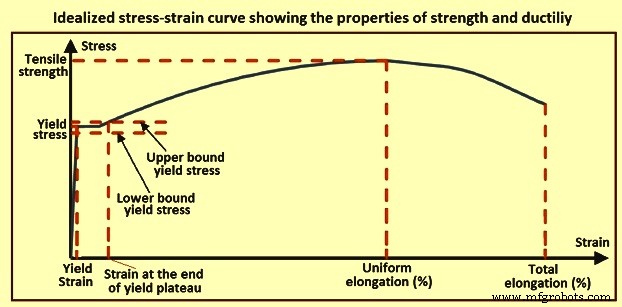
Streckspannung
Für alle Bewehrungsstäbe sind Streckpunkt oder Streckspannung festgelegt. Manche Normen (z. B. ASTM) fordern für hochfeste Stäbe die Dehnung am Ende des Streckplateaus. ASTM lässt keine Unterschreitung der Stahlgüte zu; australisch/neuseeländische Normen nutzen das 5%-Fraktil-Konzept. ASTM A370 definiert Streckpunkt als erste Spannung unter der Maximalkraft, bei der Dehnung ohne Spannungszunahme eintritt – typisch für niedrigfeste Stäbe.
Hochfeste Stäbe haben meist keinen ausgeprägten Streckpunkt. ASTM A370 definiert Streckspannung als Spannung bei einer festgelegten Abweichung von der Proportionalität. Ermittlung erfolgt über die 0,2%-Offset-Methode oder die „Extension under Load“ (EUL)-Methode (Dehnung 0,0035). Die EUL-Methode ergibt Mindestspannungen von 550 MPa (690er Güte) und 620 MPa (830er Güte). Die 0,2%-Offset-Methode wird in vielen Ländern verwendet.
Zugfestigkeit
In Normen konsistent als Scheitelpunkt der Spannungs-Dehnungs-Kurve definiert. Berechnung: Maximalkraft geteilt durch Nennquerschnitt.
Dehnung
Gesamtdehnung wird über eine Messlänge (typ. 200 mm) bis zum Bruch ermittelt. ASTM A370 nennt zwei Methoden: (1) Anreißen und Wiederverschluss der Bruchstücke, elastische Dehnung nicht erfasst; (2) Extensometer, elastische Dehnung eingeschlossen. Beide erfassen lokale Halsbildung und gleichmäßige Dehnung.
Gleichmaßdehnung ist die Dehnung bei Erreichen der Zugfestigkeit (in %). Sie ist die größte Verformung bei gleichmäßiger Verteilung der Zugdehnung vor Einsetzen der Halsbildung. Meist per Extensometer gemessen, beinhaltet plastische und elastische (bei Entlastung zurückgewonnene) Dehnung. Alternativ: plastische Dehnung außerhalb der Halszone messen und elastische Dehnung addieren.
Nach CSA G30.18 wird lineares Entlasten mit E-Modul 200.000 MPa angenommen. Tests an 415-MPa-Stahl zeigen jedoch: Entlastungsmodul sinkt mit steigender Zugdehnung, Kurve zunächst linear, dann nichtlinear. Linearisierung ergibt ca. 2/3 des Anfangsmoduls. Bei hochfesten Stäben kann die elastische Rückfederung bis 1 % betragen. Manche Normen (z. B. AS/NZS 4671) fordern Angabe der Gleichmaßdehnung.
Gleichmaßdehnung ist für Erdbebengerechtes Design wichtig, da sie eng mit der nutzbaren Dehnung in Plastikgelenkbereichen korreliert. Nutzbare Dehnung ≤ 75 % der Gleichmaßdehnung, da unter zyklischer Belastung der Schadenszustand früher erreicht wird. Bewehrungsstäbe haben typische Verhältnisse von Gleichmaß- zur Bruchdehnung, variabel nach Stahltyp.
Duktilität
Biege- und Biege-Rückbiegeversuch prüfen die Duktilität. Normen fordern Biegen um einen Dorn mit definiertem Durchmesser und Winkel. Bestanden, wenn außen keine Risse sichtbar.
Drei Testkategorien sind relevant: (i) Sichtprüfung (ASTM-Biegeversuch), (ii) Biege-Rückbiegeversuch, (iii) Biegeversuche im Beton.
ASTM fordert: „Probe hält Biegen um Dorn ohne Rissbildung außen stand“. Biegen um 180° (bzw. 90° ab 43 mm Durchmesser) bei vorgeschriebenem Dorn-Durchmesser. Sichtprüfung auf Risse. Einfacher Test, aber kein Maß für Reservefestigkeit/Duktilität. Mikrorisse können unsichtbar bleiben und die Leistung im Bauwerk beeinträchtigen.
Beim Biege-Rückbiegeversuch wird die Probe gebogen, dann unter quasi-statischer oder dynamischer Belastung wieder gestreckt. Bei 415-MPa-Stahl erhöht Kaltverfestigung die Festigkeit an der Biegestelle, Bruch erfolgt duktil fern der Biegung. Bei begrenzter Duktilität (hochfeste Stäbe) können Dehnungsanforderungen an der Biegung Risse verursachen, die die Biegung schwächer machen als den geraden Stab und zu sprödem Bruch neigen. Spröder Bruch an der Biegung = nicht bestanden; duktiler Bruch = bestanden. Vorteil: direkte Belastung der Biegung, direktes Maß für Festigkeit und Duktilität.
Manche Normen fordern Biege-Rückbiegeversuch für kleine, Biegeversuch für große Durchmesser. Beim Biege-Rückbiegeversuch: Biegen um 90° an Dorn in Probenmitte, zwei weitere 45°-Biegungen ergeben V-Form (Abb. 4). Probe 1 Std. bei 100 °C in Öl altern, abkühlen, dann umgekehrt rebiegen. Altern und Abkühlen simulieren schädliche Spannungsalterung: Beim Biegen kann Stickstoff freigesetzt werden, was Versprödung bewirkt. Beim Rebiegen bricht versprödeter Stahl eher. Keine Risse = bestanden.
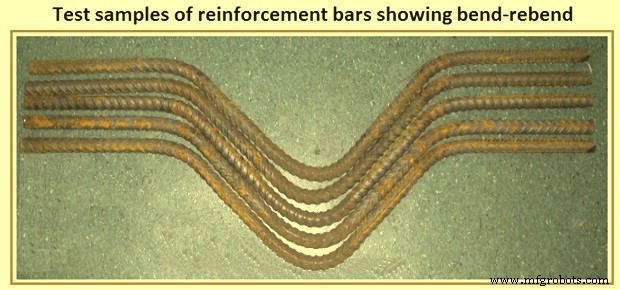
Hinweis: Biege-Rückbiegeversuche fordern Biegungen stärker als im Betonbau üblich. Vergleich mit 415-MPa-Stäben (jahrzehntelang bewährt) ist daher sinnvoll. Biegungen können auch im Beton geprüft werden (Interaktion Beton/Biegung). Vereinfachte Tests: Ankerstab in Betonblock einbetten, ausziehen bis Versagen. Mögliche Versagensarten: (i) Stabbruch außerhalb des Blocks, (ii) Versagen im Block nahe der Biegung, (iii) Betonspaltung. Umgebender Beton kann Biegungen entlasten; schlimmste Belastungen treten in Bewehrungsbereichen (Spreizung des Betonkerns) oder Schadenszonen (verminderter Verbund) auf. Tests im Beton sind essenziell für Validierung, aber teuer und schwer für systematische Ermittlung minimaler Biegedurchmesser.
Spannungsalterung
Spannungsalterung: zeitabhängige Eigenschaftsänderung bei Stahl, der über die elastische Grenze hinaus beansprucht wurde. Typischerweise: Zugfestigkeit steigt, Duktilität sinkt über die Zeit (Abb. 5). Beeinflusst auch die Spröd-Umschlagstemperatur. Hauptursache: Stickstoffumverteilung im Stahlgefüge. Höhere Temperaturen beschleunigen den Prozess – in wärmeren Regionen schneller.
Die meisten Effekte treten innerhalb weniger Monate nach inelastischer Verformung auf. Gebogene Stäbe erfahren große inelastische Dehnungen → Biegungen sind anfällig für Spannungsalterungsversprödung → vorzeitiger Bruch, begrenzte inelastische Verformungsfähigkeit bei Tragwerksbeanspruchung.
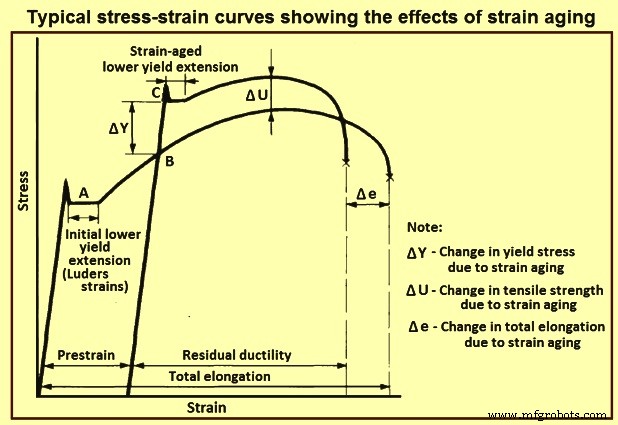
Studien zeigen: Mikrolegierter Stahl mit Titan und Vanadium verringert Spannungsalterungseffekte. Diese Elemente binden Stickstoff als Nitride, begrenzen freien Stickstoff, der für Spannungsalterung verantwortlich ist.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- Titan: Schlüsseleigenschaften und reale Anwendungen
- Mar-Bal nutzt IQMS EnterpriseIQ ERP für Fertigungsexzellenz
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- TMT-Bewehrungsstäbe – Vergütet für höchste Festigkeit und Haltbarkeit
- Verhütung und Management von Bewehrungsstahlkorrosion in Stahlbeton
- Professionelle Kran-Stromschienen & Systeme für zuverlässige Stromversorgung
- VMC-Maschinen: Produktion & Effizienz steigern mit präzisen CNC-Lösungen
- Härte, Festigkeit & Zähigkeit: Wichtige Metalleigenschaften verständlich erklärt