



Magnesiumoxid: Schlüssel zur Verlängerung der BOF-Auskleidungslebensdauer und Korrosionsreduzierung
Rolle von MgO bei der Verhinderung von Auskleidungskorrosion in Basissauerstoffkonvertern
Der Zweck einer Feuerfestauskleidung in einem Basissauerstoffkonverter (BOF) ist, maximale Konverterverfügbarkeit während des Betriebs zu gewährleisten, um Produktionsanforderungen zu erfüllen und den niedrigstmöglichen spezifischen Feuerfestverbrauch sicherzustellen. Die Verlängerung der Auskleidungslebensdauer verbessert die Verfügbarkeit und wirkt sich positiv auf Produktivität und spezifischen Feuerfestverbrauch aus.
In der heutigen BOF-Stahlherstellungspraxis werden magnesia-kohlenstoffhaltige (MgO-C) harzgebundene Ziegel mit Metallzusätzen für die BOF-Auskleidung verwendet. Diese bestehen aus Gemisch aus verschmolzenem und gesintertem hochreinem MgO, hochreinem Graphit mit 5–15 % C-Gehalt. Zonenauskleidung mit verschiedenen Ziegelqualitäten für kosteneffektive Auskleidung. Die Stahlmachschlacke soll mit MgO gesättigt sein. Schlackenspritzung (Slag Splashing) ist gängige Praxis für höhere Auskleidungslebensdauer. Lasermessung der Auskleidungsdicke 360° wird eingesetzt. Auskleidungsdicke/Profil-Wartung regelmäßig mit MgO-basierten Aufspritzmassen (Gunning). Damit die Schlacke ihre Rolle zufriedenstellend erfüllt, muss ihre Zusammensetzung mit den im BOF verwendeten Feuerfesten kompatibel sein.
Die Temperatur im BOF steigt während der Stahlherstellung durch exotherme Reaktionen. Die Abstichtemperatur wird normalerweise bei ≥ 1660 °C gehalten. Bei diesen Temperaturen entzieht die Stahlmachschlacke, wenn sie ungesättigt mit MgO ist, MgO aus dem Auskleidungsmaterial während des Stahlmachprozesses und versucht, gesättigt zu werden. Dabei entzieht sie MgO aus der Auskleidung und führt zu schnellerem Auskleidungsverschleiß. Zur Minimierung des chemischen Verschleißes der MgO-basierten Feuerfestauskleidung ist es notwendig, die Stahlmachschlacke durch Zugabe MgO-reicher Materialien im BOF während des Prozesses gesättigt oder sogar übersättigt zu machen. Gängigste MgO-haltige Materialien: gebrannter Dolomit und gebranntes Magnesit. Die im BOF zugegebene MgO-haltigen Materialien müssen hochreaktiv und nicht totgebrannt sein, damit sie schnell in der Schlacke lösen.
Wechselwirkende Parameter und Auskleidungslebensdauer
Die Auskleidungslebensdauer unterscheidet sich von Werk zu Werk aufgrund unterschiedlicher interagierender Parameter. Diese beziehen sich auf: (i) Stahlherstellungsprozess, (ii) Feuerfesteigenschaften, (iii) Feuerfestinstandhaltungspraktiken – siehe Abbildung 1.
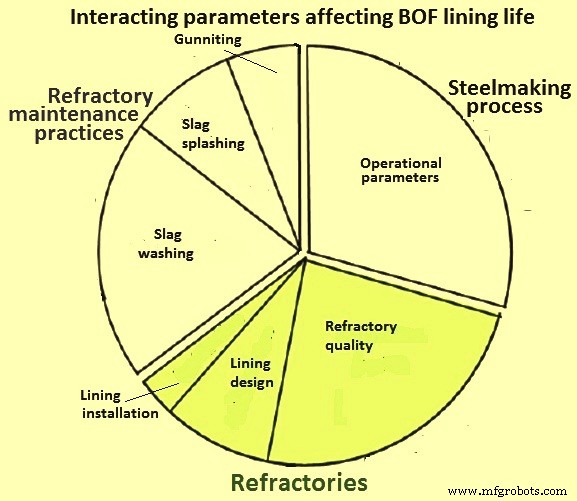
Abb. 1 Wechselwirkende Parameter, die die BOF-Auskleidungslebensdauer beeinflussen
Die Auswirkungen verschiedener Parameter auf die Auskleidungslebensdauer sind in Tabelle 1 dargestellt.
| Tabelle 1 Auswirkungen verschiedener Parameter auf die BOF-Auskleidungslebensdauer | |||
|---|---|---|---|
| Nr. | Parameter | Einfluss auf Auskleidungslebensdauer | Schweregrad |
| 1 | Roheisen | ||
| Si | Negativ | Mittel | |
| Mn | Positiv | Gering | |
| Ti | Negativ | Gering | |
| 2 | Stahlmachschlacke | ||
| Gesamt-Fe-Gehalt | Negativ | Hoch | |
| Basizität (CaO/SiO₂) | Positiv | Mittel | |
| CaF₂-Zugabe | Negativ | Mittel | |
| MgO-Gehalt | Positiv | Hoch | |
| Al₂O₃-Gehalt | Negativ | Gering | |
| Kalkzugabe | Positiv | Mittel | |
| 3 | Betriebsparameter | ||
| Endtemperatur | Negativ | Hoch | |
| Blasdauer | Negativ | Mittel | |
| Produktionsrate (Heats/Tag) | Positiv | Mittel | |
| Schlackenvolumen | Negativ | Gering | |
| Atmosphäre (CO/CO₂) | Positiv | Mittel | |
| Verzögerung Kalkzugabe | Negativ | Mittel | |
| 4 | BOF-Design | ||
| Konvertervolumen | Positiv | Gering | |
| Konuswinkel | Positiv | Gering | |
| Mehrloch-Lanze | Positiv | Hoch | |
Die Beziehung zwischen den die Auskleidungslebensdauer beeinflussenden Parametern ist in Abbildung 2 dargestellt.
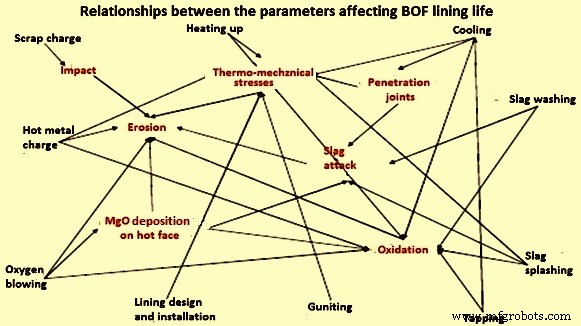
Abb. 2 Beziehung zwischen den die BOF-Auskleidungslebensdauer beeinflussenden Parametern
Hauptverschleißmechanismen und Schlackenchemie
Hauptverschleißmechanismen für Feuerfeste im BOF: Stoß, Korrosion, thermomechanische Spannungen, Erosion während der Stahlherstellung. Obwohl alle Parameter wichtig sind, hat Korrosion durch Auflösung des Feuerfestmaterials in der Schlacke den größten Einfluss auf die Auskleidungslebensdauer. Bei der Stahlherstellung im BOF entstehen verschiedene Oxide, die mit gebranntem Kalk zu Stahlmachschlacke geflusst werden. Diese Schlacke ist korrosiv und in kontinuierlichem Kontakt mit der Konverterauskleidungsoberfläche. Ist die Schlacke nicht mit dem Auskleidungsmaterial kompatibel und sind die Bedingungen günstig, löst sich die Auskleidung an der Kontaktfläche auf.
Schlackenchemie ist in mehrfacher Hinsicht wichtig. MgO-C-Ziegel sind basische Feuerfeste und benötigen eine basische Schlacke – auch für Phosphorentfernung erforderlich. Das erforderliche Basizitätsverhältnis (CaO/SiO₂) hängt vom Phosphorgehalt des Roheisens und der herzustellenden Stahlsorte ab. Normalerweise wird es im Bereich 3–3,5 gehalten.
Physikalisch-chemische Schlackeneigenschaften beeinflussen die Produktivität der Stahlherstellungsprozesse stark. Schnelle Bildung physikalisch und chemisch aktiver Schlacke erleichtert Schwefel- und Phosphorentfernung aus der Schmelze. Sie reduziert Metallverluste und Regulusbildung in der Schlacke; ferner verringert sie den Feuerfestauskleidungsverschleiß. Viskose Schlacke ist physikalisch wenig aktiv, hat geringe Raffinierkapazität – Reaktionsprozesse Schlacke/Metall verlangsamen sich. Solche viskose Schlacke führt zu erhöhten Metallverlusten durch Regulusbildung und Schlackenspritzen. Oft führt sie zu Lanzenverstopfung und Schädeln am Gefäßhals.
Sehr hohe Schlackenflüssigkeit ist auch nicht wünschenswert wegen erhöhtem Feuerfestverschleiß. Daher ist es notwendig, am Ende des Blasens eine ausreichend fließfähige, physikalisch und chemisch aktive, homogene Schlacke mit Basizitätsverhältnis 3–3,5 zu erhalten.
Die chemische Zusammensetzung der BOF-Schlacke und die Intensität der Auskleidungszerstörung variieren in den verschiedenen Stahlherstellungsstadien. Die höchste Zerstörungsrate wird bei der Bildung von Schlacke mit Basizitätsverhältnis 1–1,5 und hohem Oxidationszustand (bis 30 % FeO) beobachtet. Daher ist es notwendig, in der initialen Blasphase eine Schlacke mit maximaler MgO-Konzentration, nahe der Sättigung für die gewünschten Temperaturbedingungen, zu bilden.
MgO-Zugabe und Sättigungseffekte
Zur Erhöhung des MgO-Gehalts in der Schlacke ist der Einsatz MgO-haltiger Flussmittel essenziell. Der Verbrauch schlackenbildender Materialien wird rechnerisch gemäß Rohmaterialzusammensetzung (Roheisen, Schrott) und gewünschter Schlacke bestimmt. Während des Schmelzprozesses kann die Schlackenprobenzusammensetzung vom berechneten Wert abweichen, und ungelöste Kalkstücke können in der Probe vorhanden sein. Es kann auch passieren, dass ein Schmelzvorgang endet und die gewünschte Schlackenzusammensetzung nicht gebildet ist und schädliche Verunreinigungen nicht vollständig entfernt sind.
Eine Simulationsstudie zur Kinetik der Schlackensättigung mit MgO und dem Interaktionsprozess von Feuerfestmaterial MgO-C und Schlacke mit MgO-Flusszugabe zeigte eine signifikante Abnahme der Auflösungsrate von MgO aus den Ziegeln in der Schlacke bei Erhöhung des MgO-Anteils in der Schlacke. Diese Abnahme lag im Bereich 2–2,25-fach.
Die gebildete basische Schlacke versucht ebenfalls, MgO bis zu ihrem Sättigungsgrad aus dem Ziegel zu lösen. Typische MgO-Sättigung bei ca. 8 % MgO in der Schlacke, abhängig von Temperatur und Oxidationszustand im BOF. Wird MgO zugegeben (üblicherweise als gebrannter Dolomit oder gebranntes Magnesit), wird die bevorzugte Auflösung von MgO aus der Auskleidung stark reduziert und findet gar nicht statt, wenn alle Bedingungen im BOF günstig sind. Damit verringert sich der Auskleidungsverschleiß. Schlackenchemie hängt wieder mit Oxidationszustand und Temperatur zusammen, da Basizität und MgO-Schlackengehalt durch hohe FeO-Gehalte verdünnt werden und Temperatur die kinetischen Reaktionsraten erhöht.
Eine industrielle Studie ermöglichte die Schätzung des Auflösungsgrades basischer Feuerfeste in der Schlacke in Abhängigkeit vom MgO-Gehalt des Feuerfests. Der Anteil des in die Schlacke übergehenden MgO aus der Auskleidung wurde durch Stoffbilanz der Schlacke ermittelt. Die Studie zeigte eine klare Tendenz zur Abnahme der MgO-Auflösung aus der Auskleidung in der Schlacke mit zunehmender Sättigung der Schlacke mit MgO.
In einer weiteren Untersuchung zur MgO-Auflösungsrate wurden verschiedene MgO-haltige Oxide in die Schmelze gegeben und die MgO-Gehaltänderung bestimmt. Es zeigte sich, dass die Festbildung von MgO und FeO an der Grenzfläche von FeO–CaO–SiO₂-Schlacke und gesintertem MgO stattfindet.
Die Menge der zuzuführenden MgO-haltigen Materialien hängt von der Abstichtemperatur ab. Höhere Temperatur → höherer MgO-Prozentsatz für Schlackensättigung. Bei 1660–1680 °C Abstichtemperatur ist es besser, MgO in der Stahlmachschlacke über 10 % zu halten.
Die Zugabe von gebranntem Dolomit im Konverter hat weitere Vorteile: Sie reduziert den Verbrauch von gebranntem Kalk beim Stahlmachen. 10–12 % MgO in der Schlacke haben keine nennenswerte Auswirkung auf die Schlackenviskosität. Etwaige Viskositätserhöhung kann durch Schlackenverdünner kontrolliert werden. Der einzige gefürchtete nachteilige Effekt hoher MgO-Schlacke auf die Stahlherstellung ist schlechte Phosphorentfernung.
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Basisch- und Direktfarbstoffe verstehen: Ihre Wirkung auf zellulosehaltige Fasern
- Überspannung vermeiden: 4 wesentliche Regeln zum Schutz Ihrer Anlagen
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Korrosion erklärt: Ursachen, Auswirkungen und Schutzmaßnahmen
- 2,2 Billionen $ jährlich sparen: Wie Polyurethan-Beschichtungen Korrosion verhindern
- Effektive Korrosionsschutzstrategien für Leichtbau-Fahrzeugdesign