



Tempcore-Verfahren: Fortgeschrittene Herstellung von TMT-Bewehrungsstäben
Tempcore-Verfahren zur Herstellung von TMT-Bewehrungsstäben
Das Tempcore-Verfahren zur Herstellung von Bewehrungsstäben (Stabstahl) ist ein patentiertes Verfahren, bei dem der warmgewalzte Stab unmittelbar nach Verlassen des letzten Walzgerüsts des Walzwerks intensiv oberflächenabgeschreckt wird und während der nachfolgenden Luftkühlung die abgeschreckte äußere Schicht durch Abgabe der im Kern gespeicherten Restwärme angelassen wird.
Das Tempcore-Verfahren ist eines der thermomechanischen Verfahren, das Anfang der 1970er Jahre vom Centre de Recherches Métallurgiques (CRM) in Lüttich, Belgien, entwickelt wurde, um hochfeste schweißbare Bewehrungsstäbe aus Baustahlbrammen herzustellen, ohne deren Duktilität zu beeinträchtigen und ohne Zugabe von Mikrolegierungselementen.
Eigenschaftsanforderungen an Bewehrungsstäbe
Festigkeit zusammen mit Duktilität, Schweißbarkeit und Umformbarkeit sind die wesentlichsten Qualitätsanforderungen an Bewehrungsstäbe. Daher ist die Streckgrenze zusammen mit der Zugfestigkeit die erste Anforderung an Bewehrungsstahl in Normen, und die Stahlgüte wird nach der angegebenen minimalen Streckgrenze klassifiziert. Der Einsatz höherer Güten von Bewehrungsstäben ist wirtschaftlich, da weniger Stahl für die gleiche Belastungssituation benötigt wird und die Gesamtkosten sinken. Wenn die garantierte Streckgrenze der Bewehrungsstäbe erhöht wird, verringert sich das Gewicht der für einen gegebenen Hochbau benötigten Bewehrungsstäbe, und folglich sinken die Bewehrungskosten. Diese Mengenreduzierung verringert auch die Kosten für Transport, Handling und Verlegen der Stäbe während des Hochbaus.
Bei vielen Montagetechniken von Bewehrungsstäben auf der Baustelle ist das Schweißen der Bewehrungsstäbe eine Notwendigkeit, um die erforderliche Dimensionsgenauigkeit zu gewährleisten. In vielen Fällen sind gebundene Verbindungen nicht stark genug, während mechanische Verbinder nicht immer anwendbar sind. Aus diesen Gründen wird das Schweißen zur Anforderung, und es findet beträchtliches Vor-Ort-Schweißen statt. Daher ist die Schweißbarkeit der Bewehrungsstäbe auch ein wichtiges Anliegen. Bekanntlich erfordert die Schweißbarkeit von Bewehrungsstäben niedrigen Kohlenstoffgehalt (ca. 0,25 % oder sogar ca. 0,22 % für den Tack-Widerstandsprozess) und einen niedrigen Kohlenstoffäquivalentwert (ca. 0,45 %) in den Stählen. Verschiedene Schweißverfahren können eingesetzt werden, wie Handlichtbogenschweißen (MMAW), Metall-Schutzgasschweißen (GMAW), Upschweißen (FW) und Widerstandsschweißen (RW). Unter den verschiedenen Schweißtechniken sind Überlapp- und Kreuzschweißen am empfindlichsten für Wärmebeeinfluszone-Risse aufgrund der niedrigen Wärmeeinbringung und der schnellen Wärmeableitung.
Eine weitere wichtige Eigenschaft ist die Biegebarkeit. Bewehrungsstäbe mit guter Biegebarkeit ermöglichen ein optimales Design und bringen damit eine weitere Kostenreduzierung. Falls Anschlussbewehrung eine gute Nachbiegefähigkeit erfordert. Tatsächlich schreiben einige Normen vor, dass Bewehrungsstäbe Biege- und Nachbiegeversuche an kleinen Dornen (bis zum 3- oder 4-fachen des Stabdurchmessers) oder bei kaltem Wetter (-20 °C) bestehen müssen.
Früher basierte die Bemessung eines Stahlbetonbaus auf einem Spannungskonzept, d. h. auf der Annahme, dass die im Betrieb normalerweise auftretenden Lasten nur elastische Spannungen im Bewehrungsstahl induzieren. In einem solchen Fall kann die Sicherheit eines Bauwerks in Form eines Spannungsverhältnisses definiert werden, z. B. dem Verhältnis zwischen der Betriebsspannung und der Streckspannung des Bewehrungsstabs (Abb. 1a). Neuere Studien haben jedoch zu dem Schluss geführt, dass eine spannungsbasierte Berechnung des Stahlbetons nicht ausreichend ist, da in einigen Fällen lokale plastische Verformungen eines gegebenen Ausmaßes ohne Versagen der Bewehrungsstäbe aufgenommen werden müssen (z. B. beim Verdichten). In solchen Fällen wird die Sicherheit eines Stahlbetonbaus in Form eines Dehnungsverhältnisses ausgedrückt, z. B. dem Verhältnis zwischen der auftretenden lokalen plastischen Verformung und der gleichmäßigen Dehnung des Bewehrungsstabs (Abb. 1b). Eine solche Bemessungsweise wird nun in vielen Ländern angewendet und erfordert duktile Bewehrungsstäbe und eine garantierte gleichmäßige Dehnung von bis zu 4 % für gelieferte und geschweißte Bewehrungsstäbe.
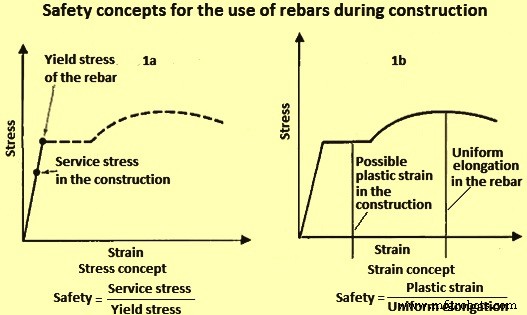
Abb. 1 Sicherheitskonzepte für den Einsatz von Bewehrungsstäben im Bauwesen
Ein weiterer wichtiger Aspekt für die Sicherheit von Stahlbetonbauten ist die Verhinderung des Duktilitätsverlusts nach dem Nachbiegen. Dies betont erneut die Notwendigkeit einer guten Nachbiegefähigkeit. Zudem kann der Einsatz von hochfesten Bewehrungsstäben auch eine Reduzierung der Breite von Hauptträgern oder die Größe von Stützen in Hochhäusern erlauben, was die Kosten für Beton und Handling reduzieren kann. Ausreichende Duktilität ist während der Fertigung aus Sicherheitsgründen erforderlich. Dies ist besonders wichtig für Bauwerke, bei denen die Möglichkeit von Erdbeben Teil der Bemessungsüberlegungen ist. Aus Fertigungssicht, wo Biegen und Nachbiegen von Bewehrungsstäben stattfinden, ist gute Duktilität sehr wichtig. Die Sorge um Duktilität spiegelt sich in allen Normen wider, und normalerweise sind der minimale Dorndurchmesser für 180-Grad-Biegung und die Gesamtdelnung allgemein spezifiziert.
Weitere Anforderungen umfassen Ermüdungswiderstand, Hoch- und Tieftemperatureigenschaften, Schlageigenschaften, Korrosionsbeständigkeit, aber diese werden generell nicht von verschiedenen nationalen Normen spezifiziert, obwohl die Besorgnis zunimmt.
Daher lässt sich erkennen, dass aus den Anforderungen an die Bewehrungsstäbe und aus Sicht des Anwenders die wichtigen Eigenschaften, die die Bewehrungsstäbe aufweisen müssen, sind: (i) hohe Streckgrenze, (ii) gute Schweißbarkeit, (iii) gute Biege- und Nachbiegefähigkeit, und (iv) Duktilität.
Herstellungsverfahren für Bewehrungsstäbe
Es gibt mehrere konventionelle Verfahren, die für die Herstellung von hochfesten schweißbaren Bewehrungsstäben verwendet werden können. Diese Methoden lassen sich in zwei unterschiedliche Kategorien einteilen (Abb. 2).
Bewehrungsstäbe können im Walzzustand nach langsamer Luftabkühlung verwendet werden. Für die Herstellung dieser Stäbe wird die Streckgrenze durch Modifikation der chemischen Zusammensetzung erhöht, aber der Kohlenstoff- und Mangangehalt muss niedrig gehalten werden, um eine signifikante Verringerung der Schweißbarkeit zu vermeiden. Dies geschieht durch Mikrolegierung, d. h. durch Zugabe geeigneter Mengen an Mikrolegierungselementen wie Niob oder Vanadium.
Bewehrungsstäbe können durch Warmwalzen mit nachfolgender Verfestigung hergestellt werden, z. B. durch Kaltverformung. Bei solchen Stäben kann die Streckgrenze durch Erhöhung des Verfestigungsgrades erhöht werden. Dieses Verfahren ermöglicht die Herstellung von hochfesten schweißbaren Bewehrungsstäben aus niedrig-kohlenstoff- und niedrig-manganhaltigen Stählen. Ein Beispiel für solche Stäbe sind kaltverdrillte Verformungsstäbe, bekannt als KVT-Stäbe.
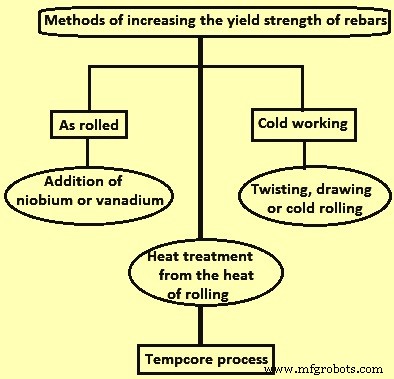
Abb. 2 Verfahren zur Herstellung von hochfesten schweißbaren Bewehrungsstäben
Tempcore-Verfahren
Im Walzwerk zur Herstellung von Bewehrungsstäben werden Stahlbrammen in einem Wiedererhitzungsofen auf ca. 1150 °C erhitzt und durch eine Folge von Walzsträngen gewalzt, die die Bramme progressiv auf die endgültige Größe und Form der Bewehrungsstäbe reduzieren. Beim Verlassen des letzten Strangs wird eine kontrollierte Kühlung so angewendet, dass der Stab drei metallurgische Transformationsstufen durchläuft, wie sie durch ein typisches kontinuierliches Abkühlungsumwandlungsdiagramm (CCT-Diagramm) in Abb. 3 dargestellt sind. Wie im CCT-Diagramm gezeigt, ist das Tempcore-Verfahren temperatur- und zeitabhängig.
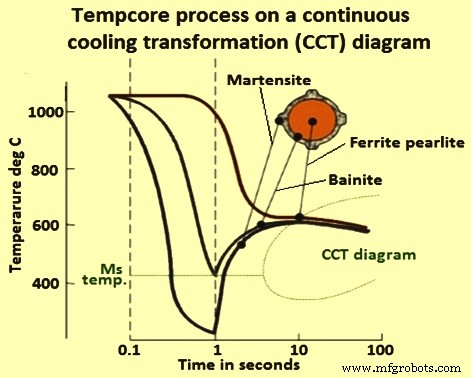
Abb. 3 Tempcore-Verfahren in einem CCT-Diagramm
Ein wichtiges Merkmal des Tempcore-Verfahrens ist seine große Vielseitigkeit. Die Eigenschaften des Bewehrungsstabs für einen gegebenen Durchmesser und eine gegebene Stahlzusammensetzung können in großem Umfang variiert werden, indem die Dauer der ersten Stufe (Kühlzeit) und der Wasserfluss in der Abschreckeinrichtung (Kühlintensität) richtig gewählt werden. Richtig angewendet, ermöglicht das Verfahren eine Erhöhung der Streckgrenze um 150 MPa bis 230 MPa ohne verbietende und signifikante Abnahme der Duktilität. Hohe Festigkeit (schweißbare) Güten und Gewinn an Stahlfestigkeit werden in Tempcore-Stahlstäben ohne Zugabe von Legierungselementen erreicht.
Das Tempcore-Verfahren kann hochfeste schweißbare Stahlbewehrungsstäbe mit niedrigem Kohlenstoff- und niedrigem Mangangehalt ohne Zugabe kostspieliger Mikrolegierungselemente wie Vanadium oder Niob herstellen. Da dieselbe Brammenzusammensetzung für verschiedene Stahlgüten und Durchmesser verwendet werden kann, kann eine erhebliche Rationalisierung im Werk erreicht werden. Die Wasserabschreckung und Selbstanlassung werden direkt inline nach dem Endgerüst ohne Verringerung der Walzgeschwindigkeit oder Produktivitätsverlust angewendet. Durch eine sorgfältige Kombination von Tempcore-Behandlung und Mikrolegierungschemie können neue höhere Güten (Streckgrenze über 700 MPa und Zugfestigkeit über 800 MPa) hergestellt werden, besonders für große Stabdurchmesser (bis 75 mm).
Das Tempcore-Verfahren zur Herstellung von Bewehrungsstäben hat drei Stufen. Diese Stufen sind: (i) Abschrecken der Oberflächenschicht, (ii) Selbstanlassung des Martensits, und (iii) Umwandlung des Kerns. Das Verfahren, richtig angewendet, führt zu einer Erhöhung der Streckgrenze der Bewehrungsstäbe, und diese Erhöhung hängt von der Kühlintensität ab. Schematische Darstellungen des Verfahrens sind in Abb. 3 gezeigt.
In der ersten Stufe durchläuft der Stab, der das letzte Gerüst des Warmwalzwerks verlässt, einen speziellen Wasserkühlabschnitt. Die Kühlwirksamkeit dieser Anlage ist so, dass die Oberflächenschicht des Stabs in Martensit abgeschreckt wird, während der Kern austenitisch bleibt. Die Abschreckbehandlung wird gestoppt, wenn eine bestimmte Dicke an Martensit unter der Haut (äußerer Teil des Stabquerschnitts, der unter die Martensitumwandlungs-Anfangstemperatur Ms fällt) gebildet wurde.
In der zweiten Stufe verlässt der Stab den intensiven Kühlabschnitt, und ein Temperaturgradient wird in seinem Querschnitt etabliert, der Wärme vom Zentrum zur Oberfläche freisetzt. Diese Erhöhung der Oberflächenschichttemperatur bewirkt die Selbstanlassung des Martensits. Der Name Tempcore wurde gewählt, um zu verdeutlichen, dass die martensitische Schicht durch die im Kern am Ende der Abschreckstufe verbliebene Wärme TEMPeriert wird.
Schließlich, in der dritten Stufe, wandelt sich der austenitische Kern während der langsamen Abkühlung des Stabs auf dem Kühlbett in Ferrit und Perlit oder in Bainit, Ferrit und Perlit um. Daher ist ein Tempcore-Stahlstab im Wesentlichen ein Verbundwerkstoff, bestehend aus konzentrisch angeordneter harter Außenschicht und weichem Kern mit einer intermediär gehärteten Zwischenschicht. Mit relativ niedrigem Kohlenstoffgehalt bieten Tempcore-Stahlstäbe hohe Festigkeit, ausgezeichnete Duktilität und Schweißbarkeit unter anderen Vorteilen.
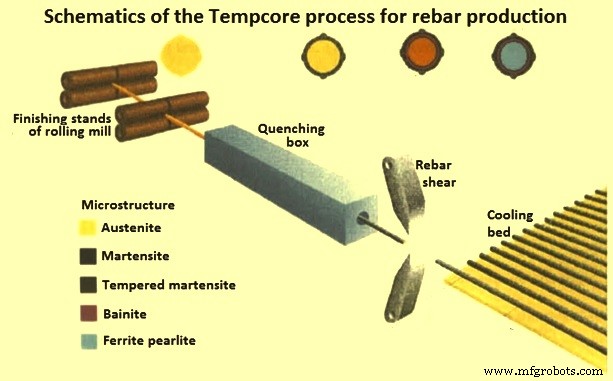
Abb. 4 Schematik des Tempcore-Verfahrens für die Bewehrungsstab-Herstellung
Für das Tempcore-Verfahren wurden zwei Prozessmodelle vom CRM entwickelt (Abb. 5). Beide werden kontinuierlich verwendet und mit den Inbetriebnahmeergebnissen neuer Anlagen verbessert. Das erste Modell wird für die Auslegung von Anlagen verwendet. Es berechnet die notwendige Abschreckzeit, um die Güte zur Erzeugung der minimalen Streckgrenze (d. h. Streckgrenze + Sicherheitsmarge) zu erhalten aus: (i) den Stabdaten (Durchmesser, Endwalztemperatur), (ii) durch Auswahl des Innendurchmessers der Kühldüsen, und (iii) der spezifischen Wasserflussrate. Das zweite Modell verknüpft die mechanischen Eigenschaften mit der chemischen Zusammensetzung des Stahls und dem Stabdurchmesser.
Die Optimierung jeder neuen Tempcore-Anlage berücksichtigt die Walzwerksrestriktionen, die Stabgeradheit und die Kontrollierbarkeit des Prozesses, und es wird ein bester Kompromiss erzielt zwischen: (i) Gesamtlänge der Anlage, (ii) gesamtem Kühlwasserfluss (bei Nenndruck von 1,2 MPa), und (iii) Anzahl der Düsenbereiche, die erforderlich sind, um den gesamten Bereich der Stabdurchmesser abzudecken.
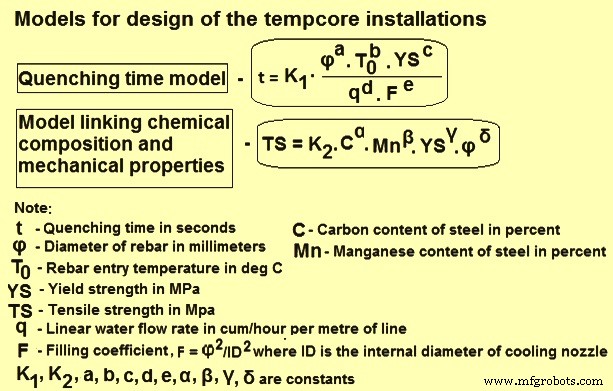
Abb. 5 Modelle für die Auslegung der Tempcore-Anlage
Ein weiterer wichtiger Punkt ist die Reduzierung der Zeit und des Personalbedarfs bei Durchmesserwechseln oder bei der Produktion von Nicht-Tempcore-Produkten. Wenn der verfügbare Platz ausreicht, wird ein seitlich verschiebbarer Wassersammelkasten gewählt. Für lange Kühlstrecken ist eine Segmentierung in zwei oder drei Wasserkästen (jeder einzeln seitlich verschiebbar) möglich, wie in einer jüngeren Anlage für große Durchmesser (bis 75 mm) realisiert. Dies ist die längste Tempcore-Anlage von 54 m Länge (3 Abschnitte à 18 m). Sie ist mit ferngesteuerten Ein-/Aus-Ventilen an jeder Kühldüse ausgestattet. Wenn der verfügbare Platz (Breite, Passlinienhöhe) die Hauptbeschränkung ist, kann der Wassersammelkasten fest mit einem Düsenbereich ausgeführt sein.
Tempcore-Anlagen können auch mit 4 parallelen Kühlstrecken für Spaltwalzen von 8 mm bis 12 mm Durchmesser Bewehrungsstäben ausgelegt werden. Diese Strecke hat einen kompakten Wassersammelkasten, der an jedem Strang mit individueller Steuerung der Kühllänge und Wasserflussrate ausgestattet ist. Einige weitere spezifische Merkmale werden verwendet, wie der Schutz der nicht genutzten Kühldüsen gegen Überhitzung (hauptsächlich am Eintritt der Kühlstrecke) durch externe Vollkegeldüsen oder durch Wassermäntel entlang der nachgelagerten Kühlrohre mit Wasser, das durch zwei Vollkegeldüsen zur Kühlung des Injektors fließt. Ein Anti-Saug-Vorrichtung wird vor der Kühldüse (für Stabdurchmesser ab 25 mm) verwendet, um das Ansaugen von Luft durch die Düsen und die entsprechende Verringerung der Kühlwirksamkeit am vorderen Ende der Bramme zu verhindern.
Steuerung des Tempcore-Verfahrens
Das Steuerungsverfahren basiert auf den Streckgrenzen-/Anlasstemperatur-Beziehungen, die aus den Ergebnissen der Inbetriebnahmeversuche gewonnen werden. Wenn es eine Variation der Martensit-Schichtdicke versus Streckgrenze gibt, dann muss die Kühlleistung der Abschreckstrecken angepasst werden, um den für die Streckgrenze (YS aus Güte + Sicherheitsmarge) erforderlichen Wert zu erhalten.
Die Pyrometer sind das Herzstück der Prozesssteuerung. Der Standort des Anlass-Pyrometers ist von größter Wichtigkeit, um Messungen so nah wie möglich an der maximalen Erholungstemperatur (maximal von der Oberfläche erreichte Temperatur) zu erhalten. Der Pyrometer am Eintritt des Tempcore-Kastens ist ebenfalls wichtig, um die Variation der Endwalztemperatur entlang der Bramme oder zwischen aufeinanderfolgenden Brammen zu messen. Eine Variation von 50 °C der Endwalztemperatur entspricht einer Variation von ca. 8 % der Kühllänge bei gleicher spezifischer Wasserflussrate und damit einer Variation der Zugfestigkeit nach der Behandlung.
Die zwei einfach einzustellenden und leistungsstarken Steuergrößen im Tempcore-Verfahren sind Wasserflussrate und Abschreckzeit (Abb. 6). Die Steuerung der Kühlleistung einer Tempcore-Strecke erfolgt in zwei Schritten. Im ersten Schritt (Hauptsteuerung) wird die Länge der Abschreckstrecke (d. h. die Anzahl der in Betrieb befindlichen Düsen) angepasst. Um eine effiziente Steuerung durchzuführen und eine gute Homogenität der Kühlung aufrechtzuerhalten, sind die abzuschaltenden Düsen die stromaufwärts gelegenen. Im zweiten Schritt (Feinabstimmung) wird die Wasserflussrate durch Betätigung des Hauptregelventils angepasst.
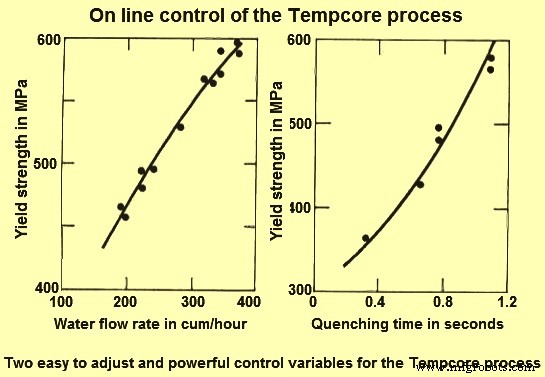
Abb. 6 Online-Steuerung des Tempcore-Verfahrens
Die Kühllänge und die Abschreckzeit sind durch die Walzgeschwindigkeit am Endgerüst verknüpft. Diese Geschwindigkeit muss während des Durchlaufs der Bramme durch die Abschreckeinrichtung konstant gehalten werden, und insbesondere dann, wenn das Brammeende das Endgerüst verlässt. Dies wird durch die Knebelwalze zwischen dem Austritt des Tempcore-Kastens und der Trennschere übernommen. Ohne diese Knebelwalze werden bei Verlassen des Endgerüsts kleine Stabdurchmesser durch das Wasser abgebremst, während die größten Durchmesser beschleunigt werden.
Für einen gegebenen Durchmesser haben die Eingangsparameter (Kühllänge, Wasserflussrate, Endwalztemperatur und chemische Zusammensetzung des Stahls) Einfluss auf die Ausgangsparameter des Prozesses (Anlasstemperatur, Streckgrenze, Zugfestigkeit und ZF/YS-Verhältnis). Dieser Einfluss ist in Abb. 7 dargestellt.
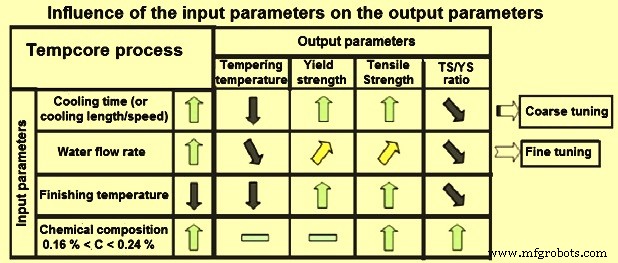
Abb. 7 Einfluss der Eingangsparameter auf die Ausgangsparameter
Richtige Nutzung der Tempcore-Anlage
Um eine homogene Behandlung zu erhalten, muss die Kühlintensität (gegeben durch die Wasserflussrate pro Meter Strecke) hoch genug sein, um einen vollständigen und regelmäßigen äußeren Martensitring zu erhalten, der entlang der Brammenlänge konstant ist. Die gute Geradheit der Bewehrungsstäbe wird mit homogener Tempcore-Behandlung erreicht. Wenn der Martensitring offen ist, werden wellige Stäbe auf dem Kühlbett beobachtet. Einige wichtige Punkte, die bei der richtigen Nutzung der Tempcore-Anlage NICHT getan werden dürfen, sind im Folgenden aufgeführt.
- Wenn Stäbe zu kleinen Durchmessers durch zu große Kühldüsen behandelt werden, ist der Füllkoeffizient F sehr niedrig. Dies führt zu einem offenen Martensitring. Dieses Phänomen tritt auch auf, wenn die Kühldüsen übermäßigen Verschleiß aufweisen, oft aufgrund von Fehlausrichtung dieser Düsen.
- Wenn die volle verfügbare Kühllänge mit niedriger Wasserflussrate pro Meter verwendet wird, ist die Kühlintensität zu niedrig.
- Die vorherige Methode ist umso auffälliger, je mehr die ausgelegte Kühllänge das Doppelte der notwendigen übersteigt.
- Eine aktive Kühldüse immer am Eintritt der Kühlstrecke zu verwenden, gefolgt von einigen geschlossenen Düsen und schließlich einer gegebenen aktiven Kühllänge bis zum Abstreifer, ist hilfreich. Dann wird die Kühlrate unterbrochen und wird zu niedrig, um eine gleichmäßige Martesitschicht zu erhalten.
- Die vorherige falsche Methode wird oft verwendet, um die geschlossenen Kühldüsen vor Überhitzung im Fall des heißen Stabs (ca. 1000 °C) am Eintritt zu schützen, führt aber zu Wasserleckagen. Daher muss ein korrektes Design vorhanden sein, um einen ernsthaften Schutz dieser Düsen zu gewährleisten und das Verbrennen der Dichtungen zu vermeiden.
- Teilweises oder vollständiges Verstopfen einiger Kühldüsen kann unregelmäßige Kühlung um das Produkt verursachen.
- Teilweises oder vollständiges Verstopfen der Abstreifer kann Überkühlung des Stabs verursachen, weil die Kühlung am Austritt der Anlage nicht stoppt. Wasser in den nachgelagerten Führungen kann auch die Fotozellendetektion beeinflussen, die die Knebelwalze oder die Schere steuert.
- Falscher Standort des Anlass-Pyrometers kann dazu führen, dass keine Sichtbarkeit zur Prozesssteuerung besteht.
- Falls keine Pyrometer-Wartung erfolgt (elektronischer Schutz durch Kühlung, periodische Reinigung der Linse, periodische Prüfung vor einem Schwarzstrahler), dann verursacht dies Temperaturschwankungen und die produzierten Stäbe werden abgelehnt.
- Wenn keine Knebelwalze am Austritt der Abschreckstrecke vorhanden ist oder falsche Knebel-/Geschwindigkeitseinstellung vorliegt, führt dies zu großen Schwankungen der mechanischen Eigenschaften entlang der Brammenlänge.
Charakteristische Eigenschaften von Tempcore-Stahlbewehrungsstäben
Verschiedene charakteristische Eigenschaften der Tempcore-Stahlbewehrungsstäbe werden im Folgenden beschrieben.
Stahltyp
Stähle für Tempcore-Bewehrungsstäbe sind im Wesentlichen einfache niedrig-kohlenstoffhaltige Stähle, spezifiziert für Streckgrenze, Duktilität, Kohlenstoff oder Kohlenstoffäquivalent und Streckgrenzen-Zugfestigkeits-Verhältnis. Die maximal und minimal spezifizierten Kohlenstoffgehalte sollen Schweißbarkeit und Härtbarkeit gewährleisten. Bei zu niedrigem Kohlenstoffgehalt ist die Härtbarkeit des Stahls generell nicht ausreichend, weshalb stärkere Abschreckung nötig ist, was das Walzwerksdesign beeinflusst, z. B. Walzgeschwindigkeit, Länge und Effizienz der Kühlkammer. Kohlenstoffstahl mit Kohlenstoffgehalt im Bereich von 0,13 % bis 0,24 % und Kohlenstoffäquivalent (CE) unter 0,45 % hat sich als beste Balance erwiesen, um die oben genannten Überlegungen zu erfüllen.
Metallurgische Phasen und Mikrostruktur
Angelassener Martensit in Form von Paketen dünner Platten mit martensitischer Morphologie charakterisiert die gehärtete Schicht. Ein Gemisch aus Bainit und polygonalem Ferrit liegt in der intermediär gehärteten Schicht vor, und polygonaler Ferrit und Perlit entwickeln sich im Kern.
Die Mikrostruktur ist meist fein aufgrund der relativ schnellen Abkühlung im Kern und wegen der im Tempcore-Verfahren involvierten thermomechanischen Behandlung, z. B. können polygonale Ferritkörner im Kernbereich so klein wie 8 Mikrometer im Durchmesser sein und sogar 3 Mikrometer bei niedrigerer Anlasstemperatur. Allerdings sind grobe Konglomerate von Pseudoeutektoid und Widmanstätten-Ferrit im Kern auch mögliche Ergebnisse des Prozesses. Die Mikrostruktur des Tempcore-Stahlbewehrungsstabs ist in Abb. 8 dargestellt.
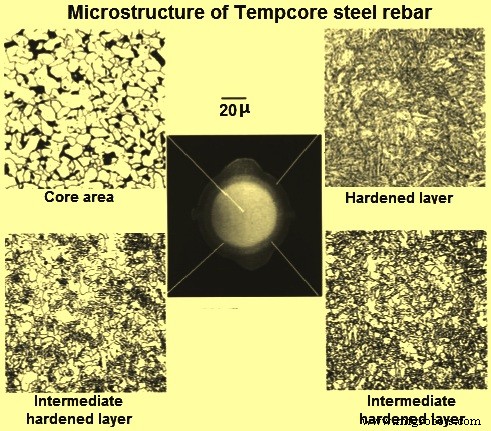
Abb. 8 Mikrostruktur von Tempcore-Stahlbewehrungsstab
Manchmal bildet sich Widmanstätten-Ferrit aufgrund der höheren Ausgleichstemperatur. Es ist möglich, dass hohe Endwalztemperatur und vielleicht auch unzureichende Walzverformung die Hauptgründe für die Bildung dieses Mikrostrukturtyps sind. Hohe Endwalztemperatur und unzureichende Walzverformung resultieren in großen austenitischen Körnern am Ende des Walzens, und damit entwickeln sich grober Martensit und Bainit in der gehärteten Schicht und in der intermediär gehärteten Schicht während der nachfolgenden Abschreckung. Große Austenitkorngröße im Kern verhindert die Impingierung von Korngrenzenferrit, wodurch Widmanstätten-Ferrit wachsen kann.
Typische geätzte Querschnitte, die die drei metallurgischen Bereiche und typischen Mikrostrukturen sowie die Homogenität der Mikrostruktur von Tempcore-Stahlbewehrungsstäben zeigen, sind in Abb. 9 dargestellt.
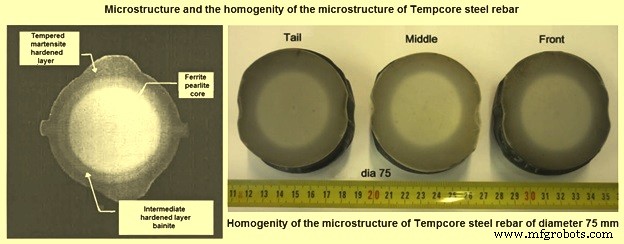
Abb. 9 Mikrostruktur und Homogenität der Mikrostruktur von Tempcore-Stahlbewehrungsstab
Einflüsse von Prozessparametern und Stahlzusammensetzung
Prozessparameter und Stahlzusammensetzungen spielen eine Rolle in den Endprodukteigenschaften. Normalerweise führt eine dickere Martesitschicht zu weniger zurückbleibender Wärme und damit zu bescheidenerem Anlassen, sodass der Stab höhere Streckgrenze und geringere Dehnung zeigt. Längere Abschreckzeit, niedrigere Endwalztemperatur und höhere Abschreckintensität resultieren in dickerer martensitischer Schicht und niedrigerer Anlasstemperatur. Höherer Kohlenstoff- und Mangangehalt erhöht die Härtbarkeit des Stahls, und daher wird mehr Martensit gebildet. Zusätzlich steigt die Festigkeit des angelassenen Martensits mit zunehmendem Kohlenstoffgehalt.
Die Modelle in Abb. 5 beschreiben die Beziehung zwischen Streckgrenze und allen Einflussparametern. Das Modell wurde ursprünglich für die Anlagenauslegung verwendet. Obwohl die Anlasstemperatur in diesem Modell nicht direkt erscheint, hängen Endwalztemperatur, Abschreckzeit, Stabdurchmesser und Wasserflussrate stark damit zusammen. Die Dehnung von Tempcore-Stahlbewehrungsstäben hat eine praktisch lineare Korrespondenz mit der Streckgrenze.
Zugeigenschaften
Das Tempcore-Verfahren kann die Streckspannung für eine gegebene Zusammensetzung um 150 MPa bis 200 MPa erhöhen, ohne viel Dehnung zu verlieren. Die Zugeigenschaften der Stäbe hängen von den Prozessparametern und der Stahlzusammensetzung ab. Der typische Streckgrenzenbereich von Tempcore-Stahlbewehrungsstäben liegt zwischen 415 MPa und 550 MPa, und die Dehnung auf einer 5d-Messlänge beträgt 30 % bis 25 % in derselben Reihenfolge. Die Merkmale der typischen Spannungs-Dehnungs-Kurve zeigen: (i) Elastizitätsmodul 200.000 MPa, (ii) der Stab hat eine ausgeprägte Streckgrenze und ein Lüders-artiges Fließen, weshalb die 0,01 %-Dehngrenze mit der 0,2 %-Dehngrenze zusammenfällt, (iii) das Verhältnis von Streckspannung zu Zugfestigkeit beträgt ca. 0,85, und (iv) der Stab hat große Dehnung (25 % bis 30 %), großen Lüders-Dehnungsbereich und große gleichmäßige Dehnung.
Tempcore-Stahlbewehrungsstab hat zwei Hauptmerkmale beim Vergleich der Zugeigenschaften mit denen konventioneller Stahlstäbe: (i) höheres Verhältnis von Streckgrenze zu Zugfestigkeit, 0,85 versus 0,65 bei konventionellen Stäben, und (ii) größere Dehnung, 25 % versus 4,5 % bis 22 % bei konventionellen Stahlstäben.
Umformbarkeit
Eine weitere bemerkenswerte Eigenschaft von Tempcore-Stahlbewehrungsstäben ist ihre ausgezeichnete Biege- und Nachbiegeeigenschaft. Trotz der gehärteten Außenschicht wird der minimale Biegedurchmesser für eine 180-Grad-Einfachbiegung für 12 mm bis 28 mm Durchmesserstäbe mit 1d und für 32 mm und 36 mm Durchmesserstäbe mit 2d spezifiziert.
Einige Tempcore-Stäbe (20 mm und 28 mm Durchmesser) können sogar ohne Dorn gebogen werden. Die Stäbe bestehen auch alle Biege- und Nachbiegeversuche nach Alterung und erfüllen die Normenanforderungen. Weiterhin erfordert der Biegevorgang weniger Energie im Vergleich zu anderen Stabtypen aufgrund des niedrigen Zugfestigkeits-Streckgrenzen-Verhältnisses. Es wird geschätzt, dass 10 % bis 20 % Energie beim Biegen eingespart wird. Der Vergleich der Biegeeigenschaften von Tempcore-Stäben mit konventionellen Stahlstäben ist in Tabelle 1 gegeben.
| Tabelle 1 Vergleich der Biegeeigenschaften von Tempcore-Stahlbewehrungsstäben mit konventionellen Stahlstäben | |||
| Biegeversuch | Typische D-Werte | ||
| Konventionelle Stähle (CE = 0,61 %) | Tempcore-Stahlbewehrungsstab (CE = 0,30 %) | ||
| 1 | 180-Grad-Biegung | 3 | 0,5 |
| 2 | 90-Grad-Biegung und Nachbiegen nach Alterung | 6 | 3,2 |
| 3 | 90-Grad-Biegung nach Upschweißen | 15 | 4 |
| 4 | 90-Grad-Biegung nach Kreuzschweißen | Höher als 20 | 7 |
| Hinweis: Biegebarkeit wird in Form des minimalen Biegedurchmessers D ausgedrückt. (D ist das Verhältnis des minimal möglichen Biegedurchmessers zum Stabdurchmesser) | |||
Schweißbarkeit
Die Schweißbarkeit von Stahl ist sehr empfindlich gegenüber der chemischen Zusammensetzung, besonders dem Kohlenstoffgehalt und dem Kohlenstoffäquivalent (CE). Zwei gängige Formeln werden verwendet: eine vom International Institute of Welding (IIW) und die andere von Ito und Besseyo, die die hohen und niedrigen Kohlenstoffbereiche abdecken.
IIW-Formel: CE = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Cu + Ni)/15 für Kohlenstoff über 0,18 %, während die Formel von Ito und Besseyo: CE = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B für Kohlenstoff unter 0,18 % ist. Die IIW-Kohlenstoffäquivalentformel zeigt weniger Toleranz für substitutionslegierte Elemente als die Ito-Besseyo-Gleichung. Für die Schweißbarkeit von Bewehrungsstäben wird normalerweise die IIW-Formel oder die vereinfachte IIW-Formel (CE = C + Mn/6) wegen des Kohlenstoffgehalts verwendet.
Mit der IIW-Formel gilt Stahl bei CE unter 0,45 % als mit modernen Techniken schweißbar. Der CE von Tempcore-Stahlbewehrungsstäben liegt weit unter dem kritischen Wert von 0,45 % und ist somit anderen Stabtypen überlegen.
Die ausgezeichnete Schweißbarkeit der Tempcore-Stahlbewehrungsstäbe wird durch den Biegeversuch an einer Kreuzschweißung (Abb. 10) gut demonstriert. Es gibt keine Anzeichen von WEZ-Rissen in der Schweißnaht eines 20 mm Durchmesserstabs, wenn er im Winkel von 180 Grad auf einem 3d-Dorn gebogen wird. Tempcore-Stahlbewehrungsstäbe bei niedrigen Temperaturen und/oder im nassen Zustand zeigen bemerkenswerte Schweißbarkeit. Kein Vorwärmen und kein Nachwärmen ist notwendig.
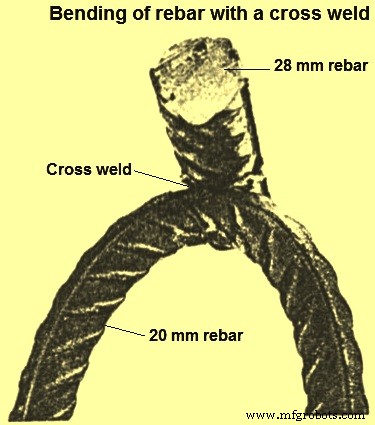
Abb. 10 Biegen des Tempcore-Stabs mit einer Kreuzschweißung
Die ausgezeichnete Schweißbarkeit wird auch durch die Zugeigenschaften nach dem Schweißen demonstriert. Bei der Stoßschweißung wird generell keine Abnahme der Streckgrenze festgestellt, wobei der Bruch außerhalb der Schweißnaht liegt. Auch zeigt sich, dass unter verschiedenen Schweißverfahren keine Risse in der Schweißnaht auftreten.
Weitere Eigenschaften
Zusätzlich zu hoher Zugfestigkeit, ausgezeichneter Duktilität und bemerkenswerter Schweißbarkeit zeigen Tempcore-Stahlbewehrungsstäbe gute Tieftemperaturzähigkeit, geringere Empfindlichkeit gegenüber Oberflächenschäden, und Ermüdungswiderstand und Temperaturempfindlichkeit sind ebenfalls sehr wettbewerbsfähig. Es wurde demonstriert, dass ein 20 mm Durchmesserstab mit 1 mm tiefem Kerb bei -60 °C im Fallgewichtsversuch 190 Kalorien aufnahm, ohne zu brechen. Fallgewichtsversuche an lichtbogengeschädigten 12 mm, 16 mm und 20 mm Durchmesser Tempcore-Stahlbewehrungsstäben zeigen, dass es bei -75 °C keinen Bruch gibt. Ebenso überleben kerbgeschädigte und zugbeansprucht gealterte Stäbe den Fallgewichtsversuch bei -60 °C.
Eine begrenzte Anzahl von Ermüdungsversuchen wurde an Tempcore-Stahlbewehrungsstäben durchgeführt. Diese Tests deuten darauf hin, dass die Ermüdungseigenschaften der Tempcore-Stahlbewehrungsstäbe den Normenanforderungen genügen. Ein Ermüdungsversuch an einem 12 mm Durchmesser Tempcore-Stahlbewehrungsstab zeigte überlegene Ermüdungseigenschaften gegenüber kaltverfestigten Stäben. Untersuchungen wurden auch zu den Ermüdungseigenschaften von Tempcore-Stahlbewehrungsstäben mit Interesse an den Auswirkungen des Verzinkens durchgeführt. Alle Testergebnisse deuteten darauf hin, dass die Ermüdungsfestigkeit der Tempcore-Stahlbewehrungsstäbe so gut ist wie die anderer Stahlbewehrungsstäbe mit äquivalenter Streckgrenze.
Die Hitzebeständigkeitseigenschaften der Tempcore-Stahlbewehrungsstäbe sind aufgrund der Möglichkeit von Brandschäden wichtig. Diese Beständigkeit wurde auf zwei Arten bewertet: (i) Zugfestigkeitsverlust bei Raumtemperatur nach vorheriger Wärmeeinwirkung, und (ii) Zugfestigkeitsverlust bei erhöhter Temperatur. Es wurde gezeigt, dass nach Erhitzen im Labor bei Temperaturen zwischen 250 °C und 900 °C für eine halbe Stunde die Zugfestigkeit bei Raumtemperatur bei Vorwärmung bis 500 °C leicht ansteigt und ein signifikanter Abfall oberhalb dieser Temperatur auftritt. Diese Eigenschaft ist so gut wie bei kaltverdrillten Stäben und besser als die von einigen warmgewalzten Stäben. Kaltverfestigte Stäbe beginnen bei 300 °C bis 400 °C an Festigkeit zu verlieren. Warmgewalzte Stahlstäbe verlieren ab 350 °C erheblich an Festigkeit, und warmgewalzter niedrig-kohlenstoffhaltiger mikrolegierter Stahlbewehrungsstab beginnt ab 600 °C Festigkeitsverlust zu zeigen. Die Zugfestigkeit von Tempcore-Stahlbewehrungsstäben bei erhöhter Temperatur ist ähnlich wie bei kaltverfestigten und mikrolegierten Stäben mit einer 20 % und 40 % Reduktion der Streckgrenze bei 300 °C und 500 °C jeweils.
Herstellungsprozess
- TMT-Bewehrungsstäbe – Vergütet für höchste Festigkeit und Haltbarkeit
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Stempel, Matrizen & Messer Produktion für Stanz- & Schermaschinen meistern
- Reibschweißen: Verfahren, Vorteile, Anwendungen & Grenzen
- 11 Schweißverfahren im Überblick: Lichtbogen, Gas, Widerstand, Laser & mehr
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile
- Vom Prototyp zur Serie: Wichtige Vorbereitungsschritte optimieren
- Vom Prototyp zur Serie: Den Fertigungsprozess meistern