



Effektive Partikelemission-Kontrolle in der Stahlproduktion: Schutz der Luftqualität
Luftreinhaltung – Kontrolle von Partikelemissionen
Stahlwerke verfügen über zahlreiche metallurgische Prozesse bei hohen Temperaturen. Viele dieser Prozesse handhaben Rohstoffe, teilweise in Feinform. Daher neigen alle diese Prozesse dazu, Schadstoffgase und Partikel in die Atmosphäre abzugeben, was die Luftqualität im Umfeld des Werks beeinträchtigt. Zum Schutz und zur Verbesserung der Luftqualität werden verschiedene Abgasreinigungsanlagen zur Emissionsminderung eingesetzt.
Jahrzehntelang wurden Abgasreinigungsanlagen nur dort installiert, wo Schadstoffmengen sehr hoch oder giftig waren oder ein Rückgewinnungswert bestand. Heute jedoch machen immer strengere Umweltvorschriften und wachsende gesellschaftliche Umweltbedenken es notwendig, dass die Stahlindustrie ihre Emissionen umfassend erfasst und in allen Bereichen Anlagen zur Minimierung der Emissionen installiert. Emissionskontrollanlagen lassen sich grundsätzlich in zwei Typen unterteilen: (i) Partikelemission-Kontrollanlagen und (ii) Gasemissions-Kontrollanlagen. Dieser Artikel beschreibt die Systeme zur Partikelemission-Kontrolle.
Partikelvorschriften der letzten drei Jahrzehnte haben sich allmählich von der Regulierung grober Partikel (Total Suspended Particles, TSP) hin zur Regulierung sehr kleiner Partikel in den Größenbereichen PM10 und PM2,5 verschoben. Dieser Wandel erfolgte primär, da gesundheitliche Forschungsdaten zeigten, dass kleine Partikel am stärksten mit nachteiligen Gesundheitswirkungen korrelieren.
Historische Entwicklung der Partikelregulierung
Die Regulierung von Partikelemissionen reicht bis in die frühe Industrielle Revolution zurück. Schon im 17. Jahrhundert erkannte man den Zusammenhang zwischen Partikelemissionen und Problemen wie Feststoffablagerungen, Gewebeschmutz, Materialkorrosion und Gebäudeverfärbung. Mit technologischem Fortschritt und wachsendem öffentlichen Bewusstsein wurde klar, dass Partikelemissionen auch zu bestimmten Lungenerkrankungen beitragen.
In den späten 1940er Jahren entwickelten sich verschiedene Partikelkontrollsysteme von rudimentären Konstruktionen zu Formen, die heutigen hocheffizienten Systemen ähneln. Beispielsweise entwickelten sich Elektrofilter (ESP) von einfeldrigen Röhreneinheiten zur Säurenebelkontrolle zu ein- und zweifeldrigen Plattenausführungen. Auch Venturi-Wäscher kamen zur Partikelkontrolle zum Einsatz. Diese Systeme wurden primär installiert, um Belästigungen und Probleme durch Staub zu minimieren.
Klassifizierung von Partikeln
Partikel lassen sich in zwei Kategorien unterteilen: (i) primäre Partikel und (ii) sekundäre Partikel. Primäre Partikel werden direkt in die Atmosphäre emittiert. Diese Emissionen waren bis 1997 der Fokus aller Partikelkontrollmaßnahmen. Primäre Partikel können Partikel < 0,1 µm bis > 100 µm umfassen, wobei der Großteil in die grobe Kategorie fällt.
Mit der Einführung des PM2,5-Standards für feine und ultrafeine Partikel rückt die sekundäre Partikelbildung zunehmend in den Fokus. Sekundäre Partikel bilden sich in der Atmosphäre durch Reaktionen gasförmiger Vorläuferstoffe. Sekundärbildungsprozesse können neue Partikel bilden oder Partikelmaterial zu bereits existierenden Partikeln hinzufügen. Die am häufigsten mit sekundärer Partikelbildung assoziierten Gase sind Schwefeldioxid, Stickoxide, Ammoniak und flüchtige organische Verbindungen (VOC). Die meisten dieser gasförmigen Vorläufer stammen aus anthropogenen Quellen; biogene Quellen tragen jedoch auch Stickoxide, Ammoniak und VOC bei.
Sekundäre Partikel lassen sich weiter unterteilen in: (i) aus kondensierten Dämpfen anthropogener und biogener Quellen gebildete sekundäre Partikel und (ii) durch atmosphärische Reaktionen gasförmiger Vorläufer gebildete sekundäre Partikel. VOC und Schwefelsäure sind zwei häufige Beispiele für Emissionen, die kondensieren und sekundäre Partikel bilden können. Diese Materialien passieren Partikelkontrollsysteme – einschließlich hocheffizienter Geräte – aufgrund ihrer Dampfform im stationären Quellgasstrom. Die Dampfphasen-Materialien können jedoch unter bestimmten Bedingungen in der Umgebungsluft kondensieren und Partikel bilden, die von Umgebungsmesssystemen erfasst werden. Die relative Bedeutung kondensierbarer Partikel wird erst jetzt bewertet.
Partikelbildungsmechanismen
Der Größenbereich der in einem Prozess gebildeten Partikel hängt stark von den vorhandenen Partikelbildungsmechanismen ab. Eine grobe Größenschätzung ist möglich, indem man erkennt, welcher Mechanismus im bewerteten Prozess dominiert. Die wichtigsten Partikelbildungsmechanismen in Luftverschmutzungsquellen sind: (i) physikalische Abnutzung/mechanische Dispersion, (ii) Verbrennungspartikel-Abbrennen, (iii) homogene Kondensation, (iv) heterogene Nukleation und (v) Tröpfchenverdampfung.
Physikalische Abnutzung tritt auf, wenn zwei Oberflächen aneinanderreiben. Beim Einbringen von Brennstoffpartikeln in den heißen Ofenbereich des Verbrennungsprozesses verdampfen und oxidieren die meisten organischen Verbindungen im Gasstrom. Die Brennstoffpartikel werden kleiner, wenn flüchtige Bestandteile entweichen. Sie reduzieren sich schnell auf den unverbrennbaren Anteil (Asche) und langsam brennenden Char aus organischen Verbindungen. Schließlich verbrennt der größte Teil des Chars, wobei hauptsächlich das unverbrennbare Material zurückbleibt. Während der Oxidation werden die ursprünglichen 100–1000 µm großen Brennstoffpartikel auf Asche- und Char-Partikel von hauptsächlich 1–10 µm reduziert. Dieser Mechanismus wird als Verbrennungs-Brennstoff-Abbrennen bezeichnet.
Homogene und heterogene Nukleation beinhalten die Umwandlung dampfförmiger Materialien in Partikelform. Homogene Nukleation ist die Bildung neuer Partikel, die fast ausschließlich aus dem Dampfphasen-Material bestehen. Heterogene Nukleation ist die Anlagerung von Material an Oberflächen von Partikeln, die durch andere Mechanismen gebildet wurden. In beiden Fällen müssen die dampfhaltigen Gasströme auf die Temperatur abkühlen, bei der Nukleation erfolgen kann.
Einige Luftreinhaltesysteme nutzen feststoffhaltiges, aus Nasswäschern recyceltes Wasser zur Gasstromkühlung. Diese Praxis erzeugt unbeabsichtigt einen weiteren Partikelbildungsmechanismus, der dem Brennstoff-Abbrennen ähnelt. Die Wasserströme werden beim Einblasen in die heißen Gasströme zerstäubt. Beim Verdunsten dieser kleinen Tröckchen bis zur Trockenheit werden suspendierte und gelöste Feststoffe als kleine Partikel freigesetzt. Der Partikelgrößenbereich dieses Mechanismus ist nicht umfassend untersucht, liegt aber vermutlich bei 0,1–2,0 µm.
Sammelmechanismen und -kräfte
Luftreinhaltesysteme wenden Kräfte auf Partikel an, um sie aus dem Gasstrom zu entfernen. Diese Kräfte sind die „Werkzeuge“ der Partikelsammlung. Alle Sammelmechanismus-Kräfte hängen stark von der Partikelgröße ab. Die angewandten Kräfte sind: (i) Schwerkraftabsetzen, (ii) Trägheitsimpaktion und Abfangen, (iii) Brownsche Molekularbewegung der Partikel, (iv) elektrostatische Anziehung, (v) Thermophorese und (vi) Diffusiophorese.
Durch Anwenden einer oder mehrerer dieser Kräfte (z. B. elektrostatische oder Trägheitskraft) wird das Partikel in eine Richtung beschleunigt, wo es gesammelt werden kann. Der Grad der Beschleunigung wird durch die Gleichung F = Mp × Ap angegeben, wobei F die Kraft auf das Partikel in g·cm/s², Mp die Partikelmasse in g und Ap die Beschleunigung in cm/s² ist. Luftreinhaltesysteme sind darauf ausgelegt, die maximal mögliche Kraft auf die Partikel im Gasstrom auszuüben. Je stärker das Partikel (oder die agglomerierte Partikelmasse) beschleunigt wird, desto effektiver und wirtschaftlicher ist das System.
Bei hocheffizienten Partikelkontrollsystemen wie Gewebefiltern und Elektrofiltern sind drei grundlegende Schritte bei der Partikelsammlung beteiligt: (i) initiale Partikelaufnahme auf vertikalen Flächen, (ii) Schwerkraftabsetzen der Feststoffe in den Trichter und (iii) Feststoffentfernung aus dem Trichter. Die Partikelsammelmechanismen steuern die Effektivität der ersten beiden Schritte – initiale Aufnahme und Schwerkraftabsetzen. Die Partikelgrößenverteilung ist in jedem dieser Schritte wichtig.
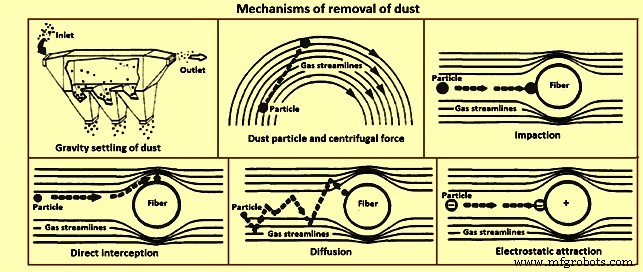
Alle Partikelemission-Kontrollanlagen sammeln Partikel durch Mechanismen mit angewendeten Kräften. Verschiedene Anlagen sind: Absetzkammern, Zyklone, Gewebefilter und Elektrofilter. Die Staubabscheide-Mechanismen und angewendeten Kräfte dieser Anlagen zeigt Abbildung 1.
Absetzkammern
Absetzkammern waren eines der ersten Geräte zur Partikelemission-Kontrolle. Heute werden sie selten eingesetzt, da ihre Sammelwirkung sehr gering ist. Die Sammelkraft ist die Schwerkraft. Große Partikel, die sich langsam genug in einem Gasstrom bewegen, können durch die Schwerkraft überwunden und in der Absetzkammer gesammelt werden.
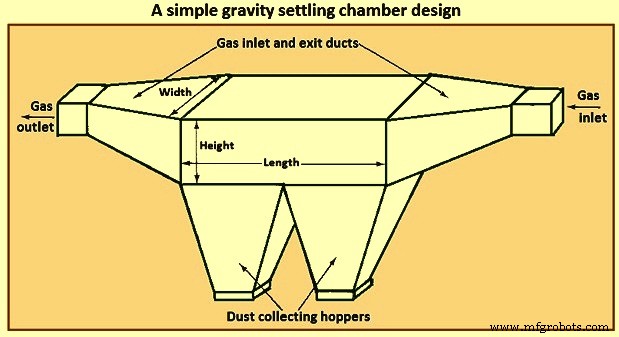
Die Konstruktion besteht aus einem langen horizontalen Kasten mit Einlass, Kammer, Auslass und Staubsammeltrichtern. Die Geschwindigkeit des partikelbeladenen Gasstroms wird in der Kammer reduziert. Alle Partikel im Gasstrom unterliegen der Schwerkraft. Bei der reduzierten Gasgeschwindigkeit in der Kammer fallen größere Partikel (> 40 µm) in die Trichter. Hauptsächlich als Vorreiniger für andere Partikelemission-Kontrollgeräte zur Entfernung sehr großer Partikel eingesetzt. Abbildung 2 zeigt ein einfaches Schwerkraft-Absetzkammer-Design.
Zyklone
Zyklone sind einfache mechanische Geräte, die normalerweise zur Entfernung relativ großer Partikel aus Gasströmen dienen. Sie werden als Vorreiniger für anspruchsvollere Luftreinhaltesysteme wie Elektrofilter oder Gewebefilter eingesetzt. Zyklone sind effizienter als Absetzkammern.
Mechanische Geräte nutzen die Trägheit der Partikel zur Sammlung. Der partikelbeladene Gasstrom wird in zyklonartiger Weise zum Rotieren gezwungen. Die Partikelmasse bewirkt, dass sie sich zum äußeren Rand des Wirbels bewegen. Die meisten großen Partikel gelangen in einen Trichter unter den Zyklonrohren, während der Gasstrom sich dreht und das Rohr verlässt.
Es gibt zwei Haupttypen: (i) Großzyklone (300 mm – 2 m Durchmesser) und (ii) Kleinzyklone / Multizyklone (80–300 mm Durchmesser).
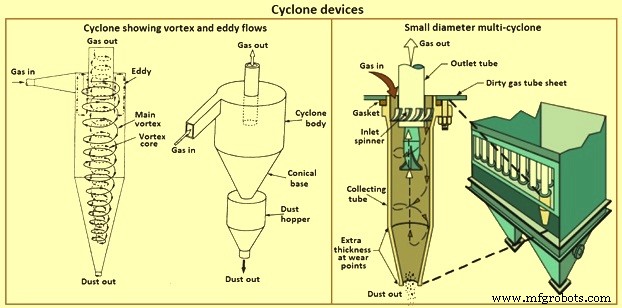
Der Gasstrom tritt tangential in den Zyklon ein und erzeugt einen schwachen Wirbel im Zyklonkörper. Großpartikel bewegen sich zur Zyklonwand und setzen sich in den Trichter ab. Der gereinigte Gasstrom dreht sich und verlässt den Zyklon. Großzyklone sammeln Partikel von 1,5 µm bis > 150 µm Durchmesser.
Sammelkräfte in Zyklonen sind Zentrifugal- und Schwerkraft. Die Form/Krümmung bewirkt eine spiralförmige Rotation des Gasstroms. Größere Partikel bewegen sich aufgrund ihres Impulses zur Außenseite der Wand, verlieren kinetische Energie und werden vom Gasstrom getrennt. Die Schwerkraft lässt sie in den Trichter fallen. Der Zykloneinlass ist so gestaltet, dass er den Strömungsverlauf des einströmenden Gases von gerader Strömung in ein kreisförmiges Muster zur Wirbelbildung umlenkt.
Bei Multizyklonen werden Axialzyklone parallel geschaltet. Bei Axialzyklonen tritt das Gas von oben ein und wird durch an der Mittelröhre befestigte Leitschaufeln in ein Wirbelmuster gelenkt. Beim Multizyklon strömt das schmutzige Gas gleichmäßig durch alle Einzelzyklone. Abbildung 3 zeigt Zyklon-Geräte.
Gewebefilter (Bag Filter)
Gewebefilter nutzen Filtermaterial wie Nylon oder Wolle, um Partikel aus staubbeladenen Gasen zu entfernen. Die Partikel werden auf dem Gewebematerial zurückgehalten, während das saubere Gas hindurchströmt. Die gesammelten Partikel werden durch einen Reinigungsmechanismus – mechanisches Schütteln oder Druckluftstoß – vom Gewebefilter entfernt und in einem Sammeltrichter gespeichert. Tabelle 1 zeigt typische Gewebematerialien für Filterschläuche mit ihren Eigenschaften.
| Tabelle 1: Typische Gewebe für Filterschläuche | |||||
|---|---|---|---|---|---|
| Faser | Maximale Temperaturen | Säurebeständigkeit | Laugenbeständigkeit | Flex-Abriebfestigkeit | |
| Dauerhaft | Spitzen | ||||
| °C | °C | ||||
| Baumwolle | 82 | 107 | Schlecht | Sehr gut | Sehr gut |
| Polypropylen | 88 | 93 | Gut bis ausgezeichnet | Sehr gut | Ausgezeichnet |
| Nylon | 93–107 | 121 | Schlecht bis mäßig | Gut bis ausgezeichnet | Ausgezeichnet |
| Orlon | 116 | 127 | Gut bis ausgezeichnet | Mäßig bis gut | Gut |
| Dacron | 135 | 163 | Gut | Gut | Sehr gut |
| Nomex | 204 | 218 | Schlecht bis gut | Gut bis ausgezeichnet | Ausgezeichnet |
| Teflon | 204–232 | 250 | Ausgezeichnet (außer Fluor) | Ausgezeichnet (außer Trifluorid, Chlor, geschmolzene Alkalimetalle) | Mäßig bis gut |
| Glasfaser | 260 | 288 | Mäßig bis gut | Mäßig bis gut | Mäßig |
Bei Gewebefiltern sind drei separate Kräfte für die Partikelentfernung verantwortlich: Impaktion, direkte Interzeption und Diffusion. Impaktion tritt auf, wenn Partikel zu groß sind, um dem Gasstrom zu folgen, und auf die Filterfaser aufprallen. Bei direkter Interzeption folgt das Partikel dem Gasstrom um die Fasern, bis eine Kollision durch den Abstand zwischen Partikelmittelpunkt und Faser < Partikelradius erfolgt. Diffusion tritt auf, weil sehr kleine Partikel Brownsche Bewegung im Gasvolumen durchlaufen. Sehr kleine Partikel werden durch Kollisionen mit Gasmolekülen beeinflusst und diffundieren zufällig zur Faser, wo sie abgeschieden werden.
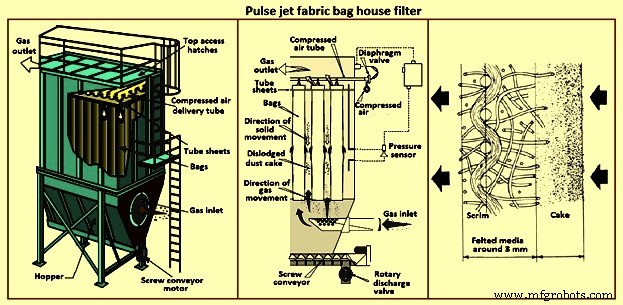
Gewebefilter haben normalerweise viele zylindrische Faserschläuche, die vertikal hängen. Wenn Staubschichten ausreichende Dicke erreicht haben, werden die Schläuche gereinigt, wobei die Staubpartikel in den Sammeltrichter fallen. Drei gängige Reinigungsmethoden: Schütteln, Gegenstromreinigung und Pulsstrahl. Beim mechanischen Schütteln werden die Schläuche durch ein Antriebssystem sanft geschüttelt. Bei der Gegenstromreinigung wird das Filterabteil mit niedrigdruckiger Luft gegengeblasen – Staub wird durch bloßes Zusammenfallen der Schläuche entfernt. Die Pulsstrahl-Reinigung ist der beliebteste Mechanismus: Ein Hochdruck-Luftstoß entfernt den Staub vom Schlauch. Der Staubkuchen wird durch einen Druckluftstoß an der Schlauchoberseite entfernt. Der Luftstoß stoppt den normalen Luftstrom durch den Filter, entwickelt sich zu einer Stoßwelle, die den Schlauch zum Flexen/Expandieren bringt, während die Welle den Schlauch hinunterläuft. Beim Flexen bricht der Kuchen, und abgelagerte Partikel fallen ab. Die Stoßwelle läuft in ca. 0,5 Sekunden hin und zurück. Der Druckluftstoß muss stark genug sein, die Schlauchlänge zu durchlaufen und den Staubkuchen zu zersplittern.
Filterschläuche haben eine Lebensdauer und müssen bei deren Ende ersetzt werden. Drei Bedingungen beeinträchtigen die Lebensdauer: Abrieb, hohe Temperatur, chemischer Angriff.
Eine wichtige Designvariable ist das Luft-zu-Gewebe-Verhältnis. Zu hohe Verhältnisse führen zu übermäßigem Druckverlust, reduzierter Abscheideleistung, fest verkrusteten Schläuchen und raschem Schlauchverschleiß. Abbildung 4 zeigt einen Pulsstrahl-Gewebefilter.
Elektrofilter (ESP)
Elektrofilter sammeln Partikel im Größenbereich 0,1–10 µm. Sie nutzen ungleichmäßige Hochspannungsfelder, um Partikeln im Feld große elektrische Ladungen zu verleihen. Die geladenen Partikel bewegen sich zu einer entgegengesetzt geladenen Sammelfläche, wo sie sich ansammeln. Die Abscheideleistung ist hoch und übersteigt oft 99 %. ESPs können große Abgasvolumen bei 175–700 °C bewältigen.
Drei Hauptbauarten: (i) negativ geladene Trockenabscheider, (ii) negativ geladene benetzte-Wand-Abscheider, (iii) positiv geladene Zweistufenabscheider. Negativ geladene Trockenabscheider sind bei Großanwendungen am häufigsten. Benetzte-Wand-Abscheider (Nassabscheider) dienen häufig der Nebel- und/oder moderat klebriger Feststoffabscheidung. Positiv geladene Zweistufenabscheider nur für Nebelabscheidung. Abbildung 5 zeigt Elektrofilter und sein Prinzip.
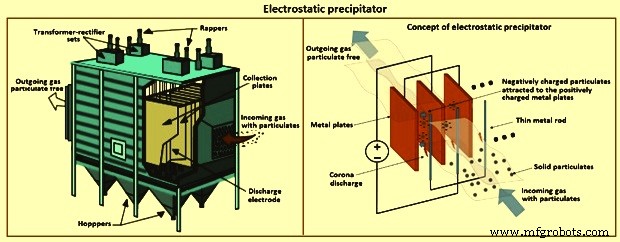
Der Partikelsammelmechanismus im ESP ist die elektrostatische Kraft. Staubpartikel im Rauchgas werden geladen, während sie den ESP durchlaufen. Eine hochspannende, pulsierende Gleichspannung wird an ein Elektrodensystem angelegt: dünne Entladungselektrode (normalerweise negativ geladen) und Sammel-elektrode (normalerweise geerdet). Die Spannung wird erhöht, bis Koronaentladung entsteht (sichtbar als blaues Leuchten um die Entladungselektrode). Die Korona ionisiert Gasmoleküle. Negative Gasionen wandern zur geerdeten Sammel-elektrode, bombardieren die im Rauchgasstrom suspendierten Partikel und laden diese negativ. Negativ geladene Partikel migrieren zur Sammel-elektrode und werden abgeschieden.
Der ESP hat sechs wesentliche Elemente: (i) Entladungselektrode, (ii) Sammel-elektrode, (iii) elektrisches System, (iv) Abklopfer (Rapper), (v) Trichter, (vi) Gehäuse. Die Entladungselektrode ist normalerweise ein dünner Metalldraht – ionisiert das Gas, lädt Staubpartikel, erzeugt starkes elektrisches Feld. Die Sammel-elektrode ist Platte oder Röhre mit entgegengesetzter Ladung – sammelt geladene Partikel. Das elektrische System besteht aus Hochspannungskomponenten zur Feldstärkenkontrolle. Der Abklopfer versetzt Elektroden in Vibration/Schock zur Staubentfernung – von Sammel- und Entladungselektroden. Trichter am ESP-Boden sammeln und lagern den beim Abklopfen entfernten Staub temporär. Das Gehäuse umschließt die Elektroden und trägt den gesamten ESP.
Der spezifische Widerstand (Resistivität) der Staubpartikel beeinflusst die Abscheideleistung drastisch. Resistivität beschreibt den Widerstand der abgeschiedenen Staubschicht gegen elektrischen Stromfluss. Partikel mit hoher Resistivität sind schwerer abzuscheiden als solche mit normaler Resistivität. Hohe Resistivität lässt sich durch Anpassung von Temperatur und Feuchte des Rauchgases reduzieren. Dabei muss sichergestellt sein, dass die Rauchgastemperatur über dem Taupunkt liegt, sonst Korrosion der Platten.
Ein wichtiger ESP-Designparameter ist die spezifische Sammelfläche – Verhältnis von Sammeloberfläche zu Gasdurchsatz. Erhöhung der Fläche bei gegebenem Gasdurchsatz steigert normalerweise die Abscheideleistung.
Herstellungsprozess
- Lufterfrischer: Von antiken Düften zur modernen Steckdosen-Technologie
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- DIY Luftqualitätsmonitor: Kosteneffektiver EPA-konformer Detektor
- Automatisiertes Pool-Befüllungs- und Überwachungssystem
- IoT-Sensoren revolutionieren Luftverschmutzungsüberwachung und öffentliche Gesundheit
- Outdoor-Sport in Großstädten wird gesundheitsschädlich: 30 Min Radfahren erhöht Risiko
- Effektive Luftqualitätskontrollstrategie: Wichtige Aspekte für die Industrie
- Partikelfilter für Luftkompressoren verstehen: Warum sie entscheidend sind
- Wichtige Wartung von Druckluftsteuerungsventilen für optimale Systemleistung
- Warum Druckluftbehälter-Platzierung Effizienz steigert & Kosten senkt