



Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
Technologien zur Verbesserung des Sinterprozesses
Der Sinterprozess agglomeriert ein Gemisch aus Eisenerzfeinstäuben, Rücklaufstäuben, Flussmitteln und Kokskohlenstaub (Korngröße < 10 mm) zu Sinter mit gesiebter Korngröße 5–30 mm, der Druck- und Temperaturbedingungen im Hochofen (BF) standhält. Der Prozess wurde primär entwickelt, um im Bergbau anfallende Feinstäube in ein Produkt mit geeigneter Korngrößenverteilung, physikalischer Qualität, chemischer Zusammensetzung und mechanischen Eigenschaften für die Hochofeneinbringung umzuwandeln.
Der Sinterprozess erfolgt auf einer Sinteranlage, die mit einem vorbereiteten Sintergemisch beschickt wird. Hauptbrennstoff ist Kokskohlenstaub, unterstützt durch Substitutionsbrennstoffe (z. B. Anthrazit). Das Sintergemisch wird durch Homogenisierung und Granulation des Rohgemisches (Eisenerzfeinstäube, Kalkstein, Dolomit, Quarzsand/Quarzitfeinstäube als Flussmittel, fester Brennstoff, metallurgische Abfälle – Abgasstäube, Schlämme, Walzzunder) in einer Rotiertrommel mit 7–8 % Wasser zu einem voragglomerierten Produkt (Sintergemisch) hergestellt, das als Schicht auf ein kontinuierlich bewegtes Gitter oder einen Strand der Sinteranlage aufgebracht wird.
Der Sinterprozess ist ein metallurgischer Prozess auf einer Sintermaschine – ein thermischer Agglomerationsprozess. Er ist energieintensiv, wobei zahlreiche Parameter zu beachten sind. Der Prozess ist komplex und umfasst verschiedene physikalisch-chemische Phänomene: Wärme-, Stoff- und Impulsübergang gekoppelt mit chemischen Reaktionen, die simultan ablaufen und die Komplexität erheblich erhöhen.
Grundlagen und Zielsetzungen
Sintern ist im Wesentlichen ein Vorbehandlungsschritt der Roheisenerzeugung zur Herstellung von Sinter als Hochofenzuschlagstoff. Die Agglomeration erfolgt durch Verbrennung. Dabei wird Luft durch ein Sintergemischbett auf dem Sinterstrang angesaugt. Die Brennstoffpartikel der oberen Schicht werden zuerst in einer Zündhaube entzündet, und während der Strang vorwärtsbewegt, schreitet die Verbrennungsfront allmählich durch das Bett nach unten bis zum Ende.
Während des Sinterns wird Wärme durch Kokskohlenstaub im Sintergemisch zugeführt, um die Betttemperatur für partielle Schmelze und Diffusionsbindung zu erhöhen. Luftdurchsatz und Flammenfrontgeschwindigkeit leiten die Sinteranlagenleistung und hängen hauptsächlich von der Sinterbettpermeabilität ab. Die Flammenfrontgeschwindigkeit ist ein wichtiger Betriebsparameter. Die Sinterproduktivität hängt stark von der Permeabilität des gepackten Sintergemischbetts ab: Je schneller der Reaktionsfortschritt, desto höher der Gasdurchsatz durch das gepackte Bett. Der Gasdurchsatz wird durch die Sintergemischpermeabilität gesteuert. Abbildung 1 zeigt das Fließschema des Sinterprozesses.
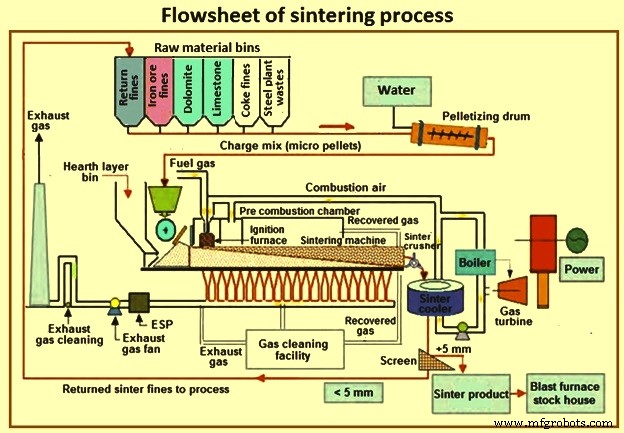
Das übergeordnete Ziel ist hohe Ausbeute bei einheitlicher Sinterqualität und niedrigen Betriebskosten. Als Hauptbestandteil der Hochofenzuschlagstoffe ist die Produktion von hochwertigem Sinter mit korrekter Korngrößenverteilung, physikalischen Eigenschaften, chemischer Zusammensetzung und mechanischer Festigkeit entscheidend für hohe, stabile Hochofenproduktivität bei niedrigem Reduktionsmittelverbrauch. Der Hochofen benötigt Sinter mit hoher Festigkeit, niedrigem RDI (Reduktionsdegradationsindex), hohem RI (Reduzierbarkeitsindex), geringem Feinanteil, gutem durchschnittlichen kalibrierten Sinterkorn und geringer chemischer Variationsbreite für stationären Betrieb. Sinterqualitätskontrolle durch adäquates Sintern ist wichtig für niedrigen Brennstoffverbrauch und stabiles Betriebsregime. In den letzten Jahrzehnten wurden mehrere Technologien entwickelt, die nicht nur den Sinterprozess massiv verbesserten, sondern auch die Sinterqualität steigerten. Die wichtigsten werden im Folgenden beschrieben.
Wichtige Verbesserungstechnologien
Einsatz von Branntkalk als Kalksteinersatz
Im Sintergemisch werden Kalkstein und Dolomit als basische Flussmittel zugesetzt. Die Flussmitteloxide im Sinter sollen die Hochofenschlackenchemie so modifizieren, dass die gewünschten Eigenschaften resultieren. Basische Flussmittel wirken als Binder im Sintergemisch und verbessern die Agglomeration der Feinstäube. Sie steigern die Sintermaschinenproduktivität und reduzieren den spezifischen Festbrennstoffverbrauch. Die Größenverteilung der Flussmittel ist für die Sinterproduktivität wichtig. CaO verbindet sich mit Eisenoxiden zu Verbindungen mit niedrigem Schmelzpunkt, was die Primärschmelzbildung begünstigt – ein Mindestmaß daran ist für festen Sinter nötig. Diese Verbindungen sind Fe₂O₃·CaO (1205 °C) und FeO·CaO (1120 °C).
Branntkalk (CaO) ist ein aktiver Binder, da er durch Hydratationsreaktion mit Wasser zu Ca(OH)₂ hydratisiert. Als Binder fördert er die Quasi-Partikel-Eigenschaft im Sintergemisch. Er ermöglicht erhöhten Feinanteil durch Eisenerzfeinstäube. Durch bessere Granulation steigt die Sinterproduktivität. Zusätzlich reduziert Branntkalk den Kokskohlenstaubbedarf durch verminderte Kalksteinkalkinierung beim Sintern. Der Einsatz spart auch Energie durch reduzierte Zerkleinerungs- und Siebarbeit des härteren Rohkalksteins.
Optimale Granulationsfeuchte
Eine japanische Studie ermittelte die optimale Granulationsfeuchte von Sinterrohstoffen, testete den Effekt zugesetzter Feuchte für sechs Erztypen bei gleicher Korngrößenverteilung. Der optimale Feuchtewert für maximale gepackte Bettpermeabilität wurde für jeden Erztyp bestimmt. Daraus wurde eine Bestimmungsmethode für den optimalen Feuchtewert abgeleitet, basierend auf der Hypothese, dass die Feuchte den optimalen Wert für Mischmaterialien nicht beeinflusst, und ein gewichteter Mittelwert für die Mischverhältnisse jedes Erzes und Hilfsstoffs ermittelt. Die Anwendung des optimalen Feuchtewerts reduziert die zugesetzte Feuchte im Vergleich zum konventionellen Verfahren. Die gepackte Bettpermeabilität in der Sinteranlage stieg, die Produktivität erhöhte sich um 11 t/h.
Intensivmisch- und Granulationssystem
Sinterrohstoffe (Eisenerzfeinstäube, Flussmittel, Abfallmaterialien) stammen aus verschiedenen Quellen und haben unterschiedliche Eigenschaften. Sie müssen zu einem homogenen Gemisch vermischt werden. Die Sinterproduktivität korreliert direkt mit der Bettpermeabilität, die wiederum mit Korngrößenverteilung und mittlerer Korngröße der Granulate zusammenhängt, die von der Feuchtezusatz abhängen. Die Permeabilität steigt als Funktion der Feuchte auf ein Maximum.
Das Intensivmisch- und Granulationssystem ermöglicht optimale Sintergemischvorbereitung durch Homogenisierung des Rohstoffzufuhrs und eliminiert Mischplätze. Das System besteht im Wesentlichen aus einem Hochgeschwindigkeits-Rührmischer und einer Granulationstrommel. Ergebnisse: erhöhte Granulationsrate, verbesserte Bettpermeabilität, gleichmäßigere Durchbrennzone und optimale Durchbrennpunktkontrolle. Damit wird ein homogeneres Sintergemisch hergestellt, was Kokskohlenstaubverbrauch um bis zu 5 % senkt und Sinterproduktivität um bis zu 2 % steigert. Das System erleichtert den Einsatz höherer Anteile an Ultrafeinstäuben im Sintergemisch.
Zusätzlich wird in manchen Sinterwerken eine Vorgranulationsstufe bestehend aus einem Mischer mit hoher Rührgeschwindigkeit gefolgt von einem Trommelmischer eingesetzt. Dieses zweistufige Granulationssystem ermöglicht die Behandlung feiner Eisenerze bei Erhöhung von Flammenfrontgeschwindigkeit, Permeabilität und Prozessproduktivität.
Selektive Granulation
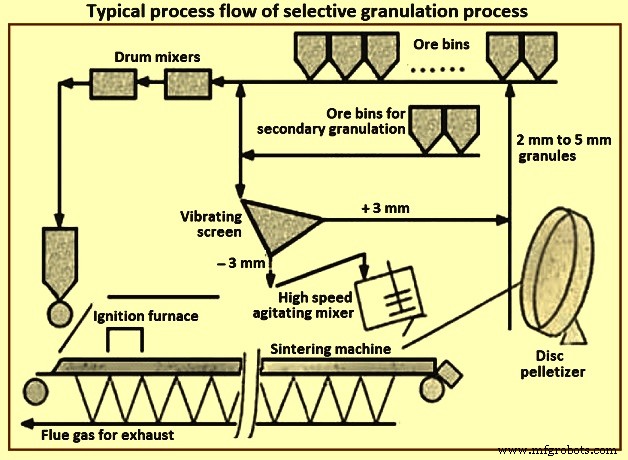
Die selektive Granulation ermöglicht das Sintern von Eisenerzen mit hohem Al₂O₃-Gehalt, die aufgrund geringer Reaktivität aluminaführender Materialien und hoher Viskosität der Primärschmelzen sonst schwer zu sintern sind. Dabei wird das Erz gesiebt: der gröbere Anteil mit niedrigerem Al₂O₃-Gehalt geht in den konventionellen Granulationskreislauf, der feinere Anteil mit höherem Al₂O₃-Gehalt wird zu 2–5 mm Granulaten pelletiert und in den konventionellen Kreislauf eingebracht. Der feinere Anteil enthält tonige Erze mit hohem Al₂O₃, die höhere Schmelztemperaturen benötigen.
Laborstudien mit Eisenerzen von 0,2–3,2 % Al₂O₃ zur Primärschmelzbildung durch Reaktion der Erzfeinstäube mit Kalkstein zeigten, dass selektive Granulation einen Granulatkern mit höherem Al₂O₃-Gehalt als konventionelle Granulation erreicht. Dabei haften die Feinstäube an dem Kern mit niedrigerem Al₂O₃, reagieren mit Kalkstein und fördern die Primärschmelzbildung bei niedrigerer Temperatur. Abbildung 2 zeigt den typischen Prozessfluss der selektiven Granulation.
Beschichtungsgranulation (Coating Granulation)
Bei Gözit- und Limoniterzen mit höherem Al₂O₃-Gehalt als Hämatit, die Sintereigenschaften verschlechtern, ist eine Verbesserung der konventionellen Granulation vorteilhaft. Studien zeigen, dass das Sintern verbessert wird, wenn die konventionelle Granulation in der Trommel durch eine zweite Stufe gefolgt wird. In der ersten Stufe kommt das Gemisch aus Eisenerz und Rücklaufstäuben in die Trommel. In der zweiten Stufe werden Koks plus Kalkstein plus Dolomit zum Gemisch der ersten Stufe gegeben, und das resultierende Granulat besteht aus einem Kern, der überwiegend aus Eisenerz besteht, umgeben von Koks und Flussmittel.
Der Beschichtungsgranulationsprozess verbessert die Flussmittelbildungsreaktion durch Segregation von CaO (aus Kalkstein) auf Fe (aus Eisenerz). Dies lässt Sintern bei niedrigerer Temperatur erfolgen, verbessert Permeabilität und Produktivität und verringert die Sekundärhämatitbildung mit konsequenter RDI-Verbesserung. TI (Tumbler-Index) und Reduzierbarkeit verbessern sich durch Bildung mehrerer Mikroporen, die auch die Rissausbreitung verhindern, die für RDI-Verschlechterung verantwortlich ist.
Die Mischzeit in der Trommel der zweiten Stufe ist entscheidend: ca. 50 Sekunden als Optimum. Kürzere Zeit lässt den Kern nicht gut mit Koks+Flussmittel beschichten. Längere Zeit zerstört Quasi-Partikel durch Einbeziehung von Koks und Flussmittel in die Kern-Granulate und ergibt ähnliche Quasi-Partikel wie bei einstufiger konventioneller Granulation.
Return-Fine-Mosaic-Embedding-Sinterprozess (RF-MEBIOS)
Zur Erhöhung der Sinterbettpermeabilität für höhere Sintererzproduktivität wurde der „Return-Fine-Mosaic-Embedding-Iron-Ore-Sintering“ (RF-MEBIOS) Prozess entwickelt. Dabei wird Rücklaufstaub als trockenes Partikel zu granulierten Rohstoffen gegeben und in die Sintermaschine eingebracht – was die Maschinenproduktivität erhöht.
Die Produktivitätssteigerung resultiert aus: (i) Erhöhung der Pseudo-Partikelgröße bei der Granulation und (ii) Verringerung der Schüttdichte des gepackten Sinterbetts nach der Beschickung. Ersteres durch höheren Feuchtegehalt der Rohstoffe bei der Granulation bei Zugabe trockener Rücklaufstäube nach der Granulation bei konstanter Feuchte bei der Beschickung. Letzteres durch höhere Reibung im Sinterbett aus trockenen und feuchten Partikeln, was die Schüttdichte verringert. Durch Erhöhung des Bypass-Rücklaufstaub-Verhältnisses und -Größe steigen Sintergeschwindigkeit und -produktivität.
Abbildung 3 zeigt den typischen Materialfluss im Sinterwerk. Der Rücklaufstaubtransport verzweigt über eine Verteilklappe in zwei Wege: zum bestehenden Rücklaufstaubbunker und zum neuen Bypass-Rücklaufstaubbunker. Rücklaufstäube aus dem bestehenden Bunker und andere Sinterrohstoffe werden im Mischer mit Wasser vermischt und granuliert. Rücklaufstäube aus dem Bypass-Bunker werden nach dem Mischer zugegeben. Der rechte Teil von Abb. 3 zeigt die Positionierung von Klappe und Förderband. Die Klappenposition steuert das Bypass-Rücklaufstaub-Verhältnis. Die Klappe kann Rücklaufstäube in obere Schicht (Bypass) und untere Schicht (Granulations-Rücklaufstäube) trennen. Das Förderband fördert grobe Partikel als obere Schicht, sodass relativ große Partikel in den Bypass-Bunker gelangen.
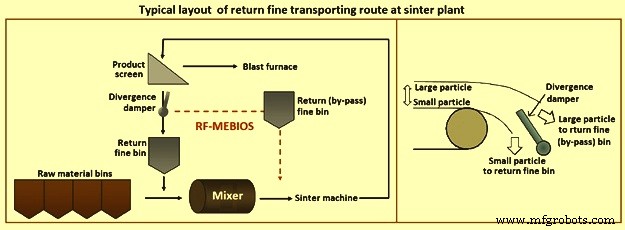
Die Permeabilität steigt durch zwei Faktoren: (i) niedriges Fein-Pseudo-Partikel-Verhältnis (< 0,25 mm) und (ii) niedrige Schüttdichte. Ersteres durch Granulation mit hohem Feuchtegehalt durch Zugabe trockener Rücklaufstäube nach der Granulation bei konstanter Feuchte bei der Beschickung.
Doppelschichtbeschickung (Twin Layer Charging)
Gleichmäßige Beschickung des Sintergemischs auf dem Sinterstrang kann zu höheren Temperaturen führen, die Sintergemischfusion verursachen, den Gegenstromluftdurchsatz behindern und den Sinterprozess stören. Bei der Doppelschichtbeschickung wird feineres Korn mit höherer Kokskohlenstaubkonzentration in der oberen Schicht, gröberes Material (Erz und Sinterrücklauf) mit geringerer Kokskohlenstaubkonzentration in der unteren Schicht beschickt. Dies gewährleistet ordnungsgemäßen Wärmeübergang in den unteren Schichten, hohe Bettpermeabilität und effiziente Brennstoffnutzung.
Verbesserungen bei Sintergemisch-Beschickungseinrichtungen
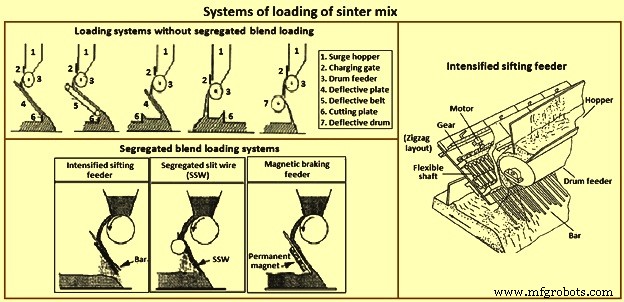
Segregierte Gemischbeschickung führt zu großen Partikeln am Boden des Sintergemischs auf den Paletten, kleinen Partikeln oben. Dies verbessert die Permeabilität und damit die Maschinenproduktivität. Verschiedene Designs für segregierte Beschickung existieren: (i) zusätzlicher Sieb an konventioneller Schrägschütte, (ii) intensivierter Sichterförderer, (iii) segregierter Schlitzdraht, (iv) magnetischer Brechförderer. Abbildung 4 zeigt Beschickungssysteme ohne und mit verschiedenen segregierten Beladesystemen.
Mehrschlitzbrenner in der Zündhaube
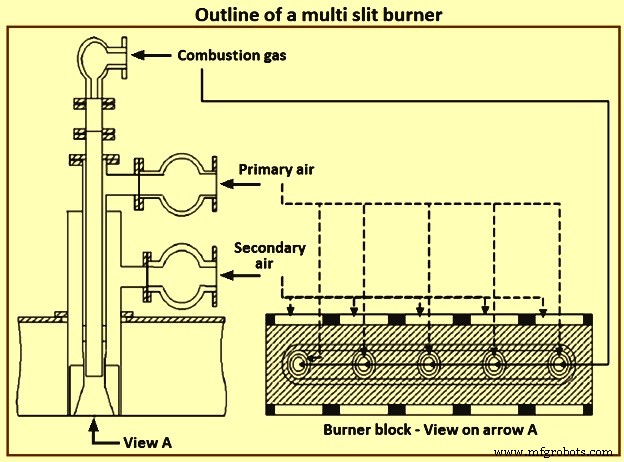
Beim Entzünden der Sintergemischbettoberfläche in der Zündhaube ist Flammenstabilität essenziell. Mehrschlitzbrenner erzeugen eine einzelne breite, stabile Flamme, die flammenlose Bereiche eliminiert und minimale Wärmezufuhr für die Zündung liefert. Dies spart Energie in der Zündhaube. Ein japanisches Werk berichtete, dass die Gesamtwärmezufuhr mit Mehrschlitzbrennern um ca. 30 % gegenüber konventionellen Brennern reduziert wurde. Abbildung 5 zeigt den Aufbau eines Mehrschlitzbrenners.
Standstütz-Sintern (Stand Support Sintering)
In Japan wurde eine neue Sintertechnik „Stand Support Sintering“ entwickelt, bei der der Sinterkuchen durch Stahlstützen (Stäbe oder Platten) an den Paletten gestützt wird. Dies verbessert Schrumpfung, Porosität und Reduzierbarkeitsraten. Durch das Stützsystem steigt die Sintermaschinenproduktivität erheblich, und der Betrieb wird stabiler.
Beim Standstütz-Sintern wird die Last des Sinterkuchens im oberen Bereich des Sintergemischbetts während des Sinterprozesses durch Stahlstützen getragen. Die Last des Sinterkuchens auf der Verbrennungsschmelzzone darunter lässt das Sintergemischbett schwinden (Bettverdichtung), was die Bettpermeabilität erheblich verschlechtert. Die in den Sinterpalette installierten Stützstände beginnen, die Last des darüberliegenden Sinterkuchens zu tragen, wenn der Sintergemischbettbereich um die Standspitzen nach Erhitzen und Schmelzen zu erstarren beginnt. Der Sinterprozess des unteren Bettbereichs verläuft daraufhin unter reduzierter Last, und ein Permeationsnetzwerk entwickelt sich gut in diesem Bereich, was die Permeabilität verbessert.
Abwärmerückgewinnung
Wärmerückgewinnung im Sinterwerk steigert die Effizienz der Sinterherstellung. Heißer Sinter muss gekühlt werden. Die aus dem Sinterkühler rückgewonnene Wärme dient zur Vorwärmung der Verbrennungsluft für Brenner in der Zündhaube oder zur Erzeugung von Hochdruckdampf für die Stromerzeugung. Bei Hochdruckdampferzeugung besteht die Anlagenkonfiguration des Abgasenergierückgewinnungssystems aus Haube, Staubabscheider, Wärmerückgewinnungskessel, Umlaufventilator und Entgaser.
Die Sinteranlage besteht aus zwei Hauptabschnitten: (i) Sinterabschnitt und (ii) Heißsinterkühlabschnitt. Wärmerückgewinnung aus beiden Bereichen wurde aus Sinterabschnitts-Abgas und Kühlabschnitts-Kühlgas entwickelt. Abbildung 6 zeigt die Gastemperaturverteilung beider Abschnitte. Wie dargestellt, gibt es große Temperaturunterschiede je nach Abschnittsposition. Die mittlere Gastemperatur in beiden Abschnitten liegt bei 100–150 °C – zu niedrig für effektive Wärmerückgewinnung. Diese ist auf die Hochtemperaturzone beschränkt: Endbereich des Sinterabschnitts und Anfangsbereich des Kühlabschnitts, wo ≥ 300 °C verfügbar sind. Obwohl die Wärmerückgewinnungszone begrenzt ist, ist das Gasvolumen des Sinterprozesses groß genug für praktische, kommerziell rentable Wärmerückgewinnung. Aufgrund der Korrosivität muss die Gastemperatur nach Wärmerückgewinnung über dem Säuretaupunkt des Gases gehalten werden.
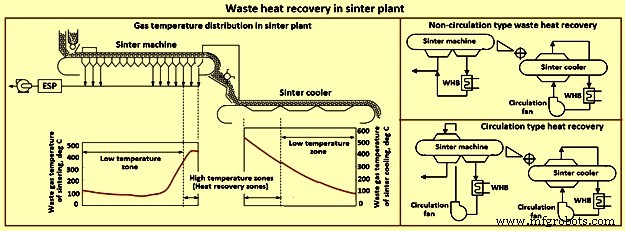
Sintermaschinen-Abgas-Wärmerückgewinnung lässt sich in Umlauf- und Nicht-Umlauf-Typ unterteilen (Abb. 6). Beim Umlauftyp wird Gas nach Wärmerückgewinnung als Kühlgasersatz zum Sinterstrang zurückgeführt, beim Nicht-Umlauftyp direkt zur Gasreinigungsanlage geleitet. Der Umlauftyp wird zur Verbesserung der Wärmerückgewinnungseffizienz eingesetzt.
Neben Wärmerückgewinnung reduziert das System SOx-, NOx- und Partikelemissionen und verbessert Produktivität, Ausbeute und Kaltsfestigkeit des Sinters. Ein Energierückgewinnungsgrad von 30 % wird erreicht.
Emissionsoptimiertes Sintern (EOS)
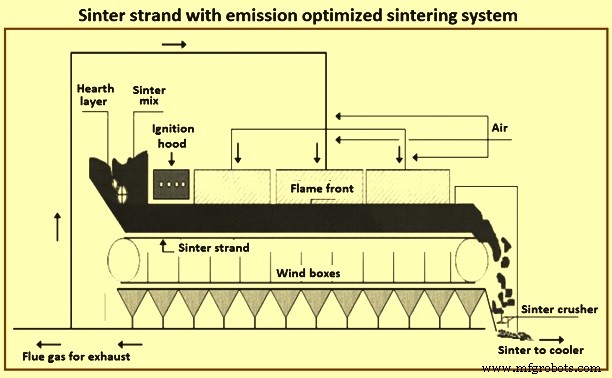
Das hohe Abgasvolumen und die niedrige Konzentration der zu reinigenden Elemente war stets ein Problem von Sinterwerken. Das fundamentale Ziel des Emissionsoptimierten Sinterns (EOS) ist die Reduzierung des zu reinigenden Gasvolumens (potenziell bis 50 %) durch Anbringen einer Haube über dem Sinterrost, die mit Frischluft und Umluft aus den Windkästen gespeist wird. Abbildung 7 zeigt den Sinterstrang mit EOS-System.
Staubemissionskontrolle
Produktionssteigerungen an Sintermaschinen führen zu höherer Staubgeneration und damit höheren Partikelemissionen. Diese Emissionen sind staubbeladen und enthalten diverse organische und schwermetallhaltige gefährliche Luftschadstoffe (HAPs). Durch Leiten des Abgases durch negativ geladene Rohre zu Elektrofiltern werden Partikel im Abgasstrom negativ geladen. Das Leiten dieses Stroms an positiv geladenen Platten zieht die negativ geladenen Partikel an und sammelt sie – sauberes Abgas und erhöhte Dampfrückgewinnung. Grobstaub wird in trockenen Staubabscheidern entfernt und recycelt. ESP-Einsatz reduziert den Staubgehalt der Abgase.
EFA-Prozess
Der „Entrained Flow Absorber“ (EFA) wurde von Paul Wurth entwickelt. Er wird am Ende des Sinterprozesses installiert und besteht im Wesentlichen aus einem Entrained-Flow-Absorber und einem Schlauchfilter. Damit werden aus Sinteranlagen-Abgas Staub, Schwefeloxide, Salzsäure, Fluorwasserstoffsäure, Dioxine und Furane abgeschieden. Der Absorber arbeitet mit gelöschtem Kalk (Calciumhydroxid) und Braunkohlenkoks zur Absorption von Dioxinen/Furanen. Optimale Reaktionsbedingungen durch Wassereinspritzung in den Reaktor unter hohem Druck und Temperaturhaltung bei 80–110 °C. Das eingespritzte Wasser verdampft, Staub aus dem Abgas wird im Schlauchfilter abgeschieden. Schwefelgehalt < 50 mg/m³ STP, Staub < 5 mg/m³ STP, Furane/Dioxine < 0,1 ng/m³ STP.
MEROS-Prozess
Der „Maximized Emission Reduction of Sintering“ (MEROS) Prozess ist eine innovative Technologie von Primetals Technologies zur Reduzierung schädlicher Emissionen aus Sinterwerken. Durch spezifische Additive werden Schadstoffkomponenten im Gasstrom gebunden und in einem nachgeschalteten Gewebefilter abgetrennt. Der Prozess ist „halb-trocken“ und damit 100 % abwasserfrei.
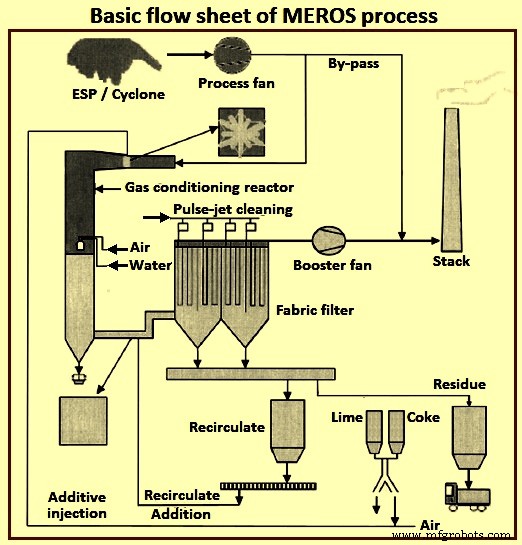
MEROS ist ein mehrstufiges Reinigungsverfahren für Staub, Säuregase, giftige Metalle und organische Verbindungen. Drei Schritte: (i) Injektion kohlenstoffbasierter Adsorbentien und Entschwefelungsmittel in den Sinterabgasstrom in Gegenstromrichtung zur Bindung von Schwermetallen und organischen Verbindungen, (ii) Umlauf des Gasstroms durch einen Konditionierungsreaktor, wo das Gas befeuchtet und auf ca. 100 °C gekühlt wird durch feinen Nebel (beschleunigt chemische Reaktionen für Bindung/Entfernung von SO₂ und anderen Säuregasen), (iii) der den Konditionierungsreaktor verlassende Abgasstrom durchläuft einen Schlauchfilter, wo der Staub mit den gebundenen Schadstoffen entfernt wird.
Damit werden Staub, Säuregase, gefährliche Metalle und organische Verbindungen in Sintergasen mit hoher Effizienz eliminiert. 2007 startete die erste Anlage in Linz (Österreich) mit 1 Mio. Nm³/h Gasbehandlungskapazität. Staubemissionen < 5 mg/Nm³. Quecksilber, Blei, organische Verbindungen (Dioxine/Furane PCDD/F), HCl, HF, gesamt kondensierbare VOC < 0,1 ng/Nm³. Herausragend: MEROS erfüllt aktuelle Umweltvorschriften und kann künftige Beschränkungen einhalten. Abbildung 8 zeigt das Grundfließschema.
Selektives Abgasrückführungssystem
Beim Sintern ist der angesaugte Luftvolumenstrom normalerweise höher als für vollständige Brennstoffverbrennung nötig, um hohe Flammenfrontgeschwindigkeit zu ermöglichen. Sinterabgas enthält daher typischerweise 12–15 % Rest-Sauerstoff und liegt weit über dem kritischen Taupunkt – ausreichend für Rückführung in den Sinterprozess nach Zusatz geringer Mengen Zusatzluft.
Beim „selektiven Abgasrückführungssystem“ wird Abgas aus ausgewählten Zonen der Sintermaschine mit Kühlerabluft gemischt und in den Sinterstrang zurückgeführt. Ursprünglich entwickelt, um das Abgasvolumen konstant zu halten bei Kapazitätssteigerung und spezifischer Emissionssenkung – was Investitions- und Betriebskosten der Gasreinigung auf akzeptablem Niveau hält.
Abbildung 9 zeigt das typische Schemaschema. Heiße Abgase aus erster und dritter Sektion der Sintermaschine werden mit Kühlerabluft und Umgebungsluft gemischt und in die zweite Sektion zurückgeführt. Ein Teil des Abgases wird zurück in eine Haube geführt, die einen Teil des Sinterstrangs abdeckt.
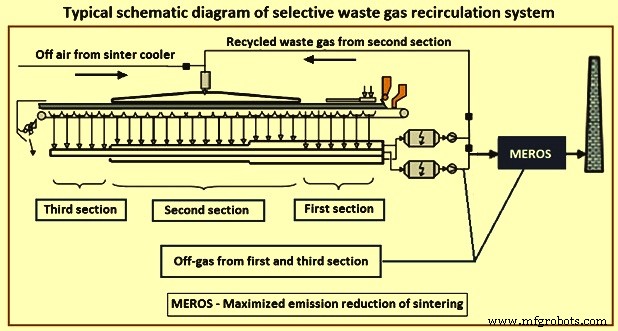
Vorteile: (i) Reduziertes Abgasvolumen pro Einheit Sinter um ca. 50 %, (ii) Reduzierter spezifischer Festbrennstoffverbrauch um 10–15 % durch Abgaswärmenutzung und CO-Nachverbrennung, (iii) Geringere Investitions- und Betriebskosten für Abgasreinigung, (iv) Produktivität und Sinterqualität bleiben erhalten, (v) Verringerte CO₂-Emissionen, (vi) Niedrigere spezifische Emissionen von SOx, NOx, PCDD/PCDF (Dibenzodioxine/Dibenzofurane) und Schwermetallen.
Modellierung des Sinterprozesses
Beim Sintern laufen mehrere chemische Reaktionen und Phasenumwandlungen ab – nicht nur durch Wärmefrontänderungen, sondern auch durch Änderungen lokaler Gaszusammensetzung und initialer Schmelztemperaturen des Rohstoffgemisches. Wenn lokale Temperatur und Feststoffzusammensetzung erreicht sind, werden Phasenumwandlungen hauptsächlich durch Wärmezufuhr und Diffusion innerhalb des Partikelbetts getrieben, wobei der Flüssigbildungsmechanismus die Hauptrolle spielt. Materialien schmelzen partiell bei Erreichen der lokalen Schmelztemperatur, und beim Weiterbewegen fördert der Kontakt mit kaltem Gas die Wiedererstarrung, sodass Partikelagglomeration einen kontinuierlichen porösen Sinterkuchen bildet. Die finalen Sinterkucheneigenschaften hängen stark vom thermischen Zyklus, der initialen chemischen Zusammensetzung der Rohstoffe und den thermophysikalischen Eigenschaften ab, die sich während des Sinterns entwickeln.
Die Modellierungsmethode für den industriellen Strang basiert auf Mehrphasen- und Mehrkomponenten-Transportgleichungen für Impuls, Masse und Energie für Gas-, Fest- und Flüssigphase unter Berücksichtigung lokaler Phänomene poröser Sinterbildung (Abb. 10). Das Modell berücksichtigt simultan interagierende Phasen, und die chemischen Spezies jeder Phase werden basierend auf Erhaltungsgleichungen berechnet. Genaue Beschreibungen von Austauschraten für Impuls, Energie und chemische Reaktionen sind für die Gesamtgenauigkeit essenziell.
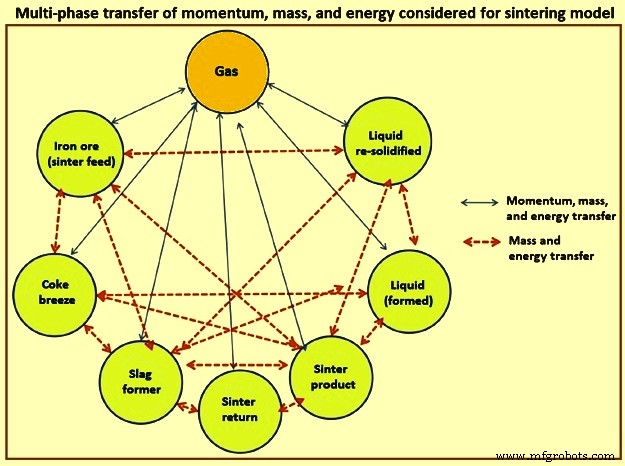
Chemische Spezies werden individuell durch Lösen der Transportgleichung jeder Spezies der Gas- und Festphase berücksichtigt. Die Festphase umfasst das Gemisch aus Eisenerzsinterzufuhr, Feinsinter (Rücklaufsinter), Kokskohlenstaub (oder anderer Festbrennstoff), Zunder (Stahlwerksfeinstäube) und Flussmittel. Die Flüssigphase besteht aus geschmolzenen und gebildeten Komponenten. Die wiedererfestigte Phase umfasst wiedererfestigte Flüssigkeiten und während der Wiedererstarrung gebildete Phasen und hängt stark von lokaler Flüssigzusammensetzung und Wärmeaustausch ab. Der finale Sinterkuchen besteht aus einem Gemisch dieser Materialien, seine Qualität hängt von endgültigen Zusammensetzungen, Volumenanteilen und deren Verteilung in der Mosaik-Sinterstruktur ab.
Im Sinterprozessmodell wird angenommen, dass die gebildete Flüssigphase aufgrund der Viskosität und da Flüssigkeit an der Oberfläche ungeschmolzener Partikel gebildet wird, mit der verbleibenden Festphase mitbewegt wird. Daher berücksichtigen Impulsübertragungs- und Enthalpiegleichungen der Feststoffe dieses Gemisch aus viskoser Flüssigkeit und festen Materialien. Im Modell wird angenommen, dass temperatur- und zusammensetzungsabhängige thermophysikalische Eigenschaften der Mischungsregel folgen, um individuelle Phaseneigenschaften gewichtet nach Phasenvolumenanteilen zu berücksichtigen.
Automatisierungs- und Leitsystem
Zur Stabilisierung des Sinterprozesses, Produktivitätssteigerung und Kostensenkung ist ein Automatisierungs- und Leitsystem im Sinterwerk nötig für optimalen, stabilen Betrieb. Hierzu wurden Anstrengungen unternommen, In-Bett-Phänomene zu verstehen und den Prozess optimal zu steuern. Hauptsteuerungstechniken: Beschickungsdichtekontrolle für gleichmäßiges Sintern über die Strangbreite und Palettengeschwindigkeitskontrolle für optimale Produktivität und Sinterqualität.
Das Automatisierungs- und Leitsystem ist ein dreistufiges hierarchisches System mit verteiltem Leitsystem (DCS), zentralem Prozessrechnersystem (PCS) und zentralen Rechnersystemen (CCS) des Stahlwerks. DCS: Messung der Windgeschwindigkeits- und Gastemperaturverteilung entlang des Sinterstrangs, „Direct Digital Control“ (DDC). PCS: Prozesssteuerung zur Optimierung des Sinterwerksbetriebs, Informationsdienste für Bediener. CCS: Planung, Management, Datenanalyse von Produktion und Betrieb basierend auf allgemeiner Datenbank. Abbildung 11 zeigt das System.
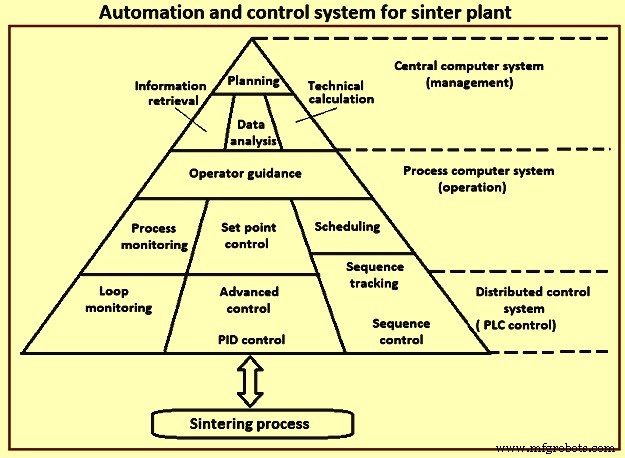
Das geschlossen-geführte Sinter-Expertsystem ist so ausgelegt, dass der Bediener „so wenige Aktionen wie möglich, so viele wie nötig“ ausführt – Ziel: optimierter Sinterbetrieb mit minimalen Bedienerinteraktionen. Das regelbasierte Entscheidungssystem wirkt Prozessschwankungen entgegen, verursacht durch Rohmischzusammensetzung/-qualität, menschliche Faktoren oder Prozessbedingungen. Je früher das System auf anormale/veränderte Situationen reagiert, desto ruhiger der Gesamtbetrieb. Präzises Timing der Steuerungsaktivitäten und Störungsvorhersage sind entscheidend, um kritische Prozesszustände zu vermeiden und hohe Produktionsraten bei niedrigen Kosten zu halten.
Mit dem Automatisierungs- und Leitsystem werden optimale Prozesssteuerbedingungen durch perfekte Abstimmung der Prozessparameter erreicht. Integriertes Level-2-Automatisierungssystem im Sinterwerk: Standardabweichung der Qualitätsparameter um 5–10 % reduzierbar. Kokskohlenstaubverbrauch um ca. 3 % senkbar, Produktivität um 3–5 % steigerbar.
Herstellungsprozess
- Refraktärlegierungs-Sinterprozess – Sechs Schlüsselphasen & Einflussfaktoren
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Schlüsselfaktoren, die den Sinterprozess in der Eisenerzproduktion prägen
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Fortschrittliche Technologien zur Optimierung der Kokerei in Byprodukt-Koksofenbatterien
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Kaizen: Eine bewährte Philosophie für kontinuierliche Verbesserung