



Expertenproduktion hochwertiger nahtloser Rohre
Rohre sind entweder nahtlos oder geschweißt. Die Herstellungsverfahren für nahtlose Rohre wurden Ende des 19. Jahrhunderts entwickelt. Trotz vieler früherer Tests, Versuche und Technologien gilt die Erfindung des Schrägwalz-Durchbohrverfahrens durch die Brüder Mannesmann Ende der 1880er Jahre allgemein als Beginn der industriellen Serienproduktion nahtloser Rohre. Beim Schrägwalz-Durchbohrverfahren waren die Walzenachsen parallel zur Strangachse, aber im Winkel zur Strangebene angeordnet. Mit den in gleicher Richtung rotierenden Walzen ergab diese Anordnung einen schraubenförmigen Durchgang für den Strang durch den Walzspalt. Zudem war die Austrittsgeschwindigkeit etwa um den Faktor 10 langsamer als die Umfangsgeschwindigkeit der Walzen.
Durch Einführung eines Durchbohrdorns im Walzspalt konnten massive Rundmaterialien im Walzwärme durch die Wirkung der Schrägwalzen zu einem Hohlkörper durchbohrt werden. Doch war es mit dem reinen Schrägwalz-Durchbohrverfahren noch nicht möglich, Rohre normaler Wanddicken in nutzbaren Längen herzustellen. Erst nach Entwicklung und Einführung eines zweiten Umformverfahrens, dem „Pilgerwalzverfahren“ (wiederum durch die Brüder Mannesmann), wurde die wirtschaftliche Herstellung nahtloser Stahlrohre möglich. Das Pilgerverfahren stellte auch eine ungewöhnliche und innovative Technologie dar, bei der der dickwandige Hohlkörper durch die diskontinuierliche Schmiedeaktion der Pilgerwalzen (oder Matrizen) auf einem im Hohlkörper befindlichen Dorn auf die fertigen Rohrabmessungen gestreckt wurde.
Heutzutage wird nahtloses Rohr aus Rundbrammen hergestellt, die im Zentrum durchbohrt werden, um einen Hohlkörper zu bilden, der dann gewalzt oder extrudiert und auf Maß gezogen wird. Der Herstellungsprozess nahtloser Rohre besteht aus folgenden Hauptphasen:
- Herstellung eines hohlen Rohrkörpers im Durchbohr- oder Extrusionsverfahren
- Streckung des hohlen Rohrkörpers durch Verringerung von Durchmesser und Wanddicke
- Herstellung des Endrohrs im Warm- oder Kaltwalzverfahren
Da der Herstellungsprozess kein Schweißen umfasst, wird nahtloses Rohr als stärker und zuverlässiger wahrgenommen. Nahtloses Rohr gilt als druckbeständiger als andere Rohrarten.
Als Patente und Eigentumsrechte ausliefen, wurden die verschiedenen parallelen Entwicklungen weniger distinct und ihre einzelnen Umformstufen zu neuen Prozessen zusammengeführt. Heute haben die Produktionsprozesse nahtloser Rohre ein Niveau erreicht, auf dem sie zu modernen State-of-the-Art-Hochleistungsprozessen geworden sind. Je nach Rohrgröße, Produktmix und Verfügbarkeit des Ausgangsmaterials wurden folgende nahtlose Rohrwalzwerke gebaut:
- Kontinuierliches Dornwalzverfahren und Pressbankverfahren im Größenbereich von ca. 21 mm bis 178 mm Außendurchmesser
- Mehrgerüst-Plug-Mill mit kontrolliert (zwangsgeführt) schwebendem Dornstab und Plug-Mill-Verfahren im Größenbereich von ca. 140 mm bis 406 mm Außendurchmesser
- Schrägwalz-Durchbohr- und Pilgerwalzverfahren im Größenbereich von ca. 250 mm bis 660 mm Außendurchmesser
Weiterhin wurden neue Verfahren entwickelt, wie Schrägwalz-Durchbohrwerksderivate in Form der Assel- und Diescher-Verfahren oder das Rohrextrusionsverfahren, abgeleitet von der Ehrhardt-Presse. Ein typischer nahtloser Prozess ist in Abb. 1 dargestellt.
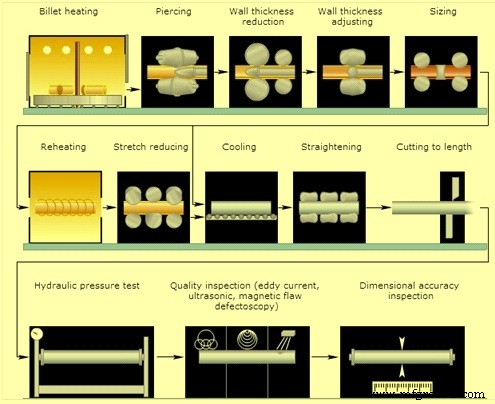
Abb. 1 Typischer nahtloser Rohrwalzprozess
Durchbohr- und Pilgerverfahren
Bei diesem Verfahren werden die Eingangsrunden in einem Ringscheibenofen auf eine Temperatur von 1250 bis 1300 °C erhitzt. Vom Ofen werden die Runden durch Hochdruckwasserstrahlen entzundert und dem Schrägwalz-Durchbohrwerk zugeführt, wo sie zu einem dickwandigen Hohlkörper durchbohrt werden. Dabei wird das Material auf das 1,5- bis 2-fache gestreckt und der Querschnitt um 33 % bis 50 % reduziert. Das Durchbohrwerk verfügt über zwei speziell konturierte Arbeitswalzen, die in gleicher Drehrichtung angetrieben sind. Die Achsen sind um ca. 3° bis 6° zur horizontalen Strangebene geneigt. Der Walzspalt wird oben durch eine nicht angetriebene Stützrolle und unten durch einen Stützschuh geschlossen. Ein Durchbohrspitze, die als internes Werkzeug fungiert, befindet sich im Zentrum des Walzspalts und wird über einen Dorn von einem externen Druckblock in Position gehalten.
Der dickwandige Hohlkörper nach dem Schrägwalz-Durchbohrvorgang wird im Pilgergerüst weiter zu dem fertigen Rohr ausgewalzt. Das Streckverhältnis während des Pilgervorgangs liegt zwischen 5 und 10 und wird von einer Querschnittsreduzierung von ca. 80 % bis 90 % begleitet. Das Pilgergerüst hat zwei Walzen (manchmal Matrizen genannt wegen ihrer Schmiedeaktion) mit einem konischen Pass um ihren Umfang. Die Walzen rotieren entgegen der Materialflussrichtung. Der Arbeits-pass umfasst 200° bis 220° des Walzenumfangs und besteht aus dem konischen Einlauf, einem geraden, zylindrischen Polierpass, der in einen größeren Freiraum zur Werkstückfreigabe übergeht. Der Pilgervorgang ist ein schrittweises Walz- und Schmiedeverfahren mit seiner wiederkehrenden Vorwärts- und Rückwärtsbewegung.
Nach Abschluss des Pilgervorgangs wird das fertige Rohr vom Dorn abgezogen. Der unbearbeitete Teil des Hohlkörpers, bekannt als Pilgerkopf, wird mit einer Heißsäge abgetrennt. Das Rohr wird dann nach dem Wiedererhitzen in einem Ofen in ein Richt- oder Reduzierwalzwerk eingespeist. Das Richtwalzwerk erzeugt einen präzisen Außendurchmesser und verbessert die Konzentrizität des Rohrs. Es besteht meist aus drei Gerüsten mit Zweihoch- oder Dreihochwalzenanordnungen. Die Arbeitswalzen bilden einen geschlossenen Pass, wobei (bei Mehrgerüstkonfigurationen) jeder Gerüstpass versetzt zum vorherigen steht.
Im Reduzier- oder Streckreduzierwalzwerk wird der Außendurchmesser des Rohrs erheblich verringert, wobei die Wanddicke dabei leicht erhöht oder verringert wird. Je nach Produktmix verfügen die Walzwerke über 5 bis 28 Gerüste.
Nach dem letzten Umformvorgang werden die fertigen Rohre auf einem Kühlbett auf Umgebungstemperatur abgekühlt und nach Maßkontrolle in die Endbearbeitung übergeben, wo Prozesse wie Rohrendenbearbeitung, Richten und hydraulische Prüfung durchgeführt werden.
Schwere Pilgerwerke werden bei großen Rohrdurchmessern eingesetzt, wo das Eingangsmaterial meist ein polygonaler Block ist. Dieser Block wird nach dem Erhitzen im Ringscheibenofen zunächst in eine Rundmatrize auf einer meist vertikalen Durchbohrpresse eingesetzt. Der massive Block wird durch einen zylindrischen Stempel von ca. halbem Matrizendurchmesser durchbohrt, um einen Hohlkörper mit geschlossenem Boden zu erzeugen. Der nächste Vorgang besteht in der Wanddickenreduzierung bei geringem Streckgrad in einem Schrägwalzwerk. Dabei wird der geschlossene Boden durchbohrt. Der Hohlkörper wird dann im Pilgerwerk gestreckt, gefolgt von der Richtoperation im Richtwalzwerk.
Plug-Walzverfahren
Das Plug-Walzverfahren wird für nahtlose Rohre im Durchmesserbereich von ca. 60 bis 406 mm mit Wanddicken von ca. 3 bis 40 mm und Rohrlängen von 12 bis 16 m eingesetzt. In diesem Werk wird das Durchbohren in einem Schrägwalz-Durchbohrwerk durchgeführt, um einen dünnwandigen Hohlkörper zu erzeugen, der auf das 3- bis 4,5-fache seiner ursprünglichen Länge gestreckt wird, entsprechend einem Umformgrad von 65 % bis 75 %. Das Schrägwalz-Durchbohrwerk hat zwei angetriebene Arbeitswalzen mit bikegelförmigem Pass. Die Walzenachsen sind parallel zum Strang und zur Horizontalen um 6° bis 12° geneigt. Der Spalt zwischen den Arbeitswalzen wird umfangreich durch einen oberen und unteren Führerschuh justiert. Diese Führerschuhe tragen zum Streckvorgang bei, indem sie als stationäre Walzen wirken und so die Produktion eines dünnwandigen Hohlkörpers ermöglichen. Der Strang folgt einer schraubenförmigen Linie beim Durchgang durch den Walzspalt, wodurch der Durchbohrdorn als internes Werkzeug das Material effektiver verdrängen kann. Aufgrund des relativ großen Walzenneigungswinkels und höherer Walzgeschwindigkeiten ist die Austrittsgeschwindigkeit des Strangs erheblich höher. Dies ist aufgrund der Zykluszeit des nachgeschalteten Plug-Strangs notwendig. Bei großen Rohrdurchmessern gibt es ein zweites Durchbohrwerk (auch Strecker genannt) vor dem Plug-Gerüst. Neuere schwere Plug-Mills haben nur eine kegelige Durchbohreinheit mit bikegelförmigen Arbeitswalzen. Diese sind jeweils um ca. 30° zur Hohlstrangachse gewinkelt und zur Horizontalen um ca. 10° bis 12° geneigt. Der Walzspalt wird durch zwei seitliche, ebenfalls angetriebene Scheiben geschlossen.
Das Umformen des Hohlkörpers zum fertigen Rohr erfolgt im nachgeschalteten Plug-Gerüst mit ca. zweifacher Streckung (50 % Querschnittsreduzierung), wobei normalerweise zwei Walzgänge angewendet werden. Im Plug-Gerüst sind zwei zylindrische Arbeitswalzen mit annähernd kreisförmigen Nuten sowie zwei separat angetriebene Abzugswalzen montiert. Ein Plug, der im Walzpasszentrum positioniert ist, wird durch einen von einem nachgeschalteten Druckblock getragenen Dorn in Position gehalten. Der resultierende Ringraum zwischen Walzen und Plug entspricht der fertigen Rohrwanddicke.
Kontinuierliches Walzverfahren
Nach dem Abzug des Dorns werden die gewalzten Rohre vor der Verarbeitung in einem Richtwalzwerk oder einem Spannreduzier- oder „Streck“-Walzwerk wiedererhitzt. Das Streckwalzwerk, das im Aufbau dem kontinuierlichen Walzwerk ähnelt, besteht aus zwölf Zweihoch-Gerüsten. Das Spannreduzieren ist einzigartig, da ohne Verwendung eines Stützdorns die Wanddicke verringert wird, während der Durchmesser reduziert wird. Die Spannkräfte, denen das Rohr zwischen den Gerüsten ausgesetzt ist, wirken nicht nur wanddickenreduzierend, sondern die in jedem Gerüst durchgeführte Durchmesserreduzierung kann im Vergleich zur konventionellen Praxis verdreifacht werden.
Reduzier- und Richtverfahren werden bei kleinen Rohrdurchmessern eingesetzt. Da es nicht wirtschaftlich ist, kleine Durchmesser zu durchbohren, zu walzen und zu richten, erfordert die Herstellung warmgewalzter Rohre unter ca. 75 mm Durchmesser ein Reduzier- und Richtverfahren, für das eine spezielle Maschine eingesetzt wird. Diese Maschine ähnelt einem kontinuierlichen Walzwerk. Sie besteht aus 8 bis 16 Gerüsten mit Zweihoch-gekehlten Walzen von ca. 305 mm Durchmesser.
Für Größen ab ca. 140 mm dient das Richten der Gewährleistung einheitlicher Größe und Rundheit über die gesamte Rohrlänge. Der Richtvorgang besteht dann einfach darin, das Rohr durch zwei oder drei Gerüste von Richtwalzen zu führen, deren Nuten etwas kleiner sind als das gerichtete Rohr. In einigen Fällen ist Wiedererhitzen erforderlich.
In einigen Fällen werden Walzwerk und Richten der konventionellen Verfahren durch ein kontinuierliches Walzwerk ersetzt, beispielsweise mit neun hintereinander geschalteten, einzeln angetriebenen Zweihoch-gekehlten Walzgerüsten. Nachdem ein Block durch ein konventionelles Durchbohrwerk durchbohrt wurde, wird ein geschmierter Dorn, der erheblich länger ist als der durchbohrte Hohlkörper, eingesetzt und beide durchlaufen das Walzwerk.
Das kontinuierliche Dornwalzverfahren hat mehrere Walzpässe in einer Reihe von Walzgerüsten in Tandemanordnung, um eine Walzlinie zu bilden. Diese Walzwerksart streckt den im Durchbohrwerk durchbohrten Hohlkörper über einen schwebenden Dornstab als internes Werkzeug zum fertigen Rohr. In jüngerer Zeit verwendet die Walzpraxis in solchen Werken kontrollierte statt frei schwebender Dornstäbe. Der Vorteil dieser Verfahrensvariante liegt darin, dass wesentlich kürzere und weniger Dornstäbe benötigt werden. Diese Version des kontinuierlichen Dornwalzverfahrens wird auch einfach als MPM (Mehrgerüst-Rohrwalzwerk) bezeichnet.
Das Mehrgerüst-Rohrwalzwerk (MPM) ist Teil eines effizienten nahtlosen Rohr-Warmwalzprozesses ab dem warm durchbohrten Hohlkörper. Das Werk besteht meist aus 8 Gerüsten mit zwei genuteten Walzen, die um 90° von einem Gerüst zum nächsten geneigt sind. Das Material wird auf einen gekühlten und geschmierten Dorn aufgebracht und zum ersten Gerüst geschoben, wo das Walzen beginnt. Der Dorn läuft mit konstanter Geschwindigkeit durch das MPM. Das Rohr wird dann geschnitten, kalibriert, behandelt und kontrolliert vor der Auslieferung.
Mit diesem Verfahren kann die maximale Streckung erreicht werden. Die Länge des produzierten Rohrs kann bis zu 30 Meter betragen. Die Exzentrizität kann unter 10 % liegen.
Beim kontinuierlichen Walzverfahren bis zum Dornabzug sinkt die Rohrtemperatur auf ca. 500 °C. Das Rohr wird auf 950 bis 980 °C wiedererhitzt und dann im Streckreduzierwalzwerk weitergewalzt. Streckreduzierwalzwerke können 24 bis 28 Gerüste oder mehr enthalten, alle in enger Inline-Formation angeordnet. Jedes Gerüst hat einen eigenen variablen Antrieb und ist mit drei Walzen kleinstmöglichen Durchmessers bestückt. Die drei Walzen bilden gemeinsam einen Pass, der von Gerüst zu Gerüst versetzt und progressiv kleiner wird.
In diesem Werk wird kein internes Werkzeug verwendet und die Umfangsgeschwindigkeit der Walzen steigt kontinuierlich vom Einlauf bis zum Auslauf des Walzzugs.
Es gibt noch mehrere andere Verfahren für das nahtlose Rohrwalzen. Dazu gehören Pressbankverfahren, Durchbohr- und Ziehverfahren, Rohrextrusionsverfahren und Querwalzverfahren. Querwalzverfahren umfassen das Assel-Walzverfahren und das Diescher-Walzverfahren. Daneben werden nahtlose Rohre auch durch Kaltumformen, Kaltziehen und Kaltpilgern hergestellt.
Herstellungsprozess
- Herstellung von Wolfram-Nickel-Eisen-Legierungen: Vom Pulvergemisch zum fertigen Sinterteil
- Expertenleitfaden: Nahtlose Edelstahlrohr‑Fertigung
- Unterschied zwischen Rohren und Schläuchen: Wesentliche Unterscheidungen erklärt
- CNC-Router Fertigung: Präzisionsengineering & Qualitätssicherung
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Rohrverlegung: Der wesentliche Prozess für Installation und Verbindung von Pipelines
- Rohrverbinder (Pipe Unions): Definition, Nutzen & Vorteile
- Vom Prototyp zur Serie: Den Fertigungsprozess meistern
- Vom Prototyp zur Serienproduktion: Den Weg vom CAD-Modell zum Markt beschleunigen
- Badger Sheet Metal Works: Experte für Prozessrohr-Fertigung & strategische Routenplanung