



Kokereigas-Einspritzung: Steigerung der Hochofeneffizienz und CO2-Reduktion
Die Eisen- und Stahlindustrie ist einer der Hauptenergieverbraucher und somit für hohe Kohlendioxidemissionen (CO2) verantwortlich. Trotz bemerkenswerter Senkung der spezifischen CO2-Emissionen in den meisten Stahlwerken wächst die Gesamtmenge der CO2-Emissionen weltweit aufgrund der stetig steigenden Stahlproduktion, die 2013 ein Niveau von 1606 Millionen Tonnen erreichte. Heutzutage steht die Stahlindustrie unter wachsendem Druck, den Energieverbrauch und die Gasemissionen, insbesondere aus den Roheisenprozessen, zu minimieren. Die effiziente Nutzung von Nebenproduktgasen ist für die Rentabilität des Stahlwerksbetriebs aufgrund der hohen Energiemengen und -kosten von entscheidender Bedeutung. Die Einspritzung von Kokereigas (COG) in den modernen Hochofen ist eine wirksame Maßnahme für die Stahlindustrie, um kohlenstoffarmes Roheisenerzeugen, Energieeinsparung und Emissionsreduzierung zu erreichen.
Koks ist ein wesentlicher Input für den Roheisenprozess und wird durch Erhitzen von Kohle in Koksöfen hergestellt. Um Koks herzustellen, wird Kohle ohne Sauerstoff erhitzt, um flüchtige Bestandteile zu entfernen. COG entsteht als Nebenprodukt dieses Prozesses in Nebenprodukt-Koksofenbatterien, die normalerweise in Stahlwerken installiert sind. Die spezifische Menge an COG, die während der Koksherstellung in Nebenprodukt-Koksöfen erzeugt wird, liegt je nach Flüchtiggehalt der Kohle zwischen 290 und 340 Nm³/t Kohleaufgabe.
Das COG wird derzeit nach Reinigung von Teer, Naphthalin, Rohbenzol, Ammoniak und Schwefel für die Beheizung von Hochofenwindheizern, Zündöfen in Sinteranlagen, Heizöfen in Walzwerken und zur Stromerzeugung in Kraftwerken verwendet.
Das COG hat eine Zusammensetzung von ca. 55 %–58 % H2, 25 %–27 % CH4, 6 %–7 % CO sowie kleinen Anteilen an CO2, N2, Kohlenwasserstoffen und anderen Elementen. Da die COG-Zusammensetzung reich an Wasserstoff ist, hat es in den letzten Jahren viel Aufmerksamkeit für seine Nutzung in Reduktionsprozessen auf sich gezogen.
COG kann auch als Reduktionsmittel im Hochofen dienen. Die COG-Einspritzung ist ein Prozess, bei dem große Mengen Kokereigas in den Windkanal eines Hochofens (BF) eingespritzt werden. Dies liefert nicht nur eine zusätzliche Kohlenstoffquelle, sondern beschleunigt auch die Roheisenproduktion und verringert den Bedarf an metallurgischem Koks für Reaktionen im Hochofen. Die COG-Einspritztechnologie senkt auch absolute CO2- und SO2-Emissionen aus dem Hochofen.
Versuche mit Gaseinspritzung in den Hochofen wurden in den USA Mitte der 1990er Jahre durchgeführt.
Um Energie zu sparen und Kosten zu senken, entwickelte USS (US Steel) an ihren Mon Valley Works nahe Pittsburgh, Pennsylvania, ein System, das ihnen die Nutzung von COG in ihren Hochöfen ermöglichte. Obwohl andere nordamerikanische Stahlhersteller dies versucht hatten, war USS der erste, der COG erfolgreich in Hochöfen einsetzte. Dazu reinigt USS das Gas gründlich, erhöht seinen Druck und verwendet modifizierte Hochofentuyeren. Die Umsetzung dieses Projekts kostete ca. 6 Millionen USD und ergab eine jährliche Ersparnis von 6,1 Millionen USD, was einer einfachen Amortisationszeit von knapp unter einem Jahr entspricht. Neben Kosteneinsparungen trug die COG-Einspritzung in den Hochofen auch zur Verringerung des Energieverbrauchs und der CO2-Emissionen bei.
Die Einspritzung von COG in den Hochofen beeinflusst die Windkanalbedingungen und die Eisenerzreduktion. Die Verbrennung von COG-Kohlenwasserstoffen vor den Tuyeren durch Blasensauerstoff führt zur Bildung von Kohlenmonoxid- und Wasserstoffgasen, was das Reduktionsgaspotenzial aufgrund von N2 erhöht. Theoretische Berechnungen und kommerzielle Versuche zum Ersatz von Erdgas durch COG im BF zeigten niedrigeren Koksverbrauch und höhere Roheisenproduktion. Die hohe Effizienz von COG liegt darin, dass es 3,5- bis 4-mal weniger Kohlenwasserstoffe als Erdgas enthält. Dies verbessert die Verbrennung im Tuyerenherd, aktiviert die Kokssäule und erhöht die Gasausnutzung im Ofen. Es wurde festgestellt, dass durch COG-Einspritzung in den Hochofen ein höheres Volumen und ein höherer Heizwert des BF-Obergases erzeugt werden können. Auch die mittlere Temperatur steigt durch die COG-Einspritzung mit der Entfernung von der Lanzenmündung an.
Es sei darauf hingewiesen, dass die Bedingungen im Windkanal sehr komplex sind und auch die Bedingungen in der Tuyere und damit die Verbrennung der Reduktionsgase beeinflussen. Weiterhin ist der Temperaturanstieg bei COG-Einspritzung höher aufgrund einer vollständigeren Verbrennung und des hohen Heizwerts des Gases (ca. 4000 bis 4400 kcal pro Normkubikmeter).
COG, das auf Tuyere-Ebene eingespritzt wird, wird normalerweise von einer Sauerstoffanreicherung der Heißluftblasung begleitet. COG muss für die Einspritzung verdichtet werden und erfordert daher eine Verdichtereinheit, was einen Anstieg des Stromverbrauchs bedeutet. Die Einspritzung von Sauerstoff in die Blaseluft reduziert den spezifischen Gasstrom, was eine Senkung der Obergastemperatur und einen Anstieg der adiabatischen Flammentemperatur im Windkanal (RAFT) in den Tuyeren bewirkt. Diese Effekte werden durch die COG-Einspritzung kompensiert. Somit erhöht eine kombinierte Einspritzung von Sauerstoff und COG auf Tuyere-Ebene die Produktivität des Hochofens. Jedes 1 % Sauerstoffanreicherung der Heißblasung verbessert die Produktivität um 2,0 % bis 2,5 %. Ein typisches schematisches Diagramm der COG-Einspritzung im Hochofen ist in Abb. 1 dargestellt.
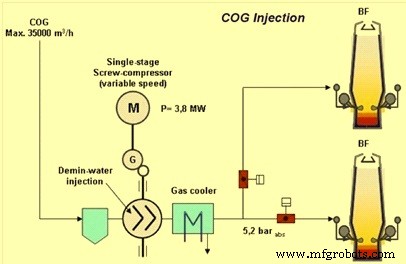
Abb. 1 Schematisches Diagramm der COG-Einspritzung im Hochofen
Die COG-Einspritzung in den Hochofen wird in einigen Ländern mit unterschiedlichen Einspritztraktaten von ca. 30 bis 280 Nm³/tHM praktiziert. In manchen Hochöfen wird COG nur gelegentlich eingespritzt, da seine freie Verfügbarkeit im integrierten Werk begrenzt ist. Die Flexibilität der COG-Nutzung kann erhöht werden, da Gas je nach momentanem Bedarf zwischen Hochofen und anderen GAS-Verbrauchern hin- und herbewegt werden kann. Somit ersetzt das in den Hochofen eingespritzte Gas alternative Reduktionsmittel, die aus externen Quellen beschafft werden müssten.
Weiterhin wurde berichtet, dass das maximale Niveau der COG-Einspritzung an der Hochofentuyere nach thermochemischen Bedingungen bei 0,1 t COG/tHM liegt. Das erreichte Koks/COG-Ersatzverhältnis beträgt normalerweise 0,4–0,45 kg/Nm³ (ca. 0,98 t Koks/t COG) im Vergleich zu 0,8–0,85 kg/Nm³ für Erdgas (NG).
MEFOS, Schweden, hat ein mathematisches Modell für eine Einspritztuyere im Hochofen entwickelt, um die Verbrennung bei der Einspritzung von Reduktionsgas zu simulieren. Die mathematische Modellierung der COG-Einspritzung in Hochofentuyeren zeigte, dass mit zwei Einspritzlanzen bessere Verbrennungsbedingungen und höhere Einspritztraktaten erreicht werden als mit einer Lanze. Die Einspritzung von COG mit einer Lanze führte zu: (i) sehr inhomogener Temperatur- und Geschwindigkeitsverteilung, (ii) der Strömung erreicht das Ende des Windkanals mit hoher Geschwindigkeit, (iii) höchste Temperaturen am Ende des Windkanals, und (iv) keine Überhitzung der Tuyere. Die Einspritzung mit zwei Lanzen führte zu: (i) signifikant verringerter Eindringtiefe, (ii) homogeneren Verteilungen von Temperatur, Geschwindigkeit und Gaskonzentration, (iii) gleichmäßigerer Verbrennung ähnlich der Schweröleinspritzung, und (iv) keine Überhitzung der Tuyere. Weitere Punkte zur Verwendung von einer oder zwei Lanzen in einem typischen Hochofen:
- Bei Verwendung einer Einspritzlanze beträgt die maximale Einspritzmenge 10.000 Nm³/h. Bei höherer Einspritzmenge verbrennt ein Teil des Gases nicht in der Tuyere, sondern gelangt unverbrannt in den Hochofen.
- Bei zwei Einspritzlanzen steigt die maximale Einspritzmenge auf 15.000 Nm³/h aufgrund besserer Verbrennungsbedingungen. Die Bedingungen sind besser, da die Einlassgeschwindigkeit des Gases niedriger ist, die Turbulenz im Tuyerenrohr erhöht wird und mehr Kokereigas mit der Blasung in Kontakt kommt, d.h. die Reaktionsfläche ist größer.
- Der Effekt variierender Einspritzwinkel der Lanzen auf die vorhergesagten Ergebnisse ist nicht offensichtlich.
Ein Umriss eines typischen Tuyerenlanzensystems ist in Abb. 2 dargestellt. Es umfasst zwei COG-Einspritzlanzen, die in das Blasrohr eingeführt werden, ein Blasrohr und eine Kupfertuyere.
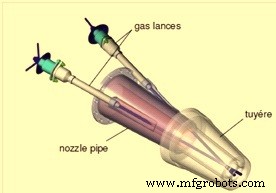
Abb. 2 Typisches Tuyerenlanzensystem mit zwei Lanzen
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Erzeugung und Nutzung von Kokereigas in der Roheisenherstellung
- Optimierung der Koksöfenbatterie-Leistung für metallurgische Betriebe
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Kokereigas-Nebenproduktanlage: Gasaufbereitung und Energieeffizienz
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Optimierung der DRI-Produktion mit Kokereigas als Reduktionsmittel