



Fortgeschrittene Sekundärkühltechniken für optimales Stranggießen
Ein breites Spektrum an Stahlsorten – von ultra-niedrigkohlenstoffhaltigen (ULC) und niedrigkohlenstoffhaltigen Güten bis hin zu hochkohlenstoffhaltigen und verschiedenen Sonderstählen – muss in Stranggießanlagen (CCM) vergossen werden. Dabei soll der Anlagenausstoß maximiert werden. Eine konsistente Produktion von hochwertigem Gussstahl erfordert erhöhte betriebliche und wartungsseitige Flexibilität in der CCM, um optimale Gießparameter aufrechtzuerhalten. Diese Flexibilität ist sowohl für jedes einzelne Element als auch für das Steuerungssystem der CCM erforderlich.
Während der Strang kontinuierlich mit der Gießgeschwindigkeit abgezogen wird, setzt sich die Erstarrung des Stahls unterhalb der Kokille durch verschiedene Kühlzonen mit einer Reihe von Wasserdüsen fort. Das Sekundärkühlsystem besteht aus diesen verschiedenen Zonen, die jeweils für einen Abschnitt der kontrollierten Kühlung des erstarrenden Strangs verantwortlich sind, während er die CCM durchläuft. Das versprühte Medium ist entweder Wasser oder eine Kombination aus Luft und Wasser (Nebelsprühkühlung). Die Nebelsprühkühlung bietet folgende Vorteile:
- Gleichmäßige Kühlung
- Geringerer Wasserbedarf
- Reduzierte Oberflächenrisse
Die Produktqualität in einer CCM wird erheblich durch Temperaturschwankungen während der Strangkühlung in der Sekundärkühlzone beeinflusst. Daher hat die Sekundärkühlzone eine sehr wichtige Funktion für die Aufrechterhaltung korrekter Temperaturparameter und ist entscheidend für die Qualität des Gussstahlprodukts.
Da die Stahlqualität vom Verhalten der Oberflächentemperatur und der Stahlerstarrung im Zeitverlauf abhängt, wird sie weitgehend durch die Intensität der Wasserdüsen definiert. Ungeeignete Kühlbedingungen können sich nachteilig auf die Spannungsverteilung in der erstarrten Schale auswirken. Erstens kann Überkühlung zur Rissbildung führen. Zudem muss ein sanfter Übergang der Oberflächentemperatur gewährleistet sein, während der Stahl die Sekundärkühlzone durchläuft. Außerdem kann Unterkühlung des Strangs während der Sekundärkühlung zu einem zu langen flüssigen Kern führen. Diese technologischen Anforderungen erfordern effizientere und zuverlässigere Sprühkühlung und resultieren in Zwangsbedingungen, die dem Sekundärkühlprozess auferlegt werden müssen. Die Sprühdurchflussraten werden normalerweise angepasst, um die Strangoberflächentemperatur so lange zu steuern, bis der flüssige Kern fest genug ist, um die metallurgische Länge zu erreichen.
Die beiden Mechanismen der Über- und Unterkühlung führen jeweils zu Mittelrissbildung und Oberflächenrissen. Wenn solche Qualitätsprobleme im Gießbetrieb auftreten, ist eine rationale Grundlage erforderlich, um die Einstellungen in der Sekundärkühlzone zu ändern, um ein zufriedenstellenderes Oberflächentemperaturprofil zu erzielen.
Ein schematisches Diagramm einer CCM mit Sekundärkühlzone und Wasserdüsen ist in Abb. 1 dargestellt.
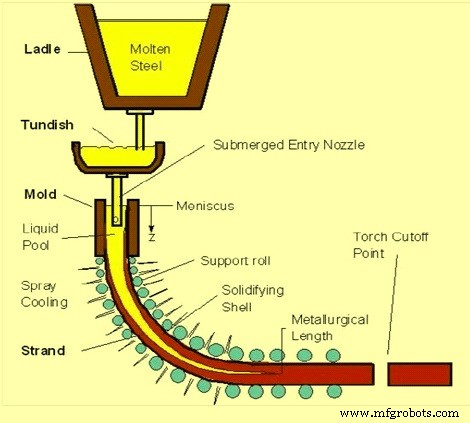
Abb. 1 Schematisches Diagramm der Sekundärkühlzone mit Wasserdüsen
Konstruktive Aspekte der Sekundärkühlzone
Das Erstarrungsverhalten in der CCM-Technologie resultiert aus der dynamischen Natur des Gießprozesses. Insbesondere bezieht es sich auf folgende Punkte:
- Bewältigung sehr hoher Wärmeströme in der Kokille
- Schutz der anfänglichen dünnen und fragilen festen Schale zur Vermeidung von Ausbrüchen während des Abstiegs des Strangs in der Kokille
- Auslegung der Gießparameter im Einklang mit der Erstarrungsdynamik der Stahlsorte zur Minimierung oder Beseitigung von Oberflächen- und internen Fehlern im Gussprodukt.
Es ist wichtig, ein gleichmäßiges Kühlsystem zu entwerfen, um die Temperatur des teilerstarrten Gusses zu kontrollieren. Die wichtigsten Aspekte beim Entwurf eines Sekundärkühlsystems sind:
- Zu gießende Stahlsorten und ihre Gießgeschwindigkeiten
- Walzenstützgeometrie und Maschinensegmentlayout
- Wartungsfreundlichkeit
- Sekundärkühl-Steuerungssysteme
In modernen CCMs nutzt der Entwurf eines Sekundärkühlsystems in der Regel die neueste Düsentechnologie, um den strengen Betriebs- und Produktionsanforderungen der Gießanlagen gerecht zu werden. Das Layout des Sekundärsprühkühlsystems ist einer der ersten Schritte, die bei der Konstruktion einer neuen Stranggießanlage sorgfältig bedacht werden müssen. In der Sekundärkühlung wird die Anzahl der Düsen über die Oberfläche des sich bewegenden Strangs verteilt. Eine Überlappung der Sprühstrahlen kann auftreten, daher ist der Abstand zwischen den Düsen wichtig.
Es ist essenziell, dass Düsenanordnungen eine gleichmäßige Wärmeabfuhr über den Strang hinweg erzeugen und dabei ein stabiles Sprühmuster beibehalten. Sprühkollisionen mit Stützrollen sollten vermieden werden, da dies zu einer ineffizienten Nutzung des Sprühwassers und einer Verringerung des Wärmeübergangs führt. Generell sollten Mehrdüsenlayouts die bevorzugte Anordnung sein.
Die Versetzung von Düsenpaaren in aufeinanderfolgenden Walzenlücken gewährleistet gleichmäßige Oberflächentemperaturen. Die Sprühbreitenkontrolle kann mit einer Mehrdüsenkonfiguration erreicht werden. Bei einer Mehrdüsenanordnung werden die äußersten Düsen systematisch in Bezug auf die Strangbreite abgeschaltet, wobei ein Düsenlayout verwendet werden kann, das die Anzahl der Düsen in aufeinanderfolgenden Walzenlücken alterniert. Wenn eine feinere Steuerung erforderlich ist, kann eine Inline-Anordnung verwendet werden.
Im endgültigen Erstarrungsbereich von unkritischen Stahlsorten, typischerweise dem Horizontalabschnitt von Bogenstranggießanlagen, ist es möglich, die Anzahl der Düsen in einer Walzenlücke auf ein oder zwei zu reduzieren, da dies ein weniger kritischer Bereich für die Erstarrung ist.
Die sorgfältige Auslegung von Betriebsregimen für die Sekundärkühlzone erfordert, dass der Effekt der Sprühzonen auf das gesamte Temperaturfeld des Strangs bekannt ist, sei es im stationären oder transitorischen Zustand. Transiente Zustände als inhärent dynamische Phänomene stellen eine erhebliche Herausforderung für die Steuerung dar aufgrund der natürlichen Nichtlinearität der Erstarrung, des besonderen Charakters der Prozesszeitkonstanten und, am wichtigsten, der strengen Ökonomie des gesamten Produktionsprozesses.
Ein dynamisches Sekundärkühl-Steuerungssystem hilft dabei, die Temperatur während des kontinuierlichen Stahlgießens in Echtzeit präzise vorherzusagen und zu steuern. Ein solches System passt die Sprühwasserdurchflussraten in der Sekundärkühlzone der Gießanlage an, um das gewünschte Temperaturprofil im gesamten Stahl auch bei erheblichen Schwankungen der Gießgeschwindigkeiten aufrechtzuerhalten.
Wärmeübergang beim Stranggießen
Die Wärmeabfuhr vom Strang ist nicht nur eine Funktion der Sprühkühlung, sondern es wirken auch andere Mechanismen, beispielsweise die Wärmeabfuhr durch die Stützrollen. Die von den Rollen abgeführte Wärme kann einen signifikanten Einfluss auf die Strangoberflächentemperatur und die Strangerstarrungsbedingungen haben. Wenn die von den Rollen abgeführte Wärme quer zur Strangbreite gleichmäßig ist, zusammen mit einer gleichmäßigen Wärmeabfuhr durch die Düsen, dann sollten ideale Erstarrungsbedingungen herrschen. Konkret erfüllt der Wärmeübergang in der Sprühkammer (Sekundärkühlung) folgende Funktionen:
- Erhöhung und Steuerung der Erstarrungsrate, und bei einigen Gießanlagen Erreichen der vollständigen Erstarrung in diesem Bereich
- Strangtemperaturregelung durch Anpassung der Sprühwasserintensität
- Maschineneinhausungskühlung
Unterhalb der Kokille wird der teilerstarrte Strang mit Wasser besprüht, um die Erstarrung abzuschließen. Primäre Parameter, die die Wärmeabfuhrrate beeinflussen, sind:
- Wassertropfenfluss
- Mittlere Tropfengröße
- Tropfengeschwindigkeit beim Auftreffen auf die Strangoberfläche
- Benetzungseffekte
Sprühkühlung beinhaltet im Wesentlichen siedenden Wärmeübergang. Auf der Strangoberfläche bildet sich ein Wasserdampfschleier, der den direkten Kontakt von Wassertropfen mit der Strangoberfläche verhindert. Die Geschwindigkeit der Tropfen sollte so bemessen sein, dass sie die Dampfschicht durchdringen können, damit die Tropfen die Oberfläche benetzen und kühlen können.
Die Wärmestromdichte (q) in der Sekundärzone ist direkt proportional zum Wärmeübergangskoeffizienten (α) und wird mit der folgenden Formel berechnet:
q = α (Ts – Tw)
Wobei Ts die Strangtemperatur und Tw die Wassertemperatur ist.
Für effiziente Kühlung muss α hoch, aber auch steuerbar sein, um die Stahlqualität zu erhalten. Eine Methode zur Erhöhung von α ist die Nutzung von Wasserstrahlen als Kühlmedium. In diesem Fall hängt der Wärmeübergangskoeffizient von der Form und dem Design der Düse, der Geschwindigkeit des Kühlwassers und der Masse des Kühlwassers ab. Die Verwendung von Wasserstrahlen erzeugt zwei distincte Kühlregime:
- Kühlung vorwiegend durch das Wasser selbst
- Kühlung vorwiegend durch Strahlung
Wärmeübergang beim CCM-Gießen findet in der Sekundärkühlung durch eine Kombination von Leitung, Konvektion und Strahlung statt. Die Intensität der Wärmeabfuhr durch Wassersprühung in der Sekundärkühlung ist wie folgt:
h = Wärmestrom / (Ts - Tw)
h ist der Wärmeübergangskoeffizient (W/m²·s), Ts und Tw sind die Oberflächen- und Wassertemperaturen. Der Wärmeübergangskoeffizient h hängt von der Wasserdurchflussrate ab. In der Sekundärkühlung muss die Erstarrung vollständig sein. Einige damit zusammenhängende Aspekte sind:
- Wassersprühung muss gleichmäßig auf dem sich bewegenden Strang verteilt sein, damit keine Wiedererwärmung des Strangs auftritt. Ungleichmäßige Kühlung führt zur Erzeugung thermischer Spannungen an der Oberfläche, und Oberflächenrisse können auftreten.
- Die Außentemperatur sollte über 850 °C liegen, um die Volumenausdehnung aufgrund der Umwandlung von Austenit in Ferrit zu vermeiden.
Es gibt drei grundlegende Formen des Wärmeübergangs, die in der Sekundärzone auftreten:
- Strahlung – Die vorherrschende Form des Wärmeübergangs in den oberen Bereichen der Sekundärkühlkammer, beschrieben durch folgende Gleichung:
Q = σ ε A (Ts⁴ - Ta⁴)
Wobei σ die Stefan-Boltzmann-Konstante (5,67×10⁻⁸ W/m²/K⁴) ist, ε der Emissionsgrad (typischerweise 0,8), A die Oberfläche, Ts die Strangtemperatur und Ta die Umgebungstemperatur. - Leitung – Während das Produkt durch die Rollen läuft, wird Wärme durch die Schale als Leitung und auch durch die Dicke der Rollen aufgrund des zugehörigen Kontakts übertragen. Diese Form des Wärmeübergangs wird durch das Fouriersche Gesetz beschrieben:
Q = k A (Ti - To) / Δx
Für leitenden Wärmeübergang durch die Stahlschale ist k die Wärmeleitfähigkeit der Stahlschale, A und Δx sind der Querschnittsbereich und die Dicke der Stahlschale, durch die die Wärme übertragen wird, Ti und To sind die inneren und äußeren Oberflächentemperaturen der Stahlschale. Diese Form des Wärmeübergangs tritt auch durch die Einfassungsrollen auf. - Konvektion – Dieser Wärmeübergangsmechanismus erfolgt durch schnell bewegte gesprühte Wassertropfen oder Nebel aus den Sprühdüsen, die die Dampfschicht neben der Stahloberfläche durchdringen und dann verdampfen. Dieser konvektive Mechanismus wird mathematisch durch Newtonsches Kühlungsgesetz beschrieben:
q = h A (Ts – Tw)
Wobei h der Wärmeübergangskoeffizient, A die Oberfläche des Stahlstrangs, Ts die Stahloberflächentemperatur und Tw die Sprühwassertemperatur ist.
Schalenwachstum
Das Schalenwachstum kann zuverlässig aus dem Fickschen Gesetz vorhergesagt werden. Die folgende Gleichung wird verwendet, um die Gießstrecke (L) zu berechnen, an der der Stahl vollständig erstarrt ist:
L = V / (D/K)²
Wobei D die Stahlschalendicke, L die Gießstrecke vom Kokillenstahlmeniskus (wo die Erstarrung beginnt), V die Gießgeschwindigkeit und K die empirische Konstante ist, die hauptsächlich von der Stahlsorte und dem Maschinenbau abhängt.
Strangeinhausung
Der Einhausungsbereich ist ein integraler Bestandteil des Sekundärkühlbereichs. Eine Reihe von Halterollen umschließt den Strang und erstreckt sich über gegenüberliegende Strangflächen. Auch eine Kanteneinhausung durch Rollen kann erforderlich sein. Der Fokus dieses Bereichs liegt darauf, Strangführung und -einhausung bereitzustellen, bis die erstarrende Schale selbsttragend ist.
Um Kompromisse bei der Produktqualität zu vermeiden, muss sorgfältig darauf geachtet werden, Spannungen, die mit der Rollenanordnung und dem Strangrichtvorgang verbunden sind, zu minimieren. Daher werden Rollenlayout, einschließlich Abstand und Rollendurchmesser, sorgfältig ausgewählt, um Zwischenwulstbildung und Flüssig/Fest-Grenzflächen-Dehnungen zu minimieren.
Die Strangstütze erfordert die Aufrechterhaltung der Strangform, da der Strang selbst eine erstarrende Schale mit einem flüssigen Kern ist, der Wulstkräfte aus dem metallostatischen Druck besitzt, der mit der Maschinenhöhe zusammenhängt. Der kritischste Bereich ist hoch in der Maschine. Hier ist die Wulstkraft relativ gering, aber die Schale ist dünner und am schwächsten. Um dieser inhärenten Schwäche entgegenzuwirken und Schalenrupturen und daraus resultierende Flüssigstahlausbrüche zu vermeiden, ist der Rollendurchmesser klein mit engem Abstand. Direkt unterhalb der Kokille werden typischerweise alle vier Flächen gestützt, während in tieferen Bereichen der Maschine nur die Breitflächen gestützt werden.
Biegen und Richten
Genauso wichtig wie die Strangeinhausung und -führung von der vertikalen in die horizontale Ebene sind die Entbiegungs- und Richtkräfte. Beim Entbiegen steht der äußere Radius der festen Schale unter Zug, während der innere Radius unter Druck steht. Die resultierende Dehnung wird durch den Bogenradius zusammen mit den mechanischen Eigenschaften der gegossenen Stahlsorte bestimmt. Wenn die Dehnung am äußeren Radius übermäßig ist, können Risse auftreten, die die Stahlqualität ernsthaft beeinträchtigen. Diese Dehnungen werden typischerweise durch Einbeziehung eines Mehrpunkt-Entbiegeprozesses minimiert, bei dem die Radien schrittweise größer werden, um das Produkt allmählich in die horizontale Ebene zu richten.
Herstellungsprozess
- Titanlegierungs-Feinguss: Präzision, Effizienz und Materialauswahl
- Sandguss mit Stratasys FDM-Technologie revolutionieren
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile
- Prozesskühlsysteme verstehen: Warum sie für industrielle Effizienz unverzichtbar sind