



Optimierung des Walzpassdesigns für präzise Stahlprofile
Langerzeugnisse werden normalerweise in mehreren Pässen gewalzt, deren Anzahl durch das Verhältnis des ursprünglichen Eingangsstahlmaterials (quadratischer oder runder Block oder Brammen) und dem endgültigen Querschnitt des Fertigprodukts bestimmt wird. Der Querschnittsbereich wird in jedem Pass reduziert und Form und Größe des gewalzten Stahlmaterials nähern sich allmählich dem gewünschten Profil.
Das Walzen erfolgt zwischen genuteten Walzen. Zwei gegenüberliegende Nuten in den zusammenarbeitenden Walzen bilden einen Pass, der der erwarteten Querschnittsform des Werkstücks nach dem Pass entspricht. Nach jedem Pass nimmt der Querschnitt ab und seine Form nähert sich der Form des Endprodukts. Die Entwicklung nachfolgender Passformen und ihre richtige Anordnung auf den Walzen wird als Walzpassdesign bezeichnet.
Walzpassdesign ist ein wesentlicher Bestandteil des Langerzeugniswalzprozesses, da Langerzeugnisse zwischen geformten Walzen in Langerzeugniswalzwerken gewalzt werden. Walzpassdesign bedeutet allgemein das Schneiden von Nuten in den Walzenkörper, durch die der zu walzende Stahl sequenziell hindurchläuft, um den gewünschten Kontur und Größe zu erhalten.
Das primäre Ziel des Walzpassdesigns ist die Sicherstellung der Produktion eines Produkts mit korrektem Profil innerhalb der Toleranzgrenzen, fehlerfrei, mit guter Oberflächenqualität und den erforderlichen mechanischen Eigenschaften. Zusätzlich müssen wirtschaftliche Bedingungen beim Walzen des Produkts erreicht werden, z. B. maximale Produktivität bei geringsten Kosten, optimale Energienutzung, einfache Arbeitsbedingungen für das Walzpersonal und minimaler Walzenverschleiß.
Walzpassdesign ist eine Reihe von Methoden zur Bestimmung von Abmessungen, Form, Anzahl und Art der Anordnung von Walzwerkpässen. Walzpassdesign umfasst auch die Berechnung von Presskräften und ihrer Verteilung auf die Walzpässe. Für jeden Querschnitt werden mehrere Pässe gemacht; ein quadratischer oder runder Block oder Brammen erhält in jedem aufeinanderfolgenden Pass eine spezifizierte Form. Die Walzpässe sind so gestaltet, dass übermäßige Spannungen im zu walzenden Stahl vermieden werden, da solche Spannungen zur Rissbildung und anderen Fehlern führen können.
Walzpassdesign basiert auf den Eigenschaften des ursprünglichen Eingangs (Gewicht von Block/Brammen, Stahlsorte, Stahltemperatur vor und während des Walzens), den Eigenschaften des fertigen Walzprodukts (Abmessungen des Querschnitts, Toleranzen und Spezifikationen bezüglich mechanischer Eigenschaften und Oberflächenbeschaffenheit des gewalzten Produkts) und den Eigenschaften des Walzwerks (Anzahl der Gerüste, Walzendurchmesser, Walzenfestigkeit, Walzgeschwindigkeit, verfügbare Antriebsleistung, verfügbare Werkausrüstung). Weitere wichtige Überlegungen für gutes Walzpassdesign sind Walzkraft, Reduktion, Dehnung und Wärmeübergangsrate, die den Zustand des plastischen Fließens des Stahlmaterials beeinflussen. Zudem muss die Form eines Querschnitts in einem bestimmten Pass einen freien Stahlfluss im Walzspalt/Nut gewährleisten. Die Auswahl eines geeigneten Konus-/Nutenwinkels im Pass ist notwendig, um Einklemmen des Stahlmaterials in den Walzen zu vermeiden.
Traditionell wurde das Walzpassdesign eher als Kunst denn als Wissenschaft betrachtet. 1969 wurde eine bedeutende Arbeit zur Systematisierung der Prinzipien des Walzpassdesigns von Wusatowski veröffentlicht. Seitdem hat die Komplexität der Langerzeugniswalzprozesse zugenommen. Moderne Langerzeugniswalzwerke werden als kontinuierliche oder halbkontinuierliche Walzwerke gebaut. Zudem wurden viele neue Stahlsorten entwickelt, die neue Walzstrategien erfordern, wie kontrolliertes Walzen und kontrolliertes Kühlen, bekannt als thermomechanische Verarbeitung. Heute ist solche Verarbeitung gängige Praxis, die die Produktqualität durch Optimierung der durch Verformungs- und temperaturgetriebene Prozesse wie Rekristallisation und Kornwachstum erhaltenen Mikrostruktur verbessert. Daher wird das Walzpassdesign noch komplizierter, wenn die finale Mikrostruktur optimiert wird, und Walzpassdesigner müssen anspruchsvolle Material- und Prozessmodelle in ihrer Arbeit anwenden. Glücklicherweise sind in den letzten Jahrzehnten computergestützte Simulationen für einen solchen Ansatz machbar geworden, was den kostspieligen Trial-and-Error-Ansatz zur Optimierung des Langerzeugniswalzprozesses allmählich reduziert.
Walznuten
Es gibt verschiedene Nutentypen, die für das Walzen von Profilen verwendet werden. Gängige Nuten sind rechteckige Kastennuten, diagonale Nuten wie Quadrat- und Rautennuten (Diamanten), runde oder falsch runde Nuten sowie Ovalnuten. Nuten können symmetrisch, asymmetrisch und geschlitzt sein. Wichtige Nutparameter sind Höhe (Tiefe), Nutwinkel, Ausrundradius, Bodenradius, Breiten an Kragen, oben, Mitte und Mitte-Boden-Ablenkung. Meist wird eine Kombination von Nuten im Walzpassdesign verwendet. Typische Zeichnungen einiger symmetrischer, asymmetrischer und geschlitzter Passnuten sind in Abb. 1 dargestellt.
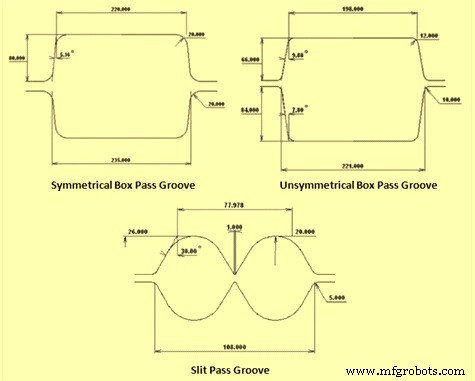
Abb. 1 Typische Zeichnungen einiger Passnuten
Faustregeln
Einige Faustregeln für Nutwinkel, Ausrundradius, Bodenradius und Passung im Walzpassdesign sind in Tabelle 1 angegeben.
Tabelle 1 Einige Faustregeln |
||||
| Nutwinkel | Bodenwinkel | Ausrundradius | Bodenradius | |
| Kastenpass | 8-10° | 10 mm | ||
| Rautenpass | > 90° | 18 mm | ||
| Quadratpass | 45° | ca. 90° | 5 mm | |
| Ovalpass | 60° | 5 mm | ||
| Zwischenrunder Pass | 60° | 30° | ||
| Für Rund | 0,2 x Bodenradius | 0,5 x Durchmesser | ||
| Für Rund im Endpass | 1,5 | |||
| (1) Passungen von Oval zu Rund müssen 0,3 bis 0,7 betragen. | ||||
| (2) Für Ovale muss Breite-zu-Höhe-Verhältnis unter 3,0 liegen. | ||||
Die grundlegenden Anforderungen für ein korrektes Walzpassdesign sind:
- Die Anzahl und Anordnung der Pässe in einem bestimmten Walzgerüst muss die möglichst gleichmäßige Auslastung aller Pässe in jedem Gerüst sicherstellen. Höhere Passzahlen führen zu geringerer Gerüstleistung, während zu wenige Pässe übermäßigen Walzenverschleiß verursachen. Auch bei nicht optimaler Passzahl besteht Gefahr von Walzfehlern oder Walzenbruch.
- In den letzten Pässen muss gleichmäßiger Reduktionsgrad und in den frühen Formpässen des Profils, wo der Querschnitt groß und der Stahl heiß ist, unterschiedlicher Reduktionsgrad herrschen.
- Die Reduktion muss so verteilt werden, dass soweit möglich gleichmäßiger Passverschleiß gewährleistet und Überlastung von Antrieben und Walzen vermieden wird.
Merkmale eines guten Walzpassdesigns:
- Es muss ein Profil mit glatter Oberfläche und korrekten Abmessungen innerhalb der in der betreffenden Norm festgelegten Grenzen gewährleisten.
- Es muss minimalen spezifischen Energie-, Leistungs- und Walzenverbrauch sicherstellen.
- Es muss dem Walzgut Verformung so und in solchen Stufen geben, dass minimale innere Spannungen im Fertigprodukt entstehen.
- Es muss eine einfache und komfortable Arbeitskultur am Gerüst schaffen, manuelle Bedienung auf das minimal mögliche Maß reduzieren und die Automatisierung des technologischen Prozesses ermöglichen.
- Es muss die Anzahl der für das Walzen erforderlichen Pässe optimieren, um den Gesamtwalzzyklus zu verkürzen, mit minimaler Zeit für Walzenwechsel und -einstellung.
Der Walzpassdesignprozess beinhaltet folgende Berechnungen:
- Ermittlung der Abmessungen des Fertigprodukts. Die Abmessungen werden als Funktion von Geometrie, Stahlmaterial, Temperatur und Spannung berechnet. Berechnungen erfolgen mittels Spreizformel, meist der Wusatowski-Spreizformel angewendet auf Lendl's Methode.
- Berechnung des Stahlkontraktionsfaktors. Die Kaltdimension ist die Heißdimension geteilt durch den Ausdehnungsfaktor, der auf der tatsächlichen Temperatur und dem tatsächlichen Fließspannung basiert.
- Warmwalzen ist ein Kompressionsprozess. Die Walzkraft, also die Kraft, die das verarbeitete Metall während des Warmwalzens auf die Walzen ausübt, ist ein wichtiges Designproblem. Walztrennkraft und Drehmoment beeinflussen den gesamten Walzpassdesignprozess. Die Berechnung der Walzkraft ist notwendig, um sicherzustellen, dass das Werk nicht überlastet ist und genügend Leistung für die Walzreduktion verfügbar ist.
- Berechnung der mittleren Streckung und der benötigten Passanzahl.
- Berechnungen der benötigten Walzleistung und Lasten auf mechanische Ausrüstung. Die Berechnungen von Last, Drehmoment und Leistung erfolgen basierend auf Sims-Formel vom Block/Brammen bis zur Endabmessung als Funktion von Geometrie, Stahlsorte, Temperatur und Spannung. Die Temperaturberechnung ist Funktion von Leistung, Abmessung und Wärmeübergangskoeffizient.
- Ermittlung der Passprogression und des Familienstammbaums.
- Zeichnung detaillierter Passformen.
Auch zur Kontrolle der Zwischengerüstspannung ist es wichtig, eine genaue Drehzahl- und Motordrehzahlsteuerungsbeziehung zwischen den Gerüsten/Motoren in einem kontinuierlichen Werk einzustellen. Die Berechnung von Drehzahl und Motordrehzahl erfolgt vom Endauslauf stromaufwärts zum Block/Brammen nach dem Prinzip konstanter Massenströmung. Die Drehzahlberechnung ist Funktion von Auslaufgeschwindigkeit, Stabquerschnitt, Walzendurchmesser, Spannung und Vorrutsch.
Walzpassdesign zielt nicht nur darauf ab, Größe, Form und mechanische Eigenschaften der gewalzten Produkte zu verbessern, sondern auch den Walzpassprozess selbst zu optimieren. Obwohl Walzpassdesign für Profilwalzen meist auf dem empirischen Wissen menschlicher Experten basiert, liefern die meisten empirischen Formeln nur in einem begrenzten Anwendungsbereich gute Ergebnisse. Profilwalzen stellte immer den kompliziertesten Walzprozess für die Optimierung dar.
Es ist immer noch schwierig, die optimale Lösung für ein gegebenes Walzpassdesign-Problem zu entscheiden. Teil des Problems ist, dass es keine vorgegebenen spezifischen Regeln für Walzpassdesign gibt, sodass bei Auftreten eines Problems die genaue Ursache schwer zu erkennen ist. Auch wird das Problem komplexer, wenn hierarchisch konkurrierende Ziele vorliegen.
Die alte Kunst des Walzpassdesigns wandelt sich in eine moderne Technologie basierend auf wissenschaftlichem Fortschritt. Die Aufgabe des Heißwalzdesigns erfordert heutzutage den Einsatz moderner Designwerkzeuge und Methodologien. Mit der rasanten Entwicklung von Computerhardware und -software wurden folgende Methodologien entwickelt:
- Finite-Elemente-Methode (FEM) für das Walzpassdesign im Profilwalzen.
- Hierarchische Formkonfiguration wurde erfolgreich zur Klassifizierung und Hervorhebung von Designproblemen im Walzpassdesign eingesetzt. Es wurde gezeigt, dass ein hierarchisches Klassifikationssystem durch ein kaskadierendes Menüsystem realisiert werden kann.
- Matrixbasierte Heißwalzpassdesign-Methode. Es zeigte sich, dass Walzpassdesign von der Berechnung verschiedener Parameter dominiert wird. Diese Parameter wie Walzkraft, Drehmoment, Spreizung, Streckung, Reduktion etc. beinhalten komplizierte Berechnungsprozesse. Alle Formeln und Methoden sind im matrixbasierten Walzpassdesignsystem integriert.
Der komplizierte Designprozess des Warmwalzens von Langerzeugnissen wurde im matrixbasierten Walzdesignsystem integriert. Da die verfügbaren Designmethoden und -informationen, wie empirische, experimentelle, theoretische und FE-Methoden, in der Matrix zu finden sind, hat dieser Ansatz das Potenzial, durch optimierte Walzpassdesignmethoden höherwertige Walzprodukte zu erzeugen im Vergleich zu denen, die die Anwendungsbedingungen bestehender Ad-hoc-Methoden verwenden. Daher wird das matrixbasierte Walzpassdesignsystem heutzutage immer beliebter.
Herstellungsprozess
- Verzug bei Spritzgussteilen verhindern: Design-Strategien
- Consumer Product Design: Praktischer Leitfaden für Erfolg
- Design for Manufacturability (DFM): Praktischer Guide für Engineers & Designer
- Produktdesign meistern: Bewährte Strategien zur Überwindung gängiger Herausforderungen
- Zuverlässige Schalterkontakte designen: Materialien, Typen und Schutzstrategien
- Arrays an Funktionen in C übergeben: 1D & 2D – Praxisleitfaden
- Python pass-Statement meistern: Praxisleitfaden
- Verilog meistern: Komplettes Tutorial für digitales Schaltungsdesign
- Architekturentwurf: Prinzipien, Praxis und Wirkung
- Die entscheidende Rolle von Design for Manufacturing (DFM) für Hardwarerfolg