



Verzug bei Spritzgussteilen verhindern: Design-Strategien
In diesem vierten Teil unserer Spritzguss-Serie fokussieren wir einen häufigen, oft übersehenen Defekt: Verzug (Warpage). Verzug entsteht durch differentielles Abkühlen quer durch ein frisch geformtes Teil – typischerweise verursacht durch ungleichmäßige Wandstärken, interne Features oder komplexe Aspektverhältnisse. Während 3D-Moldflow-Analysen viele dieser Issues vorhersagen können, können Realwelt-Faktoren wie Materialfluss während des Abkühlens und post-molding Stress Relief vorhergesagte Verzerrungen verstärken – was Verzug zu einem kritischen Anliegen für Performance und Ästhetik macht.
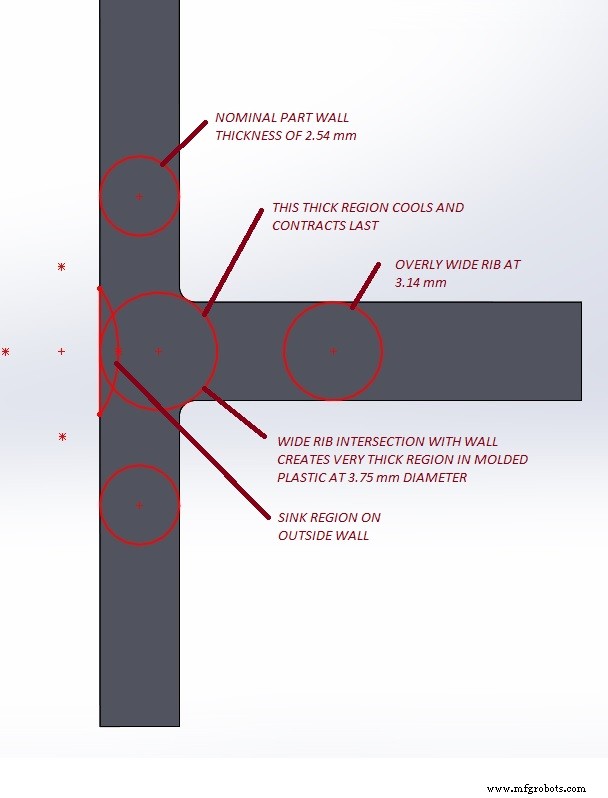
Selbst eine moderate vorhergesagte Verzug kann sich während des Abkühlzyklus zu einem ausgeprägten Biegung entwickeln. Besonders problematisch für Produkte, die enge Passungs- oder ästhetische Kriterien erfüllen müssen – wie hochglanzlackierte Gehäuse, wo selbst minimales Durchhängen Fischaugen-Reflexionen erzeugt. In Prototyp-Phasen, wo gefräste oder gedruckte Mock-ups genutzt werden, ist Warp oft erst bei tatsächlichem Spritzguss evident.
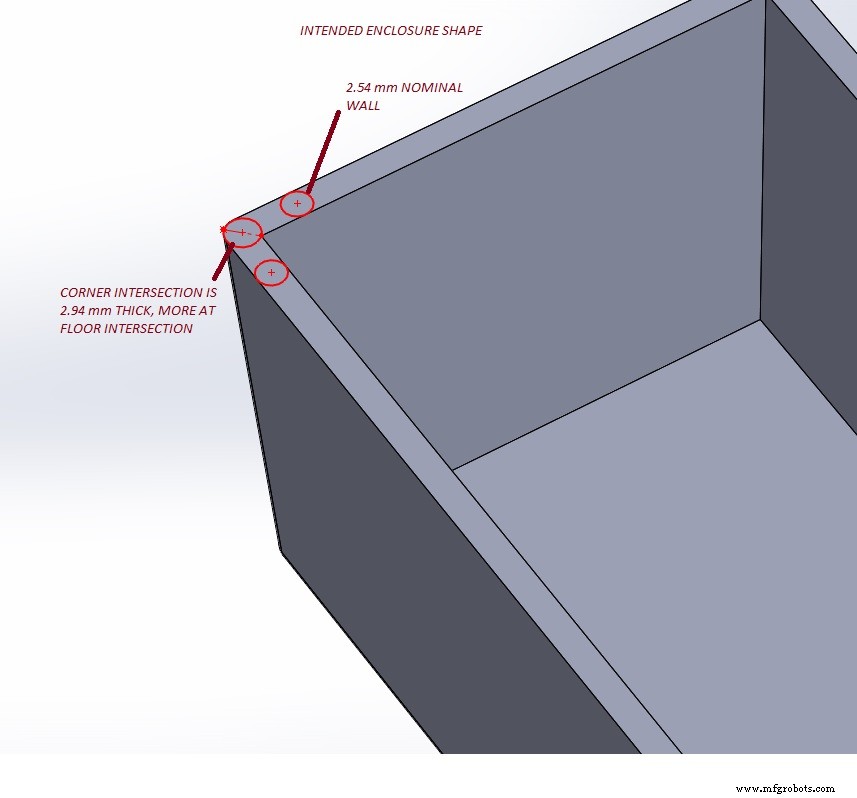
Um Verzug zu mitigieren: Beginnen Sie mit konsistenter Wandstärke und sanften Übergängen. Halten Sie graduelle Rippen- und Boss-Verjüngungen bei, und erwägen Sie, äußere Eckenradien zu vergrößern, um die innere Fillet-Dicke uniform zu halten. Wenn scharfes äußeres Erscheinungsbild gefordert ist, führen Sie interne Cores an Ecken ein, um Material lokal zu verdünnen, während konstante Wandstärke um den Fillet erhalten bleibt.
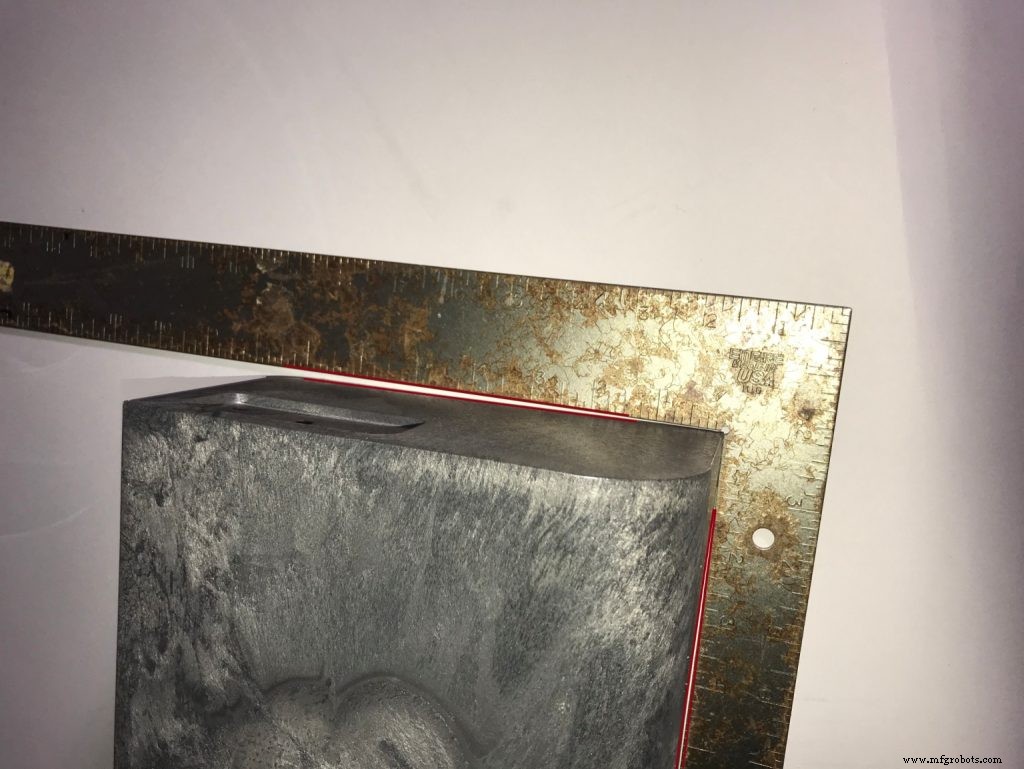
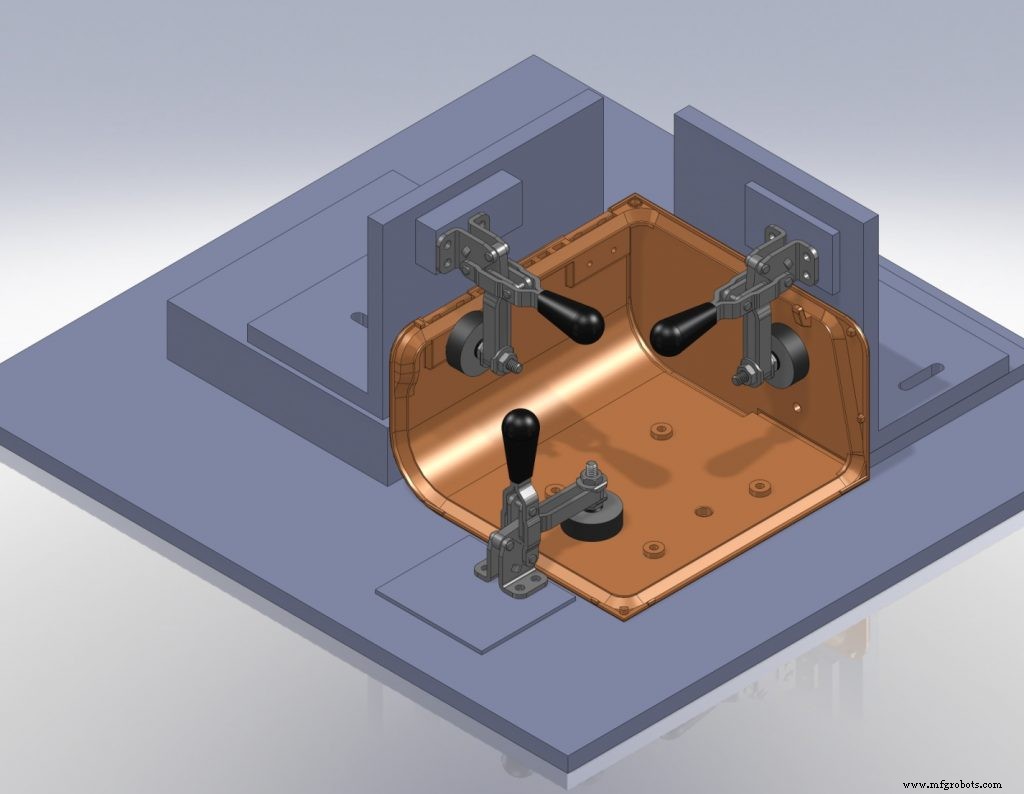
Große flache Flächen bringen eigene Herausforderungen. Ein einzelner Sag oder Dip wird unter glänzendem Finish hochsichtbar – demonstriert an der Protein Simple Lab-Equipment-Linie, wo der initiale Türteil out-of-square verzug. Durch enge Kollaboration mit dem Mold House und Einsatz custom Post-Molding Fixtures erreichte das Team near-perfect Planarität ohne zusätzliche Handnacharbeit. Resultat: Design Award und sechsfacher Umsatzanstieg im ersten Monat.
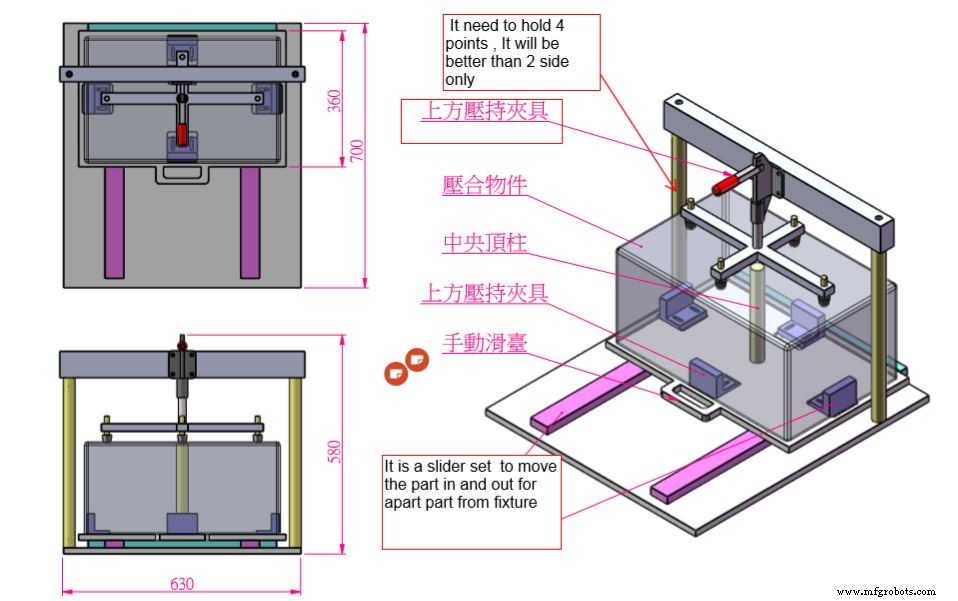
Wenn Teile große Öffnungen oder dünne Spans aufweisen – üblich in Bezel-Designs für Rack-Mounted-Server – kann Verzug noch ausgeprägter werden. Die brückenartigen Sektionen, die Venting- oder Access-Bedürfnisse erfüllen, sind besonders anfällig. In solchen Fällen sind Feintuning der Materialdicke, Verstärkung von Übergängen und Post-Molding-Fixtures essenziell. Enge Kollaboration mit dem Molding-Team, iterative Moldflow-Analyse und physisches Testen lösen diese Issues effizient.
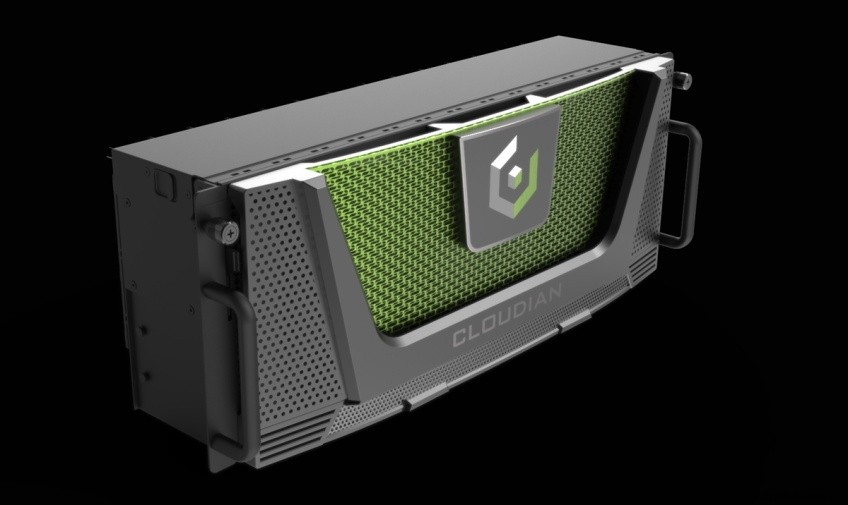
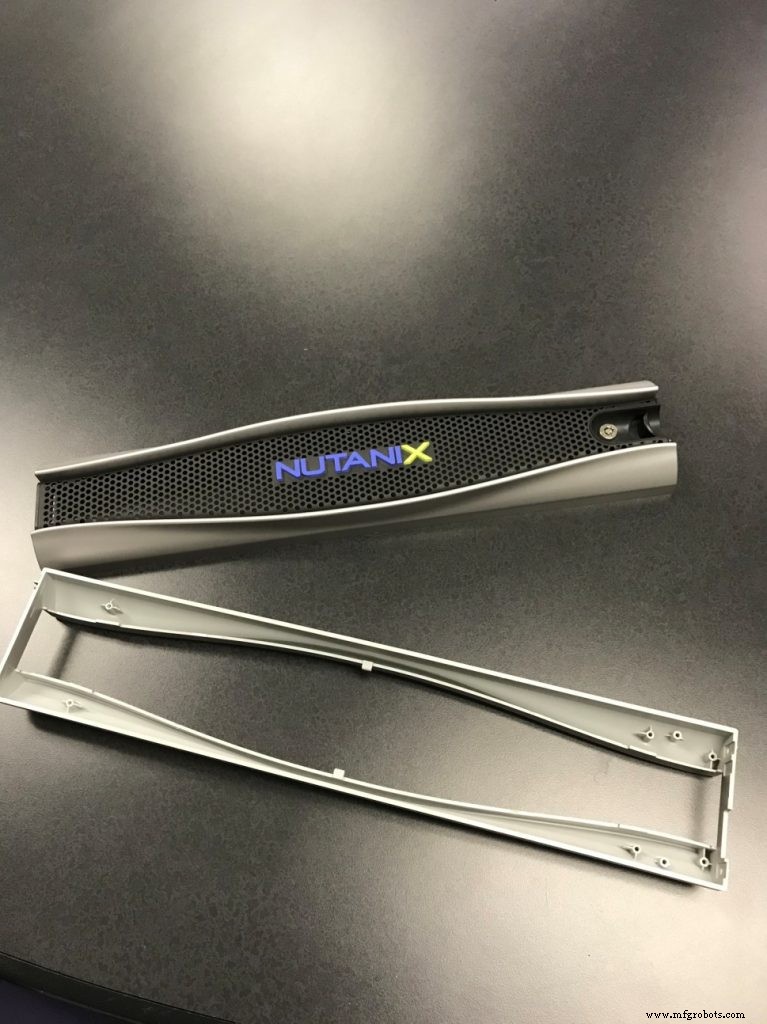
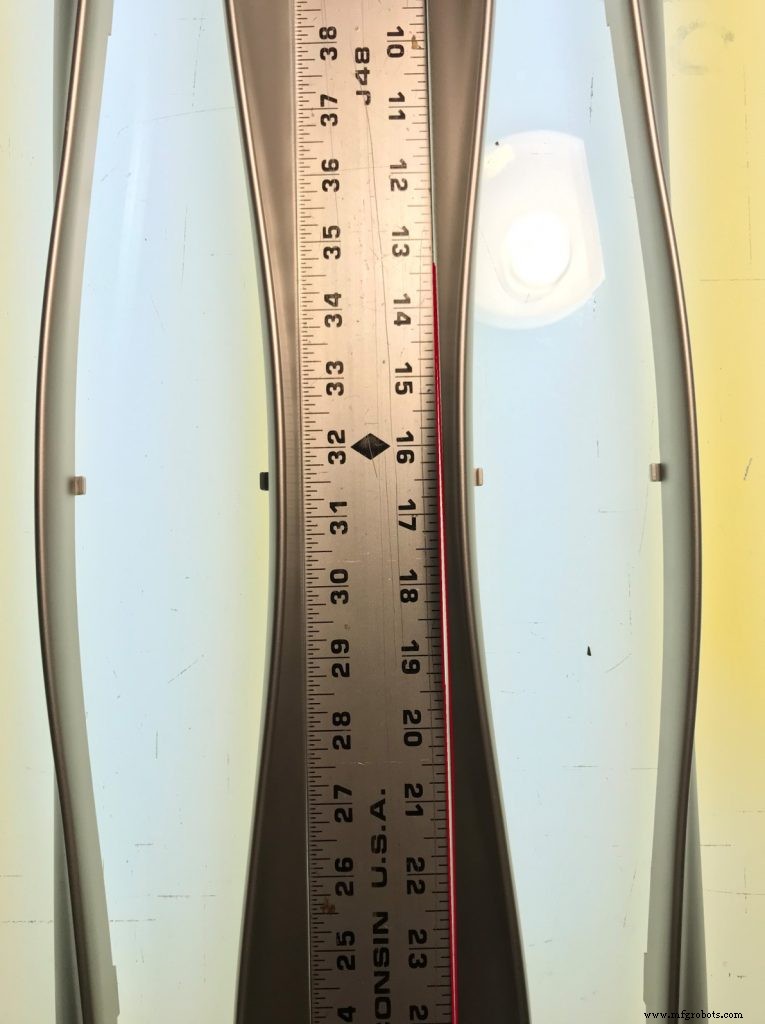
In vielen Fällen ist die einzige strukturelle Unterstützung ein entfernbares Metall-Perforationsblech, das die durch Verzug induzierten Spannungen nicht zuverlässig tragen kann. Die Lösung liegt in rigorosem Design Review, Materialauswahl und Post-Molding Fixture Entwicklung – gemeinsam liefern sie hochwertige Komponenten, die sowohl funktionale als auch Branding-Ziele erfüllen.
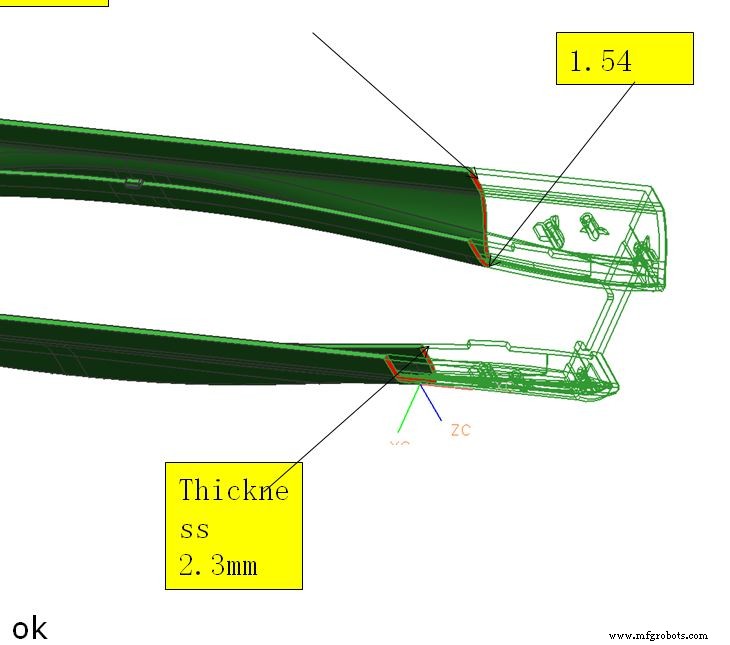
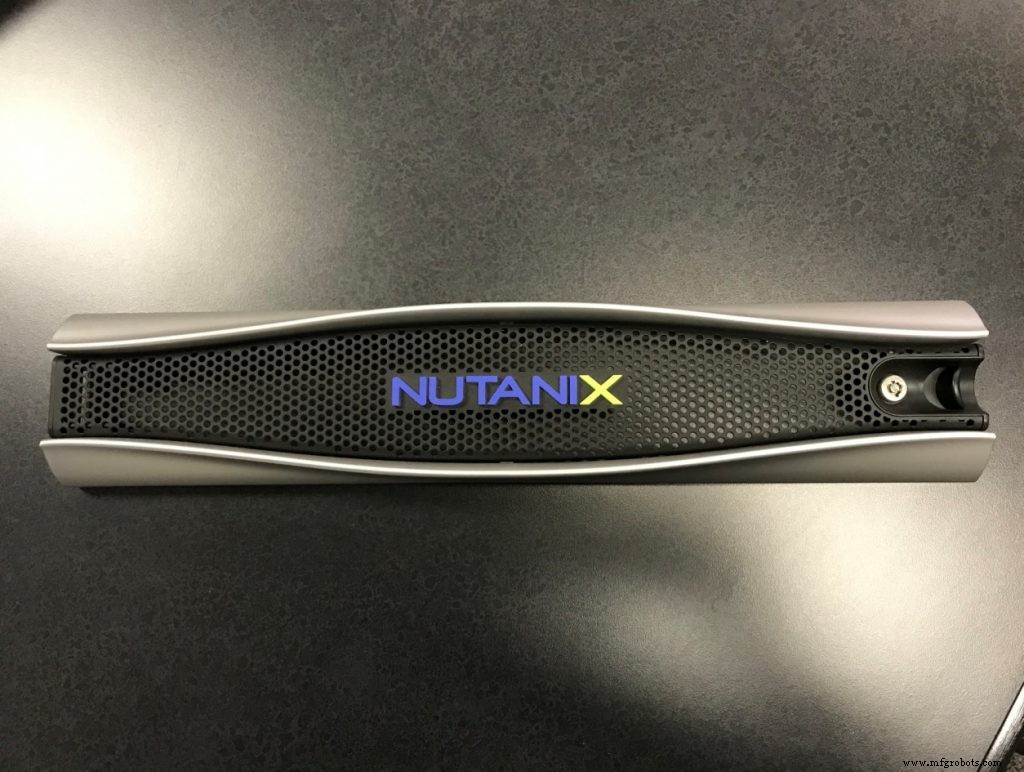
Zusammenfassend: Verzug ist ein Design-Phase-Anliegen, das durch durchdachte Geometrie, konsistente Wandstärke und proaktive Kollaboration mit dem Molding-Team mitigiert werden kann. Durch Befolgen dieser Guidelines können Designer Spritzgussteile schaffen, die nicht nur fehlerfrei performen, sondern auch die visuellen Standards der Marke wahren.
Mehr dazu: Undercuts, Sink Marks, Bosses
Herstellungsprozess
- Teil 6: Teams & Contract Manufacturer im Spritzguss-Design managen
- Spritzguss-Teiledesign: Entformungsschrägen meistern für nahtlose Entnahme
- Spritzguss-Bosses designen: Balance zwischen Festigkeit und Formbarkeit
- Spritzguss-Werkzeugdesign – Teil 2: Sink Marks verstehen & eliminieren
- Wesentliche Designprinzipien für optimierte Metall-3D-gedruckte Teile
- Duroplast-Composite-Teile designen: Praktischer Leitfaden & Infografik
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Design for Manufacturability: Wesentliche Richtlinien – Teil 1
- Den idealen SPI-Oberflächenfinish für Spritzgussteile auswählen
- Experten-Design-Richtlinien für hochwertigen Spritzguss