



Walzzunder: Entstehung, Transport und praktische Verwendung in der Stahlherstellung
Entstehung, Transport und Verwendung von Walzzunder
Walzzunder ist die schuppige Oberfläche von warmverformtem Stahl und entsteht durch Oxidation der Stahloberfläche während des Aufheizens, Konditionierens, Warmwalzens und Warmumformens. Er ist einer der in Stahlwerken anfallenden Abfälle und macht ca. 2 % des produzierten Stahls aus. Es handelt sich um eine harte, spröde Beschichtung aus mehreren eindeutigen Schichten von Eisenoxiden, die während der Stahlverarbeitung gebildet wird und hauptsächlich aus Eisenoxiden besteht und variierende Mengen anderer Oxide und Spinelle, Elemente und Spurenverbindungen enthalten kann. Er blättert leicht vom Stahl ab.
Eigenschaften von Walzzunder
Walzzunder ist normalerweise auf warmgewalztem Stahl vorhanden und wird häufig mit einer blauen Grundierung verwechselt. Die sehr hohe Oberflächentemperatur in Kombination mit hohen Walzdrücken führt zu einer glatten, blaugrauen Oberfläche.
Bei visueller Inspektion erscheint Walzzunder als schwarzes Metallpulver aus kleinen Partikeln und Chips. Sein physikalischer Zustand ist fest und pulverförmig. Die spezifische Dichte von Walzzunder liegt im Bereich von 5,7 bis 6,2. Der Schmelzpunkt von Walzzunder beträgt ca. 1370 °C und der Siedepunkt ca. 2760 °C. Er hat einen stabilen Zustand und ist in Wasser und Alkalien unlöslich, aber in den meisten starken Säuren löslich. Er wird normalerweise als nicht gefährliches Abfallmaterial klassifiziert. Abbildung 1 zeigt einen kleinen Haufen Walzzunder.
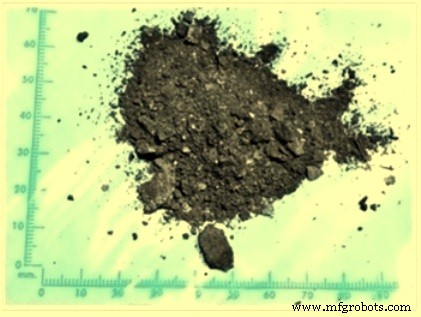
Abb. 1 Kleiner Haufen Walzzunder
Die Korngröße von Walzzunder variiert normalerweise von Staubgröße in Mikrometern bis zu meist 6 mm. Der durchschnittliche Walzzunder, der während der Warmbearbeitung von Stählen anfällt, hat einen Eisengehalt von 68 % bis 72 %. Das Eisen im Walzzunder liegt in verschiedenen chemischen Formen vor:
- Magnetit, Fe₃O₄, von charakteristischer blaugrauer „stahlartiger“ Farbe.
- Ein extrem dünner äußerer Film aus Hämatit, Fe₂O₃.
- Der innere Teil des Magnetits enthält feine Metallkörner und manchmal restliches Eisen(II)-oxid als FeO, typischerweise schwarz gefärbt.
Walzzunder kann C, Si, Ca, Na, Al, Mn und andere Metalloxide enthalten. Der zulässige Grenzwert für den Ölgehalt im Walzzunder beträgt weniger als 1 % für alle Verwendungen außer Batterien und Schmelzladung, für die bis zu 3 % erlaubt sind. Die typische chemische Analyse eines Walzzunderproben ist in Tabelle 1 angegeben.
| Tabelle 1 Typische grundlegende chemische Zusammensetzung von Walzzunder | |
| Element | Wert in % |
| Fe | 71,0 |
| P | 0,06 max |
| S | 0,10 max |
| Al₂O₃ | 1,0 max |
| SiO₂+CaO | 1,5 max |
| Toluol-löslich | 0,5 max |
| Ti | 0,05 max |
| V | 0,05 max |
| Cr | 0,0072 |
| Mn | 0,0059 |
| Co | 0,05 max |
| Ni | 0,0034 |
| Cu | 0,0011 |
| Nb | 0,05 max |
| Mo | 0,0008 |
| Sn | 0,05 max |
Entfernung und Sammlung von Walzzunder
Walzzunder wird normalerweise durch Prozesswässer entfernt, die für das Entzundern, Walzen- und Materialkühlung sowie andere Zwecke verwendet werden. Er wird zusammen mit Kühl- und Schmierölen gesammelt und normalerweise in einem Sammel-/Absetztank gehalten. Er wird anschließend durch Schwerkrafttrennungstechniken zurückgewonnen.
Analyse von Walzzunder
Die chemische Gesamtzusammensetzung von Walzzunder wird normalerweise mittels Röntgenfluoreszenz-Spektrometrie (XRF) mit der Schmelzperlen-Technik oder mit dem Originalstoff durchgeführt. Für die Schmelzperlenmethode wird typischerweise ein 0,5 bis 1 g Anteil fein gemahlenen und angeglühten Walzzunders mit Alkali borat (z. B. Lithiummetaborat) im Verhältnis 1:10 (Probe:Borax) gemischt und die Mischung verschmolzen und zu einer kreisförmigen Glasperle gegossen. Wenn der Originalstoff verwendet wird, wird er fein gemahlen und mit einem Bindemittel vermischt. Die resultierende Testprobe wird anschließend einer Mehrkomponentenanalyse mittels XRF-Spektrometrie mit etablierter Kalibrierung unterzogen.
Der FeO-Gehalt wird separat durch ein nasschemisches Verfahren bestimmt, bei dem ein Anteil fein gemahlener Walzzunder in Salzsäure unter nicht-oxidierenden Bedingungen gelöst wird und das resultierende Eisen(II) in Lösung durch Redoxtitration bestimmt wird, z. B. mit Kaliumdichromat. Der metallische Eisengehalt wird durch Lösung des metallischen Eisens in Brommethanol und nach Verdampfung des Lösungsmittelgemisches wird der Rückstand in Schwefelsäure gelöst und das Eisen durch Redoxtitrimetrie nach Reduktion von Eisen(III) zu Eisen(II) bestimmt. Es gibt keine bestehenden EN-Normen für die Mehrkomponentenanalyse von Walzzunder mittels XRF-Spektrometrie oder für die Bestimmung von FeO durch Redoxtitrimetrie. Es gibt jedoch eine verwandte ISO-Norm [ISO 5416:2006] für die Bestimmung von metallischem Eisen in direkt reduziertem Eisen, die auf Walzzunder angewendet werden kann.
Die Mehrkomponentenanalyse von Walzzunder liefert die Gesamtkonzentrationen der Hauptbestandteile des Produkts, gibt aber keine Auskunft über die Identität der einzelnen Verbindungen oder chemischen Phasen, d. h. die Mineralogie des Walzzunders. Die quantitative Phasenanalyse aller主要化学phasen in Walzzunder kann nur durch Röntgenbeugungsanalyse (XRD) in Kombination mit Rietveld-Datenanalyse erreicht werden. Die identifizierten mineralogischen Phasen in Walzzunder sind Hämatit (Fe₂O₃), Magnetit (Fe₃O₄) und Wüstit (FeO). Die Hauptvariation in der Walzzundermineralogie liegt in den relativen Anteilen der Eisenoxidphasen Hämatit, Magnetit und Wüstit. Die relativen Konzentrationen können abhängig von der thermischen Geschichte (Haltezeit, Aufheizrate, Endtemperatur, Sauerstoffpotenzial etc.) des Stahlsubstrats variieren. Die Konzentrationen anderer Elemente im Walzzunder hängen von der Zusammensetzung des Stahlsubstrats in Bezug auf Legierungselemente ab.
Walzzunder und Korrosion
Im aus dem Walzwerk kommenden Walzprodukt ist Walzzunder meist weniger als 1 mm dick und haftet zunächst an der Stahloberfläche und schützt sie vor atmosphärischer Korrosion, sofern keine Unterbrechung in dieser Beschichtung auftritt. Wenn Walzzunder eine gleichmäßig gut haftende Abdeckung des Stahlprofils ist, würde er eine ideale Schutzbarriere darstellen. Leider ist Walzzunder nicht gleichmäßig, noch gut haftend.
Walzzunder ist weniger reaktiv (edler) als der darunter liegende Stahl, und konsistent mit dem Verhalten zweier ungleicher Metalle im Kontakt wird das reaktivere Metall (in diesem Fall Stahl) auf Kosten des weniger reaktiven Metalls (Walzzunder) oxidieren (rosten).
Da es elektrochemisch kathodisch zum Stahl ist, verursacht jede Unterbrechung in der Walzzunderbeschichtung eine beschleunigte Korrosion des an der Bruchstelle freiliegenden Stahls. Walzzunder ist somit vorübergehend ein Segen, bis seine Beschichtung durch Handhabung des Stahlprodukts oder andere mechanische Gründe bricht. Wenn der Walzzunder von der Substratoberfläche abplatzt, reißt er die Beschichtung auf und lässt Feuchtigkeit eindringen. Dies ermöglicht eine galvanische Reaktion, die zu Lochfraßkorrosion (Rost) am Grundstahl führt. Dies führt zu einem Wachstum der Korrosion unter der Schuppe und erzeugt weitere Risse in der Beschichtung, legt größere Bereiche frei und damit mehr Korrosion. Der Mechanismus der Walzzunder-induzierten Korrosion ist in Abbildung 2 dargestellt.
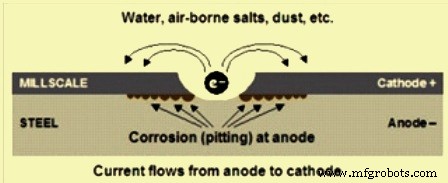
Abb. 2 Mechanismus der Walzzunder-induzierten Korrosion
Walzzunder ist ein Ärgernis, wenn der Stahl verarbeitet werden soll. Jede darauf aufgebrachte Beschichtung ist verschwendet, da sie mit der Schuppe abblättert, sobald feuchtigkeitsbeladene Luft darunter gelangt. Der gesamte Walzzunder muss entfernt werden, um eine gleichmäßige und saubere Oberfläche des Substratstahls für jede Beschichtungsanwendung zu präsentieren.
Die Entfernung von Walzzunder ist von Hand praktisch unmöglich. Sie ist extrem mühsam und zeitaufwendig mit elektrischen Werkzeugreinigungsmethoden. Keine dieser beiden Methoden gibt eine gute Basis. Stahl aus Warmwalzwerken hat kein Oberflächenprofil, was für die Gesamthaftfestigkeit und Integrität des Beschichtungssystems am wichtigsten ist. Walzzunder wird normalerweise von der Stahloberfläche durch Flammenreinigen, Beizen oder Strahlen entfernt. Diese Methoden entfernen den Walzzunder und liefern ein Oberflächenprofil, das dem Beschichtungssystem seine Designanforderungen gibt. Beschichtung über Walzzunder, wie verlockend es auch sein mag, ist eine vergebliche Übung, da die Anwesenheit von Walzzunder auf der Stahloberfläche die Korrosion des darunter liegenden Stahls beschleunigt.
Verwendung und Recycling von Walzzunder
Walzzunder bezeichnet eine Form von Nebenprodukt, das mit Wasser gemischt ist, meist ein Kühlmittel, das in verschiedenen Prozessen zur Stahlformung verwendet wird. Obwohl dieses Material einen hohen Eisengehalt von 68 % bis 72 % aufweist, wird es sehr günstig als industrielles Abfallprodukt in Form von Eisenoxid verkauft, anstatt durch einen Recyclingprozess gesammelt zu werden. Der größte Teil des Walzzunders in einem Stahlwerk wird entweder in der Herstellung von Eisenerzsinter oder Eisenerzpellets recycelt, die entweder zur Reduktion im Roheisenofen oder als Kühlmittel in einem Stahlherstellungsofen verwendet werden. Walzzunder-Recycling erfolgt auch durch Brikettieren nach dem Mischen mit einem Bindemittel. Daneben wurden mehrere weitere Verwendungen für Walzzunder entwickelt. Die Hauptverwendungen von Walzzunder sind unten aufgeführt.
- Verwendung in der Sinterladungsmischung
- Verwendung in der Pelletierzufuhr
- Verwendung in Brikettform in der Elektrolichtbogenofen-Stahlerzeugung
- Negative Elektrode für alkalische Speicherbatterien
- Herstellung und Verwendung von Katalysatoren
- In der Herstellung von Zementklinker
- In der Herstellung von Schwerbeton und Schwerzuschlagstoffen
- Verbundgegengewichte für Waschmaschinen
- In der Herstellung von Ferrophosphor und Ferromolybdän
- In Stahlgießerei und Wärmebehandlung von Gussstücken
- In der Herstellung von Flussmittel für Schweißelektrodenbeschichtung
- Synergistisches Mittel für Mischdünger und Material für Phosphatdünger
- In der Herstellung von Eisenpulver für Pulvermetallurgie
- In der Herstellung von Reibungsmaterialien
- In der Herstellung von buntem Glas
- In der Herstellung von Eisenoxidpigmenten
- In der Herstellung von Mineralwolle
- Im Eisenoxid-Farbstoff-Vorläufer
- Als elektromagnetisches Strahlungsabschirmmaterial
- Als Bestandteil von Materialien für den Straßenbau
- In der Herstellung einiger Feuerfestmischungen
- In der Behandlung von Wasser und Boden
- In der Herstellung von exothermischen Pulvern
Fragen zum Versand von Walzzunder
Walzzunder wird zunehmend als Massengut gehandelt. Damit Walzzunder jedoch für den Seetransport geeignet ist, wird der Lagerbestand typischerweise im Hafen aus verschiedenen Quellen angesammelt, die unterschiedliche Korngrößen aufweisen, je nachdem, wie das Material zuvor gehandhabt wurde, was dazu führt, dass einzelne Lagerbestände nicht homogen sind. Dies bedeutet, dass keine zwei Sendungen die gleichen Eigenschaften aufweisen, selbst wenn sie vom gleichen Hafen oder Versender stammen. Es ist auch eine Fracht, die leicht Wasser ablässt, das sich am Boden eines Lagerbestands ansammelt und eine „nasse Basis“ bildet.
Walzzunder wird effektiv ähnlich wie primär abgebautes Eisenerzfein gehandelt, da die physikalische Natur von Walzzunder der von primär abgebautem Eisenfein ähnelt. Es ist jedoch zu beachten, dass Walzzunder kein richtiger „Bulk Cargo Shipping Name“ (BCSN) gemäß dem IMSBC-Code (International Maritime Solid Bulk Cargoes Code) ist. Es ist eine Fracht, die nicht im IMSBC-Code aufgeführt ist. IMO (International Maritime Organization) Rundschreiben DSC.1/Circ.63 vom 12. Oktober 2010 besagt, dass Eisenerzfein eine Fracht ist, die verflüssigen kann und daher eine „Gruppe A“ Fracht ist. „Gruppe A“ Fracht gemäß IMSBC-Code ist eine Fracht, die verflüssigen kann, wenn sie mit einem Feuchtegehalt über ihrem transportierbaren Feuchtegrenzwert (TML) versendet wird. Die Bedingungen dieses Rundschreibens gelten auch für Walzzunder, obwohl Walzzunder normalerweise in trockenem Zustand mit Feuchtegehalt unter seinem TML transportiert wird.
Obwohl Walzzunder nicht im IMSBC-Code aufgeführt ist, besagt Abschnitt 1.3 des IMSBC-Codes, dass nicht aufgeführte Frachten, wie Walzzunder, nur zum Laden angenommen werden sollten, wenn sie von einem von der zuständigen nationalen Behörde des Verladehafens ausgestellten Zertifikat begleitet werden, das die Eignung der Ware für den Seetransport bestätigt.
Der IMSBC-Code warnt auch vor dem potenziellen Verflüssigungsrisiko aller feinkörnigen Mineralfrachten, die mit inhärentem Feuchtegehalt versendet werden, unabhängig davon, ob die Fracht spezifisch als „Gruppe A“ Fracht im Code identifiziert ist. Anhang 3, Para 2.1 des Codes besagt: „Viele feinteilige Frachten, wenn sie einen ausreichend hohen Feuchtegehalt besitzen, sind fließfähig. Daher sollte jede feuchte oder nasse Fracht, die einen Anteil feiner Partikel enthält, vor dem Laden auf Fließeigenschaften getestet werden.“
Walzzunder hat feine Partikelgrößen mit signifikantem inhärentem Feuchtegehalt und fällt daher in den Geltungsbereich dieser Bestimmung. Daher werden Walzzunderfrachten als Frachten behandelt, die verflüssigen können, es sei denn, Tests zeigen etwas anderes. Für „Gruppe A“ Frachten verlangen SOLAS (Safety of Life at Sea) und der IMSBC-Code, dass Verlader dem Kapitän vor dem Laden ein Zertifikat über den Feuchtegehalt und den TML vorlegen.
Walzzunder weist oft eine „nasse Basis“ auf. Dies tritt auf, wenn das Material gut entwässert und sich Wasser am Boden des Lagerbestands ansammelt. Aufgrund dieser Entwässerung können die oberen Abschnitte recht „trocken“ erscheinen. Die nasse Basis von Walzzunder macht es lebenswichtig, dass jede Feuchteprobenahme vor dem Laden nicht nur auf den Oberflächenbereich der Lagerbestände fokussiert, sondern eine vollständig repräsentative Probe entnommen wird. Die Notwendigkeit repräsentativer Probenahme ist auch für die Bestimmung des TML entscheidend, insbesondere aufgrund der variablen Natur des Materials. Um Lagerbestände zu probieren, sind mechanische Bagger erforderlich, da manuelles Eingraben in die Haufen unmöglich ist. Schließlich erfordern die Trimmvorschriften des Codes aufgrund der hohen Dichte dieser Fracht, dass sie für die Reise flach getrimmt wird, um das Gewicht gleichmäßig über den Tanktop zu verteilen. Nasse Basisfrachten sind anfällig für Lastverschiebung, da der Boden verflüssigt und der obere Teil des hochdichten Staus frei wird, über die nasse Basis zu rutschen. Die einzige Abhilfe ist ordnungsgemäßes Trimmen.
Herstellungsprozess
- Arten von Stempeln und ihre Anwendungen
- Hülsenstiften-Stempel: Hauptanwendungen & industrielle Einsatzbereiche
- Mill-Turn und Turn-Mill verstehen: Ein detaillierter Leitfaden
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Nichteisenmetalle: Typen, Eigenschaften und industrielle Anwendungen
- Wichtige Mess- & Anreißwerkzeuge für präzise Fertigung
- Wichtige Bankwerkzeuge & ihre Anwendung für Präzisionsarbeit
- Messwerkzeuge: Typen, Anwendungen und Best Practices
- Schraubendreher-Typen und ihre Anwendungen: Ein umfassender Leitfaden
- Schlüsseltypen erklärt: Das richtige Werkzeug für jede Aufgabe