



Querland-Walzwerk: Stahlproduktion & Hauptausrüstung im Überblick
Stahlwalzen und Hauptausrüstung in einem Querland-Walzwerk (Cross-Country Rolling Mill)
Die meisten Stahlprodukte werden aus Stranggießprodukten durch eine Reihe von Walz- und Endbearbeitungsvorgängen hergestellt. Der Prozess heißt „einfaches Walzen“, wenn zwei Walzen gleichen Durchmessers mit in derselben Ebene liegenden Achsen in entgegengesetzter Richtung mit gleicher Drehzahl rotieren und das Walzgut homogen in seinen mechanischen Eigenschaften ist und nur von Walzkräften beansprucht wird.
Walzend ist der wichtigste Metallumformprozess. Über 95 % ferroser und nicht-ferroser Metalle und Legierungen werden durch Walzen in ihre gebrauchsfähigen Formen gebracht. Gebrauchsfähige Formen: Blech, Band, Folie, Profile wie Schiene, Träger, U-Profil, Winkel, Stab, Stabstahl, nahtlose Rohre etc. Zwei gängige Walzverfahren: Warm- und Kaltwalzen.
Primäre Funktion des Warmwalzwerks: Aufheizen von Block/Bramme/Knüppel/Platte (Walzausgangsmaterial) nahe Einweichpunkttemperatur, dann Walzen zu dünneren und längeren Produkten durch aufeinanderfolgende Walzgerüste, angetrieben von Elektromotoren. Walzausgangsmaterial wird im Aufheizofen auf ca. 1.250 °C erhitzt, mit festem/flüssigem/gasförmigem Brennstoff als Primärenergiequelle. Das erhitzte Material wird im Grobwalzwerk in mehreren Pässen gewalzt: Querschnitt reduziert, Länge erhöht, Form modifiziert. Prozess setzt sich in Mittel- und Feinwalzwerk fort, ebenfalls in mehreren Pässen pro Gerüst. Mit fortschreitendem Walzen: Produktlänge steigt, Materialgröße sinkt, Geschwindigkeit steigt nach jedem Gerüst – höchste Geschwindigkeit am Ende.
Beim Warmwalzen wird Material über seiner Rekristallisationstemperatur gewalzt. Vorteil zweifach: (1) Bei erhöhter Temperatur ist Festigkeit des Walzguts reduziert → erforderliche Druckkraft für Verformung vergleichsweise geringer → kleinere Walzgerüstkapazität ausreichend. (2) Große plastische Verformung ohne Verfestigung (Strain Hardening) möglich. Bei Verfestigung steigt Verformungsspannung mit fortschreitender Verformung → Material wird hart und spröde → zunehmend schwieriger zu verformen, über Grenze hinaus führen Verformungen zu Fehlern.
Allgemeines zum Walzprozess
Der Walzprozess umfasst mechanische Kräfte, die über eine Reihe von Walzen auf die Metalleinwirkung angewendet werden, um durch Querschnittsreduzierung (Breite und Dicke) spezifische Formen und Größen zu erzeugen. Blöcke oder Stranggussprodukte (Knüppel, Brammen, Platten) sind Grundmaterialien für vielfältige Fertigformen durch Warmwalzen. Viele dieser Produkte sind Ausgangsmaterial für nachgelagerte Fertigungsvorgänge: Schmieden, Blechbearbeitung, Ziehen, Strangpressen, Zerspanen etc.
Walzentechnologie ist nicht nur Walzentheorie, sondern Synthese-Technologie: Hardware-Techniken (Walzwerke, Walzen), Messtechniken (Beobachtung Walzzustand), metallurgiebasierte Software-Techniken (Materialausarbeitung), Regeltechniken (hochpräzise Dicke/Form), Schmiertechniken (Walzenlebensdauerverlängerung, Walzlastreduzierung). Beste Walzentechnologie wird nicht nur durch Theorie realisiert, sondern durch Fortschritt benachbarter Techniken angeregt.
Drehmoment und Leistung sind zwei wichtige Walzkomponenten. Drehmoment = Maß der auf Walzen angewendeten Kraft zur Erzeugung Drehbewegung; Leistung = auf Walzwerk übertragen durch Drehmoment an Walzen und Werkstückspannung. In Walzwerk wird Leistung hauptsächlich auf vier Arten verbraucht: (i) Energie zur Stahlverformung, (ii) Energie zum Überwinden Reibungskraft, (iii) Leistungsverlust in Ritzeln und Kraftübertragung, (iv) elektrische Verluste in Motoren.
Ein Passplan (einschl. Reduktionsplan und Passzahl) muss festgelegt werden, um angestrebte Form und Dicke aus gegebenem Ausgangsmaterial zu erreichen. Zwei Methoden: (1) Passpläne aus historischen Daten suchen; (2) Passplan durch Walzentheorie berechnen. Methode 2: Passplan nahe Kapazitätsgrenze des Walzwerks berechnen mit Walzlast und Drehmoment, dann berechneten Plan anpassen, damit Walzprodukt im letzten Pass geforderte Form/Abmessungen erreicht. Methode 1 stark für Bedingungen mit Erfahrung, aber nicht hilfreich bei völlig neuer Stahlgüte/Produkt/Größe (Bedingungen deutlich anders als Erfahrung).
Beim Walzprozess wird dauerhafte Verformung durch hohen Druckspannungen erreicht, indem Material durch Spalt zwischen zwei rotierenden Zylinderwalzen läuft. Walzen können glatt oder genut sein, werden auf festem Abstand gehalten. Walzen rotieren entgegengesetzt durch elektrisches Antriebssystem (Motor, Getriebe, Spindel, Kupplungen). Je nach Drehrichtung tritt Eingangsmaterial von einer Seite in Walzspalt ein, verlässt andere Seite mit reduziertem Querschnitt (Walzspaltfläche < Querschnittsfläche Eingangsmaterial). Für gewünschte Endform: Material durch mehrere Walzensätze mit abnehmendem Walzspaltquerschnitt.
Langprodukte werden normalerweise in mehreren Pässen gewalzt, deren Zahl durch Verhältnis Anfangsquerschnitt zu Endquerschnitt bestimmt wird. Querschnittsfläche wird in jedem Pass reduziert, Form und Größe nähern sich allmählich gewünschtem Profil.
Gesamtanordnung der auf Lagern montierten Walzen wird in Lagerböcken (Chocks) gehalten, diese zwischen zwei Gussrahmen (Ständern/Housings) mit Walzspaltverstellung und Walzenantrieb. Gesamte Einheit = Walzgerüst (Rolling mill stand). Ein oder mehrere Walzgerüste in Kombination mit weiterer notwendiger Ausrüstung für Fertigprodukte aus einem oder ähnlicher Gruppe von Eingangsmaterialien = Walzwerk.
Querland-Walzwerk (Cross-Country Rolling Mill)
Im weiteren Sinne besteht ein Walzwerk aus einem Satz Walzgerüsten mit Reihe von Einrichtungen für Walz- und Hilfsoperationen. Erhitztes Stahlmaterial aus Aufheizofen wird zum Walzwerk gefördert, wo verschiedene Operationen durchgeführt werden: (i) Walzen im Werk, (ii) Transport des Walzguts von einem Gerüst zum nächsten, (iii) Wenden/Drehen und Scheren bei manchen Werken, (iv) Transport des Walzprodukts nach Walzen, (v) Kühlung auf Kühlbett in manchen Werken, (vi) Schneiden, Markieren, Prägen, (vii) Trimmen, Verpacken, Förderung zum Fertigproduktlager.
Walzwerk heißt Querland-Walzwerk wegen Anordnung der Walzgerüste. In diesen Werken sind Mittelachsen der Gerüste parallel zueinander, Walzgut wird senkrecht zur Walzrichtung verschoben. Übertrag- und Scherentische dienen zur Umkehr der Laufrichtung des Werkstücks und Förderung von einem Gerüst zum nächsten. Merkmal: Werkstücke müssen kurz genug sein, damit ein Stück ein Gerüst verlassen kann, bevor nächstes zugeführt wird.
In Querland-Werken sind Walzgerüste verstreut angeordnet. Basieren auf Konzept kontinuierlichen Walzens, aber Gerüste so weit auseinander, dass Stück ein Walzenset verlassen muss, bevor es nächstes betritt. Solche Werke nützlich für Profile, die wegen Größe/Form nicht für Schlaufenwalzen (Loop rolling) geeignet sind.
Zwei gängige Walzgerüsttypen in Querland-Werken: 2-Hi-Gerüste und 3-Hi-Gerüste. Klassifikation nach Anordnung der Walzen in den Ständern. Typisch: 2-Hi-Gerüst = 2 Walzen, eine über der anderen. 3-Hi-Gerüst = 3 Walzen übereinander. 2-Hi-Gerüst hat zwei Walzen: obere = Oberwalze, untere = Unterwalze. Bei 2-Hi-Gerüsten Walzen nur in eine Richtung. Für Gegenrichtung: Gerüst muss reversibel sein. Wenn nicht reversibel: Überwurf-2-Hi-Gerüst (Pullover type) – Walzgut nach Pass auf Zuführseite (meist über Walzen) für nächsten Pass zurückgeführt.
3-Hi-Walzgerüst: drei Walzen – Oberwalze, Mittelwalze, Unterwalze. Walzgut wird in eine Richtung durch zwei Walzen geführt, dann umgekehrt durch anderes Paar. Mittelwalze ist bei jeder Zuführung gemeinsam. 3-Hi-Gerüste kehren Walzrichtung des Stahlstabs um, ohne Motor- und Getriebedrehrichtung umzukehren. Ein Spalt (zwischen Unter- und Mittelwalze) nimmt Stab in eine Richtung, anderer Spalt (Ober- und Mittelwalze) in andere Richtung. Für Höhenversatz vom unteren zum oberen Spalt kann Kipptisch (Tilt table) genutzt werden. Andere Methoden: Hubtisch, der gesamten Tisch hoch/runter bewegt.
Bei 2-Hi-Gerüsten wird entweder eine Walze (oben oder unten) oder beide angetrieben. Bei 3-Hi-Gerüsten entweder eine oder zwei Walzen angetrieben, Rest durch Reibung. Bei zwei angetriebenen Walzen in 3-Hi-Gerüst meist Ober- und Unterwalze angetrieben, Mittelwalze reibungsgetrieben.
In Querland-Walzwerken so angeordnet, dass Werkstück nie gleichzeitig in mehr als einem Gerüst ist. Da Gerüste nebeneinander stehen, wird Werkstück lateral in Walzspalte der verschiedenen Gerüste übertragen. In vielen Querland-Werken erfolgt Walzen in beide Richtungen. Da Walzrichtung nach jedem Pass wechselt, positiver Effekt auf Walzproduktqualität.
Bei jedem Pass: Querschnittsreduzierung und entsprechende Längenzunahme → Einrichtungen für längstes Stück an jedem Gerüst nötig, natürlich auf beiden Seiten des Werks.
Begrenzungen für maximale Reduktion in Querland-Werk mit Einzelantrieb, besonders wenn mehrere Stücke gleichzeitig im Werk sind. Daher Eingangsmaterialgröße meist ziemlich klein. Weiter: 2-Hi-Gerüste können so eingestellt werden, dass Oberwalze erstem Gerüst in Höhe Unterwalze zweitem Gerüst entspricht etc. → Stück abwechselnd vorwärts/rückwärts entlang Gerüstlinie verarbeitet. Bei Kombination 2-Hi und 3-Hi in gleicher Querland-Anordnung: Mittelwalze 3-Hi entspricht angetriebener Walze zugehörigen 2-Hi-Gerüsts.
Alternative Anordnung: Querland-Gerüste werden von einzelnen Grobwalzgerüst vorangegangen, in dem nur ungerade Passzahl (z. B. 3–5) genommen wird, dann Stahl in Querland-Gerüste überführt. Dieses Layout auch für größere Eingangquerschnitte nutzbar.
In Querland-Walzwerken, wie in allen Warmwalzwerken, Walzen über Rekristallisationstemperatur des Stahls. Körner, die sich beim Walzen verformen, rekristallisieren, behalten gleichiaxige Mikrostruktur bei, verhindern Werkstoffverfestigung. Warmgewalztes Stahlprodukt hat sehr geringe Richtungsabhängigkeit in mechanischen Eigenschaften und verformungsinduzierten Eigenspannungen.
Querland-Layout wird für Walzwerke mit geringen Kapazitäten genutzt. Layout wird generell wegen begrenztem Platz gewählt. Querland-Layout begrenzt maximale Länge des Walzprodukts.
Querland-Werke sind normalerweise Warmwalzwerke für Profilstahl: Rundstahl, Bewehrungsstahl, Flachstahl, Profile etc. Profilstahlprodukte bekannt als „Langprodukte“. Schneidemaschinen, Trimmmaschinen, Werkzeuge in Walzwerken. Die meisten Walzwerke: Offener Zug, 2-Hi oder 3-Hi. Mechanische Kupplung Motor-Gerüst: Keilriemen/Scheibe oder Drehzahlreduziergetriebe. Schwungradanordnungen gegen Lastschwankungen.
Hauptausrüstung
Nachfolgend die Hauptausrüstung in einem Querland-Walzwerk.
Aufheizofen (Reheating Furnace)
Hauptverbraucher thermischer Energie. Betriebscharakteristik entscheidend für Gesamtprozess. Ausgestattet mit Brennereinrichtungen: Brenner, Wärmerückgewinnungssysteme. Zugehörige Ausrüstung: Be- und Entladesysteme (Schieber, Extraktoren). Typischer Aufheizofen hat Vorwärm-, Heiz- und Einweichzone für graduellen Temperaturanstieg und Halten des gewünschten Temperaturprofils des Walzausgangsmaterials.
Aufheizofen kann vielfach klassifiziert werden: (i) Heizmethode: Verbrennungstyp (Kohle, Öl, Gas) oder elektrisch; (ii) Wärmerückgewinnung: regenerativ oder rekuperativ (rekuperativ häufiger); (iii) Belademethode: Chargen- oder kontinuierlicher Typ. Chargentyp: Material bleibt fest auf Herd bis Walztemperatur. Kontinuierlicher Typ: Material bewegt sich durch Ofen, wird beim Fortschreiten erhitzt.
Kontinuierliche Aufheizöfen weiter klassifiziert nach Materialbewegung in Heizzonen. Beliebteste Typen: Schiebeofen (Pusher), Drehtellerofen (Rotary hearth), Schreitbalkenofen (Walking beam), Schreitherdofen (Walking hearth), Walzenherdofen (Roller hearth). Die meisten Walzwerke haben kontinuierliche Aufheizöfen.
In kontinuierlichem Aufheizofen: Material an einem Ende (Beschickungsende) eingeführt, bewegt sich durch Ofen, wird am anderen Ende (Entladeende) ausgetragen.
Temperaturgradient in Ofenlänge. Material und Brenngase bewegen sich allgemein gegeneinander. Basierend auf Temperaturgradient in drei Zonen: (i) Vorwärmzone, (ii) Heizzone, (iii) Einweichzone (Abb. 1).
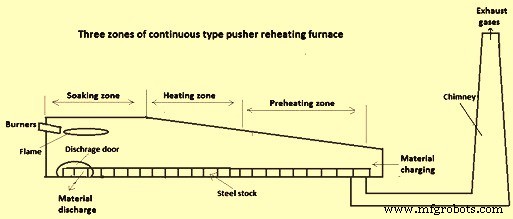
Abb. 1: Drei-Zonen-Schiebeofen kontinuierlicher Typ
Kontinuierliche Aufheizöfen weiter klassifiziert nach: (i) Anzahl Heizzonen (1–5, oben oder oben-unten), (ii) Materialbewegungsmethode (Schieber, Schreitbalken, Schreitherd, Drehteller, Walzenherd), (iii) Wärmerückgewinnung: regenerativ oder rekuperativ.
Schiebeöfen (Pusher) häufiger in Querland-Walzwerken. Kalter Walzausgangsstoff wird an Beschickungsseite durch Schieber vorwärts geschoben. Ausgelegt für Knüppel/Bleistifteingots oder kleinere Brammenabschnitte. Herde meist kurz und längs zum Entladeende geneigt für leichten Durchgang. Heute auch längere Herde bis 30 m. Material wird durch Schieben des zuletzt beschickten Stücks mit Schieber an Beschickungsseite vorwärts bewegt. Bei jedem Schub gegen kontinuierliche Materiallinie wird erhitztes Stück am Entladeende durch Endtür auf Rollentisch zum Walzwerk ausgetragen oder durch Seitentür manuell/mechanisch auf Rollentisch geschoben oder durch Endtür mechanisch extrahiert.
Zur Durchsatzerhöhung: zusätzliche Brennzonen durch Profiländerung von Einzonen- zu Mehrzonenofen, Brenner an mehreren Positionen (Front-, Seiten-, Boden-, Deckenbefeuerung).
Zweizonenofen liefert besseres Temperaturgradient-Ergebnis als Einzonenofen. Zwei Brennzonen: Einweich- und Heizzone. Brenner: Frontfeuerung in Einweichzone, Ober- und Seitenfeuerung in Heizzone. Für schwere Materialien: 3, 4, 5 Brennzonen für höhere Gesamttemperatur und Produktivität. Zwei bis drei Heizzonen Norm, Brenner in jeder Zone. Maßgeschneidertes Design → höhere Temperatur am Ende Vorwärmzone → verkürzt diese Zone, erhöht Gesamtlänge Hochtemperaturzonen → intensivere Erwärmung.
Vorteile Schiebeofen: (i) hohe Produktion pro Kapitaleinsatz, (ii) hoher Herdflächenwirkungsgrad, höhere spezifische Produktion pro Raum, (iii) einfaches Be-/Entladen, (iv) gradueller Temperaturanstieg erlaubt Beladung aller Güten kalten Materials, (v) bessere Kontrolle der Aufheizrate bei allen Temperaturniveaus. Nachteile: (i) Querschnitt begrenzt (Kontaktfläche muss quadratisch sein, um Aufstapeln im Ofen zu vermeiden), (ii) keine Flexibilität für effizientes Erhitzen kleiner Mengen oder dünner Walzausgangsstoffe, (iii) wassergekühlte Schienen marginal schwerer zu warten, begrenzen Walzausgangsstoffdicke auf max. 300–350 mm bei Wasserkühlung.
Walzwerkausrüstung
Querland-Walzwerke bestehen aus vielen Einrichtungen, die zusammen den Walzprozess effizient ausführen. Einige sind essenziell für Walzbetrieb, viele zusätzlichen zur Produktivitäts- und Effizienzsteigerung. Hauptausrüstungen:
Walzgerüstständer (Mill Housings)
Eines der wichtigsten Strukturbauteile – halten Walzgerüstmontage in Position. Ständer halten Chock-Montagen, Verstell- und andere Mechanismen, behalten korrekte Positionen. Konstruktion und Abmessungen müssen Größen zugehöriger Elemente berücksichtigen. Kräfte auf Walzen während Walzens werden vollständig über Muttern des Verstellmechanismus auf Ständer übertragen. Ständer erfordert hohe Steifigkeit, ausreichende Festigkeit für Lasten, einfache Konstruktion, minimale Fertigungskosten. Einstückige Gussständer einfacher Form (rechteckiger Querschnitt) für Grobwalzwerke – „geschlossener Typ“. Manchmal abnehmbarer Oberteil für leichteren Walzenwechsel (besonders in Strangwalzwerken) – „offener Typ“ (Oberbalken mit Bolzen an Pfeilern verbunden). Offene Typen dort, wo häufiger Walzenwechsel.
Walzlager (Mill Bearings)
Last auf Walzen wird auf Lager und deren Montage (Chocks) übertragen. Walzlager in drei Typen klassifizierbar:
- Gleitlager (Slider Bearings): weiter in zwei Kategorien: Metallbuchsen-Gleitlager (hoher Reibkoeffizient, vergleichsweise kurze Lebensdauer) – Einsatz bei hohen Temperaturen/Drücken, wo andere Lager ungeeignet. Nichtmetallische Buchsen: alle Vorteile Gleitlager, zusätzlich kostengünstig, gut bei stark variierender oder umkehrbarer Geschwindigkeit, sehr niedriger Reibkoeffizient. Meistverwendetes Lager in niedrigkapazitiven Querland-Werken.
- Hydrodynamische Lager: Umschließen Walzenhals vollständig, Lagerflächen durch Flüssigkeitsfilm getrennt. Niedriger Reibkoeffizient bei hohen Geschwindigkeiten, sehr lange Lebensdauer, geringer Platzbedarf → umfangreiche Anwendung als Wälzlagerersatz in nicht-reversierenden Gerüsten. Einsatz beschränkt auf Anwendungen mit relativ hohen, fast konstanten Geschwindigkeiten. Einsatz bei sehr hohen Lasten durch hohe Reduktionen: Flachwalzwerke, Drahtwalzwerke.
- Wälzlager (Anti-Friction Bearings): Alle Rollkontaktlager. In Walzwerken nur Kegelrollenlager in Mehrreihenausführung. Hauptvorteil: niedrige Reibung, Fähigkeit bei niedrigen Geschwindigkeiten zu arbeiten.
Walzen (Rolls)
Normalerweise Haupt- und teuerste Verbrauchsteile im Walzwerk. Vitalster Teil. Verformung des Metallwerkstücks wird direkt durch Walzen bewirkt. Walzspannungen werden zuerst auf Walzen angewendet, dann auf andere Walzwerksabschnitte übertragen. Daher müssen Walzen härter und verformungswiderstandsfähiger sein als das zu verarbeitende Metall.
Profilprodukte werden zwischen genuteten Walzen gewalzt. Nuten werden durch Walzendrehmaschine geschnitten. Auf paarigen Walzen bilden Nuten Pässe, durch die Stahlmaterial läuft für angestrebten Querschnitt. Vor Endform: Material durchläuft viele Pässe. Walzenpässe klassifiziert als: (i) Grobwalzpass / Bruchpass, (ii) Vorwalzpass (Leader pass), (iii) Feinwalzpass (Finishing pass). Grobpässe: Querschnittsreduzierung. Vorpässe: Annäherung an Endform. Feinpass: endgültiger/gefordeter Querschnitt.
Da Walzen Stahl im Walzwerk walzen, hängt ihre Performance von vielen Faktoren ab: Materialien, Lasten im Betrieb. Walzendesign beeinflusst durch Walzlast, Walzenfestigkeit, verfügbares Drehmoment. Walzenmaterial muss Lasten aushalten, die Walzgut plastisch verformen, ohne selbst plastisch verformt zu werden.
Verformung wird direkt durch Walzen bewirkt. Spannungen zuerst auf Walzen, dann auf andere Walzwerksabschnitte. Walzen müssen härter und verformungswiderstandsfähiger sein als Verarbeitungsmaterial. Ob Eisen- oder Stahlwalzen in bestimmtes Gerüst gehören, hängt von spezifischer Aufgabe ab. Wichtige Eigenschaften für Walzenauswahl: Zähigkeit, Widerstand gegen thermisches Rissbildung, Stoßbelastung, hohes Verschleißverhalten. Auswahl hängt ab von: Produktionsanforderungen, Anschaffungskosten, spezifischen Qualitätsanforderungen. Enge Zusammenarbeit mit Walzenhersteller wünschenswert zur Erfüllung dieser Anforderungen. Walzen klassifizierbar in vier Kategorien:
- Stahlwalzen: C-Gehalt 0,2–0,3 %. Gussstahl- oder Schmiedestahlwalzen. Sandguss oder Chillformguss. Bei kritischen Gussstahlwalzen: Mantel Chillguss, andere Teile Sandguss. Einige Stahlwalzen mit hohem Legierungsgehalt.
- Eisenwalzen: C-Gehalt 2,5–3,5 %. Grauguss- und Legiereisenwalzen. Gängige Typen: (i) Klare Chillwalzen, (ii) Unbestimmte Chillwalzen (ICDP), (iii) Kugelgraphit-Eisenwalzen (Spheroidal graphite iron), (iv) Doppelgusswalzen (Double poured).
- Wolframkarbidwalzen: Durch Pressen und Sintern von Karbidpulver hergestellt. Meist als Ringe kleiner Durchmesser, nutzbar mit Stahlkern (Arbor). Normalerweise in Feinwalzgerüsten von Drahtwalzwerken.
- Verbundwalzen (Composite Rolls): Bestehen aus Kern (Arbor) und ring-/hülsenförmigem Außenmantel, der aufgeschrumpft ist. Vorteil: bei Verschleiß von Ring/Hülse kann Kern mit neuem Außenmantel bestückt werden.
Antriebe (Drives)
Walzwerke werden durch elektrische Antriebe angetrieben, geeignete Übertragungsleitungen zwischen Motoren und Walzen nötig. Antrieb besteht aus: (i) Elektromotor ausreichender Kapazität, (ii) Antriebsriemen, (iii) Schwungrad, (iv) Zahnradsatz, (v) Ritzelständer (Pinion stand), (vi) Kupplungen. In manchen Werken verbindet Welle Motor mit Getriebe (Kupplungen an beiden Enden). Getriebe reduziert Motordrehzahl auf Walzendrehzahl. Leistung wird auf Ritzelkasten übertragen, dort auf mehrere Wellen verteilt (je nach Anzahl angetriebener Walzen). Allgemein AC-Motoren (Wechselstrom) in Querland-Werken, da Drehzahlregelung kein wichtiges Thema.
Schwungrad (Flywheel)
Mechanische Vorrichtung mit signifikantem Trägheitsmoment als Speicher für Rotationsenergie. Schwungräder widerstehen Drehzahländerungen → gleichmäßige Wellendrehung. Wirkt als Reservoir: speichert Energie bei Überangebot, gibt bei Bedarf > Angebot ab. Effektive Glättung von Drehzahlschwankungen. Gespeicherte kinetische Energie basiert auf Massenträgheitsmoment und Drehzahl.
Vorlaufspindel (Lead Spindle)
Verbindet Hauptantrieb mit Ritzeln, kann universeller Typ sein: kurzgekuppelt oder lang mit Traglagern, je nach Motorposition im Layout. Bei kurzgekuppelt: Standard-Flexkupplungen nutzbar. Vorlaufspindel an unterem Ritzel 2-Hi-Werken, mittlerem Ritzel 3-Hi-Walzwerken befestigt.
Mühlenritzel (Mill Pinions)
Ritzel = Zahnräder zur Aufteilung der vom Antrieb übertragenen Leistung auf 2 oder 3 Walzen, treiben benachbarte Walzen in entgegengesetzter Richtung. Frühere Praxis: Stirnverzahnung oder geteilte Fläche mit versetzter Stirnverzahnung; heutige Praxis: Doppelschrägverzahnung. Schrägverzahnung = ruhigerer Antrieb, da immer Teile der Zähne in Kontakt → kontinuierliche Kraftübertragung.
Spindeln (Spindles)
Verbinden Ritzel mit Walzen, wenn nicht direkt angetrieben. Direktantrieb: Spindel direkt mit Motoren verbunden. Spindeln aus Guss- oder Schmiedestahl, an jedem Ende mit Wobblern (ähnlich Walzen) oder Universal Kupplungen ausgestattet, je nach Walzwerktyp.
Reduktionsgetriebe (Reduction Gear Boxes/Reducers)
Werden in Werken eingesetzt, wo Motordrehzahl höher als für Walzen erforderlich. Je nach benötigter Drehzahlreduktion: 1-, 2- oder 3-stufige Reduktoren.
Führungen (Guides)
Unterstützen Walzgut beim Ein- und Austritt aus Walzen. Einlauf- oder Auslaufführungen nach Position, üblicherweise an Ruhestange oder Klemmleiste befestigt, parallel zu Walzen laufend, über Ständer montiert. Festführungen: keine beweglichen Teile, meist Grauguss, zur Minimierung von Gefahren/Kratzern am Walzgut. Simpleste Form: zwei Gussteile zu glockenförmigem Kasten geklemmt. Rollenführungen entwickelt, um Kratzneigung von Führungen zu überwinden. Als Einlauführungen genutzt, beinhalten ein oder mehrere Paare profilierter Leerlaufrollen passend zur Walzgutform.
Wender (Repeaters)
Geräte zur Aufnahme des Werkstücks beim Austritt aus einem Gerüst und Umlenkung um 180° in benachbartes Gerüst automatisch. Bestehen aus genuteten Kanälen/Rinnen, die Vorderende des Walzguts um 180° (manchmal S-förmig bei Vorwärtswendern) führen. Vorderende wird durch nachfolgendes Material um Wender getrieben, bis es vom nächsten Gerüst gegriffen wird. Drehzahlabgleich benachbarter Gerüste: nachfolgendes Gerüst läuft leicht langsamer als Ausgleichsdrehzahl → Schlaufe wächst. Wenderkanäle so ausgelegt, dass Material unter diesen Bedingungen auf flachen Tisch ausschwenken kann.
Rollentische (Roller Tables)
Bestehen aus Rollenreihe, entweder durch Wellen und Kegelräder von gemeinsamer Antriebswelle oder durch Einzelmotoren angetrieben. Verbesserte Designs: Kegelräder durch Stirnräder ersetzt. Rollentische fördern Walzgut in Walzen und nehmen es auf. Betriebstbedingungen: mechanischer Stoß, sich wiederholende Kurzzeiteinsätze, dynamische Transienten (Beschleunigung/Verzögerung). Verbinden getrennte Gerüste großer/mittlerer Werke. In meisten Werken für Fördern zu und von Walzgerüst erforderlich.
Kipp- oder Hubtische (Tilting or Lifting Tables)
In großen 3-Hi-Gerüsten muss Walzgut mechanisch von Passlinie Mittel-/Unterwalze auf höhere Passlinie Mittel-/Oberwalze gehoben werden. Dazu können Tische auf einer oder beiden Seiten des Gerüsts kippbar ausgeführt werden.
Scheren (Shears)
Verschiedene Scherentypen im Walzwerk. Große hydraulisch/elektrisch angetriebene Scheren mit Aufwärts-/Abwärtsschneiden für Abscheren von segregierten/verformten Enden großer Profile oder Teilen großer Profile in kürzere Längen für Wiederwalzen. Pendelscheren: nahe Gerüst gekoppelt, Messer in frei schwingendem Rahmen – Schneiden von bewegtem Material (z. B. verformte Rückenden, die in folgendes Gerüst verschwinden). Fliegende Scheren (Flying Shears): schneiden bewegtes Material. Begriff für Scheren in Werken, wo Walzgut bei Austrittsgeschwindigkeit in mehrere Längen geteilt werden muss. Vorscheren (Crop Shears) = Knäuelscheren (Cobble Shear). In Walzwerken vor Wenderzügen positioniert, um verformte/gespaltene Vorderenden nach Grobwalzen zu entfernen. Meist zum Entfernen des Vorderendes, können aber auch im Dauerbetrieb Material in kurze Längen teilen für Freimachen bei Knäuel weiter unten im Zug.
Schnappscheren (Snap Shears) meist bei automatischen Wendern. Pneumatisch betätigt: schnappen zu, bleiben zu bis Reset. Nützlich für Probenahme Rückende wiederholten Materials oder Verhindern restlichen Materials, Knäuel weiter unten zu füttern.
Walzmotoren und Hilfsantriebe (Mill Motors and Auxiliary Drives)
Walzend ist kontinuierlicher Prozess; Hauptgerüst-Antriebsmotoren hohen Belastungen ausgesetzt. Ungeplante Stopps/Ausfälle → signifikanter Energie-, Produktions-, Zeitverlust. Daher Antriebssystem für Haupt- und Hilfsausrüstung kritische Utility für periodische Betriebs- und Wartungspraxis. Antriebe dafür = primäre Hilfsantriebe. Sekundäre Hilfsantriebe: Motoren/Hilfsantriebe für Lüfter (Ofenbrennsystem), Kühlwasserpumpen, Schmiersystem. In mehrgerüstigen kontinuierlichen Warmwalzwerken müssen Leistung und Drehzahl der Motoren auf Walzplan abgestimmt sein.
Motoren in Walzwerken grob in zwei Typen: AC (Wechselstrom) und DC (Gleichstrom). AC-Motoren allgemein dort, wo Gerüst konstant in eine Richtung läuft; für variable Drehzahlen und reversible Antriebe DC-Motoren. AC-Motoren weiter: (i) Synchron, (ii) Käfigläufer, (iii) Schleifringläufer. DC-Motoren: (i) Nebenschluss, (ii) Reihenschluss, (iii)Compound. Jeder Typ hat charakteristische Eigenschaften für spezifische Anwendung.
Kühlbett (Cooling Bed)
Teil des Walzwerks am Ende der Walzstraße. Trägt und lässt warmgewalzte Produkte vom letzten Gerüst abkühlen. Kühlbett kühlt natürlich und querfördert zum Entladeende. Manuelles Kühlbett: Gefälle für Stangenbewegung durch Schwerkraft. Mechanische Kühlbetten: Rechenartig. In Großwerken: Schreitbalkenkühlbett (Walking Beam) häufigster Typ. Im Kühlbett soll gesamte Stangenlänge gleichzeitig abkühlen. Wenn nicht → Spannungen im Stab. Wenn Teil des Stabs ständig metallische Auflagen berührt, kühlt anders als Teile, die permanent Umgebungsluft ausgesetzt sind. Schreitbalkenkühlbett: bewegte und feststehende Schienen heben, verfahren, senken Produkt mehrfach → Auflagepunkte wechseln kontinuierlich → gesamte Stange kühlt gleichmäßig. Stange „läuft“ zum Bettende, wird auf Rollentische abgelegt. Schreitbalkenkühlbett hat Sägezahnmuster → auch Rechenkühlbett (Rake type) genannt. Beim Knüppelkühlen: Schreitbalken-Wendekühlbetten drehen Knüppel kontinuierlich → Auflagepunkte wechseln ständig → Knüppel verformt sich nicht im Kühlprozess. Kühlbetten können Kettenförderer als Verfahrmechanismus nutzen. Dimensionierung: Produkt kühlt innerhalb bestimmter Zykluszeit ab.
Zentrales Ölsmiersystem (Centralized Oil Lubrication System)
In manchen Großwerken installiert. Ermöglicht automatische Schmierung von Getriebe-, Ritzelkastenzahnrädern etc. Schmieröl wird gefiltert, gekühlt, im geschlossenen Kreislauf rückgeführt.
Kühlwassersystem (Cooling Water System)
Kühlt Walzgerüstwalzen, Lager etc. Wasser wird gereinigt, auf Umgebungstemperatur gekühlt, im geschlossenen Kreislauf rückgeführt. Für thermomechanische Behandlung (TMT) meist separates Kühlwassersystem.
Energieversorgung, Verteilung, Instrumentierung, Leitsystem
Elektrische Energieversorgung und -verteilung des Walzwerks: Transformatoren, Leistungsschalter, Hochspannungskondensatorbatterien, Schalttafeln. Variable Voltage Variable Frequency (VVVF)-Antriebe für Drehzahlregelung von AC-Motoren besonders in Feinwalzwerken = neueste Entwicklung. PC (Programmierbare Steuerung) oder SPS (Speicherprogrammierbare Steuerung) basierte Instrumentierung und Leitsystem mit Ventilaktuatoren für Automatisierung: Walzwerk, Vorder-/Endabscherscheren, TMT-Wasserkühlung, Fliegende Scheren etc.
Herstellungsprozess
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Walzzunder: Entstehung, Transport und praktische Verwendung in der Stahlherstellung
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Universelle Träger (I/H-Profile): Design, Walzen und Anwendungen
- X4CrNiMo16-5-1 (QT900) – Hochfester martensitischer Rostfreistahl mit Tieftemperaturtauglichkeit
- Schlagzäher Werkzeugstahl: Wichtige Eigenschaften und Anwendungen
- Baustahl, Edelstahl oder Werkzeugstahl: Das beste Material für Ihr Projekt wählen
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen