



Pelletproduktion meistern: Einblicke in Pelletieranlagen
Pellets und Pelletieranlagen verstehen
Pelletieren ist ein Agglomerationsprozess, der sehr feinkörniges Eisenerz in Kugeln eines bestimmten Durchmessers (normalerweise 8 mm bis 20 mm, bekannt als Pellets) umwandelt. Diese Pellets eignen sich für Hochofen- und Direktreduktionsprozesse. Pelletieren unterscheidet sich vom Sintern dadurch, dass ein grüner, ungebrannter Pellet oder Ball geformt und anschließend durch Erhitzen gehärtet wird.
Eisenerzpellets können aus aufbereitetem oder Run-of-Mine-Eisenerzfeinstäuben hergestellt werden. Magere Eisenerze werden normalerweise durch Aufbereitung auf einen höheren Eisengehalt gebracht. Dieser Prozess erzeugt Eisenerzfilterkuchen, der pelletiert werden muss, damit er in einem Eisenherstellungsprozess verwendet werden kann. Auch bei der Verarbeitung hochgradiger Eisenerze, die keine Aufbereitung benötigen, können anfallende Feinstäube pelletiert und genutzt werden, anstatt sie zu entsorgen.
Pelletieranlagen können an Minen, in Häfen oder an Stahlwerke angebunden sein. Ausgestattet mit fortschrittlicher Umwelttechnologie sind sie praktisch emissionsfrei und erzeugen keine festen oder flüssigen Rückstände.
Geschichte der Pelletisierung
Die Geschichte der Pellets begann 1912, als der Schwede A. G. Andersson ein Pelletierverfahren erfand. Die kommerzielle Nutzung von Pellets begann jedoch in den USA nach dem Zweiten Weltkrieg. In den USA wurden verschiedene Studien durchgeführt, um die riesigen Reserven von Taconit (ein niedriggradiges Eisenerz) im Gebiet der Großen Seen zu erschließen. Der Anreicherungsprozess von Taconit umfasste das Mahlen des Erzes zur Entfernung von Gangue und die Aufwertung des Eisenerzes (d. h. ein Aufbereitungsprozess). Das resultierende hochgradige Erz liegt in Form feiner Partikel vor, so klein wie 0,1 mm oder weniger, die für das Sintern nicht geeignet sind. Dieses Problem führte zur Entwicklung des Pelletierverfahrens.
1943 erfand Dr. Davis, Professor an der University of Minnesota, Mines Experiment Station, und seine Mitarbeiter ein Verfahren zur Verarbeitung von Taconit mit niedrigem Eisengehalt. Ihre Erfindung zeigte, dass es möglich ist, feines Magnetitkonzentrat in einer Ballier Trommel zu pelletieren und dass, wenn die Kugeln bei ausreichend hoher Temperatur (normalerweise unterhalb des Einsetzpunkts der Verschmelzung) gebrannt werden, ein harter, eingebrannter Pellet entsteht, der gut für den Einsatz im Hochofen geeignet ist. Trotz der unbestrittenen Vorteile von Sinter für die Hochofenleistung entwickelte sich großes Interesse am Pelletierverfahren, weil Stahlwerke in Langzeitbetrieb mit Pellets als Hauptrohstoff im Hochofen eine herausragende Leistung erzielten.
Pelletieranlagen werden in einer Ära, in der die globalen Reserven an hochgradigem Lumpenz schwinden, eine wichtige Rolle spielen. Die Anlagen fördern die Konzentration niedriggradiger Eisenerze zu aufgewerteten Pellets, die in den kommenden Jahren zunehmend von Hochöfen und Direktreduktionsöfen genutzt werden.
Eisenerzpellets
Eisenerzpellets können sauer oder basisch sein. Saure Pellets werden auch als DRI-Qualitätspellets (Direct Reduced Iron) bezeichnet, basische Pellets als BF-Qualitätspellets oder Flussmittelpellets.
- DRI-Qualitätspellets: Die Basizität dieser Pellets beträgt meist weniger als 0,1. Die Festigkeit des gebrannten Pellets beruht zu einem gewissen Grad auf Hämatitbrücken polykristalliner Struktur. Diese Pellets haben normalerweise ein großes Volumen offener Poren. Das Reduktionsgas dringt schnell durch diese Poren in den Pelletkern ein und greift die Struktur gleichzeitig an vielen Stellen an. Dies führt zu einer frühen strukturellen Veränderung, die bei niedrigen Temperaturen über das gesamte Pelletvolumen beginnt.
- BF-Qualitätspellets: Die Basizität dieser Pellets ist größer als 0,1 und kann variieren. Die Basizität normaler basischer Pellets liegt zwischen 0,1 und 0,6 und hat einen niedrigen CaO-Gehalt. Beim Brennen dieser Pellets bildet sich eine glasartige Schlackephase aus SiO₂, CaO und Fe₂O₃ in variierenden Anteilen. Durch erhöhten Flussmittelzusatz entsteht etwas Schlacke und damit eine gewisse Schlackenbindung mit Eisenerzkristallen. Hochbasische Pellets haben eine Basizität über 0,6. Sie enthalten einen höheren CaO-Gehalt. Diese Pellets haben nicht nur eine glasartige Phase aus hauptsächlich SiO₂, CaO und Fe₂O₃, sondern auch Calciumferrite (CaO·Fe₂O₃). Beim Brennen dieser Pellets begünstigt die Verfügbarkeit von CaO das Kristallwachstum von Hämatit erheblich. Diese Pellets weisen normalerweise nach dem Brennen eine hohe mechanische Festigkeit auf. Flussmittelpellets zeigen gute Festigkeit, verbesserte Reduzierbarkeit, Quell- und Erweichungsschmelzeigenschaften. Aufgrund dieser Eigenschaften erzielen sie im Hochofen eine bessere Leistung.
Die Pelletqualität wird durch die Art des Erzes oder Konzentrats, das begleitende Gangue, Art und Menge der zugesetzten Flussmittel beeinflusst. Diese Faktoren führen wiederum zu Variationen der physikochemischen Eigenschaften der koexistierenden Phasen und ihrer Verteilung während der Pelletinduration. Daher werden die Pelleteigenschaften weitgehend durch die Form und den Grad der Bindung zwischen den Erzpartikeln und die Stabilität dieser Bindungsphasen während der Reduktion der Eisenoxide bestimmt. Da die Phasenbildung und Mikrostruktur während der Induration von der Art und Menge der zugesetzten Flussmittel abhängt, besteht ein Einfluss der Flussmittel in Form des CaO/SiO₂-Verhältnisses und des MgO-Gehalts auf die Pelletqualität.
Mineralogisch bestehen Pellets im Wesentlichen aus Hämatit (ursprünglich überlebenden) Eisenerzpartikeln, kristallinem Siliciumdioxid (Quarz, Cristobalit und Tridymit) und Forsterit (Mg₂SiO₄). Die Hauptvariation in der Pelletmineralogie liegt im Anteil der im Produkt vorhandenen Ganguephasen. Diese variieren je nach Pelletvorschubmaterial und Art und Menge von Zusätzen wie Kalkstein, Dolomit, Olivin und Bentonit.
Die Festigkeit von Eisenerzpellets ist wichtig, um Degradation durch Bruch und Abrieb während Handhabung, Transport und im Hochofen zu minimieren. Starke Bindung in Pellets wird auf Kornwachstum durch die begleitende Oxidation von Magnetit zu Hämatit oder Rekristallisation von Hämatit zurückgeführt. Obwohl Schlackenbindung eine schnellere Festigkeitszunahme bei etwas niedrigeren Brenntemperaturen fördern kann, wird die Pelletfestigkeit normalerweise verringert, insbesondere die Widerstandsfähigkeit gegen thermischen Schock. Die Pelletfestigkeit wird meist durch Druck- und Tumble-Tests bestimmt. Druckfestigkeiten einzelner Pellets hängen von der mineralogischen Zusammensetzung und den physikalischen Eigenschaften des Konzentrats, den verwendeten Zusätzen, der Balliermethode, Pelletgröße, Brenntechnik und -temperatur sowie dem Prüfverfahren ab. Die Druckfestigkeiten kommerziell akzeptabler Pellets liegen üblicherweise im Bereich von 200 bis 350 kg für Pellets im Größenbereich 9 mm bis 18 mm. Im Tumble-Test werden 11,4 kg +6 mm Pellets für 200 Umdrehungen bei 25 U/min in einem Trommeltumbler (ASTM E279-65T) getrommelt und dann gesiebt. Ein zufriedenstellender kommerzieller Pellet sollte nach dem Tumble-Test nicht mehr als etwa 5 % minus 0,6 mm (minus 28 Mesh) Feinanteil und 94 % oder mehr plus 6 mm Größe enthalten. Ein Minimum an gebrochenen Pellets zwischen 6 mm und 0,6 mm Größe ist ebenfalls wünschenswert. Weitere wichtige Eigenschaften von Pellets für den Hochofeneinsatz sind Reduzierbarkeit, Porosität und Schüttdichte. Mit manchen Konzentraten können diese innerhalb gewisser Grenzen variiert werden.
Pelletierungsprozess
Eine Pelletieranlage hat normalerweise vier Prozessschritte: (i) Rohstoffannahme, (ii) Vorbehandlung, (iii) Ballieren und (iv) Induration und Kühlung. Diese Schritte werden im Folgenden beschrieben.
Rohstoffannahme
Der Standort einer Pelletieranlage beeinflusst die Methode der Rohstoffannahme wie Eisenerz, Zusätze und Bindemittel. Viele Pelletieranlagen befinden sich in der Nähe von Eisenerzminen, da sie dazu installiert sind, die an diesen Minen aufbereiteten Erze zu pelletieren. Solche Anlagen erhalten das Eisenerz per Bahn und/oder Schlammleitungen. Viele andere Pelletieranlagen sind unabhängig von Eisenerzminen und erhalten Eisenerz meist per Bahn, manche per Fernschlammleitung. In Hafenanlagen, die auf importiertes Eisenerz angewiesen sind, umfasst die Annahme den Transport in Spezialschiffen, das Entladen am Kai und die Bevorratung im Lagerplatz. Eisenerz wird für solche Anlagen meist in Schüttgut für maximale Wirtschaftlichkeit geliefert.
Vorbehandlungsprozess
Im Vorbehandlungsprozess wird das Eisenerz in Feinstäube gemahlen, die die für das anschließende Ballieren erforderlichen Größen haben. Die Vorbehandlung umfasst Konzentration, Entwässerung, Mahlen, Trocknen und Vorbenetzung. Generell werden niedriggradige Eisenerze zu Feinstäuben gemahlen, um die Erqualität anzureichern, Gangue mit Schwefel und Phosphor zu entfernen und die Korngröße zu kontrollieren. Bei Magneterzen werden Magnetabscheider zur Aufwertung und Gangueentfernung eingesetzt. Bei Hämatiterzen werden diese Operationen durch Gravitationsaufbereitung, Flotation und/oder nasse Hochintensiv-Magnetabscheider durchgeführt. Die Mahlmethoden lassen sich grob in drei Aspekte kategorisieren:
- Trockenmahlen oder Nassmahlen
- Geschlossener oder offener Mahlkreislauf
- Einstufiges oder mehrstufiges Mahlen
Diese Methoden werden in Kombination eingesetzt, abhängig von Art und Eigenschaften der Eisenerze, dem Mischverhältnis und unter Berücksichtigung wirtschaftlicher Faktoren. Nassmahlsysteme benötigen Entwässerungseinheiten mit Eindicker und Filter, während Trockenmahlsysteme Vorbenetzungseinheiten erfordern. Vorbenetzung ist meist mit Trockenmahlen verbunden. Sie umfasst die homogene Zugabe einer angemessenen Wassermenge in das trockengemahlene Material, um vorbenetztes Material für das Ballieren vorzubereiten. Dies ist ein Prozess zur Anpassung der Materialeigenschaften, die die Pelletqualität erheblich beeinflussen. Gelegentlich wird auch die chemische Zusammensetzung der Produktpellets in diesem Prozess angepasst, um hochwertige Pellets zu produzieren.
Bindemittel wie Bentonit, Ton, gelöschter Kalk oder organische Bindemittel werden allgemein verwendet, um die Nassfestigkeit der grünen Kugeln auf für die Handhabung akzeptable Niveaus zu erhöhen. Der Bentonitverbrauch von 6,3–10 kg pro Tonne Vorschub ist ein signifikanter Kostenfaktor und erhöht den Siliciumdioxidgehalt des Endprodukts.
Zugabe von Kalk und/oder Dolomit zum Erz stellt die Pellets auf die Zielchemie ein.
Es wurden erhebliche Anstrengungen zur Reduzierung des Bentonitverbrauchs und zur Entwicklung günstigerer Alternativen unternommen. Die Ballierfähigkeit und Festigkeit der grünen Kugeln werden durch die Zusätze sowie durch Feuchtegehalt und Partikelgrößenverteilung der Konzentrate beeinflusst. Der optimale Feuchtegehalt für gutes Ballieren liegt meist im Bereich von 9 % bis 12 %. Es scheint, dass die Balliereigenschaften relativ unabhängig von der chemischen Zusammensetzung eines Konzentrats sind, aber stark von seinen physikalischen Eigenschaften beeinflusst werden. Zum Beispiel sind spekuläre Hämatite schwieriger zu ballieren als Magnetitkonzentrate aufgrund der plattenartigen Struktur der spekulären Hämatitpartikel. In jedem Fall wird zufriedenstellende Pelletbildung meist durch Mahlen auf etwa 80 % bis 90 % minus 43 Mikrometer (minus 325 Mesh) erreicht. Normalerweise sollte jedes für die Pelletierung vorgesehene Material mindestens 70 % minus 43 Mikrometer (minus 325 Mesh) enthalten und eine spezifische Oberfläche (Blaine) von mehr als 1200 cm²/g aufweisen für gute Balliereigenschaften.
Ballierprozess
In diesem Prozess produzieren Balliergeräte grüne Kugeln aus dem vorbenetzten Material aus dem vorherigen Prozess. Die Balliertrommel und der Scheibenpelletierer sind die am weitesten verbreiteten Geräte zur Formung grüner Kugeln. Beide nutzen Zentrifugalkraft, um Feinmaterial zu Sphäroiden zu formen.
Die von einer Trommel produzierten grünen Kugeln sind nicht gleichmäßig im Durchmesser. Ein signifikanter Teil des Austrags (etwa 70 %) ist kleiner als die Zielgröße und wird nach dem Sieben meist zur Trommel zurückgeführt. Es ist schwierig, den Trommelbetrieb an wechselnde Rohmaterialbedingungen anzupassen. Der Betrieb ist jedoch stabil bei einheitlichen Rohmaterialbedingungen (chemische Zusammensetzung, Partikelgröße, Feuchte usw.).
Im Vergleich zur Balliertrommel hat der Scheibenpelletierer die Vorteile geringeren Gewichts und größerer Einstellmöglichkeiten. Sein inhärentes Design gleicht die Auswirkungen momentaner Schwankungen in der Zufuhr aus, was die Trommel nicht kann. Der Scheibenpelletierer klassifiziert grüne Kugeln selbst, wodurch die Menge der zurückzuführenden Pellets reduziert wird. Die Klassierwirkung der Scheibe fördert den Austrag von Kugeln gleichmäßigerer Größe, was das Sieben des Produkts vereinfacht. Der Betrieb des Scheibenpelletierers kann leicht an wechselnde Rohmaterialbedingungen angepasst werden, indem Drehzahl, Neigungswinkel und Scheibentiefe geändert werden. Allerdings ist die Kapazität der Scheiben geringer und sie erfordern generell eine engere Steuerung als Trommeln.
Die beste Kontrolle der Kugelgröße wird erreicht, wenn das Balliergerät in geschlossenem Kreislauf mit einem Sieb betrieben wird, um Unterkorn zu entfernen und zu recyceln. Sowohl Fall- als auch Druckfestigkeit der grünen Pellets sind wichtig.
Indurationsprozess
Das Brennen der Pellets schafft die Bindung der Hämatitpartikel bei erhöhten Temperaturen von 1250 °C bis 1350 °C unter oxidierenden Bedingungen. Schlacke mit niedrigem Schmelzpunkt kann sich in den Pellets während dieses Brennschritts bilden, wenn das Rohmaterial flussmittelhaltiges Gangue enthält oder Kalkstein zugesetzt wird. In diesen Fällen kann das Produkt eine Zwischenstruktur mit sowohl Hämatit- als auch Schlackenbindung aufweisen. Der Brennprozess zeichnet sich durch Prozesstemperaturen aus, die niedriger sind als die beim Sintern erforderlichen, das teilweises Schmelzen und Sintern von Feinerz mit Koksbreeze, einem Brennstoff, der Verbrennungswärme erzeugt, erfordert.
Für die Induration von Pellets werden normalerweise drei Systeme verwendet: (i) Vertikaler Schachtofen, (ii) Gerade Rost / Wanderrost und (iii) Rost-Drehrohrofen-Kühler. Jedes System wurde kommerziell eingesetzt, um akzeptable Pellets herzustellen, sodass Kapital- und Betriebskosten meist die Wahl bestimmen.
Die Oxidation von Magnetit zu Hämatit während der Pelletierung liefert einen signifikanten Anteil, etwa 100 Mcal pro Tonne, des Wärmebedarfs in allen Systemen. Für die Pelletierung von Hämatiten ist die Verwendung von Koksbreeze (oder einer Kohlenstoffquelle) in der Pelletvorschubmischung gängige Praxis, um die zusätzliche Indurationsenergie bereitzustellen, die normalerweise durch Magnetitoxidation geliefert wird.
Der vertikale Schachtofen ist die traditionellste Anlage. Schachtofen sind jedoch nicht so verbreitet wie Wanderrost- oder Rost-Drehrohrofen-Systeme. Es gibt mehrere Variationen im Schachtofendesign, die häufigste ist der Erie-Typ, siehe Abb. 1. Grüne Kugeln werden oben beschickt und sinken mit einer Rate von 25 bis 40 mm pro Minute gegen den Strom heißer Gase durch den Ofen. Etwa 25 % der Gesamtluft tritt durch den Heißgaseinlass bei Temperaturen von 1280 °C bis 1300 °C in den Ofen ein. Pellets in dieser Zone erreichen Temperaturen von 1315 °C oder höher, da exotherme Wärme freigesetzt wird, wenn Magnetit zu Hämatit oxidiert, was die Temperatur erhöht. Die verbleibenden 75 % der Ofenluft treten über den Kühllufteinlass ein. Pellets werden bei etwa 370 °C ausgetragen, und die Obergastemperatur liegt bei etwa 200 °C. Typische Ofenkapazitäten betragen 1.000 bis 2.000 Tonnen pro Tag.
Schachtofen sind energieeffizienter als Wanderrost- oder Rost-Drehrohrofen-Systeme. Der Schachtofen eignet sich gut für die Pelletierung von Magnetit, nicht jedoch für hämatitische oder limonitische Erzmaterialien. Nachteile von Schachtofen sind niedrige Einheitsproduktivität und Schwierigkeiten, eine einheitliche Temperatur in der Brennzone aufrechtzuerhalten. Hotspots können entstehen, die Pellets zu großen Massen verschmelzen lassen und Austragsprobleme verursachen. Es ist auch sehr schwierig, flussmittelpellets in einem Schachtofen herzustellen. Ein typisches schematisches Diagramm des vertikalen Schachtofens und Rost-Drehrohrofensystems ist in Abb. 1 dargestellt.
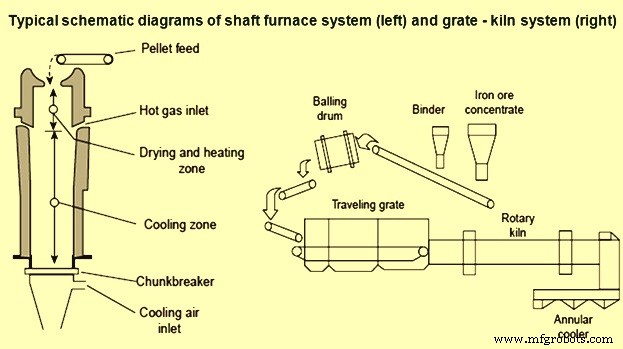
Abb. 1 Typisches schematisches Diagramm von vertikalem Schachtofen und Rost-Drehrohrofensystem
Ein Wanderrostsystem entstand kurz nach den Schachtofen in der Industrie. Es ist im Wesentlichen eine Modifikation des Sinterprozesses. Die grünen Kugeln werden kontinuierlich auf den Rost beschickt, um eine Betthöhe von ca. 300 mm bis 400 mm zu erreichen und werden in den ersten Windkästen durch Aufzugsluft getrocknet, die aus der Brennzone rekuperiert wird, gefolgt von Abzugstrocknung mit rekuperierter Luft aus dem Kühler. Diese Anordnung der Heißluftströme begrenzt Pelletschäden durch Kondensation von Feuchtigkeit im Bett. Nach dem Trocknen werden die Pellets durch Abzugsluft aus der Kühlzone vorgeheizt. Das Brennen erfolgt im Abzug in der Brennzone durch Verbrennen von Heizöl oder Erdgas mit Heißluft aus der Kühlzone. Die Kühlzone folgt der Brennzone und nutzt Aufzugsfrischluft.
Das Wanderrostsystem zur Pelletproduktion besteht aus einer einzelnen Einheit, die eine statische Pelletschicht bewegt. Das System hat eine einfache Struktur für Trocknen, Vorheizen, Brennen und Kühlen von Pellets. Aufgrund seiner relativen Bedienungsfreundlichkeit und Skalierbarkeit wird das System von vielen Anlagen genutzt.
Der Brennstoffverbrauch im Wanderrostsystem beträgt etwa 85–140 Mcal pro Tonne Pellets aus Magnetit und bis zu 240 Mcal pro Tonne bei der Pelletierung von Hämatit. Das System bietet gute Temperaturkontrolle in der Brennzone. Pelletkonsistenz über das gesamte Bett kann durch Rückführung einiger gebrannter Pellets zur Bildung von Herd- und Seitenlagen auf dem Rost erreicht werden. Große Rostmaschinen sind 4 m breit und können mehr als 3 Millionen Tonnen Pellets pro Jahr produzieren. Auch kreisförmige Rostmaschinen wurden entworfen und sind in Betrieb. Ein typisches schematisches Diagramm des Wanderrostsystems ist in Abb. 2 dargestellt.
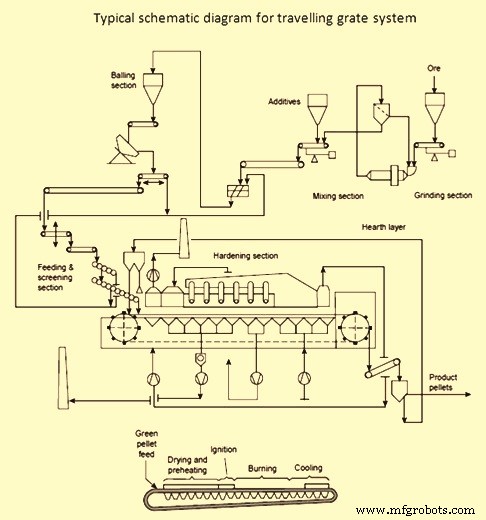
Abb. 2 Typisches schematisches Diagramm des Wanderrostsystems
Das Rost-Drehrohrofensystem (siehe Abb. 1) besteht aus einem Wanderrost zum Trocknen und Vorheizen der Pellets auf etwa 1040 °C, einem Drehrohrofen zum gleichmäßigen Erhitzen des Durchsatzes auf die endgültige Indurationstemperatur von 1315 °C und einem Ringkühler zum Kühlen des Produkts und Wärmerückgewinnung. Die Wärme für das Brennen wird durch einen zentralen Öl-, Gas-, Kohle- oder Altholzbrenner am Austragsende des Drehrohrofens zugeführt. Die im Drehrohrofen erzeugten heißen Gase werden für das Abzugsvorheizen der Pellets genutzt. Heißluft aus dem Kühler wird zur Unterstützung der Verbrennung im Drehrohrofen verwendet und auch zum Wanderrost für Trocknen und Tempern des Vorheizens rekuperiert.
Das Rost-Drehrohrofensystem bietet hervorragende Temperaturkontrolle in allen Prozessstufen und produziert ein konsistent einheitliches Qualitätsprodukt. Es kann auch in erheblichem Maße skaliert werden. Rost-Drehrohrofensysteme können für Produktionskapazitäten bis zu 6 Millionen Tonnen pro Jahr pro Linie ausgelegt werden. Diese Systeme werden von vielen Anlagen genutzt.
Pelletierungsprozesse werden ständig verbessert. Die Produktion selbstflüssiger Pellets ist ein Beispiel für eine Innovation, die kommerziell akzeptiert wurde und zu großen Fortschritten in der Hochofenleistung geführt hat. Weitere Artikel zu Pellets und Pelletierungsprozessen sind unter folgenden Links verfügbar.
https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/
https://www.ispatguru.com/iron-ore-pellets/
https://www.ispatguru.com/iron-ore-pellets-and-pelletization-process/
Herstellungsprozess
- Exzellenz feiern: Reliable Plants Awards und Meilensteine im ersten Jahr
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Grauguss entmystifiziert: Eigenschaften, Güten und industrielle Anwendungen
- Alles über Schmiedeeisen: Eigenschaften, Anwendungen und Geschichte
- Roheisen: Wichtige Eigenschaften, Zusammensetzung und industrielle Nutzung
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion
- Schraube vs. Bolzen: Unterschiede, Typen und Anwendungsbereiche
- Kraftwerkswartung meistern: Bewährte Praktiken für zuverlässige Energieerzeugung
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen
- Schlauch- vs. schlauchlose Reifen: Wichtige Unterschiede erklärt