



Sinteranlagen meistern: Wie Sinterprozesse die Eisenproduktion prägen
Sinter und Sinteranlagen verstehen
Sintern ist ein Agglomerationsprozess feiner Mineralpartikel zu einer porösen, klumpigen Masse durch Ansatzschmelzung, verursacht durch Wärme, die durch Verbrennung fester Brennstoffe innerhalb der Masse selbst erzeugt wird. Der Sinterprozess ist ein Vorbehandlungsschritt in der Eisenproduktion, bei dem feine Partikel von Eisenerzen sowie sekundäre Eisenoxidabfälle (abgesaugte Stäube, Walzzunder etc.) zusammen mit Flussmitteln (Kalk, Kalkstein und Dolomit) durch Verbrennung agglomeriert werden. Die Agglomeration der Feinstäube ist notwendig, um den Durchlass heißer Gase während des Hochofenbetriebs zu ermöglichen.
Sintern wurde als die Kunst bezeichnet, einen mit Erz gemischten Brennstoff unter kontrollierten Bedingungen zu verbrennen. Es beinhaltet das Erhitzen von feinem Eisenerz mit Flussmittel und Koksfeinstäuben oder Kohle, um eine halbfeste Masse zu erzeugen, die zu porösen Sinterstücken erstarrt, mit den Größen- und Festigkeitseigenschaften, die für die Beschickung in den Hochofen erforderlich sind.
Obwohl im Prinzip einfach, erfordert eine Sinteranlage die Beachtung einer Reihe wichtiger Faktoren in Design und Betrieb, um optimale Leistung zu erzielen. Ein vereinfachtes schematisches Fließdiagramm des Sinterprozesses ist in Abb. 1 dargestellt.
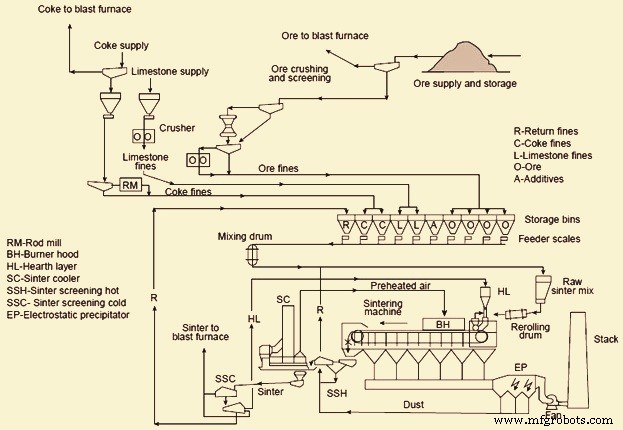
Abb. 1 Vereinfachtes Fließdiagramm eines Sinterprozesses
Arten von Sinter
Es gibt im Wesentlichen drei Arten von Sinter:
- Nicht-flussmittelhaltige oder saure Sintern: Hier wird kein Flussmittel zum Eisenerz in der Sintermischung gegeben. Saure Sintern werden heutzutage selten produziert.
- Selbstflüssende oder basische Sintern: Dies sind Sintern, bei denen ausreichend Flussmittel in der Sintermischung zugegeben wird, um Schlacken der gewünschten Basizität (CaO/SiO₂) im Hochofen zu erzeugen, wobei die sauren Oxide in der Hochofenbeschickung berücksichtigt werden.
- Superfluss-Sintern: Dies sind Sintern, bei denen ausreichend Flussmittel in der Sintermischung zugegeben wird, um Schlacken der gewünschten Basizität im Hochofen zu erzeugen, wobei zusätzlich zu den anderen sauren Oxiden in der Hochofenbeschickung auch die sauren Oxide im Koksasche berücksichtigt werden.
Flussmittelhaltige Sintern haben im Hochofen überlegene Hochtemperatureigenschaften im Vergleich zu Lumpenz und sauren Sintern. Diese Verbesserungen umfassen höhere Erweichungs- und Schmelztemperaturen und höhere Reduzierbarkeitswerte.
Die Flexibilität des Sinterprozesses erlaubt die Umwandlung einer Vielzahl von Materialien, einschließlich natürlicher Feineisenerze, Erzfeinstäube aus Siebvorgängen, abgeschiedene Stäube, Erzzkonzentrate, Rücklauf-Feinanteile, die nicht für nachgelagerte Prozesse geeignet sind, andere eisenhaltige Materialien kleiner Partikelgröße (Schlämme, Walzzunder etc.) sowie Abfälle und Siebreste von Kalk, Kalkstein und Dolomit in ein klinkerartiges Agglomerat, das gut für den Hochofen geeignet ist.
Eine Sinteranlage hat sich als enormer Erfolg für eine phänomenale Steigerung der Produktivität und Koksersparnis im Hochofen erwiesen. Flussmittelhaltiger Sinter stellt ein verbessertes Hochofenmaterial im Vergleich zu dimensioniertem Eisenerz dar. Verbesserungen wurden erzielt, indem der Hochofenflussmittel in den Sinter eingebaut wurde, anstatt ihn separat am Ofenkopf zu beschicken, wie es bei der Beschickung von nur dimensioniertem Eisenerz notwendig ist. Als Faustregel gilt: Für je 100 kg Kalkstein pro Nettotonne Roheisen, die aus der Hochofenbeschickung entfernt und in die Sinteranlage zur Herstellung eines flussmittelhaltigen Sinterns eingebracht werden, werden ca. 20–35 kg Metallurgenkoks pro Tonne Roheisen eingespart und eine Produktivitätssteigerung des Hochofens um ca. 3 % bis 5 % erreicht. Die Kokseinsparung resultiert primär aus dem Brennen des Kalksteins auf dem Sinterrost statt im Hochofen.
Qualität von Sintern
Zwei wichtige Eigenschaften von Sinter sind Basizität, die durch die Menge an Kalkstein/Kalk gesteuert wird, und Festigkeit, die durch den Koksgehalt gesteuert wird.
Der Hochofen verlangt Sinter mit hoher Kaltsfestigkeit, niedrigem Reduktionsdegradationsindex (RDI) und hohem Reduzierbarkeitsindex (RI), in einem sehr engen Band der Chemievariation, mit möglichst geringem Feinanteil und guter Durchschnittsgröße. Die chemische und strukturelle Zusammensetzung sind im Sinter sehr wichtig, und es ist gut, wenn der Sinter stabil ist, damit sowohl primäre als auch endgültige Schlacken angemessene Eigenschaften in Bezug auf Erweichungs- und Schmelztemperaturen, Flüssigkeitstemperatur und Viskosität für den stabilen Hochofenbetrieb besitzen.
Es ist wichtig, einen hohen Eisengehalt, niedrigen Ganguegehalt und eine Basizität von 1,6–2,1 zu haben. Die Sinterreduzierbarkeit und die Sinterqualität im Allgemeinen verbessern sich mit einem höheren Hämatitanteil als Magnetit, und die Struktur verbessert sich mit einem höheren Anteil an primärem oder residualem Hämatit und Ferriten als an sekundärem oder ausgefälltem Hämatit.
Der FeO-Gehalt ist ein wichtiger Steuerparameter in der Sinteranlage. Wenn die chemische Zusammensetzung einer Erzmischung festgelegt ist, kann FeO einen Hinweis auf die Sinterbedingungen geben, insbesondere auf die Koksrate. Eine Erhöhung des FeO-Gehalts im Sinter um 2 % senkt (verbessert) den RDI um 8 Punkte. Ein höherer FeO-Gehalt beeinträchtigt jedoch die Reduzierbarkeit negativ. Es ist wichtig, einen optimalen FeO-Gehalt zu finden, um den RDI zu verbessern, ohne andere Sintereigenschaften zu verändern.
Der Aluminiumoxidgehalt hat die schädlichste Wirkung. Er verschlechtert den Sinter-RDI, der mit steigendem Aluminiumoxidgehalt zunimmt. Festigkeit und Qualität des Sinterns verschlechtern sich mit steigendem Aluminiumoxidgehalt. Aluminiumoxid fördert die Bildung von Silico-Ferrit von Calcium und Aluminium (SFCA). Aluminiumoxid erhöht die Viskosität der primären Schmelze, die während des Sinterprozesses entsteht, was zu einer schwächeren Sinterstruktur mit mehr miteinander verbundenen unregelmäßigen Poren führt.
Die Sinterreduzierbarkeit wird durch die chemische und mineralogische Zusammensetzung und die Porenstruktur bestimmt.
MgO sorgt für optimale Hochofenschlackenbedingungen in Bezug auf gute Fließfähigkeit und Desulfurierung. Die Zugabe von MgO zur Rohmischung verbessert den RDI.
Es wurde festgestellt, dass die Ersetzung von CaO durch MgO in Form von Dolomit bei Basizitäten von 1,6–1,9 zu einer leichten Verringerung der Sinterfestigkeit, Reduzierbarkeit und Produktivität führt. CaO verbindet sich mit Eisenoxiden zu Verbindungen mit niedrigem Schmelzpunkt, die die Bildung der primären Schmelze begünstigen, ein Mindestmaß davon ist erforderlich, um einen festen Sinter herzustellen. Diese Verbindungen sind Fe₂O₃·CaO (1205 °C) und FeO·CaO (1120 °C).
Siliciumdioxid (SiO₂) verbindet sich mit FeO und CaO zu Verbindungen mit niedrigem Schmelzpunkt, die die Bildung der primären Schmelze begünstigen. Diese Verbindungen sind FeO·SiO₂ (1180 °C), 2FeO·SiO₂ (1205 °C) und FeO·SiO₂·CaO (1223 °C). Eine Erhöhung des Siliciumdioxidgehalts und der Basizität der anhaftenden Feinstäube führt zu einem Absinken der Primärschmelzbildungstemperatur, was für die nachfolgende Assimilationsreaktion an der Flüssig-Fest-Grenzfläche zwischen Feinstäuben und Kernpartikeln günstig ist.
Nach dem Abkippen von den Rosten der Sintermaschine wird der Sinterkuchen zerkleinert und heiß gesiebt. Seine Korngrößenverteilung ist ein wichtiger Prozessparameter für die Sinterqualität. Die 10–30 mm Fraktion geht direkt in die Hochofenbunker, die größere Fraktion wird zerkleinert, um kleinere Größenfraktionen zu erhalten, und die minus 5 mm Fraktion (Rücklauf-Feinanteile) wird zu den Sinteranlagenbunkern recycelt. Für den guten Prozessbetrieb ist es wichtig, ein Gleichgewicht zwischen Erzeugung und Recycling von Rücklauf-Feinanteilen zu halten.
Reduzierbarkeit ist eine wichtige Eigenschaft von Sintern, die die Fähigkeit misst, Sauerstoff während der Reduktion im Hochofen zu übertragen, und einen Hinweis auf den Brennstoffbedarf im Ofen gibt. Die Porosität und Struktur der Sintern und ihre Mineralphasen sind eng mit ihrer Reduzierbarkeit verbunden. Eine heterogene Struktur ist reduzierbarer als eine homogene Struktur.
Die Degradation von Sinter wird durch den Niedrigtemperatur-Degradationsindex (LTDI) und den RDI bestimmt. Degradation entsteht teilweise in der Umwandlung, die während der Reduktion von Hämatit zu Magnetit stattfindet, begleitet von einer Volumenzunahme, was zu strukturellen Spannungen im Sinter führt. Die Degradation des Sinterns im Hochofen erfolgt während der Reduktion in der Niedrigtemperaturzone und hat einen schädlichen Einfluss auf die Beschickungsfestigkeit im Ofen, mit dem consequenten Verlust der Permeabilität für Reduktionsgase und einer Erhöhung des Koksverbrauchs. Niedrige Werte der Sinterdegradation bei Reduktion bei niedriger Temperatur sind wünschenswert.
Der RDI ist ein sehr wichtiger Parameter, der als Referenz in allen Sinterarbeiten dient und das Degradationsverhalten des Sinterns im unteren Teil des Hochofenschachts vorhersagt. Ein starker Zusammenhang besteht zwischen dem RDI und der Außentemperatur an der Sinteranlage. Der RDI ist auch stark vom Ti-Gehalt im Sinter abhängig, selbst wenn dieser sehr gering ist. Es besteht kein Zusammenhang mit Aluminiumoxid, aber das Koksverhältnis in der Sintermischung ist die wichtigste Steuergröße in Bezug auf den RDI.
Die Kaltsfestigkeit des Sinterns wird durch den Tumble-Index bestimmt und hängt von der Festigkeit jedes einzelnen Erzkomponenten, der Festigkeit der Bindungsmatrixkomponenten und der Erzzusammensetzung ab. Dieser Index bestimmt die Größenreduzierung durch Stoß und Abrieb der Sintern während ihrer Handhabung, Beförderung und im Hochofenprozess. Die kalte mechanische Festigkeit steht in direktem Zusammenhang mit der Neigung zur Feinstaubbildung während Transport und Handhabung zwischen Sinterband und Hochofenmund.
Sinterporosität ist ein wichtiger Parameter, der die Eigenschaften, insbesondere das Reduktionsverhalten, erheblich beeinflusst. Man sieht, dass der Porendurchmesser größer als 0,01 Mikrometer sein muss, damit das Reduktionsgas ausreichenden Zugang zu den Poren hat, um den Sinter zufriedenstellend zu reduzieren. Wenn Mikroporen zu Poren von mehr als 1 bis 5 Mikrometer koaleszieren, verringert sich die spezifische Oberfläche des Sinterns und damit auch seine Reduktion. Die Beseitigung der Koaleszenz von Mikroporen und die Erhöhung der Anzahl kleiner Poren ermöglichen es, die Oberfläche des Sinterns zu erhöhen und eine wesentliche Verbesserung seiner Reduzierbarkeit zu erzielen. Ferrite stabilisieren die Mikroporen und führen zu einem Anstieg der Porosität, was höhere Reduzierbarkeit erreicht.
Angesichts der Vielfalt der mineralogischen Komponenten, die die Sintermischung ausmachen, sowie der Heterogenität der Mischung, ist verständlich, dass die Sinterstruktur komplex ist und hauptsächlich aus Körnern von Eisenoxid und Calciumferriten besteht, die von einer Ganguematrix gebunden sind. Die Ferrite, deren Menge mit der Sinterbasizität zunimmt, sind leicht reduzierbar und werden, indem sie die mechanische Zähigkeit des Sinterns auf bestimmte Niveaus erhöhen, als sehr nützliche Komponenten angesehen. Die Ferrite sind vom SFCA-Typ und entstehen durch eine fest-flüssig-Reaktion zwischen Hämatit und der Fe₂O₃·CaO-Schmelze, mit anschließender Assimilation von SiO₂ und Al₂O₃ in der Schmelze. Das Gangue besteht aus Calcium-, Eisen- und Magnesiumsilikaten, die schwer reduzierbar sind und Teil der Hochofenschlacke werden.
Sinteranlagenbetrieb
Eine typische Sinteranlage besteht aus einer Reihe sequentieller Betriebseinheiten mit der Sintermaschine im Zentrum der Anlage.
Die Herstellung zielgenauer Sinterqualität erfordert präzises Beschicken der Rohmaterialien (Erze, Koks, Zusätze etc.). Zur Anpassung der Rohmischrezeptur sind Koksbeitrag, Sinterbasizität, Rohmaterialanalysen und deren Einfluss auf Sinterparameter zu berücksichtigen. Dieses Verfahren ist komplex. Der Zweck der Rohmischberechnung ist es, eine Rohmischzusammensetzung festzulegen, um automatisch die zugewiesenen Zielwerte für Koksbeitrag, Sinterbasizität, Gesamt-Fe, SiO₂-Bilanz, Aluminiumoxid-Bilanz und MgO-Bilanz zu erreichen.
Der Sinterprozess beginnt mit der Vorbereitung der Rohmischung. Materialien bestehend aus Erzfeinstäuben, Flussmitteln, werkseigenen Abfallmaterialien, Brennstoff und Rücklauf-Feinanteilen werden in Lagerbunkern gespeichert. Sie werden in korrekten Proportionen mittels Waagtrichter/Scheibenförderer, einer pro Lagerbunker, gemischt. Für Rücklauf-Feinanteile wird manchmal ein Impaktmesser verwendet. Das Wiegen ist kontinuierlich, wie der gesamte Sinterprozess. Die gewogenen Materialien gelangen über ein Förderband zum primären Mischtrommel, wo Wasser entweder manuell oder als berechneter Prozentsatz des Gewichts des in die Mischtrommel eintretenden Materials zugegeben wird.
Koksbreeze muss zerkleinert werden (normalerweise in Vierwalzenbrecher), um die korrekte Partikelgröße (0,25 mm bis minus 3 mm) für die Steigerung der Sinterproduktivität und Reduzierbarkeit zu erhalten. Korngrößen unter 0,25 mm haben einen negativen Einfluss auf die Produktivität, während Größenfraktionen von –3,15 mm bis +1,00 mm bessere Ausbeuten zeigen.
Flussmittel, nämlich Kalkstein und Dolomit, werden zerkleinert (normalerweise in Hammerbrechern), um mindestens 90 % der –3 mm Fraktion zu erhalten.
Intimes Mischen der Vorschubmaterialien ist einer der wichtigsten Aspekte. Eine Vormischung (meist Basismischung genannt) aus Sintererzen, Stahlwerksabfalloxiden, Flussmitteln und festen Brennstoffen wird in einer rotierenden primären Mischtrommel hergestellt und auf einen offenen Basismischmischplatz übertragen. Die gemischte Basismischung wird dann durch kleine Trim-Mengen an Flussmittel und Festbrennstoff ergänzt. Dieses Gesamtvorschubgemisch wird in einem Mischgerät wie einer Balliertrommel oder einem Scheibenpelletierer einer Wasserzugabe unterzogen. Diese Mischer werden betrieben, um kleine Nodulen oder Pellets zu erzeugen, die die Permeabilität des Sinterbetts erheblich verbessern. Die Balliertrommel wird auch als sekundäres Mischen und Noduliertrommel bezeichnet.
Die Menge des primär zugegebenen Wassers ist proportional zum Gewicht der in die Balliertrommel eintretenden Basismischung. Wassergaben in den Balliermischern werden heute automatisch gesteuert. Der Sollwert der sekundären Wasserzufuhr wird häufig als Anteil des Basismischbandwaagers genommen.
Der kontinuierliche Sinterprozess wird auf einem Wanderrost der Sintermaschine durchgeführt, der ein Bett aus vorbereiteter Mischung (Sintermischung) befördert. Die Sintermischung wird sorgfältig zur Sintermaschine befördert, um die Permeabilität zu erhalten. Beim Übertragen der Sintermischung vom Balliermischer auf den Rost der Sintermaschine ist es essenziell, das Material sorgfältig zuzuführen, um ein gleichmäßiges, homogenes Bett zu gewährleisten und eine Verdichtung des Betts zu verhindern. Um einen direkten Fall der Vorschubmischung auf den Rost zu vermeiden, wird zuerst eine Herdschicht von etwa 25 mm bis 50 mm groben (bereits gesinterten) Materials auf den Wanderrost gefördert. Fördergeräte umfassen typischerweise einen Walzenförderer in Verbindung mit Rutschen, die eine Verdichtung der Sintermischung vermeiden. Das Design von Vorschubtrichtern und Förderern für die Verteilung der vorbereiteten Sintermischung in diese Trichter ist ebenso wichtig, da, wenn die Sintermischung während der Handhabung und Beladung auf den Rost verdichtet oder segregiert wird, alle Vorteile einer guten Vorschubvorbereitung verloren gehen können. Danach wird die Sintermischung planiert.
Die Betthöhe wird eingestellt und konstant gehalten, indem die Abschaltplatte, die mit Sonden zur Erfassung der Materialtiefe und automatischer Anpassung der Walzenfördergeschwindigkeit ausgestattet ist, justiert wird. Die Materialmenge im Vorschubtrichter selbst wird durch automatische Anpassung der Förderraten von den einzelnen Sintermischbunkern konstant gehalten.
Sobald die Sintermischung auf den Wanderrost aufgeladen ist, helfen Metallstäbe oder -stangen, die bereits längs entlang des Rosts für eine Strecke von etwa 2 m bis 4 m eingefügt sind, die Mischung aufzulockern, um die Permeabilität zu verbessern.
Anschließend wird die Oberfläche der Sintermischung in der Nähe des Kopf- oder Zufuhrendes des Wanderrosts mit einem Gemischgas (Koksofengas und Hochofengas), oder nur Koksofengas oder nur Hochofengas gezündet. Im Fall von nur Hochofengas wird es meist vorgeheizt. Eine ordnungsgemäße Zündung der Sintermischung ist wichtig. Schlechte Zündung führt zu fleckigem Brennen und kann ungesintertes Material auf der Bettoberfläche hinterlassen. Umgekehrt kann eine zu intensive Zündflamme zu Verkrustung über dem Bett und reduzierten Sintergeschwindigkeiten führen. Der Strahlungshaubenzündofen bietet gute Zündung. Der Heizwert des Gasgemischs und die eingestellte Haubentemperatur werden kontrolliert. Ein separates Steuerungssystem sorgt für einen festen Haubendruck durch Anpassung der Windkastendämpfer direkt unter der Zündungshaube.
Während die Sintermischung auf dem Wanderrost fortschreitet, wird Luft durch einen Saugventilator durch die gezündete Sintermischungsschicht nach unten gesogen, um den Brennstoff durch Abzugsverbrennung zu verbrennen. Während die Roste kontinuierlich über die Windkästen in Richtung des Austragsendes der Strähne gleiten, bewegt sich die Verbrennungsfront im Bett progressiv nach unten. Dies erzeugt ausreichend Wärme und Temperatur, etwa 1300 °C bis 1480 °C, um die feinen Erzpartikel zu porösen Klinkern zusammenzusintern. Der Gaskreislauf muss vollständig leckdicht sein, um falsche Luftansaugung zu verhindern. Dies spart Leistung im Abgaskreislauf.
Ein wichtiger Teil des Sinterprozesses ist der Durchbrand. Die Stelle entlang des Wanderrosts, an der die Verbrennungsfront den Boden des Betts berührt, wird als Durchbrandpunkt bezeichnet. Der Durchbrandpunkt sollte idealerweise in der Nähe des Strähnenendes auftreten. Er wird durch Veränderung der Strähngeschwindigkeit gesteuert. Mehrere Variablen beeinflussen den Durchbrandpunkt, wie Strähnenbetttiefe, Wassergehalt und Sinterqualität. Der Durchbrand wird normalerweise durch Temperatursonden unter dem Sinterbett erfasst. Der Durchbrand sollte erreicht werden, aber nicht zu früh nach der Zündungshaube auftreten. Der Sog auf der Strähne wird auf einen voreingestellten Wert gehalten, indem die Hauptventilatorlamellen durch Druckmessungen im Windhaupt gesteuert werden. Dies regelt den Zeitpunkt, an dem der Durchbrand eintritt.
Die Strähngeschwindigkeit wird entweder manuell gesteuert oder durch Messung der Abgastemperaturen als Indikator für den Durchbrandpunkt. Wenn er zu früh eintritt, steigt die durchschnittliche Abgastemperatur. Wenn er zu spät eintritt, sinkt die Abgastemperatur und die Strähngeschwindigkeit wird verlangsamt, um zu kompensieren. Windkastentemperaturen können zur Verbesserung der Überwachung verwendet werden.
Der vom Hauptventilator erzeugte Sog wird durch Lamellen in der Nähe des Ventilatoreinlasses variiert, die von einem Ventilatorsaugregler gesteuert werden. Wenn die Abgastemperatur einen sicheren Arbeitsgrenzwert überschreitet, erlaubt ein Wahlschalter dem Abgas-Überhitzungsregler, die Lamellen zu positionieren.
Abhängig von den Eigenschaften der Erzmaterialien und den Sinterbedingungen wird eine tägliche durchschnittliche Produktionsrate von 22,5–44 t/m²/Tag Rostfläche von den Sintermaschinen erwartet.
Nach dem Ende des Wanderrosts passiert der Sinter einen Stachelwalzenbrecher und die heißen Siebe zum Sinterkühler. Mehrere Ventilatoren werden üblicherweise zum Kühlen verwendet, und die Geschwindigkeit des Kühlers muss der Nachfrage des Wanderrosts entsprechen und wird durch die Wanderrostgeschwindigkeit und die Betttiefe bestimmt. Die durch die heißen Siebe entfernten Feinanteile werden in den Rücklauf-Feinanteilebunker gefördert.
Das Abkühlen des Sinterns unter 150 °C, damit es auf Förderbändern gehandhabt werden kann, ist ein wichtiger Teil des Betriebs. Sinterkühler können entweder Drehkühler oder Geradliniekühler sein. Drehkühler werden häufiger verwendet. Es ist wünschenswert, ein Wasserabschrecken zu vermeiden, da dies die Sintereigenschaften nachteilig beeinflusst. Die Abluft dieser Kühler wird in einigen Sinteranlagen zur Wärmerückgewinnung genutzt.
Nach dem Abkühlen wird der Sinter in den Austragsbunker geführt. In diesem Stadium wird der Füllstand durch Variation der Auslassförderrate (meist Vibrationsförderer) kontrolliert. Der Sinter gelangt dann in den Kaltsiebereich, wo er durch Brecher und Siebe zur Trennung von Produktsinter, Herdschicht und Rücklauf-Feinanteilen geführt wird. Rücklauf-Feinanteile, die nicht für nachgelagerte Prozesse geeignet sind, werden in einen Bunker zur Rückführung in den Sinterprozess gefördert.
Die Verwendung von dimensioniertem Sinter ist wünschenswert zur Verbesserung der Produktionsraten im Hochofen. Zudem ergibt das Zerkleinern des Sinterns auf 30 mm Größe in der Sinteranlage einen stabileren Sinter, da die kleineren Größenfraktionen widerstandsfähiger gegen Degradation sind.
Eine Leitstelle steuert alle Schritte des Sinterprozesses. Vom Kontrollraum aus hat der Bediener volle Kontrolle über die gesamte Anlage über PC-Terminals.
Weitere Artikel zu Sintern und Sinterprozessen sind unter folgenden Links verfügbar:
https://www.ispatguru.com/the-sintering-process-of-iron-ore-fines-2/
https://www.ispatguru.com/technologies-for-improvement-in-sintering–
https://www.ispatguru.com/sinter-quality-and-process-of-sintering-iron-ores/
https://www.ispatguru.com/iron-ore-sinter/
Herstellungsprozess
- Exzellenz feiern: Reliable Plants Awards und Meilensteine im ersten Jahr
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Schraube vs. Bolzen: Unterschiede, Typen und Anwendungsbereiche
- Kraftwerkswartung meistern: Bewährte Praktiken für zuverlässige Energieerzeugung
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen
- Schlauch- vs. schlauchlose Reifen: Wichtige Unterschiede erklärt
- Zweitakt-Diesel- & Ottomotoren meistern: Unterschiede zum Viertakter
- Reibungs- und Rekuperationsbremsen: Wie moderne Fahrzeuge Energie zurückgewinnen
- Antriebsstrang vs. Antrieb: Definition, Komponenten & Unterschiede
- Radauswuchten vs. Spur/Sturz einstellen: Unterschied, Kosten & Nutzen