



Mini-Hochofen: Effiziente Roheisenproduktion für kleine Anlagen
Mini-Hochofen und Roheisenerzeugung
Mini-Hochofen (MBF) gelten als Miniaturausführungen konventioneller Großhochofen (BF). Sie eignen sich ideal für kleine Produktionsmaßstäbe. Tatsächlich sind sie die Vorläufer moderner Großhochofen und seit längerem in Betrieb. MBFs finden sich in vielen Ländern, wobei die Mehrheit in China, Indien, Brasilien und Indonesien steht. Hohe Anlagenverfügbarkeit und technologische Reife haben MBF als akzeptierte Roheisenproduktionsroute etabliert. Mittlerweile wurden die meisten Konstruktions-, Beschickungs- und Betriebstechnologien, die heute bei modernen Großhochofen Standard sind, auch in MBFs übernommen.
Der MBF ist ein vertikaler Schachtofen mit einem tümpelförmigen Herd. Beschickungsmaterialien (Eisenerz, Koks oder Holzkohle als Reduktionsmittel und Brennstoff, Fließmittel meist Kalkstein oder Dolomit) werden von oben in den Ofen eingebracht. Der Ofen arbeitet als Gegenstromreaktor: Während die Beschickung (Möller) durch den Schacht absinkt, wird sie von den heißen, aus dem Ofenboden aufsteigenden Gasen vorgeheizt und vorreduziert. Die Gase entstehen durch Einblasung von heißer, mit Sauerstoff angereicherter Luft (Heißwind) durch die Winddüsen (Tuyeren). Der Heißwind verbrennt das Reduktionsmittel, erzeugt Reduktionsgase und die für die Reduktionsprozesse nötige Wärme. Das reduzierte Material schmilzt zu flüssigem Roheisen (HM), das sich mit Kohlenstoff sättigt und in den Herd absinkt. Fließmittel verbinden sich mit Verunreinigungen zu flüssiger Schlacke, die sich auf dem Roheisen im Herd sammelt. Flüssiges Roheisen und Schlacke werden periodisch abgestochen.
Charakteristische Merkmale eines MBF
MBFs zeichnen sich durch Flexibilität und Wettbewerbsfähigkeit aus und eignen sich für die Produktion sowohl von Grundlagen- als auch Gießerei-Roheisen. Wichtige Merkmale:
- Bewährte Technologie und Ausrüstung.
- Einfachere Konstruktion und Ausrüstung als konventionelle Großhochofen.
- Flexibilität bei der Erzbeschickung: 100 % Erzkörner bis zu beliebigen Mischungen aus Erzkörnern und Agglomeraten (Sinter, Pellets).
- Vielfältige Reduktionsmittel einsetzbar, einschließlich minderwertigem Koks und Holzkohle.
- Roheisenqualität vergleichbar mit Großhochofen.
- Betrieb und Wartung ähnlich, aber flexibler als bei Großhochofen.
- Niedrige Investitionskosten und geringere Wartungskosten.
- Wirtschaftliche und zuverlässige Roheisenquelle für Gießereien und Mini-Stahlwerke (Vorwärtsintegration mit Induktionsofen, Lichtbogenofen, Energieoptimiertes Ofen, manchmal kleiner Konverter).
Wie der Name andeutet, sind MBFs klein: Innenvolumen 35–600 m³. Meist niedrige Schachtöfen mit effektiver Höhe 12–20 m. Typische Produktivität: 2–3 t/m³/Tag (manchmal über 3).
Wichtige Merkmale eines MBF im Detail
Der MBF ist ein Schachtofen mit vertikalem Schacht über tümpelförmigem Herd. Die MBF-Anlage umfasst: Hochofen proper, Heißwindöfen, MBF-Top und Beschickungssystem, mehrere Wartungsbühnen, Vorratsbunker-System mit mehreren Behältern für Beschickungsmaterialien, Winddüsenbühne und Abstichhalle, Schlackegranulationsanlage, Gasanlage, BFG-Reinigungsanlage, Rohstoff- und Brennstoffversorgung, Strom- und sonstige Versorgungsanlagen, Gebläsestation und Kühlwasserkreislauf etc. Das Layout ist meist sehr kompakt; die meisten HM-Produktionsunterstützungsanlagen befinden sich in unmittelbarer Nähe des Ofens. Abb. 1 zeigt einen typischen Prozessflussplan eines MBF mit trockener Gasreinigung.
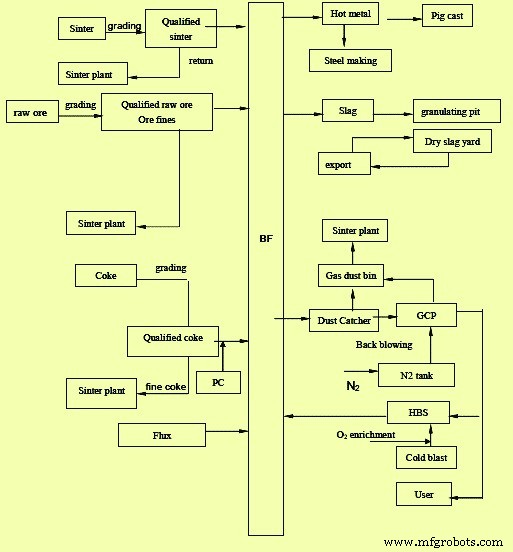
Abb. 1 Typischer Prozessflussplan eines MBF mit trockener Gasreinigung
Der Ofen als Verarbeitungsreaktor fungiert im Roheisenproduktionssystem wie folgt:
- Empfang vorbereiteter Beschickungsmaterialien aus Lager über Fördersystem.
- Empfang von Heißwind (erzeugt im Gebläse an Blasstation, erhitzt in Heißwindöfen), normalerweise sauerstoffangereichert.
- Produktion und Abgabe von HM und flüssiger Schlacke.
- Abgabe von Roh-BFG an Gasreinigung.
- Empfang von Kühlwasser und Druckluft über Kühl- und Versorgungsystem.
- Stromversorgung über Elektrosystem.
- Steuerung über Leitsystem.
MBF hat meist selbsttragenden Rahmen mit vier Stützen für 6 Plattformen und Skipbrücke (bei Skip-Beschickung) direkt auf RCC-Fundament. Ofenmantel aus Stahlblech unterschiedlicher Wandstärke.
Typische Profile chinesischer MBFs
Tabelle 1 zeigt typische Kenndaten zweier chinesischer MBFs.
| Tab. 1 Typische Profile chinesischer Mini-Hochofen | ||||
|---|---|---|---|---|
| Nr. | Parameter | Einheit | Wert | |
| 1 | Effektives Volumen | m³ | 50 | 320 |
| 2 | Herdurchmesser | m | 2,25 | 4,9 |
| 3 | Bauchdurchmesser | m | 3,05 | 5,7 |
| 4 | Rachen-Durchmesser | m | 2 | 3,7 |
| 5 | Tote-Schicht-Höhe | m | 0,35 | 0,6 |
| 6 | Herdhöhe | m | 1,8 | 2,7 |
| 7 | Bauchhöhe | m | 2,3 | 2,9 |
| 8 | Bauchhöhe (zylindrisch) | m | 1 | 1 |
| 9 | Schachthöhe | m | 5,3 | 9,2 |
| 10 | Rachenhöhe | m | 1,27 | 1,6 |
| 11 | Effektive Höhe | m | 12,02 | 17,4 |
| 12 | Schachtwinkel | ° | 84,27 | 83,79 |
| 13 | Bauchwinkel | ° | 81,57 | 82,15 |
| 14 | Höhe/Durchmesser-Verhältnis | 3,58 | 3,05 | |
| 15 | Anzahl Winddüsen | Stk. | 6 | 12 |
Ofenauskleidung und Heißwindsystem
In modernen MBFs werden für Ofenboden halbgraphitische Kohlenstoffblöcke und für den Herd Gusskohlenstoffblöcke verwendet. Kohlenstoffblöcke mit guter Wärmeleitfähigkeit und Erosionsbeständigkeit schützen Boden und Herd effektiv. Für die Herdinnenwand wird keramische Cup-Struktur mit Aluminiumoxid-Ausmauerung verwendet. Korund- und Aluminiumoxidsteine im Abstich- bzw. Schlackennotchenbereich. Hochofenbauch, Bauch und unterer Schachtbereich: normalerweise Aluminiumoxidsteine. Obere Schachtzone: hochdichte Feuerleichtsteine. Ofeninnenschale wird mit Aluminiumoxid-Feuerbeton (70 mm) besprüht. Für Rachen und Topfdeckel-Innenauskleidung: Ankerschweißen und eine Lage hitzebeständiger, verschleißfester Feuerbeton. Je nach Auskleidungsdesign: erwartete Kampagnenlebensdauer 5 bis über 10 Jahre.
Erhöhung der Heißwindtemperatur ist Hauptmaßnahme zur Steigerung der Kohlenstaubeinblasung (PCI) und Senkung der Koksrate. Heißwindsystem-Design zielt auf 1200 °C Heißwindtemperatur bei BFG als Brennstoff. Moderne MBFs haben 3 Heißwindöfen mit rotierender tangentialer Kuppelbrennerbauweise.
Winddüsen werden über den Windkasten (Bustle Main) und Blasrohre mit Heißwind versorgt. Düsen und Düsenkühler sind aus Kupfer. Anzahl der Düsen richtet sich nach Nutzvolumen; ausgelegt für optimale Blastgeschwindigkeit (210–230 m/s im Betrieb).
Abstichsystem und Kühlung
Moderne MBFs haben meist einen Abstichloch für Roheisen und Schlacke, getrennt durch Schaberplatte (Skimmer) im Roheisenlaufer auf der Arbeitsbühne. Manche MBFs haben separate Schlackennotchen. Roheisen fließt in Pfanne oder Torpedowagen, Schlacke zur Granulationsanlage.
Kühlstäbe (Cooling Staves) im MBF: 3 Abschnitte glatte Stäbe in Boden und Herd; Stäbe mit eingebrachtem Feuerfestmaterial in Bauch- und Bauchzone. Stufenstäbe (Step-Staves) im Schachtbereich zur effektiven Unterstützung der Ziegelausmauerung im unteren Schacht und Reduzierung der Ofenmantelöffnungen für erhöhte Ofendichtheit. Stäbe aus ferritischem Kugelgraphitguss für mittleren und unteren Schacht. Nahtloser Stahlrohr im Stab eingegossen, Rippenplatte auf heißer Staboberfläche. Kohlenstoffmaterial in Nut gestampft. Wasserkühlung für MBF-Boden normal. Düsen-System mit dedizierter Wasserkühlung.
Zusatzausrüstung und Beschickung
Weitere Hilfsausrüstungen: (i) 2-stufige Rachenpanzerung, (ii) „Rachen-Infrarotkamera“ nahe Rachenfüllstand zur Möllerverteilungserkennung, (iii) Top-Wasser-Sprühkühlvorrichtung bei zu hohen Toftemperaturen.
Beschickung meist per Skip-Förderung; manche MBFs nutzen Bandförderung. Für Top-Beschickung: (i) Zwei-Glocken-System mit Verteiler, (ii) Glockenloses Top-System (bell-less top). Moderne MBFs: glockenloses Top-System.
Bei glockenlosem Top: zwei Verteilarten: (i) Ringtyp (Einzelring, Mehrring), (ii) Festpunkttyp. Ringtyp: Material aus Beschickungstrichter über Verteilrutsche durch konzentrische Ringe (einzel/mehr) in Ofen. Einzelring: Rutsche bei festem Neigungswinkel. Mehrring: Neigungswinkel während Beschickung mehrmals änderbar. Ein- oder Mehrkreisverteilung pro Winkelposition möglich. Festpunkttyp: Verteilrutsche auf festen Neigungswinkel für definierten Punkt positioniert. Sektorenverteilung ebenfalls möglich. Meist Stickstoff zum Druckausgleich.
Füllstand im Ofen (Möllerlinie) wird über zwei Möllerstäbe (Stock Rods) gesteuert. Kontinuierliche Füllstandserkennung automatisch während Normalbetrieb: Stäbe senken sich mit Möllerniveau ab, heben sich beim Erreichen der Sollhöhe. Füllstand im Leitstand angezeigt.
Abstichhalle und Gasreinigung
Abstichhalle meist rechteckig, Stahldach mit 1:12 Neigung, RCC-Stützen. Lüftungsfenster im Dach. Ausgestattet mit hydraulisch betriebenem Stopfgerät (Mud Gun) und hydraulisch/pneumatisch betriebenem Abstichbohrgerät. Vollständig entstaubt durch Schlauchfiltersystem.
BFG aus MBF: 4 Abzüge → 4 Aufzüge → 2 Aufzüge vereinen sich zu 1 Abstieg → Staubfänger. BFG-Toftemperatur normal 100–300 °C, max. 400 °C. Beide Aufzüge am Ofentop mit je 1 Entlüftungsventil (hydraulisch). Staubfänger arbeitet nach Schwerkraftprinzip, entfernt Grobstaub. BFG aus Staubfänger: weitere Reinigung entweder Nassgasreinigung (Saturator, Primär-/Sekundärwäscher) oder Trockengasreinigung (Niederdruck-Schlauchfilter mit N₂-Rückblasung).
Betrieb und Kenndaten
MBF-Betrieb ähnelt konventionellen Großhochofen. Beschickungsmaterialien (Eisenbelastung: Sinter/Pellets + Erzkörner, Reduktionsmittel: Holzkohle/BF-Koks, Fließmittel: Kalkstein/Dolomit) sinken durch Schacht, werden von aufsteigenden heißen Gasen und Heißwind (durch Düsen knapp über Herd) vorgeheizt. Heißwind verbrennt Großteil des BF-Koks → Prozesswärme und Reduktionsgas (entzieht Erz Sauerstoff). Reduziertes Eisen schmilzt, läuft in Herd. Fließmittel + Erzverunreinigungen → Schlacke, schmilzt, sammelt sich auf Roheisen im Herd. Periodisches Abstichen von Roheisen und Schlacke.
Moderne MBFs mit Kohlenstaubeinblasung (PCI) auf Düsenebene. PCI-Rate bis 150 kg/t HM. Übliche Betriebsparameter in Tabelle 2.
| Tab. 2 Betriebsparameter von MBFs | |||
|---|---|---|---|
| Nr. | Parameter | Einheit | Wert |
| 1 | Ofenverfügbarkeit | Tage/Jahr | 330–350 |
| 2 | Sinteranteil in Beschickung | % | ca. 80 |
| 3 | Erzrate | kg/t HM | 1600–1700 |
| 4 | Brennstoffrate | kg/t HM | 550–600 |
| 5 | BF-Koksrate | kg/t HM | 420–450 |
| 6 | PCI-Rate | kg/t HM | 120–150 |
| 7 | Heißwindtemperatur | °C | 1100–1200 |
| 8 | Tofdruck | kg/cm² | 0,3–1,0 |
| 9 | Schlackenrate | kg/t HM | 300–380 |
| 10 | BF-Produktivität | t/m³/Tag | 2–3 |
| 11 | Sauerstoffanreicherung Heißwind | % | ca. 3 |
Typischer Verbrauch an Versorgungsmedien
Tabelle 3 zeigt typische Verbrauchswerte.
| Tab. 3 Typischer Verbrauch an Versorgungsmedien in MBFs | |||
|---|---|---|---|
| Nr. | Parameter | Einheit | Wert |
| 1 | Heißwind | Nm³/t HM | ca. 1800 |
| 2 | BFG-Erzeugung | Nm³/t HM | ca. 900 |
| 3 | Dampf | kg/t HM | ca. 50 |
| 4 | Strom | kWh/t HM | ca. 120 |
| 5 | Stickstoff | Nm³/t HM | ca. 2 |
| 6 | Druckluft | Nm³/t HM | ca. 0,3 |
Automatisierung und Steuerung
Automatisierungssysteme von MBFs zeichnen sich aus durch: starke Funktionalität, hohe Leistungsstandards, hohe Zuverlässigkeit, einfache Erweiterbarkeit, umfassende Kommunikationsfähigkeit, einfache Implementierung und verteilte Struktur, einfache Bedienung. Hohe EMV-Festigkeit und Stoßfestigkeit, modulare Verarbeitungskapazität, Echtzeit-Reaktionsfähigkeit.
Steuerung und Überwachung des gesamten MBF-Betriebs erfolgt vom MBF-Leitstand (meist nahe Arbeitsbühne). Steuerungssystem: Überwachungsstationen, Haupt-SPS, Alarme, Verriegelungen, Schutzfunktionen. Eine Fernstation meist im Rohstoff-Handlings-Leitstand. Vernetzung über Netzwerk. Überwachungssystem für Prozessparameter, Trendaufzeichnung, Alarmprotokollierung. Zahlreiche Feldinstrumente messen und regeln alle Prozessparameter. Wichtige Messungen: (i) Druck, (ii) Temperatur, (iii) Durchfluss, (iv) BFG-Staubgehalt, (v) Möllerniveau, Rutschenwinkel, Drosselklappenöffnung, (vi) Wägewerte der Beschickungsmaterialien u.v.m. Bedienkabine für Abstichhallengeräte in der Abstichhalle an sicherer Stelle mit Sicht auf Geräte.
Wasserkühlsystem
MBF-Wasserkühlung erfordert kontinuierlich Industriewasser in Bereichen: (i) Ofenmantelkühlung, (ii) Düsen- und Düsenkühlerkühlung, (iii) Gasreinigung (bei Nassreinigung), (iv) Schlackegranulation, (v) Top-Hydrauliksystemkühlung, (vi) Mud-Gun/Bohrgerät-Hydraulikkühlung. Gesamtes Wasser wird rückgeführt. Überhöhter Wasserspeicher für Notfall bei Stromausfall. Alle wesentlichen Wassersystemparameter werden über Leitsystem aus Leitstand überwacht.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierung des Hochofenbetriebs mit Eisenerzpellets
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Wesentliche Rohstoffe der Eisen- & Stahlproduktion